Ремонт пассажирской буксы
Напряжение дуги обычно принимается 12 – 22 В. С повышением его увеличивается длительность горения дуги в каждом цикле вибрации и возрастает нагрев детали. При этом снижается твёрдость наплавленного металла, уменьшается неравномерность твёрдости по площади наплавленной поверхности и увеличивается производительность процесса.
Напряжение дуги определяется по формуле (7.1.4):
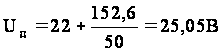
Скорость подачи определяется пол формуле (7.1.5), коэффициент расплавления электродной проволоки сплошного сечения выбирается в пределах 8 – 12 г./А ∙ ч, формула (7.1.6):
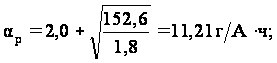
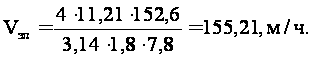
На качество восстанавливаемого слоя влияет шаг наплавки, который определяется шириной наплавленного валика и зависит от напряжения дуги:
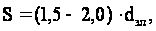 (7.2.1)
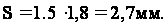
Скорость наплавки:
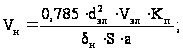 (7.2.2)
где Кп – коэффициент перехода электродного металла в наплавленный,
а – коэффициент, учитывающий отклонение площади наплавленного валика от площади прямоугольника, а = 0,7;
Коэффициент перехода электродного металла в наплавленный определяется по формуле:
 (7.2.3)
где Ψ – коэффициент потерь электродного металла, Ψ = 10%;
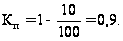
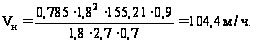
При выборе скорости наплавки следует иметь ввиду, что между скоростью подачи электродной проволоки и скоростью наплавки должно быть выдержано соотношение Vэл/ Vн, равное 1,5 – 2,5. Данное требование выполняется: Vэл/ Vн = 86,23/58,02 = 1,5.
Амплитуда вибрации, мм, конца электродной проволоки:
 (7.2.4)
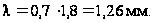
Меньшим значениям напряжения на дуге соответствует и меньшая амплитуда вибрации электродной проволоки.
Вылет электрода устанавливается в пределах 10 – 12 мм.
Индуктивность сварочной цепи образуется за счёт собственной индуктивности источника питания и внешней индуктивности сварочной цепи. Так как собственная индуктивность применяемых выпрямителей и генераторов мала, то в цепь включают дополнительную индуктивность.
В качестве индуктивного сопротивления можно применять дроссели РСТЭ-24 L = 0,12 Гн.
Наплавка производится на постоянном токе обратной полярности источниками с жесткой внешней характеристикой.
Для защиты наплавленного металла применяют жидкость, углекислый газ и флюс. Жидкость, подаваемая в хвостовую часть сварочной ванны. Хорошо ионизирует зону горения дуги и обеспечивает быстрое охлаждение детали, в результате чего деформация детали и размеры зоны термического влияния минимальны, а твёрдость и износостойкость наплавленного металла наиболее высоки. Недостатком применения жидкости является низкая усталостная прочность восстановленной детали, что обусловлено появлением пор, трещин и структурной неоднородности наплавленного слоя.
В качестве охлаждающей жидкости рекомендуется различные водные растворы, хорошо ионизирующие зону наплавки:
– водные раствор, содержащий 5% кальцинированной соды, 1% хозяйственного мыла и 0,5% глицерина;
– водный раствор, содержащий 20 – 30% глицерина и др.
При наплавке деталей из средней – и высокоуглеродистых и легированных сталей расход жидкости составляет 0,3 – 0,5 л/мин, для низкоуглеродистых – 1 л/мин и более. При наплавке тонкостенных деталей малых диаметров расход жидкости может находиться в пределах 3 – 5 л/мин.
Выполнив расчёт режимов двух автоматических наплавок: под плавленым флюсом и вибродуговой, проанализировав полученные значения скорости наплавки Vн, приходим к выводу, что экономичнее и эффективнее устранить износ поверхности детали с помощью наплавки имеющей большую скорость по величине, т.е. по средствам автоматической вибродуговой наплавки, при которой расчётное значение скорости Vн равно 104,4 м/ч.
8. Механическая обработка под размер
При этом способе ремонта деталь в результате механической обработки получает новый размер, отличающийся от первоначального (номинального) размера по рабочему чертежу, правильную геометрическую форму и требуемую шероховатость поверхности. Этот новый размер детали носит название ремонтного, и он может быть больше или меньше номинального.
Припуск на механическую обработку под размер подбираем исходя из геометрических размеров детали и величины износа обрабатываемой поверхности: δ0 = 0,6 мм.
Губину резания принимаем равной припуску на механическую обработку под размер: t = 0,6 мм.
Исходной величиной подачи при черновом фрезеровании является подача на один зуб Sz = 0,2 мм.
Скорость резания – окружная скорость фрезы, м/мин [8],
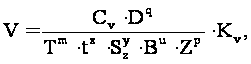
где Сv – константа, зависящая от вида обработки, свойств инструментального и обрабатываемого материалов, Сv = 332 мм;
D – диаметр фрезы, D = 90 мм;
T – период стойкости, Т = 180 мм;
Sz – подача на один зуб, Sz = 0,2 мм;
В-ширина фрезерования, В = D/(1,25 – 1,5) = 90/1,25 = 72 мм;
Z – число зубьев фрезы, Z = 16;
Kv – общий поправочный коэффициент на скорость резания, учитывающий фактические условия резания;
показатели степени:
q = 0,2;
m = 0,2;
х = 0,1;
у = 0,4;
u = 0,2;
p = 0.
Общий поправочный коэффициент на скорость резания, учитывающий фактические условия резания Kv определяется по формуле [8]:
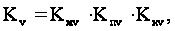
где Кмv – коэффициент, учитывающий качество обрабатываемого материала, Кмv = 1;
Кпv – коэффициент, учитывающий состояние поверхности заготовки Кпv = 1;
Киv – коэффициент, учитывающий материал инструмента, Киv = 1,5;
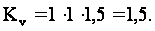
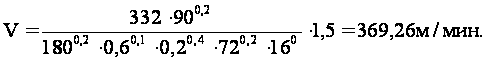
Частота резания определяется по формуле (6.3), об/мин:
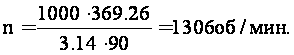
Контроль размера поверхности после проведенной наплавки и механической обработки производится линейкой или штангенциркулем, полученное значение сопоставляется с номинальным. В случае несоответствия, деталь подвергается повторной наплавке с последующей механической обработкой под размер и вновь контролируется.
9. Расчёт технологической себестоимости при автоматической наплавке под флюсом
На этапе нормирования технологического процесса устанавливают исходные данные, необходимые для расчетов норм времени и расхода материалов; производят расчет и нормирование затрат труда, норм расхода материалов, необходимых для реализации технологического процесса; определяют разряд работ и профессий исполнителей для выполнения операций в зависимости от этих работ.
Для решения данных задач используют нормативы времени, расхода и цены материалов.
Имеется несколько методов определения себестоимости: бухгалтерский, поэлементный расчетный и поэлементный нормативный.
Наиболее точным является поэлементный метод расчета всех составляющих себестоимости. При этом затраты, которые остаются неизменными в сравниваемых вариантах (на зарплату общецехового персонала, амортизацию зданий, сооружений и т.д.), можно не учитывать. Такая неполная себестоимость называется технологической и имеет следующий состав:
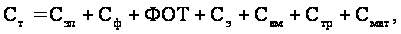 (9.1)
где Смат – затраты на основные и сварочные материалы, (сталь и другие сплавы, идущие на изготовление деталей, электроды, защитный газ и др.);
ФОТ – фонд оплаты труда, (основная и дополнительная заработная плата и отчисление на социальные нужды);
Сэ – расходы на электроэнергию, затраченную на технологические нужды;
Сам – отчисления на амортизацию оборудования;
Сэл – стоимость электродных материалов (электроды, проволока), руб.;
Сф – стоимость флюса, необходимого на автоматическую наплавку под флюсом;
Ст.р – расходы на содержания и текущий ремонт оборудования.
Основное время определяется по формуле, ч.:
 (9.2)
где l – количество проходов валика;
 (9.3)
где D = 240 мм;
d = 110 мм;
b = 4 мм;
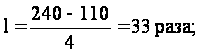
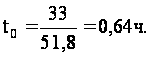
Масса наплавленного металла при автоматических способах наплавки деталей, гр.:
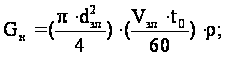 (9.4)
где t0 – основное время наплавки, мин;
dэл – диаметр электрода, мм;
Vэл – скорость подачи электрода, м/ч;
ρ – плотность металла шва, ρ = 7,8 г/см3;
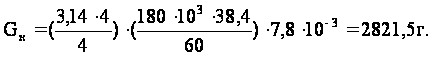
Масса электродной проволоки, расходуемой для автоматической наплавки, г.:
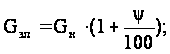 (9.5)
где Ψ – коэффициент потерь металла сварочной проволоки на угар и разбрызгивание, Ψ = 1 – 3%;
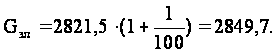
Стоимость электродных материалов:
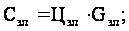 (9.6)
где Цэл – оптовая цена электродов, Цэл = 30,12 руб./кг;
Gэл – масса электродных материалов, г;
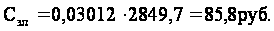
Установлено, что массу флюса можно определить, зная массу наплавленного металла, г.:
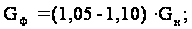 (9.7)
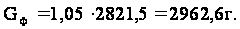
Стоимость флюса, необходимого на автоматическую наплавку под флюсом, руб.:
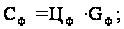 (9.8)
где Цф – цена флюса, Цф = 19,18 руб./кг.;
Gф – масса флюса, г.;
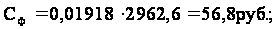
Заработная плата производственных рабочих, руб.:
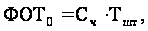 (9.9)
где Сч – часовая тарифная ставка рабочего, Сч = 42,89 руб./час.;
Тшт – норма штучного времени.
Норму штучного времени определяют по формуле, ч.:
 (9.10)
где tо – основное время наплавки;
кп – поправочный коэффициент, учитывающий использование сварочного стола, кп = 0,5.
Норма штучного времени:
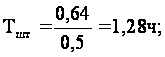
Заработная плата производственных рабочих:
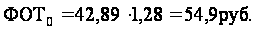
Фонд оплаты труда, руб.:
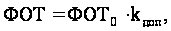 (9.11)
где к под – коэффициент, учитывающий дополнительную заработную плату и отчисления в социальные фонды, к доп = 1,485;
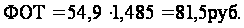
Стоимость электроэнергии:
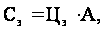 (9.12)
где Цэ =1,59 р∕кВтч – цена электроэнергии;
А – расходы электроэнергии, кВт ∙ ч.
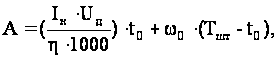 (9.13)
где η – КПД источника тока, η = 0,6;
ω – мощность, расходуемая при холостом ходе, ω =2 кВт;
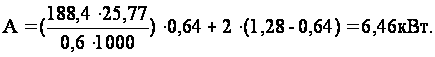
Стоимость электроэнергии:
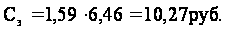
Ежегодные отчисления на амортизацию оборудования:
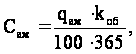 (9.14)
где qам – норма амортизационных отчислений, qам = 11%;
коб – стоимость оборудования, для автоматической наплавки под флюсом выберем сварочный автомат АДФ-800, его ориентировочная стоимость коб = 70000 руб.
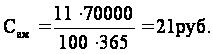
Расходы на содержание и текущий ремонт оборудования, руб.:
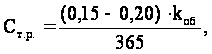 (9.15)
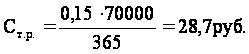
Стоимость материалов при восстановлении изношенных деталей, руб.:
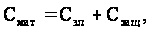
где Сэл – стоимость электродных материалов, руб.;
Сзащ – стоимость защитных материалов(флюс), Сзащ = Сф, руб.;
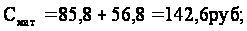
Технологическая себестоимость детали, руб.:
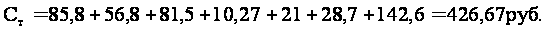
10. Расчёт технологической себестоимости при вибродуговой наплавке
Технологическая себестоимость при вибродуговой наплавке имеет следующий состав:
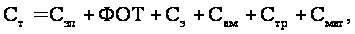 (10.1)
где Смат – затраты на основные и сварочные материалы, (сталь и другие сплавы, идущие на изготовление деталей, электроды, защитный газ и др.);
ФОТ – фонд оплаты труда, (основная и дополнительная заработная плата и отчисление на социальные нужды);
Сэ – расходы на электроэнергию, затраченную на технологические нужды;
Сам – отчисления на амортизацию оборудования;
Сэл – стоимость электродных материалов (электроды, проволока), руб.;
Ст.р – расходы на содержания и текущий ремонт оборудования.
Основное время определяется по формуле (9.2), ч.
Количество проходов валика l определяется по формуле:
(10.2)
где D = 240 мм;
d = 110 мм;
b = 3,6 мм;
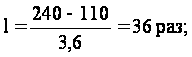
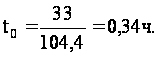
Масса наплавленного металла при автоматических способах наплавки деталей, гр.:
(10.3)
где t0 – основное время наплавки, мин;
dэл – диаметр электрода, мм;
Vэл – скорость подачи электрода, м/ч;
ρ – плотность металла шва, ρ = 7,8 г/см3;
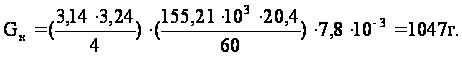
Масса электродной проволоки, расходуемой для автоматической наплавки рассчитывается по формуле (9.5), г.:
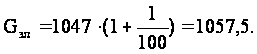
Стоимость электродных материалов рассчитывается по формуле (9.6), руб.:
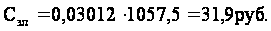
Заработная плата производственных рабочих, руб.:
(10.
4)
где Сч – часовая тарифная ставка рабочего, Сч = 42,89 руб./час.;
Тшт – норма штучного времени.
Норму штучного времени определяют по формуле, ч.:
(10.5)
где tо – основное время наплавки;
кп – поправочный коэффициент, учитывающий использование сварочного стола, кп = 0,55.
Норма штучного времени:
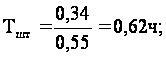
Заработная плата производственных рабочих, руб.:
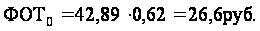
Фонд оплаты труда (9.11), руб.:
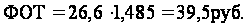
Расход электроэнергии рассчитывается по формуле (9.13), кВт:
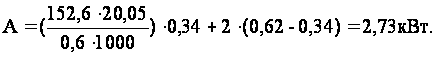
Стоимость электроэнергии (9.12), руб.:
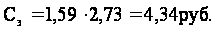
Ежегодные отчисления на амортизацию оборудования:
(10.6)
где qам – норма амортизационных отчислений, qам = 11%;
коб – стоимость оборудования, для автоматической вибродуговой наплавки выберем сварочный автомат А-874Н, его ориентировочная стоимость коб = 75000 руб.
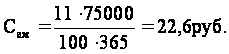
Расходы на содержание и текущий ремонт оборудования (9.15), руб.:
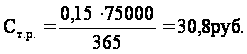
Стоимость материалов при восстановлении изношенных деталей, руб.:

где Сэл – стоимость электродных материалов, руб.;
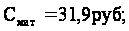
Стоимостью защитной жидкости при вибродуговой наплавке можно пренебречь, так как одну заправку защитной жидкости в наплавочной установке можно использовать многократно.
Технологическая себестоимость детали, руб.:
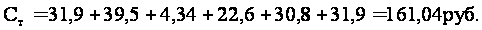
11. Расчёт технико-экономической эффективности
Технико-экономическая эффективность применения автоматической наплавки изношенных деталей определяется с учетом имеющихся рекомендаций.
Снижение трудоемкости наплавки:
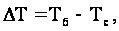 (7.1)
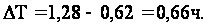
где Тб, Тс − штучное время наплавки по базовому (автоматическая под флюсом) и сопоставимому (автоматическая вибродуговая) вариантам, ч.
Повышение производительности труда
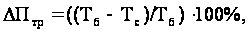 (7.2)
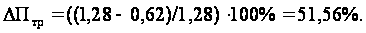
Снижение себестоимости наплавки:
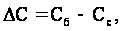 (7.3)
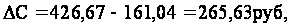
или
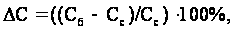 (7.4)
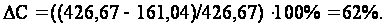
где Сб, Сс − себестоимость наплавки детали под флюсом и вибродуговой, руб.
Годовая экономия наплавки на выполненный объем работы, получаемая при использовании сравниваемых технологических процессов, рассчитывается по формуле:
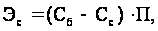 (7.5)
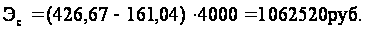
где П − годовая программа ремонта, П = 4000 шт.
Срок окупаемости дополнительных капитальных вложений:
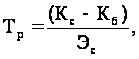 (7.6)
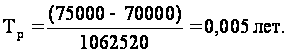
где Кс, Кб − капитальные затраты, необходимые для проведения мероприятий соответственно по сопоставимому и базовому варианту, руб.;
Эс − годовая экономия, руб.
Полученное при расчетах значение Тр сравнивается с нормативным. Приемлемыми являются варианты, для которых значения Тр окажутся лучше нормативных, а именно:
 (7.7)
Для предприятий железнодорожного транспорта нормативное значение срока окупаемости Тн= 6,7 года.
Годовой экономический эффект, получаемый в результате разработки и внедрения технологии автоматической наплавки, представляет собой разность годовых приведенных затрат по базовому и сопоставляемому вариантам:
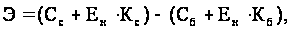 (7.8)
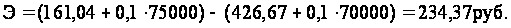
где Ен − нормативный коэффициент эффективности капитальных вложений,
Ен = 0,1–0,15.
Основные показатели технико-экономической эффективности применения автоматической вибродуговой наплавки по сравнению с автоматической наплавкой под флюсом сводятся в таблицу 1.
Таблица 1 − Основные показатели технико-экономической эффективности
| Показатели | Автоматическая наплавка |
| Снижение трудоёмкости наплавки Т, ч | 0,66 |
| Повышение производительности труда Птр, % | 51,56 |
| Снижение себестоимости наплавки одного остова С, руб. | 265,63 |
| Скорость окупаемости внедрения технологии Тр, год | 0,005 |
| Годовая экономическая эффективность Э, руб. | 234,37 |
Выполнив все необходимые расчёты, можно приступить к анализу полученных результатов.
Произведя расчет двух автоматических наплавок, сравним скорости наплавки Vн. Для повышения производительности ремонта, наиболее выгоден тот вид наплавки, скорость которой больше, в нашем случае Vн под флюсом равна 51,8 м/ч., а при вибродуговой – 104,4 м/ч.
Сравнив результаты полученные при расчетах технической себестоимости отремонтированной детали (корпуса буксы), пришли к выводу, что используя вибродуговую наплавку при ремонте посадочной поверхности под пружины при годовой программе 4000 корпусов букс, получаем экономию равную 1062520 рублей. Таким образом срок окупаемости ремонта данного дефекта корпуса буксы выбранным способом наплавки с учётом всех капитальных затрат составит меньше года.
Повышение производительности труда при ремонте посадочной поверхности под пружины вибродуговой наплавкой повысится на 51%, а себестоимость снизится на 62%.
12. Определение требований охраны труда и экологии окружающей среды
Участок, где постоянно производится дуговая и газовая сварка, должен иметь рабочую инструкцию, знание и выполнение которой обязательно для сварщиков, а так же должны быть вывешены плакаты, содержащие важнейшие указания по технике безопасности и пожарной безопасности.
При производстве электросварочных работ необходимо соблюдать требования действующих правил техники безопасности и производственной санитарии при электросварочных работах и требования стандарта ЕСБТ ГОСТ 12.3.003 – 86 «Работы электросварочные» «Общие требования».
Для защиты глаз и лица от излучения сварочной дуги сварщик должен пользоваться исправным шлемом – маской или щитком со светофильтрами различной прозрачности в зависимости от величины сварочного тока. Светофильтр Э – 1 применяется при сварочном токе 30 – 75 А, Э – 2 применяется при сварочном токе 75 – 200 А, Э – 3 применяется при сварочном токе 200 – 400 А, Э – 4 применяется при сварочном токе свыше 400 А. для предохранения тела то ожогов каплями расплавленного металла или воздействия лучей сварочной дуги руки сварщика должны быть защищены брезентовыми рукавицами, а сам сварщик должен быть одет в костюм с огнестойкой пропиткой.
Для предупреждения воздействия лучей дуги на других рабочих местах выполнение сварки должны быть ограждены переносными ширмами, щитками или специальными занавесками высотой не менее 1,8 м, которые окрашиваются в светлые тона (голубой, серый, желтый) с добавлением в краску окиси цинка с целью уменьшения отражения ультрафиолетовых лучей дуги.
Корпуса и кожухи сварочных машин, шкафы и аппаратные ящики сварочного оборудования должны быть заземлены, а электросварочные установки с источником переменного и постоянного тока оснащены устройством автоматического отключения напряжения холостого хода или ограничения его в соответствии с требованиями Правил технической эксплуатации электроустановок потребителей и Правил техники безопасности при эксплуатации электроустановок потребителей.
Сварочные посты в сварочном цехе должны быть оборудованы приточно-вытяжной вентиляцией, обеспечивающей эффективное удаление сварочной пыли и газов, удобными столами и сидениями для сварщиков, а так же подъемными средствами для установки деталей, масса которых превышает 20 кг.
Сварочные провода должны иметь исправную изоляцию. Рукоятку электрододержателя изготовлять из изолирующего огнестойкого материала.
Во всех случаях повреждения сварочного оборудования необходимо немедленно выключить ток и заявить мастеру и электромонтеру о повреждении.
Очистку сварочного шва от шлака сварки рабочий должен производить в защитных очках.
Минимальное расстояние от свежеокрашенных вагонов при производстве сварочных работ должно быть не менее 5 м.
Освещенность рабочего стола сварщика должна иметь не менее 150 лк при искусственном освещении и не менее 100 лк при естественном.
При использовании природного газа, смеси природных и искусственных газов, а так же технического пропана при газопламенной обработке металла сварщик, резчик должен руководствоваться «Правилами техники безопасности и производственной санитарии при производстве ацетилена, кислорода и проведения газопламенной обработке металла», «Правилами безопасности в газовом хозяйстве» и «Правилами устройства и безопасности эксплуатации сосудов, работающих под давлением».
Заключение
В курсовом проекте был разработан процесс ремонта посадочной поверхности под пружины корпуса буксы пассажирского вагона методом наплавки, проведены расчеты двух методов наплавки изношенных поверхностей детали: автоматической под флюсом и вибродуговой наплавки. Рассчитаны параметры наплавок, их себестоимость, годовая экономия и срок окупаемости. Изучены требования техники безопасности при производстве сварочных работ.
По результатам расчетов проведённой работы пришли к выводу, что для депо экономичней устранять предложенный дефект вибродуговой наплавкой, нежели автоматической под флюсом.