Технологічне забезпечення відновлення дисків сошників зернових сівалок
1.3 Існуючі способи ремонту дисків
Ремонт дискового сошника передбачає: відновлення розміру щілини у місці сходження дисків, який забезпечує відповідність агротехнічним вимогам; заточення різальної крайки за зовнішнім діаметром; правлення зжолоблених дисків; зварювання осей корпуса; складання та заклепуванні “ступиці” до диска; ремонт напрямлювачів зерна, очищувачів, деталей кріплення, а також заміну забракованих деталей на нові та кінцеве складання і фарбування [7].
1.3.1 Способи зміцнення поверхні дисків застосовуються винятково перед
встановленням нових дисків на сошник сівалки: метод термічного оброблення гартуванням з нагріванням струмами високої частоти, запропонований І.Ш. Беллінчером [32]; способи хіміко-термічного оброблення - гальванічного хромування та газової цементації дисків [32].
Для підвищення зносостійкості дисків широко застосовуються такі зварювальні процеси, як напилення та наплавлення. Особливості процесу зміцнення та відновлення геометричних розмірів диска шляхом наплавлення висвітлено в працях [33,34,35]. Відомий метод газополуменевого напилення [36] та напилення з використанням кераміко-металічних порошків [29].
Існують і інші способи підвищення зносостійкості дисків сошника зернової сівалки шляхом: контактного наварювання порошкових кераміко-металевих стрічок, що дозволяє підвищити зносостійкість дисків, покращити якість борозноутворення [37]; поверхневого електроконтактного приварювання шихти із сталі ШХ15 [38], де для забезпечення самозагострення різальної крайки шихта приварюється зі сторони, протилежної куту заточування.
До переваг зварювальних процесів, які застосовуються з метою підвищення зносостійкості дисків сошника зернової сівалки відносяться: висока стійкість поверхні до абразивного спрацювання, можливість відновлення поверхні диска за його товщиною, мінімальне проплавлення основного металу, простота та доступність обладнання та технології, незначна деформація дисків.
1.3.2 Ремонт дисків при їх деформуванні, спрацюванні та жолобленні
Якщо жолоблення дисків по поверхні становить більше 3 мм, їх ремонтують в холодному стані на плиті [7]. Зазвичай, виконується ремонт термічно необроблених дисків. У випадку незначного деформування диск сошника встановлюють на плиту і пневмоциліндром притискають її разом з диском до роликів. Останні прокочуються по диску і тим самим правлять його. Одночасно з метою зачистки дисків від іржі передбачені металеві щітки [28].
Для уникнення самовідхилення осей сошника в процесі експлуатації їх зварюють між собою (в середовищі вуглекислого газу або ручним дуговим зварюванням) через спеціальний отвір [7]. При перевірці диски сошників вибраковують через те, що на поверхні диска в місці контакту із вставкою утворюється кільцеве спрацювання глибиною до 0,3. .0,4 мм. В результаті цього бокове переміщення диска збільшується і якість висіву погіршується. Такі диски ремонтують способом пластичного деформування зворотної сторони місця спрацювання диска. У випадку кільцевого спрацювання диски ремонтують також встановленням кілець та прокладок, виготовлених з капрону [6]. За іншою методикою [7], спрацьовану поверхню диска в зоні роботи підшипника зачищають спеціальним приспособленням. Після цього диск нагрівають в ділянці зношення до 2500С, знімають з приспособлення і на спрацьовану поверхню диска накладають капронове кільце та притискають його оправкою.
Найчастіше, з метою економії часу та ресурсів, на станціях технічного обслуговування сільськогосподарської техніки, при зношенні дисків за діаметром виконують заточення їх різальної крайки. Згідно технічних умов на ремонт [23,28], всі диски сівалки можуть бути таких ремонтних розмірів: перший - діаметром 342±2 мм, другий - 336±2 мм, третій - 328±2 мм.
У зібраному сошнику всі диски повинні бути одного ремонтного розміру з перекриттям леза не більше 4 мм, і прокручуватись від руки із зусиллям не більше 50Н та не торкатись корпуса сошника.
Основними перевагами існуючих методик ремонту дисків є економічність процесів, короткий час ремонтних робіт, незначна затрата матеріальних та людських ресурсів тощо. Однак, коли зовнішній діаметр дисків не відповідає одному з трьох ремонтних розмірів, необхідно застосовувати інші методи ремонту, які б передбачали відновлення тієї частини, що зносилась.
1.3.3 Відновлення початкових розмірів у випадку, коли зовнішній діаметр диска не відповідає агротехнічним вимогам [7,39]
Якщо
робочий діаметр
диска сошника
зернової сівалки
 325
мм, найбільш
доцільними
є способи ремонту,
які передбачають
застосування
способів зварювання
із коловим швом
компенсуючого
кільця для
відновлення
цього діаметра.
1.3.3.1 Приварювання в середовищі захисного газу у коловому напрямку до диска компенсованої або ремонтної частини, виконаної у вигляді складального кільця із зігнутими "на ребро" сегментами [30]. З метою компенсації розміру спрацьованої частини за діаметром, із стальної смуги (сталь 65Г) методом згинання “на ребро" виготовлялись сектори “ремонтного кільця”. Для забезпечення необхідних фізико-механічних властивостей сектори піддають термічній обробці (гартування +відпуск), що дещо ускладнює технологічний процес та підвищує собівартість відремонтованого диска. З метою часткового зниження залишкових напружень [41-43], що виникають під час зварювання, а також запобігання утворенню холодних тріщин, диски після зварювання піддають високому відпуску при температурі 6000С.
1.3.3.2 Приварювання секторів до диска вольфрамовим електродом в середовищі аргону магнітокерованою дугою з накладанням поперечного магнітного поля [40]. Обточений диск та сектори, що компенсують зношену частину діаметра, виготовляли із спрацьованих дисків після їх відпалу. Як і в попередньому технологічному процесі, з метою уникнення тріщин та деформацій, диски піддавались відпуску безпосередньо після зварювання. Окрім того, попередній відпал дисків зумовлює застосування кінцевої термічної обробки після зварювання [133], що істотно знижує економічну ефективність ремонту.
1.3.3.3 Відновлення робочої поверхні дисків за діаметром методом контактного шовного зварювання внапусток з подальшим зміцненням ділянки зварювання порошковими матеріалами на основі сормайта [17,33]. Технологічний процес передбачає виготовлення обточеного диска та секторів, із зношених дисків. Для утворення якісного з'єднання передбачена розробка крайок деталей для зварювання внапусток, що ускладнює підготовку до зварювання. З метою зміцнення поверхні, а також самозагострення леза дисків застосовують індукційне наплавлення шихти. Така операція, хоча і забезпечує високу стійкість поверхні до абразивного спрацювання, в повній мірі не дає змоги запобігти втомному руйнуванню з'єднання дисків під час експлуатації в ґрунті, і додатково підвищує собівартість ремонту. Аналіз існуючих техпроцесів ремонту дисків свідчить, що лише із застосуванням способів зварювання [17,30,33,40] та в окремих випадках додаткового наплавлення [17,33] можна відновити зношену за зовнішнім діаметром ділянку диска.
1.4 Пріоритетні напрямки підвищення довговічності дисків з відновленням їх зовнішнього діаметра
Одним із перспективних методів, які дають змогу відновити зношену частину диска до номінального зовнішнього діаметра є метод навивання металевої стрічки із сталі 65Г в холодному стані, який розроблений Гевко Б.М. та Рогатинським Р.М. Для цього можна використовувати спеціалізований пристрій із різними за типом і формою насадками.
Основними труднощами під час реалізації проаналізованих вище способів ремонту є необхідність забезпечити рівноміцність зварного з'єднання та стійкість відремонтованого диска до абразивного зношення і знакозмінного втомного руйнування. Такі проблеми викликаються насамперед фізико-хімічними процесами, що мають місце в зоні зварювання і супроводжуються зміною структури та властивостей сталі 65Г [46,59]. В результаті виникають значного рівня залишкові напруження, які істотно впливають на довговічність диска. Так, залишкові напруження розтягу знижують зносостійкість деталі при експлуатації в абразивному та корозійному середовищах, в той час як напруження стиску підвищують її [149-151]. В зв’язку з цим актуальним завданням є вивчення та оптимізація величину залишкових напружень під час розробки методу ремонту дисків. На даний час відсутні способи, які дозволили б неруйнівним шляхом визначити залишкові напруження у тонколистових дискових деталях, виготовлених із сталі, яка при зварюванні схильна до утворення структур гартування. Отже, важливою є науково-технічна задача, що полягає у розробці методики неруйнівного визначення залишкового напружено-деформованого стану у тонколистових дискових деталях.
Для зниження рівня напружень, а також підвищення опору дисків до втомного руйнування в існуючих способах ремонту дисків [30,40] застосовують операції попереднього підігріву та кінцевої термічної обробки. Це є основними недоліками цих процесів, оскільки витрати на підігрів і термічну обробку складають близько 20% від загальної собівартості існуючих способів ремонту.
Враховуючи умови роботи та зношення дисків, а також основні недоліки існуючих способів їх ремонту, для розробки нового економічно-доцільного техпроцесу відновлення робочої поверхні за зовнішнім діаметром, необхідно вирішити три основні задачі: по-перше, геометричні параметри зварного з’єднання під час приварювання ремонтного кільця змоделювати так, що би поверхня з’єднання була розміщена зовні і не заважала руху насіння (рис.1.6а); по-друге, у робочій ділянці диска створити умови для релаксації напружень розтягу та виникнення напружень стиску, що забезпечить необхідну втомну міцність та стійкість диска проти зношення та уникнення при цьому операцій підігрівання та термічної обробки; по-третє, розробити такий хімічний склад сердечника порошкового зварювального дроту, який забезпечує утворення поверхні з’єднання із структурою, стійкою до зношення в абразивному середовищі без застосування енергоємних процесів зміцнення (напилення, наплавлення, тощо) (рис.1.6 б).
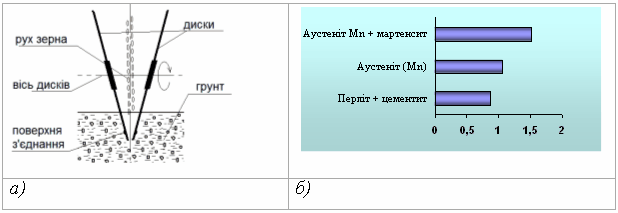
Рис.1.6 Шляхи підвищення довговічності дисків: а - розміщення з’єднання б - інтенсивність зношення наплавлених матеріалів в залежності від їх структури по відношенню до металу сталі Ст 3 із ферито-перлітною структурою [63]
Для зниження рівня залишкових напружень застосовують декілька методів. Савицьким О.М. [49] запропоновано метод керування формуванням структури металу ЗТВ шляхом термоциклювання, який дозволив зварювати сталі з вмістом вуглецю до 0,8% однотипними з основним металом дротами без підігріву і післязварювального відпуску. Однак цей метод має практичне застосування для зварювання металу товщиною більше 4. .6 мм, що дещо утруднює його використання для дисків. В роботі В.М. Сагалєвича [118] запропоновано метод, який поєднує попередню пластичну деформацію ділянки шва перед зварюванням з подальшим усадженням, що виконується за допомогою пресової операції. Метод зниження залишкових зварювальних напружень при виконанні колового шва розглянуто в роботі [121]. Пропонується застосування зварювання на підкладці, що нагрівається, із подальшим охолодженням. Оскільки метод супроводжується супутніми підігрівом та охолодженням, це дещо підвищує собівартість технологічного процесу ремонту дисків.
Широке практичне застосування отримав метод прокатування зони зварного з'єднання роликами [44]. Внаслідок усадки шва відбувається рівномірне подовження металу шва і компенсація зварювальних деформацій скорочення деформаціями видовження. Під час прокатування роликами створюються напруження стиску, компенсуючи цим самим напруження розтягу. Відомо, що напруження стиску підвищують втомну міцність металу, його стійкість до абразивного спрацювання та утворення корозійних тріщин [149,150] (рис.1.6б). Окрім того під час пластичного деформування роликами відбувається ущільнення поверхневого шару металу, підвищення його чистоти та згладжування концентраторів напружень (надриви, тріщини, подряпини, тощо) [111]. У зв’язку з цим, операція прокатування роликами робочої ділянки відремонтованого диска дасть змогу ефективно підвищити довговічність дисків сошників зернових сівалок при експлуатації в абразивно-корозійному середовищі [151] за рахунок створення в робочій ділянці напружень стиску.
Іншим способом зниження рівня залишкових напружень та деформацій, є використання зварювальних матеріалів, які забезпечують утворення в металі шва із структури аустеніту при кімнатній температурі. Це дозволяє виконувати зварювання сталі 65Г без попереднього підігріву та кінцевої термічної обробки [42,43,46], що в результаті істотно знижує собівартість технологічного процесу ремонту дисків. Позитивний вплив аустенітної структури можна пояснити насамперед її високою здатністю до пластичного деформування, що призводить до релаксації напружень, які утворюються при зварюванні сталі 65Г.
Аустенітну структуру, стабільну в усьому температурному інтервалі, мають високолеговані Cr-Ni та магранцевисті сталі [47]. На відміну від марганцевистих, Cr-Ni сталі є досить дорогими. Також при високому вмісті хрому і вуглецю при зварюванні в ЗТВ утворюється крихкий прошарок, що складається із карбідів хрому [137]. Вони різко знижують механічні властивості зварного з'єднання і зумовлюють виникнення технологічних та експлуатаційних тріщин. Окрім того при зварюванні матеріалами із високою концентрацією Cr і Ni досить важко отримати бездефектну структуру аустеніту.
Відомо [47], що при пластичному деформуванні аустенітні марганцевисті сталі зміцнюються дещо сильніше аустенітних Cr-Ni сталей. При пластичному деформуванні поверхневі шари марганцевистого аустенітного шва зміцнюються за рахунок утворення в металі структури мартенситу [123] і, згідно з [137], при цьому істотно підвищується твердість поверхні та опір абразивному зношенню. Це пояснюється схильністю такого сплаву до деформаційного зміцнення [47,123,124] в умовах поєднання абразивного зношення та динамічного навантаження, які можуть мати місце під час експлуатації диска в ґрунті. Зміцнення пластичним деформуванням аустенітної структури на основі високомарганцевистої сталі зумовлене утворенням мартенситу деформації, подрібненням зерен аустеніту а також їхнім пластичним деформуванням [126,127].
Результати досліджень впливу вмісту марганцю і вуглецю та їхнього співвідношення на властивості сплавів не є однозначними. Так, при вмісті вуглецю >0,4% підвищуються механічні характеристики та стабільність аустеніту [127]. З подальшим підвищенням вмісту вуглецю (при інших рівних умовах) [128], міцність і твердість сплаву підвищуються, а пластичні характеристики - ударна в'язкість, відносне видовження та звуження, різко знижуються. Окрім того, зміна концентрації марганцю в межах 9-15%, при постійному вмісті вуглецю, неістотно впливає на механічні властивості сплаву. Згідно [129], із збільшенням вмісту марганцю підвищуються зносостійкість та покращуються механічні властивості, а для поєднання високої пластичності та міцності рекомендується вміст в металі шва 10. .14% марганцю та 0,8. .1,2% вуглецю. За дослідженнями [130,131] в сплаві з 1,1%С з підвищенням концентрації марганцю >13% збільшується забрудненість карбідами, підвищується схильність до утворення гарячих тріщин. З іншої сторони, із зниженням вмісту марганцю в металі до 10% його властивість до зміцнення при малій пластичній деформації дещо підвищується [127]. Відповідно із підвищенням концентрації марганцю (>15. .17%) знижується схильність високомарганцевистої сталі до зміцнення.
Так як єдиного твердження про вплив концентрації вуглецю і марганцю на механічні та експлуатаційні характеристики високомарганцевистої сталі немає, Н.Г. Давидов [128] пропонує оцінку такого сплаву за співвідношенням Mn: C. Цей підхід також прийнято і в працях В.І. Власова, Є.Ф. Комолової [132], Н.І. Богачова та В.Ф. Єголаєва [127] та інших.
Деякі
автори дотримуються
думки, що у всіх
випадках потрібно
зберігати
співвідношення
Mn: С 10
для забезпечення
високих показників
ударної в'язкості,
міцності та
пластичності
[132,134]. В роботі [135]
стверджується,
що зносостійкість
та ударна в'язкість
сталі не залежать
від співвідношення
Mn: С і, відповідно
- це відношення
не обов'язково
повинно бути
рівним чи більшим
10. Згідно [136], відношення
Mn: С=7,5-8,5 в достатній
мірі забезпечує
чистоту сталі
за карбідами
і знижує її
схильність
до утворення
тріщин. В дослідженнях
[128] доведено, що
із збільшенням
відношення
Mn: С у високомарганцевистому
сплаві покращується
його ударна
в'язкість,
підвищується
холодостійкість
та здатність
до зміцнення.
Отже, як бачимо, в усіх випадках можна стверджувати, що оптимальні властивості залізо-маганцовистого сплаву одержуються у діапазоні вмістів С та Mn відповідно 0,5. .1,3% і 6. .15% та їхньому співвідношенні Mn: С 8.20. Ці параметри також визначають характер та рівень залишкового напружено-деформованого стану при зварюванні без попереднього підігріву та післязварювального відпуску деталей із сталі 65Г формуванням в металі шва структури аустеніту. Окрім того, регулюючи вміст С і Mn у металі зварного шва можна отримати необхідні його фізико-механічні властивості, що дасть змогу релаксувати напруженням.
Таким чином, вибір оптимального хімічного складу зварного шва на основі високомарганцовистої сталі вимагає додаткових досліджень, які враховують специфіку протікання металургійних та термодеформаційних процесів у реакційній зоні зварювання. Останні зумовлюють виникнення залишкових зварювальних напружень, які суттєво впливають на абразивно-корозійну зносостійкість металу [149-151], втомну міцність та тріщиностійкість [149,152] відремонтованого диска. У зв'язку з цим актуальною науково-технічною задачею є визначення розподілу та величини залишкового напружено-деформованого стану в околі колового зварного з'єднання відремонтованого диска.
1.5 Визначення залишкових напружень у диску
Для визначення залишкових зварювальних напружень характерним є застосування як розрахункових, так і експериментальних методів. Останні поділяються на такі, що передбачають руйнування конструкції, і неруйнівні.
До експериментальних руйнівних методів, перш за все, слід віднести механічні. Наприклад, після розвантаження певного об'єму тіла розрізанням його на частини ця рівновага зберігається, однак виникають пружні деформації. Вимірюючи ці деформації, можна обчислити залишкові напруження за формулами теорії пружності. Деформації, що характеризують залишкові напруження, вимірюють, зазвичай, електричними тензометрами або механічними деформометрами.
У працях [65,66] розвинуто ідею часткового розвантаження напруженого тіла висвердлюванням отворів між двома попередньо зазначеними мітками, які складають базу вимірювань.
Широко застосовуються для вимірювання залишкових напружень оптично активні давачі [67]. Вони виготовляються із оптично активного матеріалу і наклеюються на напружений елемент, у якому висвердлюється отвір, який викликає локальну зміну поля напружень і відповідні деформації в поляризаційно-оптичному давачі [68].
Інтенсивно розвиваються дослідження з удосконалення методу голографічної інтерферометрії для визначення залишкових напружень на поверхнях зварних елементів конструкцій [46,69]. Висока чутливість методу дає можливість вимірювати залишкові напруження в тілі при незначному пошкодженні його поверхні (отвори діаметром і глибиною 1 мм). Одним із недоліків методу є трудність утворення отворів у ділянках з високою твердістю.
Питання дослідження поздовжніх залишкових напружень розглянуто в роботі [70]. Зокрема, залишкові напруження у сталі, схильної до гартування, визначали за методом Калакуцького, який передбачає розрізання зразків та вимірюванням пружних деформацій [71,72].
Найширше застосування отримали такі неруйнівні методи дослідження і контролю напруженого стану, як рентгенівський, ультразвуковий, магнітопружної тензометрії та метод термоелектрорушійної сили.
Рентгенівський метод дослідження залишкових напружень ґрунтується на вимірюванні зміни відстані між кристалографічними площинами під дією напружень. Залишкові напруження цим методом можна визначити з невисокою точністю і тільки в тонкому поверхневому шарі. Окрім того рентгенівським способом в основному визначаються тільки пружні деформації. При вимірюванні напружень на ділянках із пластичними деформаціями виникають додаткові похибки.
Електромагнітні методи визначення залишкових напружень ґрунтуються на вивченні особливостей взаємодії зовнішнього електромагнітного поля з механічним полем об’єкта, що досліджується. Для оцінки напруженого стану феромагнетиків використовується залежність їх магнітних властивостей від напружень, а також корелятивний зв’язок між амплітудою вихрових струмів та рівнем напружень [68]. Відомим є метод магнітопружньої тензометрії [57].
Метод термоелектрорушійної сили [77] використовується для оцінки рівня залишкових напружень на поверхні зварних з'єднань. Він не має принципових обмежень з умов застосування і забезпечує достатню точність вимірювання напруженого стану в локальному об'ємі.
Достатньо точний та надійний є метод координатних сіток [52]. Суть його полягає в тому, що на поверхню, яка досліджується наносять систему точок, ліній чи інших міток, зміна взаємного місцезнаходження і конфігурації яких дозволяє визначити переміщення, деформації тощо. Так як метод є неруйнівним та не потребує застосування складних методик, його застосування для отримання експериментальної інформації про залишкові деформації та напруження є досить доцільне. При цьому інформація про напруження одержується в кількісному та якісному вигляді.
Поряд із експериментальними, широкого застосування набули розрахункові методи, які умовно можна розділити на дві групи. До першої групи входять методи, що ґрунтуються на прослідковуванні розвитку пружно-пластичних деформацій у процесі нагрівання і вирівнювання температур під час зварювання і в яких використовуються дані про температурні поля в поєднанні з математичним апаратом теорії термопластичності. У загальному навіть для випадку порівняно простих зварних вузлів це досить громіздка задача [78,79,80]. Другу групу складають наближені методи розрахункового визначення залишкових напружень і деформацій. Більша частина результатів про розподіл залишкових напружень отримана за їх допомогою.
Існують наближені методи, які називають графорозрахунковими, розроблені в працях Г.А. Ніколаєва, І.П. Трочуна, Н.О. Окерблома і К.М. Гнатовського [81,82-84]. Однак застосування їх можливе тільки для низьковуглецевих і низьколегованих сталей із границею плинності до 300 МПа, у яких структурні перетворення при охолодженні завершуються при високих температурах 600. .6500С [85,86]. Такі методи визначення залишкових напружень при зварюванні можна використати у випадках, коли необхідно знайти напруження тільки в тій зоні, яка нагрівалась до високих температур.
Метод “фіктивних температур” для визначення залишкових напружень у випадку утворення колового шва при зварюванні сталі, що схильна до гартування, використовується В.С. Ігнатьєвою в праці [87]. Однак цей метод є наближеним, та має дещо орієнтовний характер.
Для дослідження кінетики зварювальних деформацій і напружень В.І. Махненко запропонував змішаний принцип розв’язків [89], а саме: принцип додаткових деформацій у сукупності зі змінним модулем зсуву. На основі запропонованого принципу розроблені розрахункові алгоритми, які широко апробовані при розв’язуванні різних пружно-пластичних задач у випадках зварювання тонких пластин прямолінійними та коловими швами.
Застосування методу умовних пластичних деформацій для визначення залишкових напружень у випадку вварювання круглого елемента у великого розміру пластину запропоновано в працях Л.М. Лобанова та його учнів [90]. Розрахунковий алгоритм для оцінки кінетики формування напружень та деформацій в коловому шві при нагріванні оболонкових конструкцій наведено в праці [89] В.І. Махненко. Запропоновані методи [89,90] мають ряд переваг над іншими розрахунковими методами, однак поки вони застосовуються лише для низьковуглецевих сталей.
В інших роботах, з метою оцінити напружений стан зварних з'єднань з врахуванням структурного аустеніто-мартенситного перетворення, виконується розв'язок задачі про напружено-деформівний стан шляхом розрахунку приростів функції вільних об'ємних змін металу і температурних залежностей границі текучості, з врахуванням реальних, отриманих із дослідів дилатометричних кривих. Метод є дещо громіздкий та потребує значної кількості зразків.
Розрахункові методи визначення залишкових деформацій і напружень, які реалізуються із застосуванням універсальних програмних комплексів (COSMOS, MAPLE, KATIA, ALGOR, MATHKAD) [93-96], також досить інтенсивно застосовуються, однак вони пов'язані з тією чи іншою схематизацією процесу. Тому в них неможливо врахувати всі діючі в технологічному процесі фізичні явища, особливо у випадку виробів складної геометричної форми (колове з'єднання).
Поряд із розрахунковими й експериментальними методами стосовно реальних зварних з’єднань з урахуванням різних форм і розмірів, конструктивних і технологічних особливостей широко використовують розрахункові методи, що ґрунтуються на попередніх експериментально встановлених закономірностях. Ці методи прийнято ще називати експериментально-розрахунковими.
Поширеним прийомом при визначенні залишкових напружень у різних зварних з’єднаннях є введення в розрахунок у якості відомих значень компонентів залишкових деформацій, що визначені одним із експериментальних методів. Тоді задача зводиться до відшукання напружень, що відповідають заданим залишковим деформаціям. Однією з перших робіт, де використовуються метод розрахунку зварювальних напружень і деформацій на основі функцій усадження, є праця Є.О. Патона та його учнів [97]. У ній проведено комплексне дослідження зварювальних напружень у колових та кільцевих швах. Ця робота і сьогодні не втратила свого наукового і практичного значення. Запропонована у ній ідея розрахункової оцінки методами теорії пружності залишкових напружень за заданою величиною усадних поздовжніх деформацій, що визначаються із простих дослідів, знайшла застосування в багатьох наступних роботах школи Є.О. Патона.
Звичайно, що дослідники по-різному підходять до описання усадних явищ, викликаних зварюванням, при розрахунку зварювальних напружень і деформацій. Відповідно і різні назви запропонованих ними методик: метод фіктивної усадної сили (І.П. Трочун [98], В.А. Винокуров [85,99] та ін), метод умовних пластичних деформацій (Я.С. Підстригач з учнями [100], А.Я. Недосєка [101]), метод заданих зон рівномірного усадження (Т.Б. Талипов [102]), метод заданих об’ємів укорочення (М.О. Окерблом [103], С.А. Кузьмінов [104]) тощо. У роботі [105] розраховано розподіл напружень при стиковому зварюванні на основі експериментально визначених результатів поперечного і поздовжнього усадження. А.Я. Недосєка розглядає залишкові напруження від зварювання колового шва, коли в нескінченну пластину вварюється диск циліндричної форми [106]. Напружений стан тут представлено у вигляді суми двох складових: перша - зумовлена пластичними деформаціями шва та ЗТВ; друга - розігріванням диска теплом зварювальної дуги.
Експериментально-розрахунковий метод визначення залишкових напружень в оболонкових конструкціях запропоновано та розроблено Я.С. Підстригачем, В.А. Осадчуком та розвинуто в працях М.М. Николишина, Р.М. Кушніра, А.М. Марголіна, І.Б. Прокоповича, В.Ф. Чекуріна, С.Т. Сідельника, Л.В. Базилевича та ін. [107, 108]. Метод ґрунтується на розв’язанні обернених задач механіки деформованих тіл із залишковими деформаціями і використанні експериментальної інформації, отриманої за допомогою неруйнівних фізичних методів. Базовими є рівняння деформованих твердих тіл, які враховують наявність умовних пластичних деформацій, що описуються тензорним полем. Із врахуванням інформації про розподіл цих деформацій будується розв’язок прямої задачі і записуються вирази для напружень, у які входять невідомі параметри даного поля. Для їх знаходження використовується експериментальна інформація про поле напружень (про характеристики компонентів тензора напружень) і будується функціонал, мінімізація якого забезпечує мінімальне відхилення теоретично обчислених від експериментальних характеристик полів напружень. Після знаходження параметрів, що описують поля, обчислюються напруження у довільній точці елемента. Зручність і досконалість методу є в тому, що він дає можливість використовувати будь-яку корисну експериментальну інформацію і при цьому точність отриманих результатів лише зростає.
Таким чином, аналізом існуючих методів визначення залишкового напружено-деформованого стану у коловому з’єднанні сталі, схильної до гартування, встановлено, що як експериментальні так і розрахункові методи окремо одні від одних мають дещо орієнтовний характер.
Зокрема на даний час відсутні способи, які дозволили б неруйнівним шляхом визначити колові залишкові напруження у тонколистових деталях, виготовлених із сталі, яка при зварюванні схильна до утворення структури мартенситу.
Підхід до визначення залишкових напружень, запропонований в експериментально-розрахункових методах [107,108], відрізняється від інших меншою складністю та високою точністю отримуваних результатів. Якщо розрахунковий апарат цього методу вдосконалити та адаптувати для випадку диска, неруйнівний спосіб визначення залишкових зварювальних напружень в ньому дещо спроститься.
1.6 Мета та основні задачі досліджень
Незадовільний фінансовий стан сільськогосподарських товаровиробників України дещо знижує їх технічну забезпеченість, оскільки вони неспроможні купувати необхідні сільськогосподарські машини та комплектуючі через високі ціни на них. З виникненням нових організаційних формувань чи підприємств виробництва сільськогосподарської продукції заслуговує на увагу така форма технічного забезпечення, як використання частково зношеної і відновленої техніки та її окремих вузлів, витрати на придбання яких, при однаковому ресурсі роботи, є меншими порівняно із купівлею нових. Аналіз свідчить, що в окремих ремонтно-транспортних підприємствах вартість відновлення деталей становить 34-37% ціни нових.
Відновлення та ремонт дисків сошника зернової сівалки, повторний їх продаж на ринку за порівняно нижчими цінами (20. .25 грн / диск) створить споживачу можливість для вільного вибору між придбанням нових (37. .45 грн /диск) чи відновлених дисків та частково обмежить монополію виробника технічних засобів. У зв'язку з цим, а також з врахуванням щорічної потреби в дисках (близько 3 млн. шт.) та значну кількість їх вибраковування через невідповідність геометричним розмірам, з’явилась необхідність в розробці економічно-доцільного енерго-зберігаючого процесу ремонту дисків зварюванням.
На основі виконаного аналізу проблем ремонту дисків та забезпечення якості зварного з'єднання сформульовано мету та основні задачі дисертаційної роботи, визначено об’єкт, предмет та методи досліджень.
Мета і задачі дослідження. Метою дисертаційної роботи є збільшення ресурсу роботи дисків сошників зернових сівалок шляхом ресурсозберігаючих технологій.
Для досягнення поставленої мети необхідно вирішити такі задачі:
виявити причини та особливості зношення дисків сошників зернової сівалки;
проаналізувати існуючі способи ремонту дисків та обґрунтувати доцільність відновлення їх зовнішнього діаметра зварюванням без застосування операцій попереднього підігріву та кінцевої термічної обробки;
визначити оптимальний хімічний склад та мікроструктуру шва для одержання необхідних фізико-механічних властивостей робочої ділянки, що забезпечує втомну міцність та абразивну зносостійкість відремонтованого диска;
дослідити вплив залишкових внутрішніх напружень на стійкість відремонтованого диска до абразивного зношення;
розробити математичну модель експериментально-розрахункового методу для визначення напружено-деформованого стану у відремонтованих за зовнішнім діаметром дисках, виготовлених із сталі 65Г;
провести стендові та польові випробування відновлених дисків;
визначити основні параметри технологічного процесу ремонту спрацьованих дисків сошників зернових сівалок із відновленням їхнього зовнішнього діаметра.
Висновки до першого розділу
Обґрунтованість вибору теми наукових досліджень зумовлена тим, що стан технічного сервісу АПК і, зокрема посівної техніки України, на сучасному етапі свого розвитку характеризується зростанням проблем, пов’язаних із забезпеченням відновлення та підвищення працездатності деталей зернових сівалок через їх значне зношення та недостатню розвиненість методів ремонту.
Проведений аналіз методів ремонту дисків сошника зернової сівалки при зношенні їх робочої поверхні за зовнішнім діаметром свідчить, що існуючі техпроцеси через наявність енергоємних операцій (напилення, підігрів та післязварювальна термічна обробка) значно (на 18. .23%) підвищують собівартість відремонтованого диска.
Обґрунтовано необхідність відновлення робочої поверхні за зовнішнім діаметром дисків шляхом застосування електродугового зварювання дротом, який забезпечує утворення високо-марганцевистого шва із структурою аустеніту та здатністю до релаксації залишкового напруженого стану та деформаційного зміцнення. Це дає змогу уникнути енергоємних операцій.
Доведено, що застосування у технологічному процесі ремонту дисків операції прокатування роликами забезпечує зміцнення робочої ділянки диска та створює у ній напруження стиску, які підвищують абразивну зносостійкість та втомну міцність відремонтованого диска під час експлуатації порівняно із новим.
На основі аналізу літературних джерел із проблем ремонту дисків сошника зернової сівалки сформульовано мету та основні задачі досліджень.
Розділ 2. науково-технологічні передумови підвищення довговічності дисків
2.1 Моделювання оптимальних властивостей робочої ділянки диска з врахуванням особливостей умов їх експлуатації
Зміцнення поверхні робочої частини прокатуванням роликами істотно підвищує втомну міцність та довговічність деталі, істотно не впливаючи при цьому на її статичну міцність. При зміцненні поверхні підвищується твердість, згладжуються дефекти та створюються залишкові напруження, величину та характер яких можна регулювати за рахунок зміни параметрів прокатування. Однак при значному зміцненні спостерігається явище „перенаклепу”, що може зумовити знеміцнення - відшарування та утворення мікротріщин.
Головними факторами, що впливають на витривалість та зносостійкість деталі, яка має поверхневий наклеп та залишкові напруження, є інтенсивність та глибина наклепу, характер напружень та мікроструктцра. Однак, одним із основних є наявність напружень стиску, які в залежності від режимів прокатування можуть бути в діапазоні 150. .250 МПа а інколи і більші [149]. За даними досліджень Кудрявцева І.В. та Хордера О.Н., також їх учнів, необхідна межа витривалості забезпечується при зусиллі на роликах 1,6. .2,8 кН при швидкості 0,2. .0,5 мм/об, які можуть створити напруження стиску >200 МПа на глибину до 1,5. .2,5 мм, що зумовлює істотне зростання коефіцієнта тріщиностійкості [152]. Однак з іншого боку, істотне збільшення глибини поширення та величини напружень стиску, при інших рівних параметрах прокатування, знижує втомну міцність диска та його абразивно-корозійну зносостійкість. В свою чергу, подальше збільшення напружень стиску призводить до зниження межі витривалості. Таким чином, можна стверджувати, що величина напружень стиску в межах 200. .250 МПа забезпечить необхідну зносостійкість та втомну міцність відремонтованого диска