Технологічне забезпечення відновлення дисків сошників зернових сівалок
Метал зварювальної ванни за хімічним складом практично завжди відрізняється від основного металу, особливо при використанні електродного або присадного матеріалів. Вони, в свою чергу, мають визначальний вплив на мікроструктуру, залишковий напружено-деформований стан, геометричні розміри і фізико-механічні властивості зварного з'єднання робочої ділянки відремонтованого диска. Основною зоною зварного з'єднання, яке отримується при зварюванні плавленням є шов [117,138]. У зв'язку з цим його хімічний склад може істотно впливати на властивості робочої ділянки і тим самим на працездатність диска чи конструкції сошника в цілому [136].
Регулювати хімічний склад зварного шва можна за рахунок таких конструктивних параметрів з'єднання, як розмір щілини між деталями та геометрія розробки крайок. Однак у випадку зварювання деталей невеликої товщини (диск сошника δ=2,5 мм) цей спосіб не є ефективним. Іншим методом є легування зварювальної ванни [109] шляхом введення в неї металевих сплавів, чистих металів та металоподібних сумішей: зварювальні дроти та стрічки (суцільні та порошкові), а також прутки, порошки та пасти [91,109].
Для зварювання сталі 65Г, у випадку ремонту диска сошника зернової сівалки з відновленням їх за зовнішнім діаметром [51], найдоцільнішим є застосування порошкового дроту, з допомогою якого надійно можна одержати необхідний хімічний склад зварного шва [134].
Оскільки на даний час відсутня інформація про зварювання сталі 65Г порошковим високомарганцевистим дротом, в роботі, на підставі узагальнення теоретичної інформації про вплив типу металу шва на властивості з'єднання [42,109,127,128,132], а також даних про умови роботи дисків [5-7,9,14,23] та технічних вимог до них [7,18, 19,29,30], здійснюється моделювання з'єднання з оптимальним хімічним складом шва та його геометричними розмірами і фізико-механічними властивостями. Вони вибираються так, що утворений метал шва робочої ділянки відремонтованого диска повинен:
мати достатню зносостійкість під час експлуатації диска в абразивно-корозійному середовищі [7,39];
забезпечити необхідну релаксацію залишкових внутрішніх напружень, які виникають при зварюванні сталі 65Г [42,43,134];
забезпечити контактне зміцнення зварного з'єднання [64,136], яке дасть змогу підвищити його стійкість до втомного руйнування [22,63].
Основними легувальними елементами, які визначають властивості з'єднання сталі 65Г, отриманого за допомогою зварюванням матеріалами, які дають змогу утворити метал шва з аустенітною структурою, є вуглець та марганець [127,132,133]. В праці, на підставі аналізу структурної діаграми високомарганцевистої сталі [109,131], вибрано раціональний хімічний склад зварного шва із аустенітною структурою, стійкою до утворення технологічних тріщин [127,130].
Схематично методику моделювання хімічного складу шва та необхідного для його утворення порошкового дроту зображено на рис.2.1
Окрім абсолютного вмісту цих елементів у шві важливим також є їхнє співвідношення, яке в певній мірі характеризує здатність поверхні високомарганцевистого шва до деформаційного зміцнення [128,132]. Також, в залежності від концентрації С і Mn в шві, визначається запас його аустенітності, а отже, і здатність знижувати залишкові деформації та напруження в диску за рахунок пластичного деформування [136].
Моделювання зварного шва виконано на підставі таких припущень: хімічний склад порошкового дроту при зварюванні сталі 65Г забезпечує утворення в металі шва стабільну структуру аустеніту, і тим самим максимально знижує залишкові напруження; отриманий хімічний склад металу зварного шва
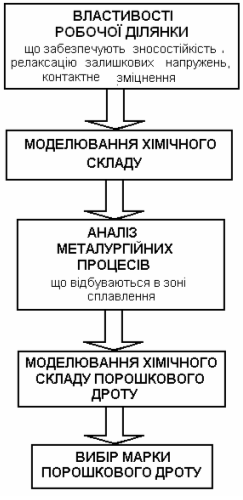
Рис.2.1 Послідовність етапів моделювання властивостей зварного з'єднання сталі 65Г
забезпечує високу зносостійкість внаслідок зміцнення пластичним деформуванням його поверхні, а також необхідні рівень напружень та технологічну міцність ділянок зварного з'єднання; геометричні параметри з’єднання під час приварювання ремонтного кільця змодельовані так, що поверхня з’єднання розміщена зовні і не заважає руху насіння; параметри з'єднання забезпечують необхідне контактне зміцнення, що істотно підвищує стійкість відремонтованого диска до утворення втомних тріщин під час експлуатації.
На підставі аналізу структурної діаграми системи Fe-С-Mn встановлено, що при вмісті у сплаві вуглецю в межах 0,5. .1,3% та марганцю 6. .15%, при швидкостях охолодження Wох=15. .20 0С/с у діапазоні температур 500. .6000С можна отримати високомарганцевистий метал зварного шва з аустенітною структурою [109] (рис.2.2). При цьому необхідно приділити увагу забезпеченню високих швидкостей охолодження з метою одержання сплаву високого запасу аустенітності [136,138]. Вибір хімічного складу високомарганцевистого металу шва виконано із використанням структурної діаграми (рис.2.2), на якій можна виділити такі характерні ділянки:
“1” - суміш структур аустеніту та мартенситу: низькі пластичність і здатність до зміцнення; схильність до утворення холодних тріщин
“2” - стабільна аустенітна структура: високі пластичність і здатність до зміцнення та релаксації напружень; достатня технологічна міцність
“3” - аустенітна структура із карбідними включеннями: високі крихкість; схильність до утворення тріщин та відколів; низька здатність до зміцнення
“4” - мартенситна структура: високі твердість, крихкість та схильність до утворення ХТ
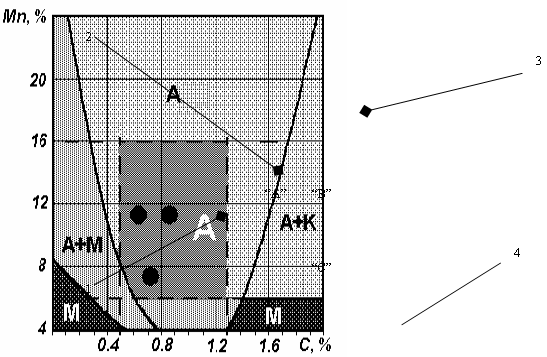
Рис.2.2 Структурна діаграма залізомарганцевистої сталі.
А - аустеніт, М - мартенсит, К - карбіди
“А", “В”, “С” - досліджувані хімічні склади швів
Аналіз свідчить, що сплав, який знаходиться у ділянці “2", забезпечує утворення бездефектної аустенітної структури та оптимальні механічні властивості. Хімічний склад швів вибирався із урахуванням особливостей виготовлення промисловістю зварювальних порошкових дротів, а також економічного чинника, який суттєво впливає на собівартість відремонтованого диска.
Залежно від розмірів щілини b між крайками деталей при зварюванні (рис.2.3) можна отримати різні за хімічним складом та властивостями зварні шви. Це пояснюється насамперед тим, що під час зварювання відбувається перемішування основного та присадного матеріалів. Залежно від їх співвідношення в утвореному металі, як шов так і зварне з'єднання можуть змінювати свої фізико-механічні властивості.
Для одержання необхідних параметрів, з використанням розрахункового апарату [135], виконано моделювання геометричних характеристик з'єднання, і на 2.3 зображено змодельовані геометричні параметри зварного з'єднання.
Диски сошника зернової сівалки експлуатуються в абразивному середовищі, і будь-які нерівності на поверхні зварного з’єднання можуть стати місцями скупчення дрібних частинок, що в подальшому призвести до зародження дефекту і відповідно до руйнування конструкції в цілому [134]. Це, насамперед, стосується геометричних розмірів з’єднання, особливо висоти підсилення зварного шва с. Слід зауважити також, що останні мають визначальний вплив на втомну міцність зварних з'єднань під час експлуатації дисків в ґрунті [146,147].
Вибір вмісту C і Mn в зварному шві виконано шляхом регулювання величини щілини b, яка впливає на ширину зварного шва а. Із зміною величини b можна регулювати частку присадного та основного матеріалів в металі зварного шва. Провівши математичні разрахунки, та врахувавши коефіцієнти переходу вуглецю та марганцю в метал шва при зварюванні, розмір щілини між деталями b=0,2. .0,5 мм. При цьому висота підсилення шва - с=0,7. .0,9 мм. Така підготовка деталей, згідно попередніх розрахунків, дає змогу отримати зварний шов, де частка присадного металу є шириною 1,8. .2 мм., і це зўєднання здатне до контактного зміцнення [64,136].
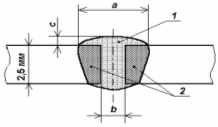
Рис.2.3 Геометричні параметри та склад зварного з’єднання із частками основного та присадного матеріалів: а-ширина шва, b-ширина щілини між деталями, с-висота підсилення шва; 1-присадний матеріал, 2-основний метал
Важливим є питання оптимізації термічного циклу зварювання і особливо швидкості охолодження, які, окрім хімічного складу та геометричних параметрів шва, суттєво впливають на структуру та механічні характеристики зварного з'єднання [136]. При швидкому охолодженні від температур вище 9500С сплав, в якому міститься 0,5. .1,3%С та 6. .16% Mn, набуває стабільної аустенітної структури і відрізняється високою пластичністю. Завдяки високій розчинності вуглецю в g-твердому розчині (при високому вмісті марганцю) карбіди відсутні. В такому стані початкова твердість металу невелика - HV180. .220, однак він схильний до зміцнення при холодному деформуванні завдяки утворенню мартенситу по площинах ковзання. Твердість в деформаційній зоні може підвищитись до HV450. .550 [127,128].
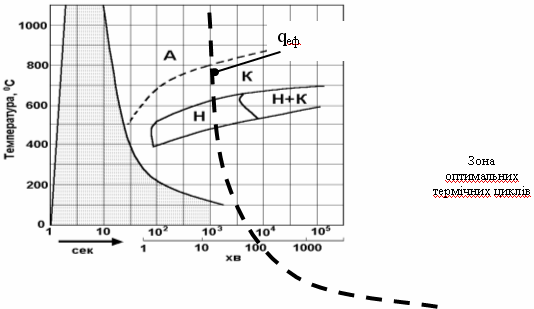
Рис.2.4
Термокінетична
діаграма
висомарганцевистої
сталі (0,8. .0,9%С, 10. .13%Mn)
із зоною оптимальних
термічних
циклів, А-аустеніт,
К - карбід, Н-голкоподібний
карбід, П-перліт,
qеф
-ефективна
потужність
зварювальної
дуги,
 - зона оптимальних
термічних
циклів зварювання.
Для того, щоб уникнути окрихчення зварного шва та зони термічного впливу, процес зварювання виконується з мінімальним тепловкладенням: малі сила струму і напруга дуги, вузькі валики та підвищена швидкість зварювання. При дотриманні цих умов зварювання швидкість охолодження дає змогу забезпечити бездефектну аустенітну високомарганцевисту структуру.
Проведений аналіз термокінетичної діаграми марганцевистої сталі (0,8. .0,9%С,
10. .13%Mn) [138] (рис.2.4) свідчить, що змодельований та співставлений із термокінетичною діаграмою термічний цикл зварювання забезпечує отримання аустенітної структури металу зварного шва на основі залізомарганцевистого сплаву з необхідними фізико-механічними властивостями, зокрема схильністю до поверхневого деформаційного зміцнення, стійкістю до утворення технологічних тріщин та достатньою пластичністю для зниження рівня залишкових зварювальних напружень. Параметри режиму зварювання, що забезпечують отримання такого з’єднання, розглянуто в п.4.2.1
З врахуванням геометричних розмірів з'єднання та особливостей металургійних процесів в реакційній зоні зварювання, розроблено хімічний склад порошкових зварювальних дротів 90Г14, 120Г20, 40Г20 (див. додаток А), які забезпечують необхідні експлуатаційні властивості з'єднання та стійкість проти утворення технологічних тріщин. Зварні шви, які ці дроти утворюють при зварюванні, схематично позначені символами “А", “В” і “С” в області існування аустенітної структури (рис.2.2). Хімічний склад зварних швів та дротів для їх одержання подано в таблиці 2.1
Із застосуванням прикладної програми Mathkad-2000 [96] встановлено оптимальний діапазон погонних енергій зварювання, який знаходиться в межах (3,2. .3,8) Ч105 Дж/м.
Таблиця 2.1
Вміст вуглецю та марганцю у металі шва та порошковому дроті
| Позначення шва |
Зварний шов % |
Mn: С | Порошко-вий дріт |
Порошковий дріт % |
||
| С,% | Mn,% | С,% | Mn,% | |||
| “А” | 0,55-0,6 | 11-11,5 | 19.20 | 40Г20 | 0,35-0,40 | 20-21 |
| “В” | 0,8-0,85 | 11-11,5 | 14. .15 | 120Г20 | 1,1-1,2 | 20-21 |
| “С” | 0,65-0,7 | 7-7,5 | 10. .11 | 90Г14 | 0,9-0,95 | 14-15 |
На підставі попереднього аналізу умов експлуатації диска сошника в процесі висівання зерна, приведеного в п.1.2, зображено силову схему його роботи (рис.2.5). Із багатьох чинників, що впливають на спрацювання в умовах абразивного навантаження, основними є механічний склад ґрунту (тип ґрунту), який визначає абразивне зношення, а також густина та величина абразивних частинок, які визначають тиск ґрунтової маси на диск та інтенсивність спрацювання його різальної крайки [63].
Диск на сошнику закріплюється під кутом атаки, який лежить у двох площинах: у фронтальній площині кут атаки α становить близько 200, а у вертикальній β - близько 250.
Основними зусиллями, які чинять опір руху диска в умовах абразивного середовища, є - F, N та Q. Зокрема, дія навантаження F зосереджена на робочу крайку диска, і відповідно зварний шов працює як на стиск, так і на разтяг. Внаслідок дії ґрунту по складових навантаження N та Q в диску діють додаткові зусилля згинання. Таким, чином узагальнено можна стверджувати, що під час експлуатації диск перебуває під дією знакозмінних згинальних сил, які можуть бути причиною його руйнування.
Під час згинання та розтягу зразка з м'яким прошарком (зварний шов) в той момент, коли середні напруження досягають границі текучості металу прошарку, в ньому виникає пластична деформація [64,136]. Однак розвитку такої деформації чинить опір сусідній більш міцніший метал, який ще продовжує працювати пружно. Такий ефект призводить до виникнення на контактних поверхнях дотичних напружень. В результаті цей прошарок в приконтактній області набуває об'ємного напруженого стану на деяку глибину.
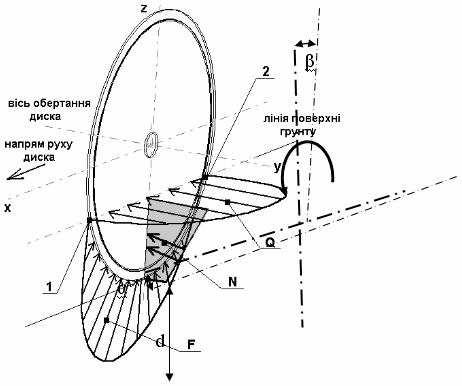
Рис.2.5 Силова схема дії робочого навантаження на диск сошника:α=200, β=250 - кути атаки відповідно у фронтальній і вертикальній площинах, F, N, Q - зусилля, які діють на диск під час руху у ґрунті
Тому
вплив цього
стану на властивості
м'якого прошарку
та його контактне
зміцнення
залежить від
розмірів самого
прошарку, товщина
якого повинна
бути меншою
за товщину
основного
металу. Коли
їх відношення

 (b - ширина м'якого
прошарку, h=2,5мм.
товщина матеріалу
диска) (рис.2.3),
тоді ефект
контактного
зміцнення
проявляється
істотніше.
На
підставі проведеного
моделювання
геометричних
розмірів зварного
шва встановлено,
що оптимальна
ширина м'якого
прошарку b=1,8. .2
мм. Відносна
товщина прошарку
при цьому
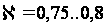 ,
що теоретично
може забезпечити
необхідну
схильність
з'єднання до
контактного
зміцнення, яке
підвищить
стійкість диска
до втомного
руйнування
під час експлуатації
в ґрунті.
2.2 Структурні перетворення при зварюванні сталі 65Г
Під час рівномірного нагрівання металу відбувається його вільне розширення без утворення напружень. Якщо ж нагрівання нерівномірне, що має місце при зварюванні, то менш нагріті ділянки тіла перешкоджають вільному розширенню більш нагрітих, і в результаті, виникають температурні напруження. Такі напруження існують в металі на усіх стадіях термічного циклу.
Внаслідок нерівномірного нагрівання металу та зміни його об'єму через температурне розширення під час зварювання, а також в результаті фазових і структурних перетворень, призводять до виникнення пружних і пластичних деформацій. Під впливом пластичних деформацій при високих температурах у зварному з'єднанні після повного охолодження залишаються власні напруження або так звані залишкові напруження.
Поряд з тепловими напруженнями при зварюванні сталі 65Г виникають структурні напруження, що зумовлені перетвореннями із зміною структури в тих зонах основного металу, які в процесі зварювання були нагріті вище критичної температури AC3. При охолодженні від цієї температури в результаті переходу аустеніту в мартенсит, у діапазоні температур початку (для сталі 65Г МП=2700С) та кінця (МК=-50С) мартенситного перетворення, відбувається збільшення об'єму металу [138].
Розширенню об'ємів новоутвореної структури мартенситу перешкоджають ділянки зварного з'єднання, у яких структурні перетворення не відбулись. Тому в об'ємах із структурою мартенситу виникають залишкові напруження стиску, а у примежових ділянках - напруження розтягу, які зумовлюють додаткове зростання пластичних деформацій.
Схематично вигляд дилатометричної кривої для сталі 65Г зображено на рис.2.6
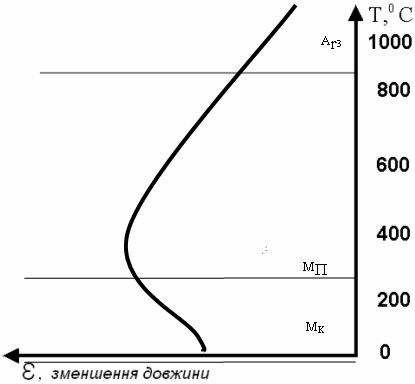
Рис.2.6 Дилатолометрична крива сталі 65Г при охолодженні
Величина та характер розподілу залишкових напружень, які виникають у зварному з'єднанні сталі 65Г, є головними чинниками, відповідальними за технологічну та експлуатаційну міцність. Природа виникнення цих напружень залежить від багатьох факторів, і одним з основних є хімічний склад основного металу і, зокрема, вміст вуглецю.
В порівнянні з іншими структурними складовими [47], мартенсит, який утворився при зварюванні сталі 65Г, має високу твердість, крихкість та підвищений питомий об'єм. Для порівняння, структурні складові аустеніт та перліт мають питомий об'єм відповідно 0,1275Ч10-3 та 0,1286Ч10-3 м3/кг, а для мартенситу він рівний 0,1310Ч10-3 м3/кг [48].
Отже, структурні перетворення аустеніту в мартенсит при зварюванні сталі 65Г зумовлюють різку зміну об'єму у біляшовній зоні, і розтягувальні напруження, що виникають на стадії охолодження металу, переходять у стискальні, які після завершення структурного перетворення можуть знову перейти в розтягувальні [44,46].
Таким чином, на відносно неширокій ділянці зварного з'єднання має місце значний перерозподіл величини та характеру залишкових напружень, для визначення яких доцільно застосовувати непрямі методи оцінки. Небезпека таких напружень та складність їх визначення підвищується у випадку утворення криволінійного зварного з'єднання, зокрема, колового, що має місце при відновленні робочої поверхні за зовнішнім діаметром диска сошника зернової сівалки електродуговим способом зварювання.
Особливістю колового з'єднання є наявність замкнутого шва. В такому випадку деформації поперечного скорочення колового шва не можуть бути компенсовані незначним переміщенням зварювальних деталей, і вони зазвичай переважають поздовжні деформації. В результаті, усадка при утворенні такого колового з'єднання супроводжується виникненням додаткових напружень першого роду, які в залежності від геометричних розмірів деталі є неосесиметричними. Сукупна дія залишкових напружень першого та другого роду, що виникають при утворенні колового з'єднання у відремонтованому диску, мають визначальний вплив на ресурс його роботи. У зв'язку з цим є необхідним аналіз напруженого стану зварного з’єднання сталі 65Г з коловим швом. Великий інтерес представляє застосування методів математичного моделювання для визначення розподілу та концентрації напружень в конструкціях, які при зварюванні з’єднуються такими швами. Важливість таких розрахунків диктується ще й тим, що залишкові зварювальні напруження, які носять місцевий характер, досягають межі плинності матеріалу і переважно є значно більшими, за діючі в конструкції робочі напруження [130]. Однак математичні моделі дають змогу розрахувати поле деформацій і напружень тільки в окремих простих випадках. Неруйнівні фізичні методи також не дають можливості визначити повну картину розподілу напружень, а руйнівні, через їх високу вартість, важко зреалізувати.
Оскільки на даний час відсутній прямий метод визначення напружень в коловому з'єднанні аустенітним швом при зварюванні сталі 65Г, для його визначення в роботі запропоновано експериментально-розрахунковий метод, який адаптований до фізико-механічних властивостей та конструктивних елементів відремонтованого диска сошника зернової сівалки.
Метод базується на розв’язуванні обернених задач механіки деформованих тіл із власними напруженнями та використанні доступної експериментальної інформації [100,108].
Суть даного неруйнівного експериментально-розрахункового методу визначення залишкових напружень полягає в наступному. Для конкретної сукупності технологічних умов процесу формування колового з’єднання поле вільних пластичних деформацій, несумісність яких зумовлюють залишкові напруження, із врахуванням апріорних уявлень про його розподіл, описується функцією е0, яка належить деякому компакту і містить певну кількість довільних параметрів. Функція е0 підставляється в рівняння із власними напруженнями і будується розв’язок цих рівнянь. Із використанням відповідних формул записуються вирази для визначення залишкових напружень у довільній точці диска. При цьому в дані вирази входять деякі невідомі параметри, які характеризують функцію е0. Щоб їх знайти, необхідно для частини компонентів тензора напружень і інтегральних характеристик, що отримані експериментально, та для відповідних виразів теоретично визначених напружень побудувати функціонал, мінімізація якого забезпечує мінімальне відхилення відповідних теоретичних обчислень від експериментально отриманих значень напружень. Після знаходження параметрів поля записують деформації е0 і визначають усі компоненти тензора залишкових напружень, зокрема, і ті, які не змогли отримати експериментальним шляхом. Тобто, розглядається обернена задача із власними напруженнями.
В роботі застосовано експериментально-розрахунковий метод, адаптований до визначення компонентів напруженого стану у зварних з’єднаннях коловим швом сталей, схильних до аустеніто-мартенситних перетворень, тобто сталі 65Г. Розроблена математична модель, що враховує особливості формування поля пластичних деформацій в сталях даного типу та конструктивні схеми виконання з’єднань.
2.3 Дослідження залишкових напружень в зварному з’єднанні виконаному коловим швом
Математична модель методу визначення величини та характеру розподілу залишкових напружень в зварному з’єднанні коловим швом з врахуванням краєвих умов, базується на використанні рівнянь механіки деформівних тіл з власними напруженнями, а також інформації, отриманої за допомогою одного з експериментальних методів, зокрема методу магнітопружної тензометрії [56,150].
Розглянемо
випадок накладання
зварного шва
на круглу тонкостінну
деталь, з метою
отримання
стикового
зварного з'єднання
[41].
Вважаючи, що
напружений
стан в коловому
зварному шві
відновлюваного
диска є плоский,
попередньо
приймаємо умову
осьової симетрії,
і головними
напрямками
у випадку формування
колового шва
будуть радіальний
та коловий.
Відповідно
тензор напружень
буде мати дві
відмінні від
нуля компоненти
 та
 ,
а тензор деформацій
- дві незалежних
компоненти
 та
 .
Тоді, записавши
умову рівноваги
[52,53]:
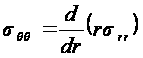 ,
(2.1)
та враховуючи геометричні співвідношення
 ;
 ;
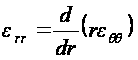 ;
(2.2)
Де,
 - координата
в радіальному
напрямку;
 - радіальне
переміщення,
згідно з методом
умовних пластичних
деформацій
[53] отримаємо
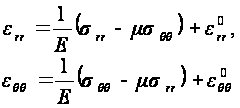 ,
(2.3)
Де
 ,
 - умовні пластичні
деформації;
m - коефіцієнт
Пуасона; Е - модуль
Юнга.
Значення
умовних пластичних
деформацій
і
 після побудови
відповідних
розв’язків
визначаються
із умов узгодження
між розрахунковими
значеннями
компонентів
і відповідними
величинами,
знайденими
на основі
експериментальних
даних. Із виразів
для визначення
пластичних
деформацій
(2.3) та враховуючи
геометричні
співвідношення
(2.2) отримаємо
[52]:
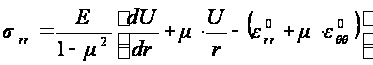 ,
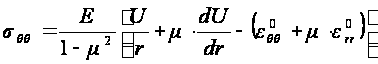 (2.4)
Підставивши
отриманні
співвідношення
(2.4) в умови рівноваги
(2.1), отримаємо
розв’язок
рівняння відносно
переміщень

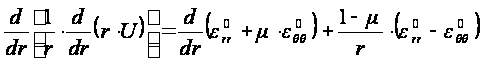 ,
(2.5)
яке розв'язується при наступних граничних умовах
r=0, U=0.
З виразу (2.5) із врахуванням граничних умов отримано вирази для обчислення залишкових зварювальних напружень у довільній точці безмежної пластини із стиковим коловим з'єднанням
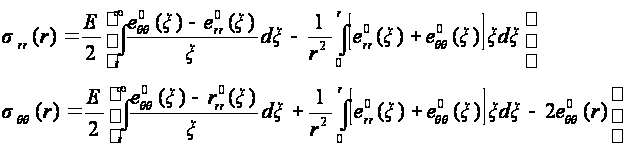 ,
(2.6)
де
 - змінна інтегрування.
Надалі розв'язок задачі про визначення залишкових напружень адаптуємо для випадку відремонтованого зварюванням диска із центральним технологічним отвором радіусом R0 та обмеженим радіусом R.
2.4 Напружено-деформований стан із врахуванням конструкції диска
Загальний
вигляд, геометрія
складання та
розміри відновленого
диска зернової
сівалки зображено
на рис.2.7 Враховуючи
те, що у відремонтованому
диску є технологічний
отвір, загальний
напружений
стан може певним
чином змінюватись.
Отже при розрахунку
необхідно
враховувати
цей чинник, і
тоді розв’язок
задачі для
круглої пластини
радіусом R (радіус
відремонтованого
диска R=350 мм)
із технологічним
отвором радіусом
R0 (R0=16 мм) приймаючи
умови:
 ,
можна зобразити
у вигляді
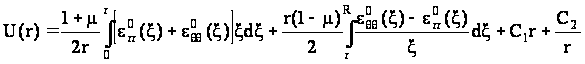 ,
(2.7)
де С1 і С2 - сталі інтегрування.
Прийнявши, що
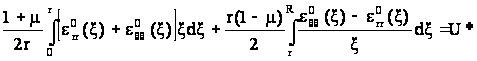
розв'язок рівняння запишемо наступним чином
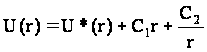 (2.8)
Відповідно підставивши цей вираз у співвідношення (2.5) та виконавши відповідні математичні перетворення, отримано вирази для розрахунку залишкових напружень у будь-якій точці тонколистової дискової деталі із технологічним отвором радіусом R0 та обмеженим радіусом R.
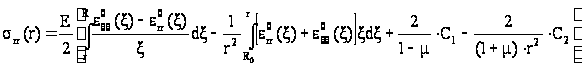 (2.9)
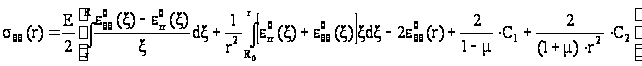 ,
де
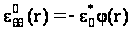 ,
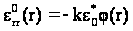 ,
k - коефіцієнт, що враховує технологічні параметри процесу зварювання;
 - функція, що
характеризує
поле пластичних
деформацій.
Для зменшення громіздкості запису зробимо наступні позначення
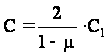 ,
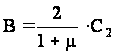 .
(2.10)
Сталі
інтегрування
визначаються
із наступних
краєвих умов:
на зовнішньому
краю диска при
r=R радіальні
напруження
 ;
на внутрішньому
контурі при
r=R0 радіальні
напруження
.
Відповідно, підставивши краєві умови у вирази для визначення залишкових напружень, отримаємо наступну систему рівнянь
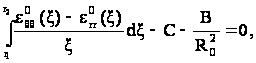 при
 ,