Технологічне забезпечення відновлення дисків сошників зернових сівалок
Таким чином отримано залежність твердості зміцненої поверхні шва від кількості втиснень кульки. За результатами досліджень визначено необхідну ступінь пластичного деформування, яка необхідна для утворення аустеніто-мартенситної структури та зміцнення поверхні шва.
Ступінь деформаційного зміцнення поверхні шва внаслідок наклепу аустенітного металу визначався за наступною формулою [116]:
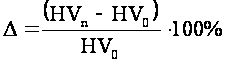 ,
(3.1)
де
 - початкова
твердість,
 - твердість в
центрі відбитку
після “n” втиснень
кульки на приладі
Бріннеля,
 - ступінь деформаційного
зміцнення
поверхні зварного
шва,%.
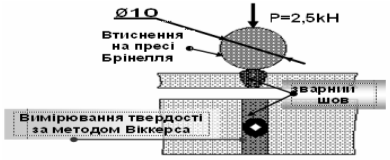
Рис.3.4 Схема дослідження деформаційного зміцнення
Етап 2 передбачав, що отримана на етапі 1 ступінь пластичного деформування реалізовувалась шляхом прокатування поверхні шва відремонтованого диска роликами, із використанням модернізованої установки на базі токарного верстата ТВв-7,2 [115]. У ній патрон 2 (рис.3.5) фіксує опорну плиту 1, на якій закріплений диск 3.
Частота обертання диска можна регулювати в діапазоні 0,2. .0,5 Гц. До поверхні шва підводиться пристрій з роликом 4. Зусилля притискання 2,5кН (250кг). Кількість обертів, необхідних для зміцнення, корелюється із кількістю втиснень сталевої кульки, що забезпечує оптимальне значення твердості HV. Відомо, що при прокатуванні роликами, окрім зміцнення, відбувається зниження залишкових напружень розтягу та створюються напруження стиску [149,151]. Важливим при цьому є необхідність забезпечити оптимальний рівень залишкових напружень стиску у робочій ділянці диска та зміцнення шва.
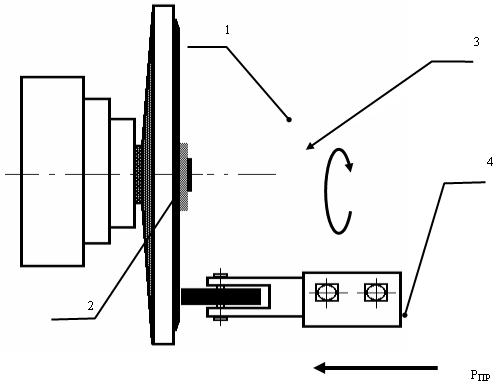
Рис.3.5 Схема установки для зміцнення дисків прокатуванням роликів: 1 - опорна плита, 2 - патрон токарного верстату, 3 - відремонтований диск, 4 - пристрій з роликом
У зв’язку з цим підбір оптимального режиму прокатування для усунення зварювальних деформацій передбачає врахування факторів, які впливають на величину пластичних деформацій та зміцнення шва. Це, насамперед, зусилля на ролику, діаметр та ширина робочого поясу роликів, товщина металу в зоні прокатування (товщина диска + підсилення шва), межа плинності та модуль пружності матеріалу, напруження в металі з'єднання перед прокатуванням. В роботі величина зусилля прокатування визначалась на підставі двох підходів: для зміцнення - враховуються величина зусилля та кількість втиснень, необхідних для визначення оптимальної твердості, одержаної від втиснення кульки в поверхню шва; для створення необхідних напружень стиску - зусилля визначається наближеним співвідношенням [111], що отримане розрахунково-експериментальним шляхом, і характеризує процес прокатування роликом поверхні робочої ділянки.
Усі параметри режиму прокатування роликами (зусилля притискання, кількість проходів, діаметр ролика і швидкість обертання) вибирались згідно методики розрахунку, запропонованої в роботі [92] із урахуванням результатів отриманих від втиснення кульки та теоретичних закономірностей впливу режимів прокатування на результат прокатування [140].
Після прокатування роликами вимірювалась твердість на поверхні шва, а також рівень залишкових напружень з використанням удосконаленого експериментально-розрахункового методу [41,119], який викладено в розділі 2.
Визначення впливу характеру та величини напружень у робочій ділянці диска на його довговічність, проведено дослідженням його зносостійкості в умовах абразивного спрацювання згідно стандартної методики на машині Х4Б (рис.3.6) при контакті поверхні з гумовим кругом з прошарком річкового піску (Ш0,5. .0,6 мм). Досліджувались зразки 28Ч35Ч2,5 мм, виготовлені із дискової сталі 65Г максимально звільнені від напружень, зі створеними із застосуванням стандартної методики дробоструминної обробки (тиск повітря - 0,6МПа, абразив -корунд Al2O3, розмір частинок -Ш1. .3мм., час обробки - 20сек, кут обробки - 900,) напруженнями стиску (200. .210 МПа) і напруженнями розтягу (200. .210 МПа). Величина зношення зразків оцінювалась ваговим способом.
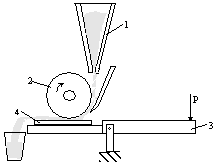
Рис.3.6 Схема установки Бріннеля-Хауерта для випробувань на зносостійкість: 1 - контейнер з піском; 2 - гумовий диск; 3 - навантажуючий важіль; 4 – зразок
Оскільки диск під час експлуатації в основному піддається абразивному зношенню та втомному руйнуванню, яке зумовлене дією знакозмінного згинального моменту на робочу ділянку диска, де знаходиться зварне з'єднання, в роботі досліджено фрагмент робочої ділянки диска на жорсткість та втомну міцність.
Випробування дисків на жорсткість проводилось в умовах статичного вигину, який за характером та величиною зусилля є найбільш близьким до робочих навантажень під час посівних робіт.
Для цього нами використовувалось лабораторне устаткування: універсальна дослідна машина з граничним навантаженням 5т типу УММ-5, яка призначена для статичних досліджень металу на розтяг, стиск, згин та вигин [88]; розроблене та виготовлене пристрій для кріплення дисків (3). Навантаження здійснювалось шляхом дії пуансона (1) на крайку диска (2).
Дослідження здійснювались на відремонтованих і нових дисках, а визначення напружень виконувалось методом електротензометрії згідно ГОСТ 6996-66 [87]. Для цього застосовувалися тензодавачі марки 2ФПКА 5.200В згідно ГОСТ 21616-76 з робочою базою 5мм, опором 225,40. .226,30 Ом та К=7,37. В якості вимірювального тракту використовувалась послідовно з'єднані півмостова схема, пристрій УНІЛАБ (4) та ПК (5). Ця схема дала змогу визначати напруження безпосередньо в процесі створення навантаження. Швидкість прикладання навантаження дотримувалась згідно нормативної документації [88]. Кількість давачів вибиралась з урахуванням симетрії досліджуваного виробу, місць дії в ньому максимальних напружень в процесі експлуатації та в найбільш небезпечних ділянках зварного з'єднання (зона термічного впливу). Для нового диска мінімально допустимим є чотири (рис.3.7 див. “1. .4”) давачі, так як зварний шов в ньому відсутній, а для відремонтованого - п’ять (рис.3.8 див. “1. .5”).
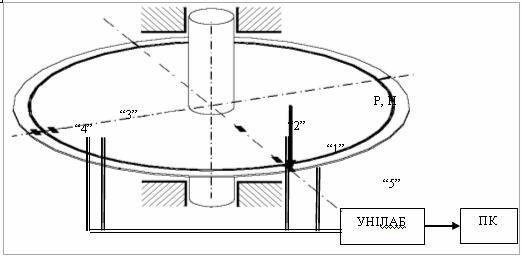
Рис.3.7 Схема розміщення давачів на диску “1. .5” - тензодавачі
Зусилля навантаження, що вибирались на основі інформації про умови роботи дисків [14,18, 19,138] під час досліджень змінювались в діапазоні 0. .150 Н з кроком 25 Н. Обробку результатів досліджень здійснювали з допомогою W-критерію [101].
Випробовування дисків на втомну міцність.
Характеристики опору втомному руйнуванню, особливо границя витривалості, залежать від структури, режимів термічної і механічної обробки, технології виготовлення (чи ремонту) деталі її конструктивних особливостей та умов експлуатації. Під впливом корозії, абразивного зношування, ударних навантажень залишкових напружень, що мають місце в ділянках зварювання відремонтованого диска, втомна міцність може суттєво знижуватися.
Оскільки в процесі експлуатації диска можуть виникати втомні тріщини, проведено випробовування зварних з'єднань відремонтованих дисків на втомну міцність за силовою схемою і режимами, які максимально наближені до робочих. Такі випробовування дають можливість оцінити зварні шви за параметром втомної довговічності.
Основним критеріями при визначенні межі витривалості і побудові кривих втоми є повне руйнування зразків.
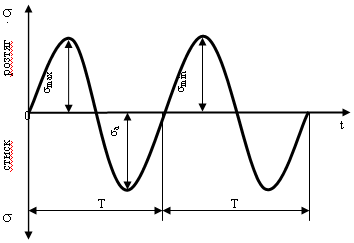
Рис.3.8 Характер зміни напружень у циклі максимальні напруження циклу max; мінімальні напруження циклу min; амплітуда напружень а = 0,5 (max-min); коефіцієнт асиметрії циклу R = min/max; період циклу Т.
Виходячи
з аналізу і
умов роботи
дисків, для
досліджень
вибираємо
силову схему
поперечного
згину консольної
пластини в
одній площині,
яку реалізуємо
при застосуванні
синусоїдного
симетричного
знакозмінного
циклу ( )
напружень
(рис.3.8) з наступними
характеристиками:
Основну характеристику опору втомі (межу витривалості s-1) при циклічному навантаженні зразка із сталі 65Г поперечним консольним згином отримано при побудові кривої втоми в логарифмічних координатах за результатами випробувань при заданих значеннях напружень (м’який режим навантаження) [74].
Для проведення порівняльних випробувань диска на втому при різних типах зварних швів прийнято базу випробувань 3Ч106 циклів відповідно до стандарту. Для випробувань використовували спеціальні зразки - фрагмент нового та відремонтованого (і зміцненого пластичним деформуванням) диска у формі “балки рівного опору" (рис.3.9). Для такого зразка згинальний момент розподілений рівномірно по всій довжині, що дає можливість ймовірного накопичення пошкоджень при циклічному навантаженні у найслабшій його частині, а саме в зоні зварного шва (рис.3.10).
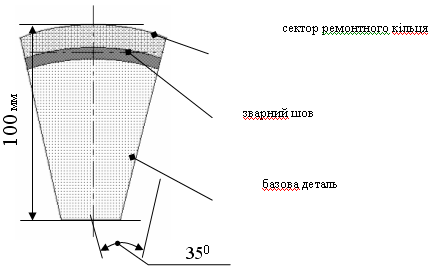
Рис.3.9 Досліджуваний сегмент диска сошника із зварним швом
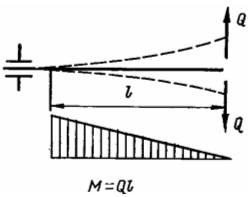
Рис.3.10 Силова схема навантаження зразка Q - зосереджена сила, l - відстань на якій діє сила
Випробування проводили на установці, яка забезпечує вибрану силову схему навантажень [75]. Конструктивно вона складається з випробувальної машини, пульта керування, приладів для вимірювання і контролю параметрів зусилля.
Число циклів фіксувалось лічильником, який відраховує кожен десятий цикл. Дослідження проводились при частоті 2 Гц, що приблизно відповідає частоті навантаження на диск під час його експлуатації в польових умовах.
Порядок проведення випробувань регламентується ГОСТ 25.502-79 [75]. В межах випробувань серії зразків здійснювалось м’яке навантаження і в під час випробувань контролювалась стабільність заданого зусилля до руйнування зразків.
3.4 Методика визначення залишкового напруженого стану відремонтованого диска
Проведений аналіз літературних джерел показав, що для оцінки та визначення величини та характеру залишкових напружень у коловому з’єднанні диска необхідний комплексний підхід, який передбачає застосування неруйнівних експериментальних досліджень напружень з подальшими застосовуванням розрахункового апарату. Для оцінки залишкового напружено-деформованого стану відремонтованого диска використано експериментально-розрахунковий метод [62], який адаптований для випадку, що враховує особливості геометрії та фізико-механічних властивостей колового зварного з'єднання відремонтованого диска сошника. Він базується на використанні рівнянь механіки тіл з власними напруженнями та експериментальної інформації [41,119].
Для експериментальної оцінки напружено-деформованого стану використовувався фізичний неруйнівний метод координатних сіток [52]. Перед з’єднанням деталей на базову деталь наносили координатну сітку у вигляді отворів Ш0,2. .0,4мм та глибиною до 0,2мм. Із застосуванням оптичного мікроскопа МІМ 8 при збільшенні 70. .120 раз здійснювалось вимірювання відстані між точками, відповідно до та після зварювання, а також після прокатування металевими роликами. Таким чином отримувались значення переміщень, котрі при застосуванні відповідного розрахункового апарату перераховувались у деформації та напруження. Отримані відповідні значення компонентів залишкових напружень підставляються в розроблений математичний апарат розрахунково-експериментального методу, основи якого викладені в наступному розділі дисертаційної роботи. Для спрощення обчислень експериментально-розрахунковий метод реалізується з використанням прикладної математичної програми Maple [110].
З метою перевірки точності запропонованого експериментально-розрахункового методу стосовно визначення залишкових напружень у відремонтованому диску, в роботі використано руйнівний експериментальний метод, який передбачає розрізання відремонтованого диска [52]. Метод ґрунтується на таких положеннях:
1) залишкові напруження взаємно урівноважені всередині тіла;
2) у довільному поперечному перерізі рівнодіюча і момент залишкових напружень дорівнюють нулю. Після розвантаження певного об'єму тіла розрізанням його на частини ця рівновага зберігається, однак виникають пружні деформації. Вимірюючи ці деформації, обчислюють залишкові напруження за формулами теорії пружності. Деформації, що характеризують залишкові напруження, в роботі вимірювалось електричними тензометрами. У якості електричних тензометрів використано дротяні перетворювачі опору, які наклеювались на поверхню дисків.
Відслідковування стійкості відремонтованого диска [118] при сумісному впливі робочих навантажень та залишкових напружень виконано за наступною схемою. Для цього зварне з'єднання моделюється за умовно розподіленими ділянках із застосуванням програмного пакету для тривимірного твердотільного моделювання SolidWorks [93]. Кожній ділянці в залежності від зварного з'єднання відповідають певні фізико-механічні властивості та геометричні розміри. Останні отримуються на основі застосування експериментально-розрахункового методу, який дає інформацію про рівень та характер поля пластичних деформацій в зварному з'єднанні диска [41,119,113]. Задавши фізико-механічні властивості окремо для кожної ділянки зварного з'єднання, що реалізується з допомогою програмного комплексу Algor, отримуємо розподіл залишкових напружень у відремонтованому диску. Навантаживши диск статичними силами, що діють під час експлуатації, визначали та відслідковували реальний стан диска, а також величину залишкових напружень та деформацій у будь-якій точці зварного з'єднання та диска загалом.
3.5 Стендові та польові випробовування
Оцінка експлуатаційних характеристик відремонтованих дисків сошників здійснювалась шляхом польових та стендових випробовувань. Для стендових випробовувань стійкості відновленого диска до абразивного спрацювання спроектована та виготовлена експериментальна установка (рис.3.12) [112].
Вона складається з корпуса 1, опорних роликів 2, сошника зернової сівалки 3, колони 4, де розташована система двигун-редуктор, хрестовини 5, ущільнювача ґрунтової маси 6. Установка дає можливість регулювати інтенсивність спрацювання дисків за рахунок таких параметрів: швидкість обертання сошника, різні за фазовим складом ґрунти, а також ступінь ущільнення ґрунту, який регулюється зміною положення ущільнювачів 6.
Принцип роботи установки: до корпусу 1 кріпиться колона 4, де розташована система двигун-редуктор, яка приводить в обертання хрестовину 5. Система живиться від мережі з напругою 220 В та частотою 50 Гц. На хрестовині закріплені два сошники зернової сівалки 3 із дисками. Через тертя абразивного грунту, який засипаний у жолоб корпуса 1, диски здійснюють поступальний рух. Таким чином диски обертаються та спрацьовуються в умовах, які наближені до польових. З метою уникнення утворення канавки у грунті від руху дисків, на хрестовині передбачені “розрихлювачі" ґрунту 6. Використовується двигун-редуктор постійного струму типу МП32-31,5-45 згідно ГОСТ 20721-75 з потужністю 5 кВт. Згідно технічних умов експлуатації зернових сівалок [7,18] їх робоча швидкість складає 8-10 км/год. Середнє напрацювання дисків сошників [29] повинно становити 1000 годин, що еквівалентно обробленій землі площею 2700 га.
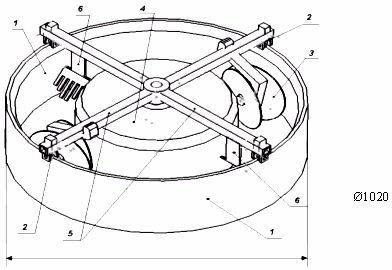
Рис.3.12 Схема установки для стендових випробовувань відновлених дисків: 1 - корпус, 2 - опорні ролики, 3 - сошники зернової сівалки, 4 - колона, 5 - хрестовина, 6 - ущільнювач ґрунтової маси
З метою встановлення закономірності впливу параметрів та властивостей складу абразивного середовища на фізико-механічні властивості відновленого диска, випробовування проводилось з використанням різнотипного ґрунту. Диски випробовувались із лінійною швидкістю 10 км/год. Інтенсивність їх спрацювання визначалась за величиною діаметра диска, наявності короблення та тріщин в ділянках зварного з'єднання а також за деформацією диска.
Польові дослідження проводились з використанням 24-х рядкової зернової сівалки СЗ-3.6 під час весняного посіву зернових культур, на яку встановлювалась рівна кількість відремонтованих та нових дисків. Оскільки земельно-кліматичні умови, в яких працюють диски зернових сівалок, можуть істотно різнитися, випробовування проводились на 3-ох характерних типах ґрунту. Ці ґрунти можуть класифікуватись як темно-сірий опідзолений, опідзолений чорнозем, лучний середньо-суглинистий чорнозем.
Напрацювання дисків при експлуатації в трьох типах ґрунту, становило 275. .280 га. Швидкість руху зернової сівалки в усіх випадках - 10. .12 км/год. Після проходження кожних 20-22 га виконувався технічний контроль дисків. Визначали величину спрацювання поверхні шва та діаметра диска, наявність тріщин та жолоблень в зоні з'єднання.
Оскільки економічні критерії характеризують досконалість технологічного процесу та правильність вибору способу ремонту деталей, при розробленні технологічного процесу ремонту необхідно прагнути до максимального зниження затрат ручної праці, матеріалів, енергетичних ресурсів.
З цією метою в роботі для розрахунку собівартості технологічного процесу ремонту спрацьованих дисків сошника відновленням їх робочої поверхні за зовнішнім діаметром та визначення річного економічного ефекту від промислового впровадження такого методу здійснювалось згідно методик та підходів, що запропоновані в роботах [27,141-145].
Висновки
Виходячи із умов експлуатації дисків, для забезпечення необхідних фізико-механічних властивостей їх робочої ділянки з метою підвищення довговічності дисків запропоновано методику, яка передбачає вибір хімічного складу та геометричних розмірів зварного шва. Встановлено, що найоптимальнішим матеріалом для утворення зварного шва стійкого до абразивного зношення та ударних навантажень, що мають місце під час експлуатації диска, є порошковий дріт із високим вмістом марганцю.
Розроблено технологічний процес ремонту дисків сошника шляхом відновлення їх робочої поверхні за зовнішнім діаметром з використанням електродугового приварювання ремонтного кільця без застосування попереднього підігріву та кінцевої термічної обробки.
Спроектовано та виготовлено дослідне устаткування, яке забезпечує оптимальні умови для відпрацювання методик дослідження зносостійкості, деформаційного зміцнення, жорсткості та втомного руйнування відремонтованого диска. а також оцінки його експлуатаційних характеристик.
Для визначення величини та характеру розподілу залишкового напруженого стану в коловому з'єднанні при зварюванні сталі 65Г запропоновано сумісне застосування неруйнівного методу із розробленим експериментально-розрахунковим методом.
Розділ 4. Експериментальні дослідження довговічності відремонтованих дисків сошника
4.1 Зміцнення робочої ділянки відремонтованих дисків
Визначальний вплив на працездатність диска сошника зернової сівалки мають: хімічний склад зварного шва, який в значній мірі визначає структуру шва, його здатність до контактного і деформаційного зміцнення, релаксації залишкових зварювальних деформацій і напружень а також технологічну міцність [128,112,119]; погонна енергія зварювання, від якої залежать: термічний цикл зварювання, геометричні параметри ділянок зварного з'єднання, характер та величина залишкових деформацій та напружень [48,56].
В роботі, з використанням методу математичного планування експерименту [52,117], вивчався вплив хімічного складу зварного шва та величини погонної енергії на якість зварного з'єднання у відремонтованому диску.
У якості факторів вибрано погонну енергію зварювання (Х1) та співвідношення вмісту легувальних елементів С і Mn у шві (Х2). Погонна енергія зварювання Х1 визначається співвідношенням
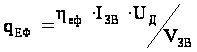 ,
(4.1)
де
 =0,8
- ефективний
ККД; ІЗВ - струм
зварювання,
А; UД - напруга
дуги, В; VЗВ -
швидкість
зварювання,
м/с.
За параметр оптимізації величина якого визначається значенням факторів, прийнято твердість поверхні шва після зміцнення Y.
Для одержання математичної моделі використано факторний експеримент, суть якого полягає у варіюванні факторів об'єкта досліджень (X1, X2) за певним планом. Число факторів експерименту m=2. Основний рівень та інтервали варіювання факторів встановлені на основі моделювання властивостей з'єднання (п.3.1). Аналіз можливих коливань факторів дозволив визначити межі їх варіювання, а також необхідність дослідження цих факторів на двох рівнях (n=2). Тоді повна кількість експериментів зварювання становить nm=22=4 [139]. Рівні факторів та інтервали їх варіювання представлені в таблиці 4.1
Таблиця 4.1
Рівні факторів та інтервали їх варіювання
| Показник | Фактор | |
|
Погонна енергія, 105 Дж/м |
Mn: C | |
| Основний рівень... ... ... ... ... ... ... ... ... ... ... ... .0 | 3,5 | 14. .15 |
| Інтервал варіювання... ... ... ... ... ... ... ... ... Dxi | 0,2 | 5 |
| Верхній рівень... ... ... ... ... ... ... ... ... ... ... ... ... +1 | 3,7 | 19.20 |
| Нижній рівень... ... ... ... ... ... ... ... ... ... ... ... ... - 1 | 3,3 | 10. .11 |
| Кодове позначення фактору | Х1 | Х2 |
У дослідженнях застосовувався дворівневий двохфакторний експеримент з лінійною моделлю першого порядку [52], яка охоплює все поле досліджень, при цьому виключається можливість повторення парних сполучень.
Лінійна модель представлена наступним чином:
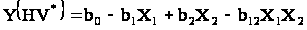 (4.2)
де
 - коефіцієнти
лінійної моделі,
які визначались
на підставі
результатів
заміру твердості
швів після їх
зміцнення
(табл.4.2).
Тоді лінійна модель набуває вигляд
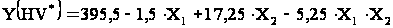 (4.3)
Результати досліджень відрізняються на незначну величину через наявність факторів, які не піддаються визначенню (коливання напруги в мережі, нерівномірність подавання порошкового дроту через проковзування між роликами механізму подачі та ін). Ці похибки оцінювали з допомогою дисперсії відтворюваності. Середньоквадратичне відхилення при визначенні параметру оптимізації є допустимою. Перевірка адекватності лінійної моделі, виконана із застосуванням критерію Фішера [52], підтвердила гіпотезу про адекватність лінійної моделі.
Таблиця 4.2
Матриця планування експерименту
Номер досліду |
Погонна
енергія,
|
Співвідношення вмісту легувальних елементів у металі шва Mn: C |
Максимальна твердість на поверхні металу шва після його зміцнення, HV |
| 1 | 3,7 | 19.20 | 406 |
| 2 | 3,3 | 19.20 | 417 |
| 3 | 3,7 | 10. .11 | 382 |
| 4 | 3,3 | 10. .11 | 374 |

Металографічні дослідження структури ділянок з'єднання показали, що при застосуванні порошкових дротів із запропонованим хімічним складом (п.3.1) в зварному з'єднанні після повного охолодження деталі гарячі тріщини в шві та холодні в ЗТВ відсутні. Геометричні параметри ділянок зварного з'єднання відповідають значенням, які попередньо змодельовані в п.3.1
Встановлено, що твердість металу ділянок з'єднань, отриманих із застосуванням запропонованих порошкових дротів, істотно не відрізняється (рис.4.1). Метал шва має структуру пластично деформованого аустеніту (рис.4.2а) з твердістю HV180.200, про свідчить присутність чітко виражених площин ковзання (рис.4.2а). Така деформація зумовлена частковою релаксацією залишкових напружень, та вона не приводить до істотного зміцнення аустенітної структури [123,126,127]. Присутність карбідних включень та гарячих тріщин в ньому не виявлено. В зоні сплавлення структура металу неоднорідна - вона аустенітна зі сторони шва та мартенситна зі сторони ЗТВ твердістю відповідно HV210 та HV655.

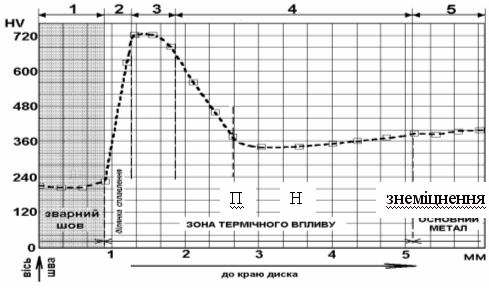
Рис.4.1 Розподіл твердості у металі зварного з'єднання сталі 65Г при зварюванні порошковими дротами
Зона термічного впливу складається із трьох ділянок - перегріву (П), нормалізації (Н) та відпуску (знеміцнення). В ділянці перегріву структура повністю мартенситна (рис.4.2б) з твердістю HV655. .740 (табл.4.3), а в ділянці нормалізації - троостито-мартенситна з твердістю HV450. .500 (рис.4.3, а). Між основним металом диска із трооститною структурою твердістю HV385. .400 (рис.4.3б) [8] праворуч, та зварним швом ліворуч, в ЗТВ знаходиться ділянка
Таблиця 4.3
Характеристики ділянок зварного з'єднання
| № | Ділянка | структура | HV | Розмір, мм |
|
1 |
зварний шов |
Аустеніт (A) |
185.200 |
1,9. .2,1 |
|
2 |
ділянка сплавлення |
Аустеніт+мартенсит (A+Mrt) |
210. .685 |
0,2. .0,4 |
|
3 |
ділянка перегріву |
Мартенсит (Mrt) |
665. .740 |
0,6. .0,8 |
|
4 |
ділянка нормалізації |
Троостит+мартенсит (T+Mrt) |
400. .580 |
3,2. .3,4 |
|
5 |
основний метал |
Троостит (T) |
385. .405 |
--- |
|
Знеміцнення із твердістю HV355. .360. Таке зниження твердості можна пояснити зменшенням дисперсності ферито-цементитної суміші [138].
|
| а |
|
|
| б |
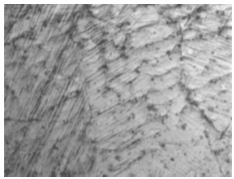
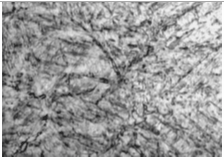
Рис.4.2 Мікроструктури металу ділянок зварного з’єднання сталі 65Г, Ч400 а - метал шва (аустеніт), б - ЗТВ (мартенсит)
|
|
| а |
|
|
| б |
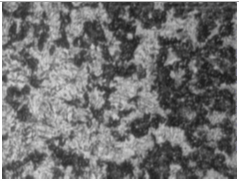
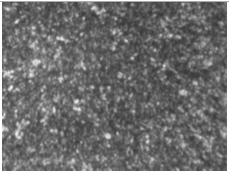
Рис.4.3 Мікроструктури металу ділянок зварного з’єднання, Ч400 а - ЗТВ (мартенсито-троостит), б - основний метал (троостит)
Наявність такої ділянки суттєво не зможе вплинути на експлуатаційні властивості відремонтованих дисків.
Максимальна твердість металу шва та необхідні геометричні параметри зварного з'єднання досягаються після 5-ти разового втиснення сталевої кульки при зусиллі навантаження 2,5кН (рис.4.4).
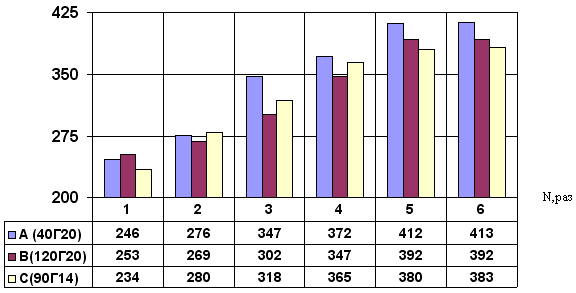
Рис.4.4 Зміцнення поверхні шва залежно від кількості вдавлень сталевої кульки N - кількість втиснень сталевої кульки на твердомірі Брінелля
Результати дослідження впливу хімічного складу шва на величину його зміцнення показано в табл. .4.4 Максимальне зміцнення шва має місце після п’ятиразового втиснення при значенні погонної енергії 3,3ґ105 Дж/м.
Підвищення твердості металу шва внаслідок пластичного деформування зумовлене частковим подрібненням зерна аустеніту і виникненням більш насичених, чітко виражених площин ковзання [127] (внаслідок зсуву дислокацій) (рис.4.5а). Також, як показали результати досліджень, на поверхні шва утворилась структура мартенситу деформації (рис.4.5, б) [128], що зумовлює зростання твердості.
Таблиця 4.4
Вплив хімічного складу металу швів на їх поверхневе зміцнення
| Зварювальний дріт | Хімічний склад металу шва,% |
Початкова твердість металу шва HV |
Максимальна твердість металу шва після зміцнення HV* |
Ступінь деформаційного зміцнення Δ,% |
|
| С | Mn | ||||
| А (40Г20) | 0,55-0,6 | 11-11,5 | 180. .185 | 412. .418 | 124. .127 |
| В (120Г20) | 0,8-0,85 | 11-11,5 | 194.201 | 402. .407 | 110. .116 |
| С (90Г14) | 0,65-0,7 | 7-7,5 | 195.200 | 380. .385 | 92. .95 |
Із віддаленням від поверхні шва, по його поперечному перерізу, твердість знижується (рис.4.6). Результатами вимірювання мікротвердості по поперечному перерізу шва в місці зміцненої поверхні встановлено, що зміцнення металу до HV365. .418 для всіх швів сягає на глибину 0,5. .0,57мм. З віддаленням від поверхні твердість поступово знижується і вже на віддалі 0,95. .1,2мм. вона дорівнює початковій твердості різних за хімічним складом досліджених металів зварних швів.
Результати зміцнення швів, отримані прокатуванням роликами, істотно не відрізняються від зміцнення кулькою, а параметри режиму прокатування приведено нижче.
|
| а |
|
|
| б |
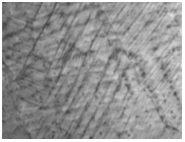
Рис.4.5 Структура металу шва після деформаційного зміцнення, Ч400 а - аустеніт, б – мартенсит
Таким чином, введення операції прокатування шва роликами у технологічний процес ремонту дисків сошника забезпечить зміцнення металу шва до твердості HV385. .413 [7,8]. Відповідно це підвищить протидію металу поверхні шва до абразивного спрацювання під час експлуатації в польових умовах.
Контактне зміцнення з'єднання оцінювалось за результатами експериментальних досліджень. Вони передбачали випробування відремонтованих дисків на жорсткість та багатоциклову втому.
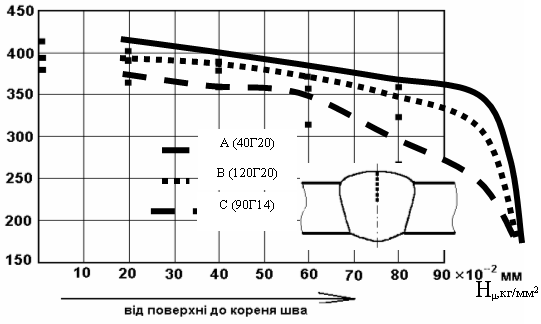
Рис.4.6 Розподіл мікротвердості металу за поперечним перерізом шва
Однак перед цим необхідно мати інформацію про залишковий напружений стан у диску вже після прокатування шва роликами, оскільки одним із основних чинників, які впливають на втомну міцність зварного з'єднання є величина та характер залишкових напружень у зоні термічного впливу.
4.2 Зносостійкість диска з врахуванням напружено-деформованого стану робочої ділянки
4.2.1 Залишковий напружено-деформований стан у диску
Для визначення залишкового напружено-деформованого стану в коловому з'єднанні диска в роботі використано розроблений експериментально-розрахунковий метод [41,58]. Він реалізується із застосуванням експериментальної інформації, що характеризує напружений стан у диску. Для експериментальної оцінки напружено-деформованого стану використовувався фізичний неруйнівний метод координатних сіток [52].
Отримані
експериментальним
способом значення
величини деформації
 використовуються
у математичному
апараті для
визначення
залишкових
зварювальних
напружень в
коловому шві
при