Технологічне забезпечення відновлення дисків сошників зернових сівалок
Відомо, що прокатування зварного зўєднання роликами - один із ефективних способів зниження рівня залишкових напружень у деталі [44,140]. В результаті усадження металу відбувається його рівномірне видовження і компенсація зварювальних деформацій стискування деформаціями видовження. Такий спосіб реалізації релаксації напружень найбільш прийнятний, з точки зору економічної доцільності, у випадку ремонту дисків сошника і зокрема зварного з'єднання сталі 65Г аустенітним швом. Більш істотне зрівноваження залишкового напруженого стану колового зварного з'єднання досягається при умові, коли ширина зони прокатування приблизно рівна ширині зони пластичних деформацій. Ефективність зниження залишкових напружень істотно залежить від діаметра, профілю і ширини роликів а також зусилля притискання. Враховуючи результати деформаційного зміцнення, а також особливості впливу параметрів режиму прокатування на зміцнення та рівень залишкових напружень [140] запропоновано наступні схема (рис.4.7) та параметри режиму прокатування:
технологічна схема прокатування - одним роликом по робочій ділянці
профіль ролика - з циліндричним поясом та конічною боковою частиною;
діаметр ролика - 30 мм;
ширина робочого пояска ролика - 5 мм;
зусилля притискання - 2,68 кН;
кількість проходів по робочій ділянці диска - 4.
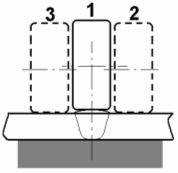
Рис.4.7 Схема прокатування шва і зони пластичних деформацій 1,2,3 - послідовність прокатування
Розподіл максимальних, в даному випадку тангенціальних (колових) залишкових зварювальних напружень в коловому з'єднанні диска після прокатування швів роликами та з подальшим застосуванням експериментально-розрахункового методу, зображено на рис.4.8
Результати свідчать, що найнижчий рівень залишкових напружень та оптимальні їх релаксація має місце у випадку застосування порошкового зварювального дроту типу “А” (40Г20).
Перевірка точності запропонованого експериментально-розрахункового методу визначення залишкових напружень у відремонтованому диску виконана експериментальним руйнівним методом [52], шляхом вирізання та вимірювання напружень тензодавачами опору. Похибка у величині напружень, що отримана з застосуванням експериментального руйнівного та експериментально-розрахункового способу, складає близько 7. .9%. При чому характер поля цих напружень на досліджуваній ділянці зварного з'єднання є адекватний із полем, яке отримане із застосуванням експериментально-розрахункового методу.
Визначення
компонентів
залишкового
напружено-деформованого
стану у відремонтованих
дисках здійснювалось
до та після
прокатування
робочої ділянки
роликами. Визначена
у конкретній
точці величина
деформації
підставлялась
у математичний
апарат (формула
2.22) експериментально-розрахункового
методу та із
застосуванням
програмного
комплексу Maple
розв’язувалась
обернена задача
і визначались
залишкові
напруження
у коловому
 та радіальному
 напрямках.
Результати
показали, що
оптимальні
градієнти та
величина залишкових
напружень після
пластичного
деформування
мають місце
у диску, що
відремонтований
із застосуванням
порошкового
дроту “А” (40Г20)
(рис.4.8). Залишкові
напруження
у радіальному
напрямку є
стискальними
у робочій ділянці
диска і з наближенням
до краю вони
зменшуються
до нуля. У коловому
напрямку вздовж
осі шва залишкові
напруження
у ділянці
термодеформаційного
впливу і до
краю диска є
стискальними.
Таким чином,
у робочій ділянці
відремонтованого
диска присутні
залишкові
напруження
стиску, що підвищує
зносостійкість
диска під час
експлуатації
в абразивному
середовищі.
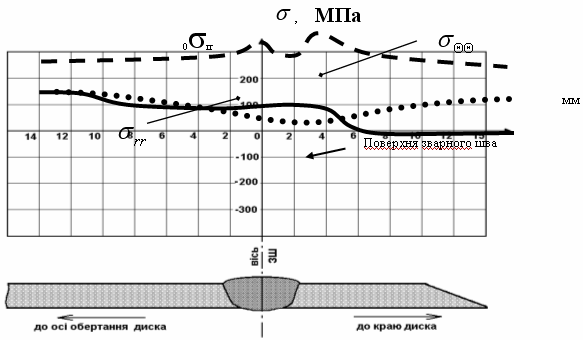
Рис.4.8 Розподіл напружень у робочій ділянці відремонтованого диска після пластичного деформування
Для одержання з’єднання, що забезпечує необхідні умови експлуатації, застосовувалось зварювання за один прохід з повним проплавленням. Мінімальні значення залишкових напружень мають місце при зварюванні на погонній енергії 3,3ґ105 Дж/м. Остання забезпечується параметрами режиму зварювання, що запропоновані в табл.4.6
Таблиця 4.5
Параметри режиму зварювання
|
Сила Струм, ІЗВ, А |
Напруга на дузі, UД, В |
Полярність |
Виліт елект-рода L, мм |
Швидкість зварювання VЗВ, м/год |
Швидкість подачі дроту VПД, м/год |
| 125 | 23 | зворотна | 12. .14 | 28 | 215 |
Із застосуванням програмного пакету для тривимірного твердотільного моделювання Solid Works [93] змодельовано диск сошника, який за геометричними параметрами (діаметр, товщина диска, висота та ширина шва) відповідає відремонтованому диску. З використанням програмного комплексу
Algor [114] диск розбивали на кінцеві елементи, і залежно від ділянок з'єднання задано певні фізико-механічні властивості. На підставі отриманих результатів встановлено, що максимальні еквівалентні напруження (у випадку статичного навантаження диска, що відповідає його деформуванню зумовленому дією грунту) носять локальний характер і їх величина не може зумовити руйнування диска.
Як свідчать результати досліджень у новому диску залишкові напруження у робочій ділянці є відсутні, тоді як у відремонтованому вони стискальні, і як відомо [149,152,154] їх величина може істотно впливати на зносостійкість матеріалу диска. В роботі проведено дослідження довговічності диска в умовах, близьких до умов під час експлуатації.
4.2.2 Зносостійкість диска
Внаслідок
випробовування
дисків на стійкість
до спрацювання
в лабораторних
умовах на установці
конструкції
Бріннелля-Хауерта
встановлено,
що створені
прокатуванням
роликами напруження
стиску у частині
робочої ділянки
підвищують
зносостійкість
металу відремонтованого
диска в 1,7 рази
порівняно із
металом нового
диска. Результати
дослідження
впливу величини
та характеру
напружень на
стійкість
відремонтованого
диска до спрацювання
представлено
на рис.4.9 Зносостійкість
 визначали0 як
маса металу
m (кг), яка зносилась
за одиницю часу
t (секунда)
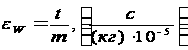 .
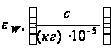
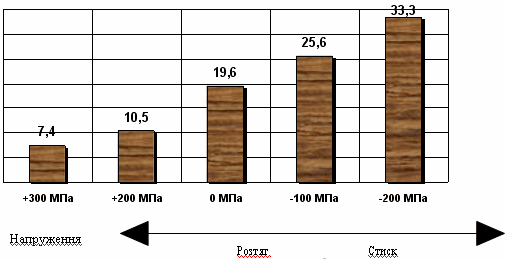
Рис.4.9 Залежність зносостійкості термічно-обробленої сталі 65Г від величини та характеру робочих напружень
 -зносостійкість,
Т -час зношення,
m - маса металу,
яка зносилась
час випробовування
100±3 с, абразив
- річковий пісок
(Ш0,5.
.0,6 мм)
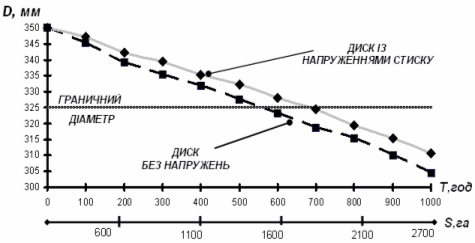
Рис.4.10 Динаміка зношування робочої поверхні дисків за їх зовнішнім діаметром
На підставі аналізу результатів дослідження зносостійкості в роботі здійснено прогнозування довговічності дисків (рис.4.10). Встановлено, що напруження стиску в металі робочої ділянки, підвищують довговічність виготовлених із сталі 65Г дисків сошників сільськогосподарських сівалок.
Окрім абразивного зношення під час експлуатації диск сошника перебуває під дією складних знакозмінних циклічних, статичних, втомних і ударних навантажень, які зумовлюють виникнення в ньому пружніх і пластичних деформацій та в окремих випадках руйнування диска. Отже необхідно дослідити здатність диска чинити опір таким навантаженням.
4.3 Жорсткість та втомна міцність відремонтованого диска
Випробовування на жорсткість в умовах статичного вигину дає змогу оцінити здатність відремонтованого диска чинити опір пружним деформаціям. Величина вигину задавалася на основі експериментальних досліджень та аналізу літературних даних [9,18,33]. При дослідженнях його максимальне значення складало 37. .44 мм. Контроль за величиною напружень, що виникають при цьому в матеріалі диску, виконувався з допомогою тензометрування.
Визначення тарувального коефіцієнта (К) тензодавачів виконувалося з допомогою балки рівного опору. Кількість повторних вимірювань складала не менше 3, що забезпечувало їх статистичну обробку з довірчою ймовірністю 0,95. Аналіз результатів показав, що вимірювані величини відповідають нормальному закону розподілу випадкових величин. Перевірка правильності припущення виконувалася з допомогою W-критерію [101] після кожної серії випробувань. Статистична обробка результатів вимірювань проводилася відповідно до рекомендованої в [101] методики. Відхилення визначених величин напружень знаходилося в межах 10%.
Обчислення виконувалися за наведеною методикою, яка реалізована за допомогою математичного редактора Mathcad.
Із застосуванням методу найменших квадратів виконано апроксимацію отриманих результатів у вигляді прямої першого порядку. Значенння тарувального коефіцієнта при цьому склало К = 7,37. Результати апроксимації результатів тарування представлено на рис.4.11
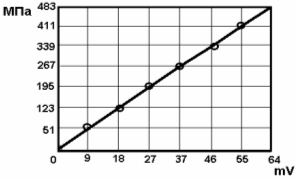
Рис.4.11 Тарувальна залежність для давачів типу 2ФПКА
На рис.4.12 представлено інтерфейс програми UniLab в процесі статичного вигину диска. Тут на 4 робочих каналах показано зміну напружень з часом (сек) в матеріалі диску в залежності від навантаження на його крайку. Номер каналу відповідає номеру тензодавача розміщеному на диску (рис.3.8).
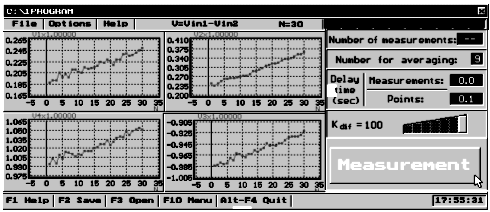
Рис.4.12 Інтерфейс програми UniLab у процесі вимірювання напружень у диску
Аналіз результатів визначення напружень свідчить, що найбільші напруження мають місце у ділянці розміщення тензодавачів „3” і „4". Для найбільш навантаженої ділянки (давач 4, рис.4.13) в новому та відновленому дисках результати показали наступне.
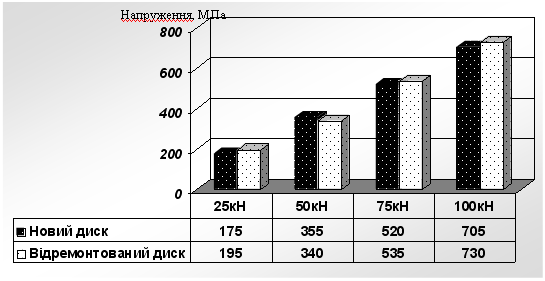
Рис.4.13 Зміна напружень у дисках (тензодавач „4”) від величини навантаження, що прикладається
Величина та характер напружень в робочій ділянці нового та відновленого дисків істотно не відрізняється в усьому діапазоні навантажень, і коливається в межах 25 МПа. Присутність зварного шва, і зокрема його геометричні та фізико-механічні властивості не зумовлюють виникнення концентрації напружень від прикладених зусиль. Зміна геометричних характеристик дисків після дії пружних деформацій відсутня. Таким чином стійкість до дії пружних деформацій нового та відремонтованого дисків істотно не відрізняється і задовольняє умови їх експлуатації.
На підставі отриманих результатів можна стверджувати, що отримане в процесі відновлення диска зварне з’єднання забезпечує необхідну жорсткість конструкції у процесі експлуатації в польових умовах.
Випробовування дисків на втомну міцність здійснено шляхом експериментальних випробовувань визначення межі витривалості, результати яких представлені у вигляді кривої втоми. Для цього досліджувалось 10 зразків із основного металу і по 4 зразки з дисками із зварними швами, що тримані із застосуванням трьох типів зварювальних дротів (див. табл.4.4).
В інтервалі напружень 0,95…1,05 межі витривалості досліджували три зразки, два з яких не зруйнувалися до бази випробувань.
У зв’язку з тим, що для сталей частота циклів у межах 10…300 Гц не регламентується, вибрали частоту 2 Гц із розрахунку швидкості переміщення сівалки (10 км/год).
Криві втоми будували в напівлогарифмічних координатах “максимальне напруження циклу s - циклічна довговічність lgN" методом графічного інтерполювання експериментальних результатів у наступній послідовності.
Для першого зразка (основного металу) приймали напруження s1= 0,5sв. Напруження для випробування наступних зразків вибирали в залежності від числа циклів N1 для першого зразка.
При N1<2Ч105 циклів s2= s1-20 МПа, при N1>2Ч105 циклів s2= s1+20 МПа.
Напруження для випробувань третього зразка назначали в залежності від руйнування першого і другого, якщо N1 (чи N2) <4Ч105 циклів, то s3= 0,8s1 (чи 0,8s2), якщо N1 (чи N2) >4Ч105 циклів, то s3= 0,88s1 (чи 0,88s2).
Напруження для четвертого зразка вибирали в залежності від руйнування третього. Якщо третій зразок зруйнувався при N3<107 циклів, то s4= s3-20 МПа, якщо ж не зламався до 107, то s4= 0,5 (s1+s3) МПа. В цьому випадку напруження s4 будуть близькими до межі витривалості для бази N=107 циклів. Різниця між двома ступенями навантажень становить не більше 10 МПа.
Для уточнення межі витривалості випробовували ще 2-3 зразки при напруженнях s= (0,95…1,05) s-1, два з яких повинні зруйнуватися. Практично випробовували 7-8 зразків що відповідає 50% ймовірності руйнування.
Як наслідок конструктивних та технологічних змін у диску при його відновленні із застосуванням зварювання виникла необхідність оцінити межу витривалості матеріалу диска в зоні термічного впливу біля зварних швів.
Для зниження затрат часу при проведенні втомних випробувань скористалися малозразковим методом прискореної оцінки опору втомному руйнуванню Іванової [76]. Метод ефективний для випробувань при низьких рівнях напружень для оцінки впливу конструктивних та технологічних чинників на s-1 і наявності вихідної кривої втоми. Він базується на гіпотезі енергетичної подібності втомного руйнування і плавлення металу і використовує характеристики, які є постійні для даного матеріалу незалежно від умов досліджень. Для сталі 65Г ці характеристики наступні: a=3,1 кг/мм2 - циклічна частота, Nк=2Ч105 циклів - критичне число циклів. Для визначення впливу хімічного складу зварних швів на s-1 за методом Іванової визначали наступним чином:
а) визначили втомну міцність трьох зразків і побудували діаграму s - lgN (рис.4.14), на якій знайшли точку з абсцисою, що відповідає числу циклів Nк і ординатою, що відповідає напруженню sк;
б) вичислили межу витривалості за формулою s-1= sк-2a;
в) випробували 2-3 зразки для уточнення межі витривалості.
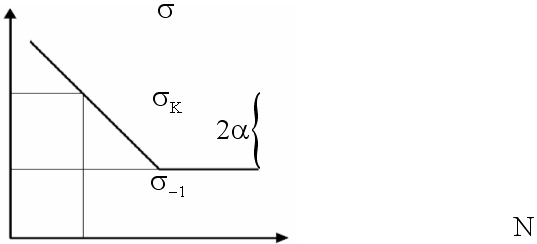
Рис.4.14 Схема визначення границі витривалості [76]
Результати досліджень втомної міцності диска із сталі 65Г представлено у таблиці 4.7 та на рис.4.15. Межу границі втоми s-1 визначили після випробування 4-5 зразка. За результатами випробувань шостого зразка остаточно встановлено, що s-1=625 МПа.
Таблиця 4.6
Результати досліджень і їх обробка за методом найменших квадратів
|
№ з/п |
s, МПа |
N, цикл |
yi=logs | xi=logN | xi2 | yiЧ xi | yi2 |
| 1. |
700 |
107430 |
2,8451 |
5,0310 |
25,3132 |
8,0945 |
14,3137 |
| 2. |
680 |
424490 |
2,8325 |
5,6279 |
31,6729 |
8,0231 |
15,9410 |
| 3. |
650 |
840850 |
2,8129 |
5,9247 |
35,1023 |
7,9124 |
16,6656 |
| 4. |
630 |
1750480 |
2,7993 |
6,2432 |
38,9770 |
7,8361 |
17,4766 |
| 5. |
630 |
1505110 |
2,7993 |
6,1776 |
38,1623 |
7,8361 |
17,2930 |
| 6. |
625 |
2920100 |
2,7959 |
6,4654 |
41,8014 |
7,8171 |
18,0766 |
| 7. |
760 |
310580 |
2,8261 |
5,4922 |
30,1640 |
7,9868 |
15,5215 |
| Σ = |
19,7111 |
40,9620 |
241, 1931 |
55,5062 |
115,285 |
||
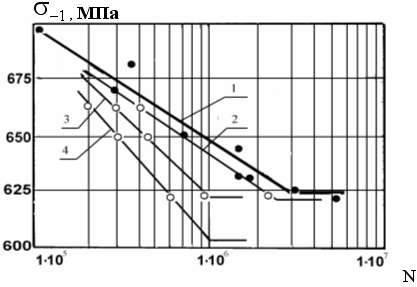
Рис.4.15 Криві втоми сталі 65Г: 1 - для сталі 65Г, 2 - для “А” (40Г20), 3 - “В” (120Г20), 4 - “С” (90Г14)
Аналіз експериментальних даних здійснено за методом найменших квадратів. Для опису даних скористаємося лінійною залежністю, яка має вигляд:
у = ах + в,
де у=lgN, x = lgs. Коефіцієнти а і в знаходили із системи:
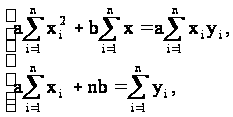 (4.5)
де n - 1,2, …n - порядковий номер результатів досліджень.
Розвязок цієї системи має вигляд:
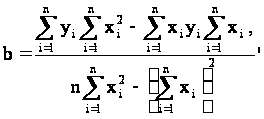 ,
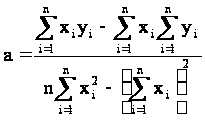 .
(4.6)
Лінійна залежність для опису експерименлальних даних в логарифмічних координатах у результаті розв’язку системи матиме вигляд:
lgs = 3,046 - 0,0392lgN.
Зміна положення кривих втоми від хімічного складу зварних швів, побудовану за методом Іванової із застосуванням трьох зразків на кожен метод представлено на рис.4.15. Межі втомної міцності, визначені для цих методів, мають наступні значення (табл.4.8).
Таблиця 4.7
Результати випробовувань на втомну міцність
| Матеріал |
Кількість циклів випробовування N |
Межа витривалості s-1, МПа |
|
| сталь | 65Г | 2,9 ·106 | 625 |
|
Зварні з’єднання |
А (40Г20) | 2,5 ·106 | 618 |
|
В (120Г20) |
1Ч106 | 613 | |
|
С (90Г14) |
1·106 | 605 | |
Як бачимо із рис.4.15, найвищу (порівняно із іншими зварними з’єднаннями) довговічність 2,5Ч106 циклів при межі втомної міцності s-1=618МПа має з’єднання, отримане при зварюванні порошковим дротом 40Г20.
4.4 Стендові та польові випробовування дисків
Впродовж 225. .230 год лабораторних випробовувань в дослідницьких грунтах на розробленій установці, через кожних 50 год. роботи диски піддавались оцінці на наявність зношення, тріщин, відломів та інших дефектів.
Встановлено, що зношення поверхні зварного шва є незначним і по товщині складає приблизно 0,2. .0,4мм, що не може істотно впливати на експлуатацііні характеристики дисків. Дефектів у з'єднаннях із швами “А” (40Г20) “В” (120Г20), не спостерігалося, а у випадку “С” (90Г14) має місце деяке зношення поверхні. Насамперед, це зумовлено недостатньою твердістю шва та вищими, порівняно з іншими з'єднаннями, залишковими напруженнями.
Також після такого циклу випробовувань (кожних 50 год), виконувалось вимірювання твердості металу на поверхні швів. Встановлено, що твердість на поверхні металу швів, після лабораторних випробовувань, істотно не відрізняється від початкової твердості, і є нижчою лише на 3. .5%. На підставі таких результатів можна стверджувати, що поверхня металу зварного шва має здатність до самозміцнення [126,129].
Враховуючи результати досліджень щодо здатності металу шва до наклепу та контактного зміцнення, а також величину максимальних залишкових напружень в зварних з'єднаннях та стійкість проти абразивного спрацювання, для ремонту дисків сошника із відновленням їх зовнішнього діаметра запропоновано застосовувати порошковий дріт марки 40Г20. Диск сошника, що відремонтований з використанням такого дроту, надалі використовувався у польових випробовуваннях.
Польові випробовування дисків виконувались під час весняно-польвих робіт з використанням 24-ох рядкової зернової сівалки СЗ-3.6, на яку встановлювалась однакова кількість відремонтованих та нових дисків. Так як земельно-кліматичні умови, в яких працюють диски зернових сівалок, неоднакові, випробовування проводились на 3-х характерних типах ґрунту (темно-сірий опідзолений, опідзолений чорнозем, лучний середньо-суглинистий чорнозем).
Польові напрацювання дисків при експлуатації в трьох типах ґрунту еквівалентно обробленій площі 275. .280 га. Швидкість руху зернової сівалки в усіх випадках - 10. .12 км/год. Після проходження кожних 20. .22 га. виконувався зовнішній огляд дисків. Встановлено, що у відремонтованих дисках значних відхилень в їх геометрії, тріщин в ділянках з'єднання та короблень не виявлено. Зношення за товщиною диска є незначне і знаходиться у відповідності технічних вимог до експлуатації. Величина спрацювання за діаметром усереднено складає 0,5. .0,8% відносно початкової його величини.
На підставі проведених досліджень встановлено (табл.4.9), що найбільша інтенсивність спрацювання як поверхні металу з'єднання так і діаметра дисків, має місце в темно-сірому опідзоленому ґрунті. Після повного циклу польових випробовувань величина спрацювання відремонтованого та нового дисків в різних типах ґрунтів істотно не відрізняються. Випробовування проводились під час весняно-польового посіву зернових на території сільськогосподарських угідь Львівської області (додаток Б).
Таблиця 4.8
Результати випробовування дисків в польових умовах
| Підтип грунту |
Вміст гумусу % |
Пористість грунту % |
Зношення поверхні за діаметром (усереднене), мм |
|
|
відремонтований диск |
новий диск |
|||
|
Темно-сірий опідзолений |
2,2. .4,0 |
52. .60 |
2,1. .2,4 |
2,5. .2,7 |
|
Опідзолений чорнозем |
3,1. .4,5 |
1,6. .1,9 |
1.8 .2,0 |
|
|
Лучний середньо-суглинистий чорнозем |
3,9. .4,4 |
2,0. .2,3 |
2,1. .2,4 |
|
4.5 Технологічний процес підвищення довговічності спрацьованих за зовнішнім діаметром дисків сошників зернових сівалок
На підставі отриманих результатів, запропонований технологічний процес ремонту дисків сошника зернової сівалки з відновленням їх зовнішнього діаметра (рис.4.16. і додаток В).
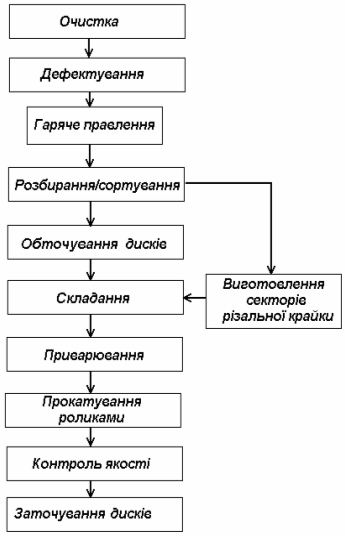
Рис.4.16 Технологічний процес ремонту дисків
Таблиця 4.9
Операції та обладнання технологічного процесу ремонту дисків
| Номер операції | Назва операції | Обладнання, з допомогою якого реалізується операція |
| Зачищення | Механізована лінія | |
| Дефектування | Шаблони | |
| Гаряче правлення відібраних | Прес із нагрівальними притискачами | |
| Сортування для виготовлення базової деталі та секторів | Шаблони | |
| Обточування базової деталі | Точильний верстат марки ТВв-7,2 | |
| Виготовлення секторів | Штамп М4 із твердостплавного матеріалу ВК-20 | |
| Складання, позиціонування, фіксація базової деталі і секторів | Маніпулятор М - 0,12 | |
| Приварювання | Зварювальна головка А - 1208С7, джерело ВДУ - 504 | |
| Прокатування роликами | Установка промислова | |
| Контроль якості | Повірені шаблони | |
| Заточення дисків | Точильний верстат марки ТВв-7,2 |
Застосовується метод електродугового зварювання порошковим дротом 40Г20, що утворює метал шва із структурою аустеніту. Утворений таким дротом зварний шов забезпечує стійкість з'єднання до абразивного спрацювання, за рахунок зміцнення поверхні зварного шва, що зумовлене перетворенням аустеніту в мартенсит. Зниження ймовірності утворення технологічних тріщин у з'єднанні та деформування диска відбувається за рахунок зниження залишкових напружень аустенітним металом утвореного зварного шва. Такий технологічний процес дає можливість уникнути попереднього підігріву і кінцевої термічної обробки диска і тим самим знизити собівартість їх ремонту.
4.6 Техніко-економічна ефективність технологічного процесу ремонту дисків
На стадії розробки нового технологічного процесу для визначення можливостей його подальшого впровадження оцінено очікувану економічну ефективність від практичної реалізації спроектованої технології ремонту виробів.
Згідно з [141,142] при впровадженні нової техніки, технології та нових конструкцій виробів доцільно розглядати дві сторони економічної ефективності від впровадження проектної розробки: ефект у сфері виробництва, який має місце у виробника при виготовленні нової продукції, та економічний ефект у споживача за весь строк служби нових виробів. В даному випадку обидва вищеназвані ефекти також матимуть місце.
Проведений нами аналіз фактичних цін реалізації нових дискових сошників різними фірмами на ринках України та СНД станом на 02.2004 р. в загальному вигляді представлено на рис.4.15.
На
підставі
експериментальних
випробовувань
встановлено,
що якість
відремонтованих
в процесі ремонту
дисків сошників
практично не
поступається
якості нових
виробів. Тому
для потенційного
споживача нашої
продукції
основним буде
ціновий фактор,
тобто, можлива
вартість придбання
відремонтованих
дисків сошників.
Співставлення
найнижчої
(мінімальної)
ціни придбання
нового диска
та вартості
відновленого
розробленим
способом ремонту,
проведене з
урахуванням
фактичної
потреби в даному
виді продукції,
і представлятиме
в нашому випадку
ефект у споживача
( ):
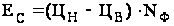 ,4.7
де
 - найнижча
(мінімальна)
ціна придбання
нового дискового
сошника, найбільш
прийнятна для
потенційного
споживача;
 - ціна придбання
відремонтованого
диска, визначена
за умови промислового
використання
спроектованої
технології
ремонту;
 - річна (щорічна)
фактична потреба
споживачів
певного регіону
в дисках.
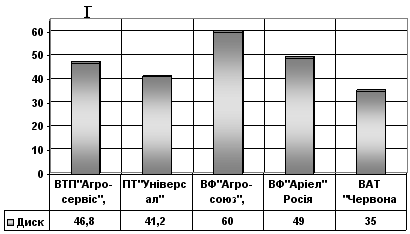
Рис.4.17 Ціна диска сошника зернової сівалки СЗ-3,6 на ринку
України та СНГ (станом на 08.2005р)
Цілком очевидним є те, що за умови перевищення вартості відновленого диска над мінімальною вартістю придбання нового економічний ефект у споживача буде від’ємним, а тому практична реалізація розробленого технологічного процесу ремонту буде недоцільною.
Для підприємства, ефект у сфері виробництва слід оцінювати з наступних міркувань:
1) розмір затрачених для реалізації проекту коштів і, зокрема початкових інвестицій в нові основні фонди підприємства;
2) можливий терміну окупності вищеназваних вкладень за рахунок додаткових грошових надходжень від продажу відновлених виробів.
Для обґрунтування доцільності вкладення коштів в реалізацію розроблених проектів світова економічна практика передбачає можливість застосування різних методів оцінки [143,144]. В нашому випадку найдоцільніше використати метод чистої теперішньої вартості проекту, суть якого відображають наступні розрахункові формули:
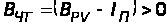 ;
4.8
 ;
4.9
 ,
4.10
де
 - чиста теперішня
вартість проекту,
тис. грн.;
 - теперішня
вартість додаткових
грошових надходжень
за період
використання
проектного
рішення, тис.
грн.;
 - початкові
інвестиції,
необхідні для
реалізації
розробленого
проекту, тис.
грн.
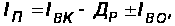
де
 - початкові
інвестиційні
витрати на
формування
основних фондів,
тис. грн.;
 - початкові
інвестиційні
доходи від
реалізації
зайвого майна,
тис. грн. (приймаємо
= 0);
 - інвестиційні
витрати на
поповнення
оборотних
коштів, тис.
грн.;
 - індекс прибутковості;
 - граничний
(маржинальний)
періоди окупності
початкових
інвестицій,
роки (
 3 роки);
 - розрахунковий
період окупності
початкових
інвестицій
проекту, який
визначається
з такої тотожності:
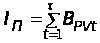 ,
де
 - додаткові
грошові надходження
в t-му
році, тис. грн.
Впровадження проектного рішення буде доцільним лише тоді, коли виконуються усі три вищенаведені умови 4.8-4.10
Подальші економічні розрахунки щодо розробленого проекту проведено з урахуванням усіх вищенаведених залежностей, необхідних для визначення економічної ефективності. Детальна структура та послідовність проведення розрахунків подано у додатку Д.
На основі результатів проведених розрахунків визначаємо показники доцільності інвестування проектного рішення
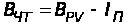 = 435,53 - 135,553