Технологічне забезпечення відновлення дисків сошників зернових сівалок
 .
(2.11)
Ввівши позначення
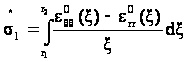 і
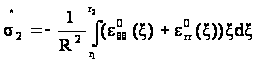 ,
отримаємо систему рівнянь для визначення сталих інтегрування
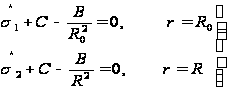 .
(2.12)
Розв'язавши цю систему, отримаємо вирази для визначення шуканих значень
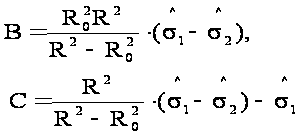 (2.13)
Для
спрощення
запису введемо
такі позначення
 ,
 .
Компоненти
поля пластичних
деформацій,
можна зобразити
для класу сталей,
які несхильні
до гартування
у вигляді спеціальної
функції. Вона
для кожного
виду зварювання
визначається
експериментально
[52,139].
Вирази для обчислення залишкових зварювальних напружень, в залежності від ділянок відремонтованого диска зображаємо наступними співвідношеннями:
ділянка

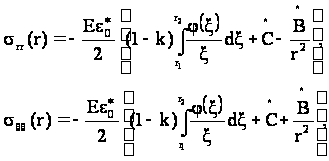 (2.14)
ділянка

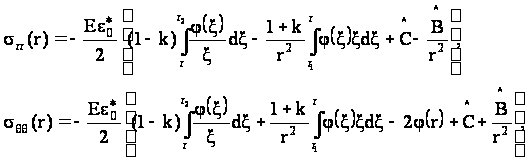 (2.15)
ділянка

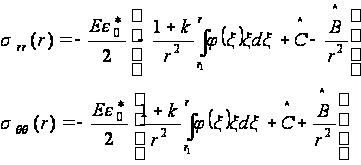 (2.16)
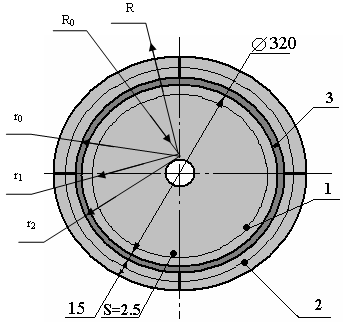
Рис.2.7 Геометричні розміри диска 1 -базова деталь, 2 - сектор ремонтного кільця, 3 - коловий зварний шов r0 - вісь зварного шва, r1, r2 - межі зони пластичних деформацій, R, R0 - зовнішній та внутрішній радіуси диска відповідно
Для
знаходження
невідомих
параметрів
поля залишкових
пластичних
деформацій
( )
використовується
експериментальна
інформація
про величину
компонентів
поля напружень
і будується
спеціальний
функціонал,
мінімізація
якого забезпечує
мінімальне
відхилення
теоретично
обчислених
від експериментальних
характеристик
полів напружень
[62]. Після знаходження
параметрів
поля напруження
можна обчислити
у довільній
точці диска.
Таким чином, отримано формули для визначення розподілу напружень в зварному стиковому з’єднанні з коловим швом деталі, обмеженої радіусом R. З метою адаптації його до визначення залишкових напружень в диску, розглядаємо функцію, що описує поле пластичних деформацій при зварюванні сталей схильних до гартування (сталь 65Г) швом із структурою аустеніту.
2.5 Функція поля пластичних деформацій при зварюванні сталі 65Г
Особливості деформування сталей, схильних до гартування під дією термічного циклу зварювання, зумовлюють утворення поля пластичних деформацій складного характеру. Для його аналізу нами використовувалися експериментальні дані розподілу напружень, одержаних методом голографічної інтерферометрії на поверхні зварних з’єднань з аустенітним швом сталей схильних до гартування [46]. В них досліджувалися з’єднання із зварними швами різної структури та хімічного складу, зокрема і аустенітного шва.
Для визначення поля пластичних деформацій використано підхід, що базується на використанні співвідношень узагальненого закону Гука. Відомо [52], що повну деформацію при зварюванні можна описати наступним співвідношенням:
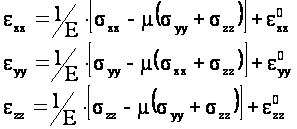 (2.16)
У
випадку плоскої
деформації
( )
осьові напруження
можна записати,
як
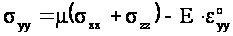 .
Вважаючи,
що на поверхні
пластини напруження
 відсутні, отримуємо
формулу для
обчислення
компонентів
поля пластичних
деформацій:
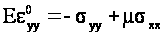 (2.17)
На основі цього підходу, підставивши відомі експериментальні значення залишкових напружень із праці [46] та виконавши відповідні математичні обрахунки, нами отримано наступне поле залишкових пластичних деформацій для випадку утворення зварного шва із структурою аустеніту.
Використовуючи експериментальні дані розподілу напружень, що наведені у праці [46], отримуємо загальний вигляд кривої, що описує поле пластичних деформацій у випадку зварювання сталі коловим швом, яка схильна до аустеніто-мартенситного перетворення під дією термічного циклу зварювання, зокрема, 65Г (рис.2.8).
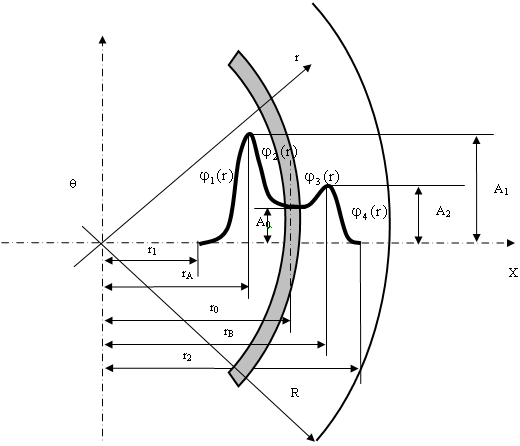
Рис.2.8 Розрахункова схема для моделювання зварювальних напружень у коловому шві пластини з радіусом R, q - кутова, r - лінійна координата
Зображена на рис.2.8 крива узагальнює характер можливих полів пластичних деформацій при зварюванні високовуглецевих та легованих сталей швом із структурою аустеніту [44,46].
На
підставі такого
підходу, в праці
запропоновано
нову функцію
 ,
яка описує поле
пластичних
деформацій
для випадку
зварювання
аустенітним
коловим швом
тонколистової
обмеженої
радіусом дискової
деталі із сталі
65Г. Надалі, із
виразу (2.6) компоненти
тензора деформацій
 можна представити
таким чином
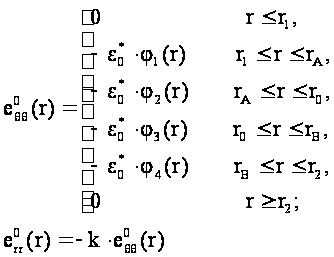 (2.18)
Тут
 - максимальні
пластичні
деформації,
к - різниця між
компонентами
напруженого
стану, r1,
r2 -
межі зони пластичних
деформацій,
r0 -
координата
осі шва, rА,
rВ
- координати
максимальних
значень,
 - функції, що
описують поле
пластичних
деформацій
на різних ділянках
з'єднання, які
виражені наступними
співвідношеннями:

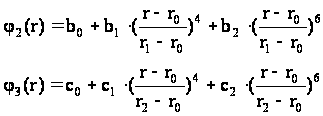 (2.19)
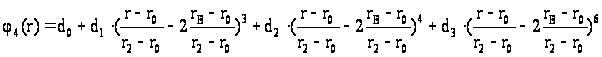 ,
де
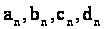 - невідомі параметри
поліномів
Для знайдення цих параметрів записана наступна система рівнянь (2.20):
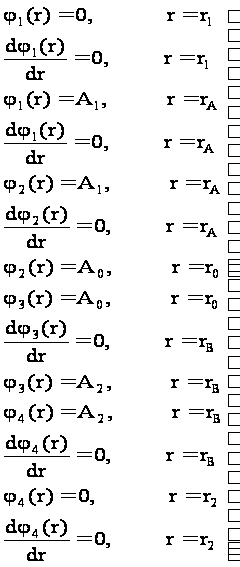 (2.20)
Розв’язанням
системи лінійних
рівнянь отримано
наступні вирази,
для шуканих
параметрів
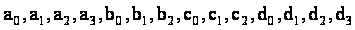
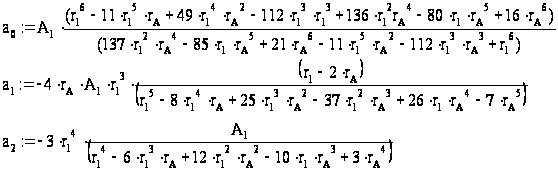 (2.21)
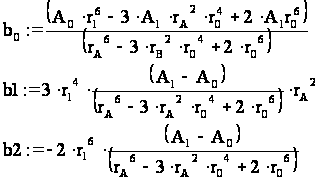
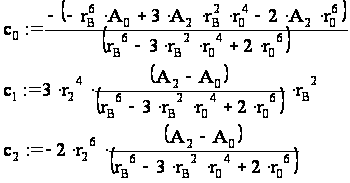 (2.21)
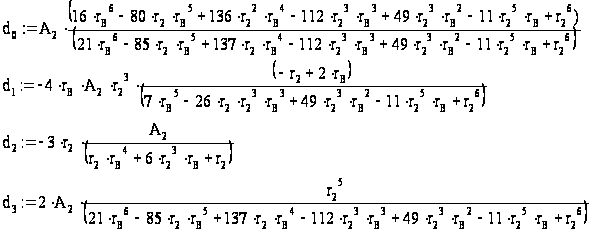
В
результаті
підстановки
(2.21) у вирази
(2.13-2.15), отримаємо
формули для
обчислення
компонентів
 та
 тензора напружень.
Тут
невідомими
є параметри
поля пластичних
деформацій,
а саме: r1,
r2 -
координати
початку та
кінця зони
пластичних
деформацій,
rА,
rВ
- координати
максимальних
значень напружень
у певних ділянках
величиною А0,
А1,
А2,
- максимальні
пластичні
деформації,
к - різниця між
компонентами
напруженого
стану.
Для знайдення невідомих параметрів у праці застосовано спеціальний функціонал [118], який являє собою суму середньоквадратичних відхилень між величинами розрахованих характеристик поля напружень та відповідним їм комбінаціями напружень, котрі отримано експериментальним шляхом - методом координатних сіток [52]. Для більш прозорого ведення математичних операцій детальніше розглянемо методику отримання із застосуванням методу координатних сіток експериментальних значень деформацій.
Вирази для визначення компонентів повної деформації в осьовому та радіальному напрямах можна записати у вигляді
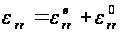 ,
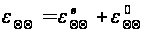 ,
де
 - пружна деформація,
 - пластична
деформація.
Згідно з методом умовних пластичних деформацій
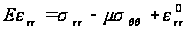
Відомо,
що у пружних
зонах диска
(I та III) (рис.2.9)
 ,
деформацію
 вимірюємо
експериментально
і позначаємо
 .
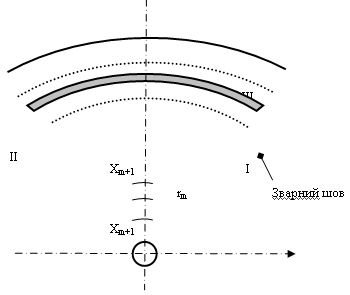
Рис.2.9 Розрахункова схема експериментального визначення пружної деформації методом координатних сіток
Тоді
вираз для обчислення
повної деформації
запишемо так
 ,
де U
- переміщення
вздовж радіуса
r. Тоді
 .
Деформацію
 вимірюємо на
основі відхилень
вибраних на
діаметрі положень
точок до та
після зварювання.
При цьому початкові
положення точок
можна фіксувати
на незначній
відстані між
ними, що дозволяє
отримати задовільні
результати
використовуючи,
зокрема, мікроскопи
з невеликим
збільшенням.
Надалі за формулою
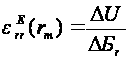 ,
де
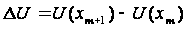 ,
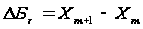 знаходимо
усереднену
за базою
 деформацію
в точці
 .
Надалі
невідомі параметри,
що характеризують
поле пластичних
деформацій
знаходимо
шляхом оптимізації
функціонала,
мінімізація
якого забезпечує
мінімальне
відхилення
теоретично
обчислених
та експериментально
отриманих
характеристик
полів напружень
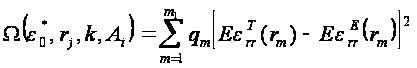 (2.22)
де
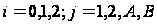
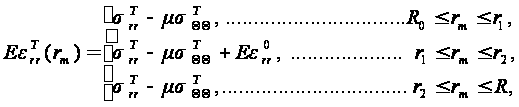
в зоні II виключаються точки, що розміщені на шві, оскільки немає можливості зафіксувати їх початкові положення до зварювання.
За найближчий розв’язок оберненої задачі [62] приймаються величини, що забезпечують найменше значення функціонала. Підставивши ці величини у відповідні формули (2.12) отримаємо розподіл залишкових напружень у зварному коловому з’єднанні із аустенітним швом для конкретного випадку.
Із застосуванням розробленого математичного апарату проводилось дослідження напруженого стану відремонтованих дисків сошника зернових сівалок [57].
Відновлення зовнішнього діаметра дисків передбачає приварювання до базової деталі чотирьох секторів, виготовлених із неремонтнопридатних дисків, коловим швом із подальшим виконанням прямолінійних для з’єднання секторів між собою (рис.2.10).
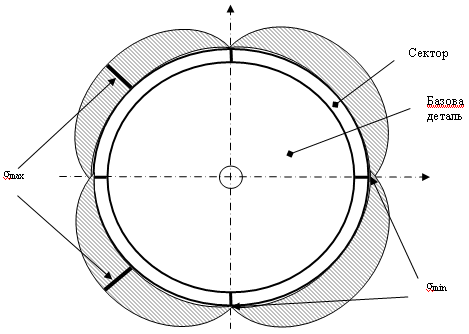
Рис.2.10 Розподіл залишкового напруженого стану у відремонтованому диску
Таким
чином, технологічні
умови відновлення
диска є такими,
що залишкові
напруження,
обумовлені
зварюванням
будуть циклічно
симетричними
з періодом
 .
Тому для їх
відшукування
потрібно було
би розв’язувати
неосесиметричну
задачу. Далі
з урахуванням
того, що інформацію
про величину
 ми отримуємо
експериментальним
шляхом, для
точного визначення
компонент
тензора напружень
та
будуємо розв’язок
осесиметричної
задачі і використовуємо
експериментальні
дані в перерізах,
де напруження
є максимальними
(рис.2.10). Таким
чином, в перерізах
зварного з’єднання,
обчислені на
основі розв’язку
залишкові
напруження
дещо перевищують
дійсні напруження,
що при розрахунку
довговічності
диска підвищує
його коефіцієнт
запасу його
міцності.
Отже, розроблений математичний апарат та доступні експериментальні дані дають змогу враховувати реальний стан експлуатації деталі (зміну поля напружень внаслідок техногенного чи природного впливу) та отримати величину напружень у будь-якій точці зварного з’єднання коловим швом тонколистової дискової деталі, що виготовлена із високовуглецевої чи легованої сталі і обмежена радіусом.
Висновки до другого розділу
Визначено рівень допустимих напружень та мікроструктуру робочої ділянки, які забезпечують необхідну стійкість відремонтованого диска до абразивного зношення.
Розроблено математичну модель, яка адаптує експериментально-розрахунковий метод визначення залишкових напружень для колового з'єднання при зварюванні дискової деталі із сталі 65Г із урахуванням краєвих умов та структурних перетворень в зоні термодеформаційного впливу.
Вперше
запропоновано
функцію
 ,
що описує поле
пластичних
деформацій
при зварюванні
обмеженої
радіусом пластини
з отвором із
сталі 65Г коловим
швом із структурою
аустеніту.
Із врахуванням особливостей неруйнівного експериментального методу визначення характеристик напруженого стану і засобу вимірювання запропоновано функціонал, мінімізація якого дає змогу визначити параметри поля пластичних деформацій і розрахувати залишкові напруження у довільній точці колового зварного з'єднання відремонтованого диска сошника зернової сівалки.
Розділ 3. Програма і Методика проведення досліджень
3.1 Моделювання властивостей дискової робочої ділянки
Для забезпечення необхідного рівня напружень стиску у робочій ділянці та мікроструктури шва, яка схильна до деформаційного зміцнення, із застосуванням методу математичного планування дворівневого двофакторного експерименту [52,117,139], здійснено моделювання характеристик робочої ділянки з оптимальним хімічним складом шва, його геометричними розмірами і фізико-механічними властивостями. На основі аналізу впливу різних чинників на міцність з'єднання було вибрано два фактори: хімічний склад зварного шва, зокрема вміст марганцю та вуглецю та їхнє співвідношення, а також погонна енергія зварювання. За параметр оптимізації вибрано деформаційне зміцнення поверхні металу шва. Основний рівень та інтервали варіювання факторів вибирались на основі інформації про вплив легувальних елементів та погонної енергії на властивості з'єднання при зварюванні сталі 65Г без попереднього підігріву та кінцевої термічної обробки [42,134]. Для одержання залежності впливу факторів на величину зміцнення поверхні шва використовувалась лінійна модель першого порядку.
Важливим чинником отримання бездефектної аустенітної структури при зварюванні сталі 65Г порошковим дротом, який утворює високомарганцовистий шов є швидкість охолодження, яка в основному визначається термічним циклом зварювання [109]. У праці, шляхом аналізу термокінетичної діаграми високомарганцевистої сталі (0,85. .0,97%С,
10. .13%Mn) та термічного циклу зварювання [48,137], виконано теоретичний аналіз впливу швидкості охолодження деталі при зварюванні на механічні властивості з'єднання диска.
Істотний вплив на властивості з'єднання мають хімічний склад, мікроструктура та фізико-механічні характеристики і геометричні параметри шва, які в певній мірі залежать від конструктивних особливостей позиціювання деталей перед зварюванням. В зв'язку з цим під час моделювання геометричних параметрів з'єднання диска (висота підсилення та ширина шва), враховувалась можливість одержання так званого контактного зміцнення [64,136].
Таким
чином, під час
моделювання
геометричних
параметрів
зварного з'єднання
у випадку ремонту
дисків, (див.
розділ 4), враховується
значення відносної
товщини прошарку
 .
3.2 Технологія відновлення зовнішнього діаметра диска
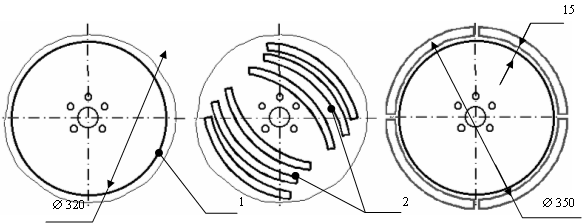
Для ремонту дисків сошника зернової сівалки шляхом відновлення їх робочої поверхні за зовнішнім діаметром, деталі - сектори ремонтного кільця і базова деталь (диск, до якого приварюються сектори) (рис.3.1) - відбирались із гранично спрацьованих дисків за такими критеріями [7,39]: відсутність зазублин та тріщин в диску; зминання леза допускається не більше як в п'яти місцях, глибиною та довжиною не більше 1,5. .2мм.; кільцеве зношення диска у місцях контакту з прокладкою допускається глибиною до 0,2. .0,4мм.; зовнішній діаметр спрацьованого диска D≥323. .324мм.
Технологічний процес ремонту дисків [51,134] передбачає з'єднання зварюванням базової деталі 1 та секторів 2 (рис.3.1). Останні при складанні і зварюванні утворюють кільце, що компенсує зношену за зовнішнім діаметром частину диска.
Спрацьований диск обточують до технологічного діаметра 320 мм і вибирають за базову деталь (рис.3.1а).
З іншого гранично зношеного диска виготовляються сектори різальної крайки (рис.3.1б), з одного спрацьованого диска можна виготовити 6. .7 таких секторів. Сектори 2 шириною 15 мм (рис.3.1б), виготовляються із застосуванням штампу марки М4 із твердосплавного матеріалу [120,122], який дає змогу вирізати сектори із зношених дисків з HV385. .400.
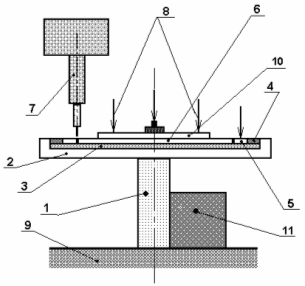
Для позиціювання секторів 2 відносно базової деталі 1, а також їх з'єднання в роботі використано технологічний зварювальний комплекс (рис.3.2). До його складу входять серійна автоматична зварювальна головка типу А-1208С та джерело живлення ВДУ-304 [109]. Для позиціювання та фіксації деталей 5 і 6 використовується маніпулятор [40] (рис.3.2).
| а | б | в |
Рис.3.1 Базова деталь (а) та сектори (б), виготовлені із неремонтнопридатних дисків та їх позиціювання для приварювання (в), 1 - базова деталь, 2 - сектори,
Електродвигун АОЛ-12-4 потужністю 0,24кВт із вбудованим редуктором забезпечують регулювання частоти обертання в діапазоні 0,05. .1,5 хв-1. Габаритні розміри маніпулятора 890Ч730Ч750мм.
Згідно технологічного процесу ремонту дисків [51,134], виготовлені із зношених дисків базова деталь 6 та сектори 5 встановлюються на робочий стіл 2 (рис.3.2) маніпулятора. Після позиціювання деталей 5 і 6 проводиться їх фіксація притискачами 8. Фіксація базової деталі 6 здійснюється через диск 10.
Після цього виконується орієнтація зварювальної головки 7 відносно початку колового шва та здійснюється зварювання. Одночасно із збудженням дуги вмикається двигун-редуктор 11, який приводить в обертання робочий стіл 2 із зафіксованими на ньому деталями 5 і 6. Таким чином утворюється коловий шов К (рис.3.3) за один прохід з перекриттям 20. .25 мм та повним проплавленням металу.
а)
б)
Рис.3.2 Технологічний зварювальний комплекс для позиціювання, фіксації та з'єднання базової деталі та секторів: а - зовнішній вигляд, б – схема: 1- колона, 2- робочий стіл, 3- мідна підкладка, 4- вивідна технологічна вставка, 5- сектори відновлювального кільця, 6- центральний диск, 7- зварювальна головка, 8- притискачі, 9 - основа, 10 - диск, 11 - двигун-редуктор
Технологічний процес передбачає почергове виконання стикових прямолінійних швів П (рис.3.3), що з'єднують між собою сектори ремонтного кільця. З метою отримання мінімальної деформації диска в роботі пропонується послідовність їх виконання від №1 до №5 (рис.3.3).
При стиковому зварюванні є висока ймовірність утворення дефектів в кінцевій частині шва [91,117]. Це можуть бути пори, тріщини, підрізи, кратери [109]. Для уникнення таких дефектів, використовуються технологічні планки 4 (рис.3.3), які дають змогу “вивести” місце утворення кратера за межі диска (рис.3.3). Ці планки виготовляються із зношених дисків і після зварювання та охолодження їх усувають.

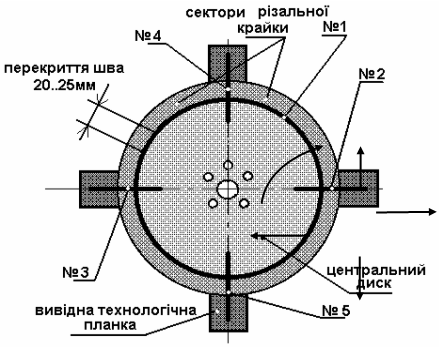
Рис.3.3 Послідовність виконання колового та прямолінійних зварних швів, П - прямолінійний, К - коловий шов; №1. .5 - послідовність виконання зварювання
Відомо, що вид та полярність струму можуть істотно впливати на технологічну міцність зварного з'єднання та стабільність горіння дуги [48,109], таким чином зварювання проводилось на постійному струмі оберненої полярності. Це дало змогу зменшити розбризкування та “опуклість” зварного шва [117], а також глибину проплавлення та кількість введеної теплоти в зварювальну ванну [27].
З метою запобігання пропалювання та витікання розплавленого металу, а також якісного формування зворотної сторони шва (корінь шва) зварювання виконувалось на флюсовій „подушці” [117].
Контроль якості дисків здійснювався зовнішнім оглядом, після чого вони заточувались на токарному верстаті до відповідних геометричних розмірів, передбачених в технічних вимогах [7,18,30].
Запропонована методика відновлення зовнішнього діаметра, передбачає одержання колового та прямолінійних з'єднань з використанням електродугового зварювання без попереднього підігріву та післязварювального відпуску та утворенням шва із структурою високомарганцевистого аустеніту.
3.3 Дослідження експлуатаційних властивостей відремонтованого диска
Визначення хімічного складу. Для визначення кількісного вмісту основних легуючих елементів C і Mn в металі зварного шва використано промислову установку - спектрометр “Spektrolab”.
Металографічні дослідження структури ділянок зварного з'єднання здійснювались на відшліфованих до Rz0,05 та протравлених шліфах з використанням мікроскопа МІМ-8 при збільшенні у 150. .500 разів [134].
Відомо, що сталь 65Г при електродуговому зварюванні дротом, що утворює високомарганцовистий метал шва, схильна до утворення технологічних тріщин, як гарячих (ГТ) в зварному шві так і холодних (ХТ) в зоні термічного впливу [109,118,131]. Їх наявність визначалась зовнішнім виглядом та з використанням мікроскопа МІМ-8 на мікрошліфах [47]. Зразки для досліджень вирізались із відремонтованих дисків.
Методика дослідження деформаційного зміцнення. Оцінка схильності поверхні металу шва, утвореного з використанням високомарганцевистого порошкового дроту, до зміцнення здійснювалась у два етапи.
Етап 1. Спочатку, для спрощення процедури та зменшення часу підготовки зразків, схильність до зміцнення визначалась на невеликих дослідних зразках, вирізаних із відремонтованих дисків. З використанням твердоміра Брінеля [119,116], кулька Ш10мм втискалась в поверхню зварного шва навантаженням 2,5кН (рис.2.5). Діаметр кульки та величина навантаження вибрані такими, що з однієї сторони забезпечують зміцнення з оптимальною величиною твердості, а з іншої - не спричинюють істотного впливу на геометрію поверхні шва. Після кожного втиснення за допомогою твердоміра Віккерса