Выращивание профильных монокристаллов кремния методом Степанова
 для выпуклого столба:

для вогнутого столба:
 (16)
для выпукло-вогнутого столба:
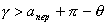
где угол aпер, в верхней точке перехода выпуклой части столба расплава к вогнутую может быть вычислен по уравнению:
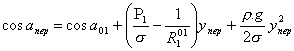 (17)
Видно, что при слишком малых g нельзя осуществить выпуклый и выпукло-вогнутый столбы, а при больших g— вогнутый столб.
Если профиль формирующего отверстия благоприятен, то практическая реализация столба расплава данного типа зависит от давления, по которым расплав подается в формирующее устройство.
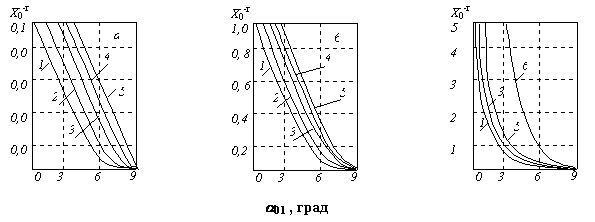
Рис.4.
Зависимость углов, образуемых профильными кривыми с горизонталью у кромки формообразователя (a01), от разности диаметров затравки и отверстия в формообразователе:
a - для x0=0,1; б - x0=1,0; в - x0=5,0. Кривым 1 соответствует 2Px=0;
2 - 0,2; 3 – 0,5; 4 - 0,8; 5 - 1,0; 6 - 5,0.
 |
 (рис.5)
Области существования столбов жидкости различной формы:
А — погнутые столбы; В — выпукло-вогнутые; С—выпуклые. Кривые разделяют области В и С; 1 - для x0=0,1; 2 - 0.5; 3 - 1,0; 4—5,0
Это давление складывается из двух частей: давления, необходимого для подъема основания столба расплава на высоту h, и давления P1, действующего на поверхность столба расплава, которое уравновешивается силой тяжести столба расплава и силами поверхностного натяжения:
 (18)
Трудность определения P состоит в том, что значение P1 неизвестно. Однако в первом приближении можно считать, что оно по всех точках поверхности столба расплава одинаково. Тогда давление, при котором еще существует вогнутый столб расплава:
 (19)
Давление, при котором существует полностью выпуклый столб расплава, определяется соотношением:
 (20)
Выпукло-вогнутый столб расплава может существовать в интервале давлений:
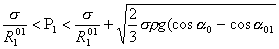 (21)
На рис. 6 схематически изображен столбик расплава в формообразователе при вытягивании кристалла круглого сечения в режиме “зацепления”.
Зависимость высоты столба расплава от диаметра кристалла (при постоянном значении диаметра отверстия в формообразователе) может быть представлена семейством кривых, каждая из которых соответствует определенному давлению столба расплава. Эмпирическая зависимость такого типа для выращивания кристаллов германия представлена на рис. 7 (диаметр отверстия в формообразователе 3,2 мм).
При малой высоте фронта кристаллизации над поверхностью формообразователя диаметр вытягиваемого кристалла совпадает с диаметром отверстия в формообразователе даже при значительных изменениях давления расплава. Однако вследствие нестабильности режима кристаллизации фронт кристаллизации при некоторых условиях может оказаться в глубине формообразователя и это приведет к дефектам типа “затиров” на поверхности кристаллов.
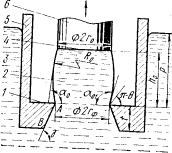 Основные параметры столба расплава, образующегося при
вытягивании столба расплава, кристаллического стержня круглого сечения:
2r0—высота столба расплава у фронта кристаллизации:2rФ – диаметр отверстия в формообразователе; Р—давление, под которым расплав подается в отверстие формообразователя; Rо—радиус кривизны профильной кривой столба расплава; q—угол смачивания расплава с формообразователем; a0, a01 — углы сопряжения столба расплава с вытягиваемым кристаллом и поверхностью формообразователя; t — толщина стенок формообразователя;
g — угол наклона стенок в отверстии формообразователя; А и В — верхняя н нижняя кромки формообразователя соответственно; 1 — горизонтальная поверхность формообразователя; 2—столб расплава; 3—расплав;. 4— фронт кристаллизации; 5 — формообразователь; 6 — вытягиваемый кристалл.
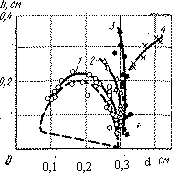
(рис 7)
Зависимость высоты столба расплава в отверстии формообразователя h от диаметра вытягиваемого кристалла d при различных значениях давления расплава, мм рт. ст.:
1 – 6; 2 - 7; 3 – 8; 4 - 10 ; пунктирная кривая — расчетная
Если сформированный столб расплава соответствует оптимальному давлению расплава, то даже при значительных смещениях положения фронта кристаллизации диаметр вытягиваемого кристалла сохраняется постоянным но его длине (рис. 7, кривая 3). В этом случае столб расплава близок к цилиндрическому.
При давлении расплава больше оптимального диаметр кристалла равен диаметру отверстия в формообразователе лишь при малой высоте столба расплава (рис. 7, кривая 4).
С увеличением высоты фронта кристаллизации происходит растекание столба расплава и процесс формообразования становится неуправляемым.
Можно определить величину оптимального давления расплава Ропт, которое необходимо для создания цилиндрического столба расплава, решая капиллярное уравнение Лапласа. Если R0®¥, a0»a01»p/2, то имеем:
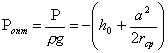 (22)
где rср.—средняя величина второго главного радиуса, характеризующего поперечное сечение столба расплава (в первом приближении можно принять r = rср).
Если профильная кривая столба расплава описана как Rо, то изменение радиуса столба расплава с высотой дается выражениями:
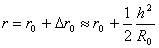 (23)
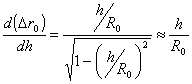 (24)
где R0 - радиус кривизны периметра фронта кристаллизации.
Отсюда следует, что чем больше Ro, тем меньше колебания высоты столба расплава сказываются на постоянстве размеров кристалла. При экспериментах получены стержни германия диаметром 7,62+0,02 мм (при давлении расплава 3,4 гс/см2 и высоте столба расплава 0,5мм) и 7,75+0,03 мм (при давлении расплава 3,2 гс/см2 и высоте столба расплава 0,8 мм). Диаметр отверстия в формообразователе в обоих случаях был равен 8,0 мм.
Рассмотренные выше условия стационарного процесса вытягивания предполагают, что форма и размеры поперечного сечения затравки идентичны соответствующим параметрам профильного кристалла.
Решая уравнение теплового баланса и учитывая распределение температур в жидкой фазе, можно получить выражение для высоты столба расплава:
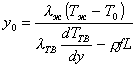 (25)
где
р—плотность вещества;
f—скорость вытягивания;
L—удельная теплота плавления;
lж, lТВ—коэффициент теплопроводности расплава и твердой фазы соответственно;
T0— температура кристаллизации;
Tж—температура жидкой фазы (столба расплава в точке с координатой у);
Tb.ж —то же, в точке у =0;
 — градиент температуры в кристалле.
Основными параметрами, позволяющими управлять положением фронта кристаллизации, являются Tж0, dTТВ / dy, f. Если изменение высоты фронта кристаллизации от значения y1 до значения y2 происходит в результате соответствующего изменения температуры расплава от Тж, до Tж0, то
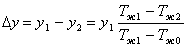 (26)
Аналогично при изменении скорости вытягивания
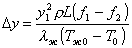 (27)
Изменение градиента в твердой фазе вызовет изменение высоты фронта кристаллизации:
 (28)
Эксперименты показали, что при вытягивании прямоугольных кристаллов с поперечным сечением 40Х35 и 8Х80 мм или труб диаметром 40 мм с использованием затравок стационарное состояние устанавливается на длине кристалла 10—15 см.
Из основных результатов расчетов сделаны следующие выводы:
1. Максимальная высота жидкого столба уменьшается с ростом положительного градиента поверхностного натяжения (при вытягивании из перегретого расплава).и увеличивается с ростом отрицательного градиента поверхностного натяжения (при вытягивании из переохлажденного расплава). Влияние переохлаждения на высоту жидкого столба гораздо значительнее, чем влияние перегрева.
2. Эффект изменения высоты под влиянием градиента поверхностного натяжения тем больше, чем больше угол, образуемый профильной кривой у кромки формообразователя с горизонталью.
3. С увеличением диаметра отверстия формообразователя (уменьшением кривизны жидкого столба) влияние градиента поверхностного натяжения усиливается.
4. С ростом градиента поверхностного натяжения изменяются положение и форма профильной кривой относительно оси координат. Положительный градиент поверхностного натяжения сдвигает ее вправо, а отрицательный — влево.
Распределение температуры в растущем кристалле дается уравнением теплопроводности. Для определения термических напряжений необходимо решить по крайней мере двумерное уравнение теплопроводности. А. И. Губанов и А. А. Нраньян выполнили расчет распределения температуры в пластинах германия при вытягивании из расплава. Если направление вытягивания совпадает с осью Z, а ось Х перпендикулярна плоскости пластины, то уравнение теплопроводности для стационарных условий запишется в виде
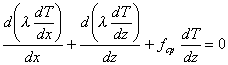 (29)
где Т — температура, К;
f — скорость вытягивания;
с — теплоемкость;
р — плотность;
l — коэффициент теплопроводности, который зависит от температуры.
Зависимость К от Т можно представить:
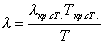 ;
где Tкр.ст. — температура кристаллизации;
lкр.ст. -- коэффициент теплопроводности при температуре Ткрист.
б Технологическое оформление процесса кристаллизации
Способ изготовления полуфабрикатов (труб, прутков н т. п.) из полупроводниковых материалов путем непосредственного вытягивания или выпрессовывания из расплава первоначально был исследован А. В. Степановым и С. В. Цивинским.
Первые опыты производили с применением цилиндрических тиглей и поплавков, затем перешли к использованию прямоугольных деталей. Температуру расплава в тигле необходимо поддерживать с точностью ±0,2—0,3°С. Щель формообразователя должна быть расположена на 8—9 мм ниже уровня расплава в тигле. Благодаря этому расплав подается в щель под давлением 5—6 Гс/см2, и можно выращивать монокристаллические пластины длиной до 150 мм без добавления расплава вещества в тигель.
Легирующие примеси вводят при загрузке расплава вещества в тигель, так как наличие графитового поплавка затрудняет добавление лигатуры в процессе плавки. Затравку используют в форме пластины с заданной кристаллографической ориентацией. Затравливание осуществляют, опуская затравку в фильеру до соприкосновения с расплавом.
По данным С. В. Цивннского, на устойчивость процесса кристаллизации сильно влияет форма щели и ее глубина. Использование простой прямоугольной щели, не дает возможности осуществить устойчивый процесс вытягивания тонких лент: лента часто примерзает к стенкам фильеры или отрывается от расплава. Иногда в фильере возникает спонтанная кристаллизация, в результате чего получаются ленты с поликристаллической структурой. Выше при рассмотрении теории капиллярных явлений отмечено, что главной причиной этих трудностей является малая высота столба расплава на краях ленты вследствие значительной кривизны поверхности мениска на этих участках.
Как показали С. В. Цивинский а затем Светс, практически наиболее удобным для уменьшения кривизны поверхности столба расплава на краях ленты оказалось использование щели в форме “гантели”. В этом случае ленты растут с утолщенными краями, к тому же при одном и том же поперечном сечении краевых утолщений можно с одинаковым успехом получать ленты разной толщины и ширины. Если вытягивание осуществлять только через отверстия на концах щели, можно одновременно выращивать два монокристаллических стержня диаметром около 2,5 мм.
Узкие ленты получали с помощью щели длиной 8 мм с круглыми отверстиями на ее концах диаметром 2,5— 3,0 мм. Диаметр утолщенных краев ленты применяли от 2,5 мм в начале вытягивания до 2 мм в конце вытягивания, скорость вытягивания достигала 0,9—1,7 мм/мин.
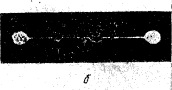
РИС. 8.
Германиевая монокристаллическая лента толщиной 0,27 мм, полученная способом Степанова:
a — главная плоскость лепты (111);
б — поперечное “гантелеобразное” сечение ленты
С. В. Цивинским были получены также образцы широких лент толщиной 0,27 мм с плоской частью шириной до 22 мм (при поперечном сечении утолщенных краев 2,9—2,0 мм). Фотография образца ленты представлена на рис. 8. Диаметр тигля в этих опытах 80 мм и масса загрузки германия до 250 г. Однако если применять недостаточно глубокие щели (менее 1,4 мм), то не удается реализовать все преимущества формирующей щели с утолщенными краями: процесс вытягивания неустойчив и выход монокристаллов мал.
При выращивании лент с утолщенными краями из более глубоких щелей (3,8—4 мм) процесс вытягивания становится значительно более устойчивым.
Так, изменение температуры примерно на 1° не оказывало существенного влияния на процесс кристаллизации. Вытягиванием из глубоких щелей возможно систематически получать ленты с монокристаллической структурой.
“Гантелеобразная” форма поперечного сечения лент является серьезным недостатком, так как при их использовании для изготовления приборов придется отрезать утолщенные края, что. неминуемо увеличит отходы полупроводникового материала. Но технологически такая форма поперечного сечения ленты удобна. Выращивание германиевых пластин с утолщенными краями позволяло снизить мощность высокочастотного индуктора, формирующего мениск, до оптимальной величины. В некоторой степени можно скомпенсировать повышенную кривизну мениска повышением давления на расплав.
Опытным путем вытягивали монокристаллические пластины длиной до 230 мм (длина хода штока затравкодержателя) через щель длиной от 12 до 60 мм и шириной от 0,5 до 1,5 мм со скоростью несколько миллиметров в минуту. Образцы полученных германиевых пластин показаны на рис. 9. При наилучших условиях ширина полос достигала 30—40 мм; отношение ширины к толщине составляло около 25. Это отношение уменьшается при получении более тонких образцов и равно 8 при толщине 0,5 мм, что можно объяснить влиянием температурного градиента в кристалле на распределение тепловых потерь в области фронта кристаллизации.
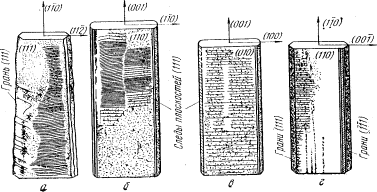 РИС. 9.
Образцы германиевых пластин :
a - направление вытягивания <1-10>; главная поверхность (111);
б—<001>,(110);
e—<001>, (010);
г—<-110>,(110).
Количество тепла, отводимого через кристалл, является функцией поперечного сечения ленты, и поддержание термического равновесия при вытягивании тонких лент становится затруднительным.
Оказалось невозможным существенное увеличение скорости вытягивания без нарушения процесса (отрыв кристалла от мениска, кристаллизация расплава в щели и т.п.). Ленты толщиной 0,16 мм при ширине 6 мм выращивали со скоростью 35 мм/мин, а ленты толщиной 0,25 мм и шириной 12 мм вытягивали со скоростью 8 мм/мни [93].
Важной особенностью процесса вытягивания германиевых лент но способу Степанова является наличие зазора между растущим кристаллом и краями щели. На плоской части ленты зазор составлял 10—20 мкм, а в области утолщенных краев 50—100 мкм. Наличие зазора позволяет осуществлять “свободный” рост кристалла, так как лента не подвергается таким значительным механическим воздействиям, которые могут возникать при ее трении о края щели.
Следует упомянуть также интересный экспериментальный вариант способа Степанова, впервые осуществленный Б. М. Гольцманом при
получении монокристаллов фторида лития, хлорида алюминия, иодида