Выращивание профильных монокристаллов кремния методом Степанова
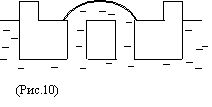 В данном случае трудно обеспечить постоянство
поперечного сечения кристалла, но зато этот вариант способа Степанова можно легко применить для получения пластин кремния, соединений А3В5
и других веществ, для которых трудно найти материал формообразователя, совершенно не смачиваемый расплавом.
Классическая схема с формообразующей щелью, вырезанной в поплавке из материала, не смачиваемого расплавом, непригодна для кремния, так как расплавленный кремний хорошо смачивает обычные тигельные материалы, применяемые в полупроводниковой металлургии — кварц и графит.
Разработка электротермического оборудования для внедрения способа Степанова в промышленность потребовала решения ряда специфических проблем, обусловленных чрезвычайной тонкостью процесса. Одними из решающих факторов процесса являются температурные условия выращивания. Температурное поле в технологической области установки оказывает непосредственное влияние на устойчивость формообразования, геометрию, структуру и электрофизические свойства получаемого полупроводникового материала.
Распределение температуры в технологической области должно обеспечивать:
1) горизонтальность плоскопараллельного поля в районе щели формообразователя и в расплаве над ним;
это обусловливает устойчивость формообразования, хорошее качество поверхности ленты, а также равномерность оттеснения примесей от зоны формообразования и, как следствие, равномерность удельного сопротивления по ширине получаемой ленты;
2) заданное значение вертикального градиента температуры в щели формообразователя и возможность управления его величиной; это позволяет добиться устойчивого положения фронта кристаллизации при колебаниях температуры и скорости вытягивания и, как следствие, равномерности удельного сопротивления по длине ленты;
3) надежный перегрев всего объема расплава над областью кристаллизации в зоне у верхнего края формообразователя во избежание спонтанной кристаллизации в расплаве для удобства управлением процессом при затравлении, а также при регулировании температуры и давления;
4) заданное значение вертикального градиента температуры в растущей ленте вблизи фронта кристаллизации и отсутствие градиента по ширине ленты, что позволяет достигнуть совершенства структуры получаемого материала.
Распределение температуры в рабочей области всецело определяется конструкцией тепловой зоны установки (формой и расположением нагревателей, тигля, формообразователя и системы экранов), причем условию высокой чистоты рабочего пространства удовлетворяет практически единственный конструкционный Материал тепловой зоны—графит.
Наряду с созданием требуемого температурного поля в рабочей области необходимо также жесткое поддержание распределения температуры во времени. Это предъявляет весьма высокие требования к системе автоматического регулирования температурного режима выращивания. Даже малые отклонения температуры ведут к ухудшению структуры материала, к неравномерности распределения примесей, а также могут вызвать нарушение геометрии ленты.
Важным фактором процесса, обусловливающим качество монокристаллов германия, является также стабильность скорости вытягивания, отсутствие толчков и вибрации. Установка для выращивания ленты германия должна иметь прецизионный механизм вытягивания и электропривод, включающий замкнутую систему регулирования скорости с высокой точностью.
Одновременное выращивание монокристаллов германия на несколько затравок—трудная техническая задача, и, по-видимому, наиболее просто необходимые качество монокристаллов и воспроизводимость геометрических размеров могут быть получены именно при использовании способа Степанова.
Для одновременного выращивания шести монокристаллов германия в форме цилиндрических стержней был применен формообразователь, имеющий шесть отполированных и покрытых пироуглеродом отверстий. Уровень расплава в формообразователе поддерживали постоянным, поднимая тигель на заданную высоту по сигналу, поступающему от электрического контактного устройства (расплав—графитовый штырь). Выращивание вели из столбика расплава высотой 1—2 мм. В результате этого образование кристалла происходило на небольшом расстоянии от поверхности формообразователя. В процессе выращивания измеряли температуру в технологической зоне и под дном тигля хромель-алюмелевыми термопарами.
Сравнение изменений температуры в технологической зоне и под дном тигля при колебаниях напряжения на нагревателе позволило установить, что характер и величина этих изменений идентичны, поэтому измерение температуры под тиглем может быть использовано для определения тепловых условий выращивания монокристаллов в технологической зоне. Кроме того, установлено, что эти изменения воздействуют на диаметр монокристалла, т. е. между температурой в зоне кристаллизации и диаметром монокристалла существует корреляция.
Изменение температуры на 0,5—1 град практически не влияет на диаметр стержней. Скачкообразное изменение скорости вытягивания от 1,5 до 2 мм/мин приводит к изменению диаметра на 0,35 мм и вызывает изменение температуры в технологической зоне па 3 град. Однако на существующих установках колебания скорости составляют доли процента, поэтому соответствующие им изменения условии роста практически не оказывают влияния на величину диаметра кристаллов.
При выращивании одного стержня по способу Степанова удастся обеспечить величину разброса диаметра по длине слитка в пределах ±0,15 мм. В более общем случае, т.е. при многостержневом процессе, не удастся без принятия специальных мер добиться того, чтобы температурные, капиллярные, геометрические и другие условия в каждом из отверстии формообразователя были одинаковыми. В связи с этим возникает разброс величин диаметра по группе выращенных монокристаллов, который существенно превышает разброс по диаметру каждого индивидуального слитка и достигает обычно нескольких миллиметров. Опыт показывает, что разброс по группе не удастся уменьшить применением схем контроля и регулирования, воздействующих на всю многостержневую систему в целом. Требуется стабилизация условий в каждом отдельном отверстии формообразователя.
Наиболее сильно воздействующим на диаметр кристалла фактором является положение расплава относительно формообразователя, т. е. высота и диаметр столбика расплава над отверстием формообразователя. При максимально возможном приближении фронта кристаллизации к верхней кромке формообразователя можно получить слитки с разбросом по диаметру ±0,15 мм при точности стабилизации температуры под дном тигля ±2 град. При высоте столбика меньше 0,5—1 мм на растущем слитке возможно образование “затиров”, в результате чего возрастает вероятность образования поликристаллов.
Для идентификации и стабилизации размеров столбика расплава в каждом отверстии формообразователь выполняли в виде конической втулки с резьбовым соединением. Применение таких втулок позволило регулировать расположение расплава по отношению к формообразователю и тем самым компенсировать неодинаковость начальных условий роста монокристаллов в каждом из отверстий. В результате разброс диаметров по партии монокристаллов уменьшился до ±0,2 мм.
Дальнейшее усовершенствование конструкции теплового узла, в частности, разработка прямоугольной тепловой зоны позволила перейти к загрузке 3 и даже 7,5 кг германия с одновременным выращиванием до 21 прутка германия диаметром 8--9 мм и длиной 500 мм Такая конструкция обеспечивает улучшение визуального контроля процесса роста и способствует снижению осевого температурного градиента в кристаллах, а следовательно, и улучшению их структуры. В отдельных экспериментах все выращиваемые прутки (21 шт.) были свободны от дислокации. Прямоугольная тепловая зона оказалась пригодной также для группового выращивания германиевых кристаллов в форме пластин 7x120 мм и длиной до 400 мм.
Способ Степанова может быть применен для выращивания не только тонких и длинных прутков и лент, но и монокристаллов различной формы с увеличенной площадью поперечного сечения. Такие монокристаллы германия необходимы, например, для инфракрасной оптики.
Получают монокристаллы круглого сечения диаметром 100 мм и квадратного сечения со стороной 75 мм. Круглые кристаллы выращивали в направлении [111], квадратные—в направлении [100].
При выращивании монокристаллов но способу Степанова были проведены исследования действия электрического тока в цепи кристалл—расплав на интенсивность и период полосчатости в кристаллах. Монокристаллы выращивали в направлении [111] и легировали сурьмой для получения удельного сопротивления 5—10 Ом •см. Диаметр монокристаллов составлял 16 мм; плотность тока повышали от 0 до 50 А/см2 при выращивании одного и того же кристалла. В слитках, полученных по способу Степанова, обнаружено уменьшение амплитуды и шага полосчатой неоднородности, которое не зависит от направления тока и связано только с выделением тепла Джоуля (т. е. тепло Джоуля превышает тепло Пельтье). Механизм действия электрического тока не вполне ясен. Существенно отметить, что параметры неоднородности контрольных слитков, выращенных в аналогичных условиях по методу Чохральского, практически не изменялись при пропускании электрического тока. Однако при выращивании германиевых лент по способу Степанова действия пропускаемого электрического тока не ограничиваются влиянием на характер полосчатости в монокристаллах. Путем пропускания постоянного электрического тока через границу фаз можно управлять формой фронта кристаллизации при выращивании ленточных кристаллов. Для выбора значении плотностей тока, необходимых для управления формой фронта кристаллизации, следует учитывать соотношение теплот Пельтье и Джоуля, которые соответственно равны:
 и (30)
где Р— коэффициент Пельтье;
R— общее сопротивление участков жидкости и кристалла, примыкающих к фронту кристаллизации;
j— плотность тока.
При одном направлении тока эти эффекты будут складываться, при другом вычитаться.
Если плотность тока такова, что WДж > WП то фронт кристаллизации на данном участке поднимется. Если WДж < WП то опустится. При равенстве теплот Джоуля и Пельтье (WДж = WП) пропускание тока не вызовет изменении формы фронта кристаллизации. Соответствующая равновесная плотность тока будет, очевидно, равна:

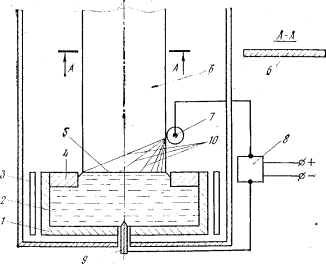
Принципиальная схема подвода электрического тока к растущему кристаллу показана па рис.11. Такая схема позволяет выравнивать несимметрично перекошенный фронт кристаллизации. Для выравнивания выпуклого или вогнутого фронта необходима установка контактов с обеих сторон ленты и подвод тока с помощью двух независимых электрических цепей. Были опробованы контакты, закрепленные на ленте, и скользящие контакты, а также три вида токоподводов: жесткая графитовая щетка, кисточка из графитовых волосков и графитовая щетка с наклеенным на нее графитовым полотном. Наилучшим оказался последний токоподвод. Он позволял пропускать токи до 8 А, что соответствовало плотности тока около 20 А/см2. Визуальные наблюдения показали, что пропускание электрического тока позволяет управлять формой фронта кристаллизации (что особенно важно на стадиях затравления и в начальный период роста ленты), а также оказывает влияние на морфологию поверхности растущей ленты.
Рис. 11.
Принципиальная схема управления формой фронта кристаллизации:
/—тигель; 2—расплав; 3 — нагреватель; 4—формообразователь; 5—фронт кристаллизации; б— кристалл; 7 — скользящий токоподвод; в—блок изменения силы и направления тока; 9—нижний шток; 10—линии распределения тока85
 Формообразователь был изготовлен таким образом, что
его теплопроводность в направлении вытягивания была в 30 раз меньше теплопроводности в плоскостях, перпендикулярных направлению вытягивания. Это
позволило получить в центральной части формообразователя строго горизонтальное плоскопараллельное температурное поле, тогда как по краям формообразователя
изотермические поверхности имели крутой подъем. Таким образом, с одной стороны, обеспечивается равномерное распределение температуры в зоне кристаллизации, с
другой—надежный перегрев всего объема расплава.
Перегрев поверхности расплава вблизи формообразователя в торцовой стенки тигля составляет соответственно 32 и 45 град. При использовании формообразователя из обычного графита эти величины составляли 3 — 6 град.
Сравнивались также формообразователи из графита, кварца и пироуглерода, стенки щели которых были покрыты сажей [НО]. Выяснилось, что сажевое покрытие, играя роль демпфирующего слоя, препятствует образованию поверхностных дефектов на ленте даже при значительном снижении фронта кристаллизации. Нанесение сажевого покрытия позволило использовать для выращивания германиевой ленты формообразователь из кварца, достоинство которого в длительном сохранении его верхней кромки, так как благодаря этому на выращенных лентах отсутствуют поверхностные дефекты в виде продольных полос. Существенным недостатком сажевого покрытия является его недолговечность: через каждые 2—3 процесса необходимо наносить новое покрытие.
Поиски подходящего материала формообразователя оказались особенно трудными при выращивании способом Степанова монокристаллов кремния. Главные требования к этому материалу—несмачиваемость расплавом кремния, отсутствие химического взаимодействия с кремнием и отсутствие примесей, способных переходить в расплав кремния [110, 111].
Изучалась пригодность тугоплавких бескислородных соединений для изготовления тиглей и формообразователей [110, 111]. Были опробованы силицированный графит (смачивается кремнием и частично взаимодействует с ним), карбид кремния (взаимодействует с кремнием и смачивается расплавом германия), алюмонитрид бора (расплавом германия не смачивается, кремний после кристаллизации не отделяется от тигля из алюмонитрида бора), нитрид бора (с кремнием не взаимодействует и не смачивается, но после кристаллизации кремний отделяется от тигля с трудом), азотированный карбонитрид бора (имелись следы постепенного разрушения поверхности тигля вследствие взаимодействия с расплавленным кремнием, в кремний в большом количестве переходил в качестве примеси бор), борированный графит (масса тигля уменьшилась на 0,5% после пяти плавок кремния, расплавленный германий с борированный графитом не взаимодействует).
Конструктивная особенность выращивания профильных монокристаллов
Рассмотрим формообразователь с отверстием произвольного контура из несмачиваемого расплавом материала, например графита (краевой угол смачивания 0 > p/2). Формообразователь постепенно погружается в расплав (рис. 12,а), проходя ряд последовательных положений — от I до V. В положении формообразователь касается расплава нижней плоскостью. Давление, при котором расплав подается в щель (Р), равно нулю, а угол между стенкой щели и поверхностью расплава g=p/2.
При дальнейшем погружении формообразователя угол у увеличивается вплоть до величины q. В момент, когда глубина погружения равна (t0+t), линия контакта расплава в формообразователе совпадает с его верхней кромкой (положение IV), и при последующем повышении давления должно иметь место условие “зацепления”. При этом угол g растет до значения 0+л/2, т.е. достигает угла смачивания с горизонтальной поверхностью формообразователя. Дальнейшее погружение формообразователя приводит к растеканию капли.
Как следует из приведенного рисунка, положения II—V соответствуют выпуклым столбам расплава, которые могут быть образованы внутри формообразующего отверстия (положения I - III) или над ним (IV—V). Таким образом, образование столба расплава происходит в формообразователе под действием давления расплава без затравки.
Произведем касание затравки с мениском типа IV или V в предположении, что площадь сечения затравки много меньше площади формообразующего отверстия. При этом образуется граница фазовый переход—фронт кристаллизации и устанавливается его начальное положение (VI).
И, наконец, собственно выращивание кристалла включает в себя ряд переходных состояний фронта кристаллизации—от начального положения V! до положения VIII.
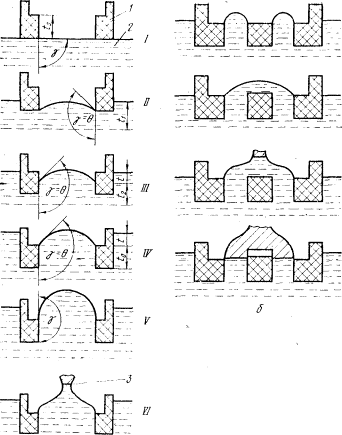
РИС. 12.
Последовательные стадии формирования столба расплава при выращивании сплошных (цилиндрических) (а) и полых трубчатых (б) монокристаллов германия :
1—формообразователь;2—расплав; 3—граница раздела фаз;4 — кристалл
Формообразователи могут быть различных видов. Схематически некоторые из возможных видов формообразователей приведены на рис. 13. На рис. 14 представлены примеры различных вариантов размещения расплава,- из которого производится вытягивание кристалла. Для поддержания постоянства уровня расплава но отношению к формообразующему устройству можно применят различные системы регулирования, в том числе уже применяемые в полупроводниковой металлургии (например, плавающий тигель и другие способы подпитки расплава). На рис. 15 показаны возможные схемы поддержания постоянства уровня расплава при выращивании кристаллов способом Степанова.
Одновременно с выращиванием монокристалла предполагаются возможными последовательная н непрерывная термообработка или нанесение слоев других веществ. В процессе кристаллизации можно получить многослойные структуры с распределенными p n переходами. Следует