Выращивание профильных монокристаллов кремния методом Степанова
Расчет показал, что при выращивании пластин толщиной 2 - 4 мм оптимальной является частота тока порядка единиц мегагерц. Опытные плавки проводили на серийной установке, предназначенной для вертикальной бестигельной зонной плавки кремния, на частоте 5,28 МГц в атмосфере водорода и в вакууме. Выращивание осуществляли на затравках, вырезанных в направлениях <111> и <112>. Методом электромагнитного формообразования были получены кремниевые пластины шириной до 27 мм и толщиной 4—7 мм. Некоторые выращенные пластины были монокристаллическими.
Существенно, что при выращивании профилированных кристаллов способом бестигельного вытягивания с пьедестала важным параметром является высота фронта кристаллизации над поверхностью расплава. Увеличение или уменьшение высоты фронта кристаллизации приводит к изменению линейных размеров профиля кристалла — толщины и ширины. При отклонении формы индуктора от симметричной наблюдается неравномерность температуры расплава у фронта кристаллизации, следствием чего может быть перекос фронта но ширине пластины. При этом в процессе вытягивания пластина искривляется и “уходит” из щели в расширенную часть индуктора. Форма кристалла в этом случае отличается от задаваемой индуктором.
В результате этих экспериментов, выполненных во Всесоюзном научно-исследовательском институте токов высокой частоты им. В. П. Вологдина, выяснена возможмоность проведения расплавления торца пьедестала и профилирования выращиваемого кристалла на одной частоте одним и тем же индуктором.
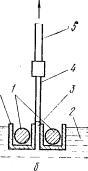
РИС. 17.
Схема выращивания профильных кристаллов с применением электродинамического формообразования (а) и комбинированного контактного и электродинамического формообразования (б):
1 — индуктор; 5 — расплав; 3 — сформированный столб расплава; 4—затравка; 5—тянущий шток; б— вспомогательный контактный формообразователь
Во Всесоюзном научно-исследовательском институте электротермического оборудования проведены исследования различных вариантов управления температурным и электромагнитным полями в зоне формообразования с применением высокотемпературного концентратора. Авторы сообщают, что им удалось получить профилированные кристаллы кремния различной формы:
стержни квадратного сечения, пластины, тонкие ленты, а также цилиндрические кристаллы диаметром, близким к половине диаметра пьедестала.
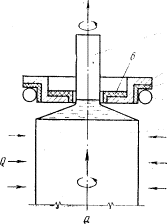
Схема устройства тепловой технологической зоны-показана на рис.18. Кремниевый пьедестал 1 цилиндрической формы, изготовленный простой резкой полученных восстановлением стержней на мерные заготовки, окружен в верхней части высокочастотным индуктором 2, внутри которого расположен, графитовый концентратор электромагнитной и лучистой энергии 3. Конструкция концентратора зависит от формы выращиваемого кристалла. Концентратор может быть изготовлен из любого другого электропроводного материала, допустимого по условиям технологии. От индуктора концентратор изолирован прокладкой 4. В зависимости от требуемой формы поперечного сечения выращиваемого кристалла 5 концентратор может снабжаться контактным формообразователем 6
РИС.18.
Схема устройства тснловоп зоны для выращивания профильных кристаллов кремния с пьедестала:
а—контактное формообразование; б—электромагнитное формообразовяние
. В В простейшем случае такой формообразователь представляет собой пластину с отверстием, форма которого соответствует нужному профилю кристалла.
Для подбора благоприятных температурных градиентов в зоне и для уменьшения потребления высокочастотной мощности может применяться дополнительный подогрев пьедестала любыми известными средствами: с помощью дополнительного индуктора, нагревателей сопротивления, пропусканием тока через пьедестал и т. п. На рис.18 дополнительный подогрев пьедестала условно показан стрелками Q.
При подаче питания на индуктор концентратор разогревается наведенными токами. Геометрию концентратора и величину питающего напряжения подбирают так, чтобы рабочая температура тела концентратора превышала температуру плавления пьедестала. Таким образом, плавление торца пьедестала в такой системе осуществляется как наведенными высокочастотными токами от индукторами концентратора, так и излучением с поверхности концентратора.
Для осуществления электромагнитного формообразования кристалла концентратор снабжен сквозной прорезью, проходящей от наружного диаметра до отверстия в концентраторе, через которое выращивается кристалл. Благодаря сквозной прорези обеспечивается прохождение наведенного в концентраторе тока по контуру его внутреннего отверстия. Электродинамическое взаимодействие этого тока с током, наведенным в расплаве, приводит к формированию столба расплава, близкого но форме к отверстию в концентраторе. Из этого столба расплава возможно бесконтактное выращивание кристалла, как показано на рис. 18б.
При выращивании кристаллов кремния прямоугольного сечения 10Х20 мм2 и 3Х25 мм2 использовали формообразователи из кварца. Установлено, что для воспроизводимости процесса требуется жесткая фиксация относительного расположения элементов системы индуктор — концентратор — формообразователь — экраны. Так как кремний при затвердевании сцепляется с кварцем, фронт кристаллизации должен находиться над верхними кромками формообразователя на оптимальном расстоянии около 0,5 мм. При большем подъеме фронта не обеспечивается хорошего повторения сечением кристалла формы формообразователя.
Если принять скорость растворения кварца 5 — 10 мг/(ч.см2), то при скорости вытягивания 3 мм/мин отклонение поперечного размера кристалла от установленной величины достигает 0,12 мм на длине 500 мм. Различные варианты выращивания профильных кристаллов кремния из расплава в тигле и из переохлажденного расплава на пьедестале с применением высокочастотного концентратора, осуществленны на опытном стенде, выполненном на базе установки “Редмет-1” и генератора ЛЗ-13 с частотой 440 кГц,. В зарубежной патентной литературе также имеется предложение об использовании сил электромагнитного взаимодействия для поддержания полупроводникового расплава при вытягивании монокристалла в форме ленты. Там же отмечается целесообразность проведения термообработки ленты в процессе роста при помощи разогретой плазмы инертного газа, индуктивными токами или теплоизлучением.
Рассмотренные выше литературные данные показывают, что и период 1968—1971 г. в технологии выращивания профильных полупроводниковых монокристаллов способом Степанова совершился качественный скачок:
а) для выращивания германиевых монокристаллов различного, профиля сконструирована, изготовлена и прошла опытно-промышленные испытания аппаратура, пригодная для промышленного применения, причем в основу технологии положено контактное формообразование за счет капиллярных сил в несмачиваемых формообразователях;
б) осуществлено выращивание профильных монокристаллов кремния по нескольким вариантам электромагнитного бесконтактного формообразования и наиболее успешно с применением контактного, смачиваемого расплавом формообразователя.
Работы над выращиванием монокристаллов кремния, по-видимому, находятся еще на этапе решения задачи формообразования и публикаций, посвященных детальному изучению свойств профильных монокристаллов кремния, еще нет. Известно, однако, что в исследовательских лабораториях некоторых крупных фирм США “Texas Instrument”, “Dow Corning Corp.”, “Tyco Laboratories” сравнительно давно работают над получением профильных монокристаллoв кремния в форме лент и пластин, причем получены даже бездислокационные образцы.
Процесс бестигельного вытягивания кремниевых лент с пьедестала с применением механического формообразователя, формирующего мениск расплава, разработанный фирмой “Texas Instrument”, позволяет получать ленты толщиной 500 мкм, шириной 12 мм и длиной до 50 см. Бездислокационные ленты можно получить, если использовать бездислокационную затравку и методику затравливания с образованием тонкой шейки, как это предложено Дэшем для вытягивания бездислокационных слитков. Вытягивание лент производят в направлении <2-1-1>, так что поверхность ленты соответствует грани (111). Однородность удельного сопротивления кремниевых лент обеспечивается в пределах ±10%, поверхность лент не имеет механических нарушений.
Фирма “Dow Corning Corp.” использует для получения кремниевых лент метод выращивания с пленочной подпиткой при краевом ограничении роста (метод EFG). Если материалом формообразователя служит графит, кремниевые ленты содержат примесь углерода в количестве 10 ат. ч на миллион, примесь кислорода в количестве 6 — 40 ат. ч на миллион и меньшее количество других примесей. В настоящее время доказана возможность получения бездислокационных кремниевых лент указанным способом, но кристаллографические дефекты поверхности остаются еще серьезной проблемой.