Выращивание профильных монокристаллов кремния методом Степанова
РИС. 13.
Схема некоторых возможных видов формообразователей:
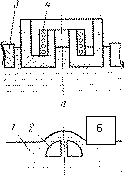 а — дополнительное регулирование температуры в зоне формообразования за счет
отдельною подогрева щели формообразователя; б—формообразователь—экран помещен под поверхность расплава так, чтобы на поверхности жидкости был изгиб
необходимой формы;1—расплав; 2—формообразователь; 3— крышка, закрывающая поверхность расплава; 4— нагреватель
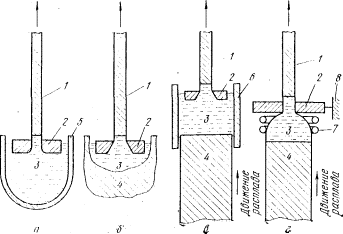 (рис.14)Примеры размещения
расплавов
а — в тигле; б — на поверхности твердого куска, из которого выращивают монокристалл; в—в расплавленной зоне, образованной поддерживающим огнеупорным цилиндром;
г—на “пьедестале”;
1 — растущий кристалл; 2 — формообразователь; 3 — расплав; 4 — твердый материал для плавки; 5—тигель; 6—держатель расплава; 7—индуктор для плавления; 8—опора, для формообразователя.
Выращивание полупроводникового кристалла с р— л-переходом начинают с одновременного введения в формующие отверстия необходимой формы двух раздельно укрепленных затравок. В формообразователи подается расплав с определенной легирующей добавкой. Столбики расплава от обеих затравок соединяются вместе, в результате чего вытягивается единый слиток с р—/г-переходом вдоль вертикальной оси. Поскольку кристаллизация расплава происходит несколько выше края формующего устройства, получающиеся кристаллы обладают совершенной структурой.
Далеко не все из приведенных на рис. 13—15 вариантов аппаратурных решений применяются в настоящее время на практике. Но это свидетельствует лишь о больших, еще не исследованных, потенциальных возможностях способа Степанова. Основным отличием способа Степанова от способа Чохральского является применение того или иного формообразователя, роль которого не ограничивается управлением капиллярными условиями кристаллизации. Формообразователь выравнивает тепловое поле вблизи области столба расплава, экранирует тепловое поле расплава в тигле от теплового поля в столбе расплава и в растущем кристалле, уменьшая тем самым колебания температуры вблизи фронта кристаллизации; обеспечивает создание любой желаемой симметрии теплового поля, что особенно важно при выращивании монокристаллов различной ориентации; влияет на распределение дислокации и примесей в вытягиваемом кристалле.
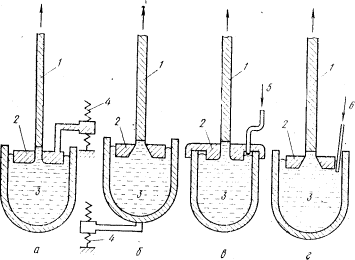 рис. 15.
Схемы поддержания постоянства уровня расплава по отношению к формообразователю:
а—система с опусканием формообразователя; б—система с подъемом тигля; в — регулирование уровня расплава; г—подпитка расплава;
1—растущий кристалл; 2—формообразователь; 3—расплав; 4—электромеханический привод; 5—пневматическая система регулирования уровня расплава; 6—система подпитки расплава
Область применения профильных монокристаллов
Несмотря на успехи, достигнутые в области выращивания профильных полупроводниковых монокристаллов, и в первую очередь — германия, применение таких монокристаллов в полупроводниковом приборостроении еще сопряжено со значительными трудностями, которые обусловлены несколькими причинами.
Во-первых, технология выращивания германия и кремния методом Чохральского совершенствовалась десятилетиями, и профилированный материал вряд ли сможет превзойти по качеству стандартные слитки. При этом следует учитывать, что технология наиболее массовых типов германиевых диодов и транзисторов детально отработана применительно к этому стандартному исходному материалу, и прибористы совершенно не заинтересованы в дополнительных капиталовложениях на корректировку технологии изготовления приборов для перехода на профильные монокристаллы, если только это не приводит к существенному повышению выхода годных приборов или снижению их себестоимости.
Вторая причина трудностей заключается в том, что весовая производительность процесса выращивания профильных монокристаллов сравнительно низка, а себестоимость профильного Германия выше, чем себестоимость слитков, выращенных способом Чохральского, и это сводит к минимуму экономический эффект, обусловленный сокращением потерь дефицитного полупроводникового материала.
Наконец, третья причина заключается в том, что исследовательские работы по технологии выращивания профильных кристаллов, естественно, опережают исследования но применению полученных кристаллов в приборах, и этот сдвиг может быть преодолен лишь через несколько лет.
Поэтому основным направлением технической политики при определении первоочередных областей применения профильных монокристаллов является их опробование в таких новых типах полупроводниковых приборов и в таких новых процессах, где рациональная геометрическая форма профильных монокристаллов может оказаться решающим фактором. Одним из характерных примеров является использование монокристаллических германиевых труб для изготовления германий-литиевых детекторов g-излучения с n—i—р - структурой. В отличие от диодных и транзисторных устройств, имеющих рабочий объем порядка нескольких кубических миллиметров, детекторы g - излучения изготавливаются из кусков монокристаллического германия объемом от 3 до 150 см3. Конструктивно германий-литиевые детекторы подразделяются на пленарные и коаксиальные с рабочим объемом 3--I5 см'1 и 15—150 см3 соответственно. Трубообразный коаксиальный детектор с двумя открытыми концами является в настоящее время наиболее совершенным устройством.
Специфика n—i—p-структуры, выполненной в таких больших объемах, предъявляет особые требования к величине и степени однородности плотности дислокации как параметра, определяющего вольтамперную характеристику детектора. Оптимальная величина плотности дислокации находится в интервале 103-104 см-2 без скоплении и малоугловых границ.
Трубчатые полупроводниковые монокристаллы могут быть использованы также для расширения рабочего диапазона мощных выпрямителей и других приборов. В таких приборах р—n-переход должен быт;; коаксиален боковой цилиндрической поверхности. Элемент герметизируется между двумя медными цилиндрами, причем пространство между стенками корпуса и полупроводниковым элементом заполняется с обеих сторон ртутью, выполняющей роль электрода. При такой конструкции обеспечивается интенсивное двустороннее охлаждение кристалла.
Монокристаллы антимонида индия трубчатой формы предложено применять при изготовлении низковольтных силовых преобразователей электрического тока, основанных на использовании гальваномагнитного эффекта изменения электросопротивления в магнитном поле.
Экспериментальные и расчетные данные свидетельствуют и том, что применение магниторезисторов из антимонида индия позволяет расширить диапазон преобразуемых напряжений в сторону низких значении напряжений до десятых долей вольта при к. п. д. преобразования до 67%. Чтобы получить высокий к. п. д. преобразования при достаточно низких напряжениях, магниторезистор должен иметь форму тонкого кольца, внутренняя и внешняя окружности которого являются токовыми электродами (диск ,Корбино). Размеры кольца определяются конкретной конструкцией преобразователя. Преобразователь, рассчитанный на 1 кВт полезной мощности, может содержать до 50 таких колец, соединенных в параллельные цепи.
Способ Степанова позволяет легко осуществить выращивание ленточных бикристаллов германия с искусственными двойниковыми, симметричными и несимметричными границами. Так как уже известны полупроводниковые приборы, использующие свойства межзеренных границ, то представляет интерес опробование профилированного материала в приборах этого типа.
Перспектива применения германиевых лент и пластин большой площади и качестве подложек привлекает внимание многих исследователей. Есть возможности создания фотодиодов на основе эпитаксиальных слоев арсенида галлия, осажденных на германиевых лентах, полученных но способу Степанова с использованием плавающего формообразователя и гибко подвешенного затравкодержателя. Естественная поверхность ленты на лучших участках имела неровности высотой менее 1 мкм, а на остальных участках была не хуже, чем поверхность обычного германия после химической полировки (~2—3 мкм). Плотность дислокации составляла в среднем 104 см~2, удельное сопротивление ленты 10 Ом-см (разброс не более 5—7%). Образцы были легированы галлием и имели проводимость p-типа.
На полученных структурах были изготовлены фотолитографическим методом мезафотодиоды. Приборы, изготовленные с использованием монокристаллических германиевых лент, обладали практически такими же параметрами, как и приборы контрольной серии, и даже несколько более высокой интегральной чувствительностью, что было обусловлено меньшей толщиной осажденного на лентах слоя арсенида галлия.
Профильные монокристаллы и поликристаллы кремния, полученные способом Степанова, опробовали при изготовлении солнечных фотопреобразователей. Кристаллы кремния р-типа сечением 3х26 мм и 10х20 мм с удельным сопротивлением в диапазоне от 0,1 до 15 Ом-см.
Что касается профильного кремния, то, по зарубежным данным Г1241, монокристаллы в форме пластин и лент представляют наибольший интерес в качестве подложек большой площади для интегральных схем, а также для солнечных батарей.
Примеры на основе кремния
О выращивании кристаллов кремния различного профиля из кварцевого тигля с формообразователями из нитрида бора и борированного графита некототорые данные: диаметр отверстия в формообразователе при выращивании кристаллов круглого сечения был равен 10 мм. При этом разница между уровнем расплава в тигле и высотой верхнего края отверстия, характеризующая давление расплава кремния в отверстии формообразователя, составляла в зависимости от примененного материала и условий процесса 3—5 мм. Кремниевая монокристаллическая затравка представляла в сечении квадрат 3Х3 мм и имела кристаллографическую ориентацию [111].
Выращивание проводили в вакууме »10-3 мм рт. ст. Условия процесса подбирали так, чтобы мениск расплава над отверстием формообразователя был выпуклым, контакта поверхности растущего кристалла с кромкой формообразователя не происходило. Если по каким-либо причинам фронт кристаллизации опускался, управление процессом затруднялось, рост кристалла становился неустойчивым.
Выращивание ленточных кристаллов кремния было более сложным, чем выращивание кристаллов круглых профилей, в основном из-за трудности поддержания постоянного теплового режима. После прекращения процесса обнаруживалось, что оставшийся кремний после затвердевания прочно соединен с материалом формообразователя, и дальнейшее применение последнего невозможно. В этом случае для сохранения формообразователя целесообразно отделять его от расплавленного кремния специальным приспособлением.
Были получены кристаллы кремния круглой формы и кремниевые ленты сечением 4Х13 мм. Диаметр круглых кристаллов отличался от заданного формообразователем на ±0,1 мм, ширина ленты — на ±0,2 мм, толщина ленты выдерживалась без отклонений. Структура полученных кристаллов крупнокристаллическая; лишь один из плоских кристаллов на длине около 40 мм от начала имел монокристаллическую структуру, затем перешел в двойник и далее — в поликристалл. Обнаружено резкое уменьшение удельного электросопротивления кристаллов по сравнению с исходным материалом, имевшим электросопротивление порядка 10 Ом-см, что свидетельствует о диффузии бора Из материала формообразователя в расплав.
Нарушения монокристалличности в самом начале процесса выращивания можно объяснить недостаточной чистотой материала формообразователя и отсутствием симметрии теплового поля. Эти результаты в целом являются обнадеживающими, но, конечно, задача подбора, подходящего по всем показателям материала формообразователя для выращивания кремниевых лент, очень трудна и еще далека от окончательного решения.
Для Кремния, а возможно и для некоторых соединений AШBV, более перспективно использование вариантов способа Степанова с формообразователями, смачиваемыми расплавом. Такой вариант разработан, в частности, фирмой “Тусо Laboratories” применително к получению кристаллов сапфира и кремния с различной величиной и формой поперечного сечения.
|
|

Рис16.Схема процесса выращивания кремниевой ленты по методу пленочной подпитки при краевом ограничении роста:
1 — кварцевый тигель внутри сусцептора;
2—держатель формообразователя; 3—кремниевая лента; 4—столбик расплава; 5—индуктор; б—капиллярный канал формообразователя; 7 — расплалав
В литературе этот вариант получил название “выращивание с пленочной подпиткой при краевом ограничении роста” (иначе метод EFG как сокращение английского названия edge— defined, film—fed growth). Метод выращивания кремниевых лент с пленочной подпиткой при краевом ограничении роста применяет также фирма “Dow Corning Corp.”.
Схема выращивания кремниевой ленты приведена на рис.16. Расплав поступает из тигля на верхнюю плоскость формообразователя через узкий капилляр длиной до 12 мм за счет сил смачивания и останавливается у края внешнего периметра формообразователя благодаря изменению на 90° эффективной величины контактного угла.
При вытягивании профилированного сапфира в качестве материала формообразователя применяют вольфрам. Для вытягивания кремния формообразователь можно изготавливать из спеченного карбида кремния или графита. Перспективным материалом является также спеченная смесь порошков SiC—SiO2.
В качестве достоинств метода отмечаются следующие.
1. Возможность выращивания кристаллов любой желаемой формы поперечного сечения (трубки, нити, пластины и тонкие ленты).
2. Устойчивость процесса роста кристалла к механическим воздействиям и температурным флуктуациям, которые приводят лишь к перемещению фронта кристаллизации по высоте столбика расплава, не нарушая форму поперечного сечения кристалла.
3. Возможность выращивания на затравки с различной кристаллографической ориентацией.
4. Условия роста, способствующие хорошему отводу теплоты кристаллизации, обеспечивают высокую скорость кристаллизации и значение эффективного коэффициента распределения легирующих примесей между твердой и жидкой фазами, близкое к 1. Таким образом, содержание легирующей примеси в кристалле практически совпадает с содержанием примеси в расплаве.
5. Метод хорошо применим для выращивания профильных монокристаллов различных веществ (сапфира, тнталата бария и магния, фторида лития, сплава медь — золото, а также различных эвтектических материалов анизотропными свойствами).
Следует указать, что характеристики метода формообразования, примененного фирмой “Тусо Laboratories”, практически полностью совпадают с основными характеристиками одного из вариантов способа Степанова, предложенного и опробованного ранее С. В. Цнвиискнм, Ю. И. Контевым п А. В. Степановым, которые использовали вольфрамовые нагреватели, смачиваемые расплавом германия, для вытягивания монокристаллов в форме пластины и труб. Поэтому нельзя согласиться с авторами, которые считают особенностью способа Степанова использование несмачиваемых расплавом формообразователей и противопоставляют на этом основании способу Степанова разработанную ими технологию. Исследование различных видов чистого графита, а также графита, покрытого пленкой карбида кремния, показало, что для изготовления формообразователя наиболее подходящим по физическим свойствам является графит высокой плотности (более 1,9 г/см3) с зерном малого размера (менее 20 мкм).
В связи с тем, что проблема создания материала формообразователя, не взаимодействующего с расплавом кремния и не загрязняющего его, все еще окончательно не решена, советские исследователи уделяли большое внимание разработке методов формообразования, основанных на электродинамическом воздействии на расплав. Возможность осуществления такого варианта была отмечена в ряде работ А. В. Степанова, рассмотренных выше. Бесконтактное формообразование позволяет надеяться на получение более чистого выращиваемого материала и с более совершенной структурой. Часть экспериментов но выращиванию лент с использованием электродинамического воздействия на расплав проведена на модельном материале — олове. При ведении процесса по схеме, показанной на рис. 17а, наблюдалась нестабильность геометрии столба расплава. Вследствие этого колебалась толщина получаемой ленты и были случаи электрического пробоя с индуктора на расплав. Намного лучшая стабильность процесса получена при использовании комбинированного контактного и электродинамического формообразователя (рис. 176). Петлевой индуктор располагается во внутренней полости фигурного керамического формообразователя. Последний одновременно служит электрической изоляцией индукторов от расплава.. При включении индуктора расплав выдавливается вверх, и над верхним краем формообразователя образуется устойчивый достаточно высокий столбик расплава. При этом отсутствует непосредственный контакт зоны формообразования с керамикой, но не исключается возможность загрязнения расплава примесями материала контактного формообразователя.
Поэтому вполне понятно стремление исследователей разработать способ полностью бесконтактного электро - магнитного формообразования. В основу технологии может быть положена известная схема процесса бестигельного вытягивания с пьедестала: верхний торец цилиндрического слитка большого диаметра оплавляется индукционным способом; расплав удерживается силами поверхностного натяжения; затравку опускают в расплав и начинают вытягивание слитка меньшего диаметра, чем расплавляемый (питающий) слиток. Для электромагнитного профилирования применен индуктор специальной формы из медной водо - охлаждаемой трубки диаметром 4 мм. Авторы указывают, что расплав, отжимаясь от гантелеобразной петли индуктора, приобретает форму валика. Индуктор в процессе вытягивания опускается, а расходуемый пьедестал вращается и оплавляется. Частоту тока следует выбирать, исходя из следующих соображений: индуктор должен создавать на торце пьедестала расплавленную зону; электродинамическое воздействие на расплав под фронтом кристаллизации должно