Технологический процесс изготовления корпуса главного цилиндра гидротормозов ВАЗ 2108
Шероховатость по операциям и величину дефектного слоя, полученные на операциях, определяем по таблице приложения 9 [7] в зависимости от метода обработки.
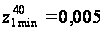 мм;
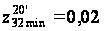 мм;
 мм;
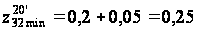 мм;
 мм;
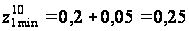 мм;
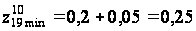 мм;
 мм;
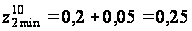 мм.
Для припуска z110 делается исключение, т. к. на черновой операции зенкерование заменяется более производительным рассверливанием. В дальнейшем z1min10 скорректируется с учетом данного замечания.
Полученные минимальные значения припусков заносятся в соответствующую графу размерной схемы.
Определим максимальные значения припусков по формуле
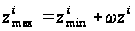 ,
(5.2)
где wzi – отклонение припуска, мм (поле рассеивания); которое находится по формуле
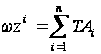 ,
(5.3)
где ТАi – отклонения составляющих звеньев, мм (равные операционным допускам).
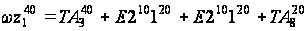 ;
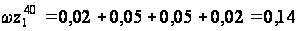 мм;
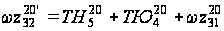 ;
 = 0,2 – допуск на
ход инструмента;
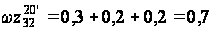 мм;
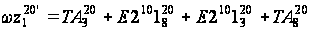 ;
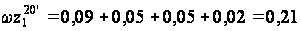 мм;
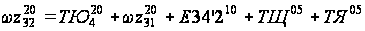 ;
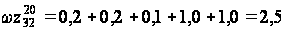 мм;
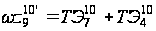
В данном
случае
 определяется
отклонением
настройки хода
инструмента
(
 мм);
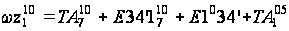
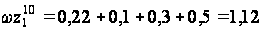 мм
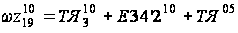 ;
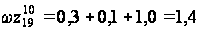 мм;
 – определяется
погрешностью
хода инструмента
();
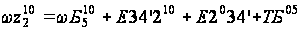 ;
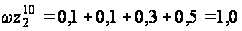 мм.
Определим максимальные припуски по переходам:
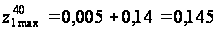 мм;
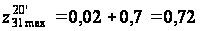 мм;
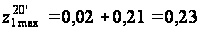 мм;
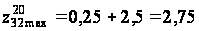 мм;
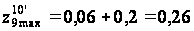 мм;
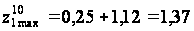 мм;
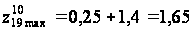 мм;
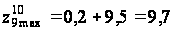 мм;
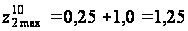 мм.
Хотя
размеры определяются
в радиальном
направлении,
когда при числе
звеньев больше
4 необходимо
вести расчет
вероятностным
методом для
припуска
 расчет велся
методом максимума-минимума,
т. к. для данного
припуска составляющие
звенья уравнения
цепи являются
линейными
размерами.
Припуски заносятся
в соответствующую
графу размерной
схемы.
Теперь определим операционные размеры из уравнений размерных цепей:
1.
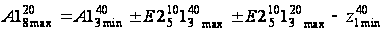 ;
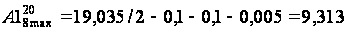 мм.
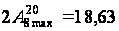
В операционной форме:
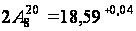 .
2.
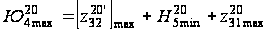
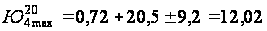 (т. к.
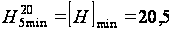 мм).
В операционной
форме
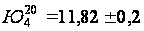 мм.
3.
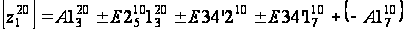 .
Т. к. число звеньев
п>4, определим
поле рассеяния
вероятностным
методом по
формуле
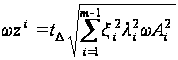 (5.3)
где
 –
коэффициент
риска, характеризующий
вероятность
попадания
размеров замыкающего
звена в регламентирующие
размеры; для
риска 0,01% коэффициент
 ;
 –
передаточный
коэффициент
(±1);
 –
коэффициент
рассеивания,
выбирается
в зависимости
от точности
обработки;
 –
поле рассеивания
замыкающего
звена, мм.
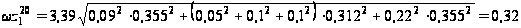 мм.
Тогда
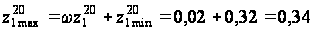 мм
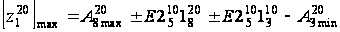
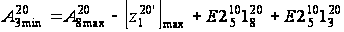
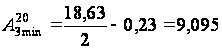
Запись
размера в
операционной
форме
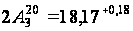 .
4.
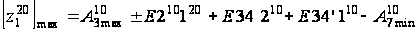
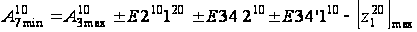
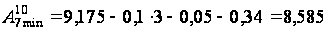
Запись
размера в
операционной
форме
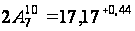 .
5.
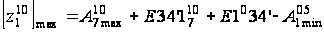
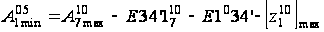
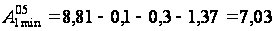
Запись
размера в
операционной
форме
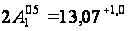 .
С учетом
увеличенного
припуска
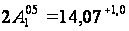 мм.
6.
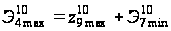
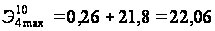 мм
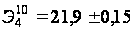
7.
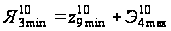
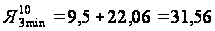
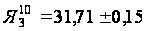
8.
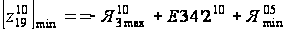
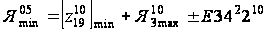
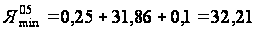
Запись
в операционной
форме
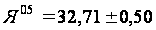
9.
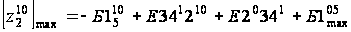
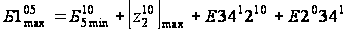
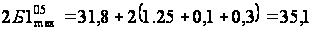
Запись
в операционной
форме
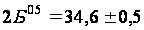 мм.
10.
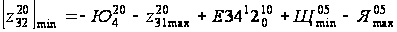
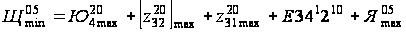
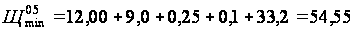
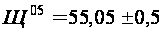 .
В результате размерного анализа получены операционные размеры (занесенные в соответствующую графу размерной схемы), позволяющие получить необходимую размерную точность и взаимное расположение поверхностей в ходе выполнения данного техпроцесса.
По сравнению с базовой заготовкой изменились два размера (Щ05 и 2А05).
6. Научные исследования
Задача раздела – провести исследование вопроса, связанного с обработкой глубоких отверстий.
Вид исследования – теоретический метод (патентно-литературный обзор).
Цель исследования – повышение стойкости сверла.
Результаты исследований
Таблица 6.1
| Автор(ы) | Название источника и статья | Краткое содержание | Примечание |
| 1. Худобин Л.В.; Мусина Г.Р. | "Вестник машиностроения" №10/97 "Влияние чистоты СОЖ на эффективность обработки заготовок лезвийными инструментами" | В статье описаны опыты по определению влияния очистки СОЖ на стойкость инструмента. Исследования проводились при обработке отверстий в образцах из стали 45 и чугуна СЧ 20. Были последовательно обработаны 75 сквозных отверстий диаметром 16 мм и длиной 50 мм. Эксперименты показали, что при сверлении отверстий в заготовках из чугуна с применением СОЖ с механическими примесями стойкость сверла соответствовала 31 обработанному отверстию. При полном отсутствии примесей стойкость сверла составила 75 отверстий. | Подлежит рассмотрению |
| 2. Соснин Н.А.; Тополянский П.Л.; Ермаков С.Л. |
"СТИН" №11/90 "Повышение стойкости деталей машин и инструмента методом плазменно-дугового упрочнения" |
Сущность метода состоит в нанесении износостойкого тонкопленочного покрытия с одновременной плазменной закалкой поверхностного слоя. Покрытие является продуктом плазмохимических реакций веществ, прошедших через дуговой плазмотрон; закалка происходит благодаря локальному воздействию высокотемпературной плазменной струи. Эффект от ПДУ достигается в результате изменения физико-механических свойств поверхностного слоя. При этом уменьшается коэффициент трения, увеличивается микротвердость, создаются напряжения сжатия, залечиваются микродефекты, защита от коррозии. Техпроцесс ПДУ осуществляется в упрочнении обрабатываемой поверхности путем перемещения изделия относительно плазмотрона. Контроль качества ПДУ осуществляют сравнением цветовой гаммы на обработанной поверхности и на эталоне. Испытания показали повышение стойкости в 8 р. | Подлежит |
| 3. А. с. №1144800 МКИ В23В51/02 | Баранчиков В.И. "прогрессивные режущие инструмен- | В теле сверла выполнено отверстие, в котором с помощью припоя закреплена режущая вставка. В качестве припоя выбран медно-титановый припой. Пайка проводится в вакууме. Материал вставки выбирается в зави- | Подлежит |
| ты и режимы резания металлов"; справочник | симости от марки обрабатываемого материала. Режущая вставка повышает стойкость сверла в 6-8 раз по сравнению с известными сверлами. | ||
| 4. Юдковский П.А. |
621.95 Ю167 "Совершенствование режущих свойств сверл из быстрорежущей стали на основеанализа качества поверхностного слоя"; Симпозиум; Вильнюс 1974 |
В данной работе приведены некоторые результаты исследований, имеющих целью изучение закономерностей и повышение режущих свойств сверл из б/р стали. Целью исследований является определение возможных оптимальных условий, при которых поверхностный слой сверл обеспечивал бы наибольшую работоспособность инструмента. | Подлежит |
| 5. Смольников Е.А.; Жилис В.И. |
621.95 Ю167 "Совершенствование режущих свойств сверл"; Симпозиум; Вильнюс 1974 |
В данной работе сопоставлены результаты исследования по стойкости со сверлами без ХТО и со сверлами, подвергнутыми нанесению простых износостойких покрытий на режущие элементы. Установлено, что лучшими вариантами ХТО являются цианирование готовых сверл и обработка паром. | Подлежит |
| 6. Дубровин Е.Ф.; Марченко Д.Г.; Попов И.Я. |
621.95 Д797 "Влияние изоляции термоЭДС на стойкость сверл"; Симпозиум; Вильнюс 1974 |
В работе описаны результаты стойкостных испытаний сверл при сверлении чугуна с разрывом цепи термо-ЭДС и без разрыва. | Подлежит |
| 7. Синельщиков А.К.; Филиппов Г.В. |
621.95 С383 "Конструкция и рациональная эксплуатация сверл с каналами подвода СОЖ" Симпозиум; Вильнюс 1974 |
В работе описаны сверла с каналами для подвода СОЖ. Выводы: 1. использование сверл с каналами для СОЖ значительно повышают стойкость инструмента; 2. процесс обработки протекает без заметного приращения сил резания, что позволяет сохранить запас прочности. |
6.2 Анализ влияния качества поверхностного слоя на стойкость сверл
В работе [8] приведены результаты исследований по изучению повышения режущих свойств сверл из сталей Р6М5 и др.
Анализ влияния многочисленных факторов на износ и стойкость сверл показывает, что последние зависят от состояния поверхностного слоя толщиной 0,1 – 0,6 мм. Целью исследования являлось определение возможных оптимальных условий, при которых указанный слой обеспечивал бы наибольшую работоспособность сверл. Одним из существенных факторов, определяющих состояние поверхностного слоя, является температура в зоне резания.
На рис. 6.1 показан характер распределения температуры по длине режущей кромки сверла. Видно из графиков, что температура от оси инструмента к периферии возрастает, достигая максимума на расстоянии (0,7…0,9) длины режущей кромки и далее снижается.
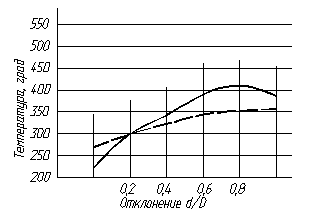
Рис. 6.1. Кривые распределения температуры по длине режущей кромки сверла (контурная линия – по расчету, штриховая – по результатам измерений)
При измерении температуры на кромках сверл резко выраженное экстремальное значение ее не отмечалось. На участках с y = 0,8…1 происходит стабилизация температуры. Отмеченные явления связаны с улучшением отвода тепла от наиболее нагретых участков сверла в массу инструмента, а также уменьшением разницы в ее температурах на поверхности сверла и изделия. О последнем свидетельствует рассмотрение температурных полей, анализ которых показывает, что выравнивание температуры на передней и задней поверхностях происходит за счет тепловых потоков, направленных в массу сверла.
В связи с тем, что стойкость определяется состоянием рабочих поверхностей особое значение приобретает алмазная доводка. Эффективность доводки определяется ее режимами (скоростью и подачей).
Химический и фазовый анализы поверхностного слоя показали, что после алмазной обработки наряду с уменьшением шероховатости, имеет место увеличение содержания углерода (на 0,08 – 0,12%) с упрочнением поверхностного слоя на глубину до 25 мкм. В результате сложного комплексного воздействия алмазной доводки на состояние поверхностного слоя происходит повышение стойкости в 1,2…1,5 раза.
6.3 Влияние ХТО на стойкость сверл
В работе [9] приведены результаты исследований влияния ХТО на стойкость сверл из быстрорежущей стали. Существует несколько способов повышения износостойкости сверл после их изготовления:
Нанесение простых износостойких покрытий на режущие элементы сверла;
Нанесение сложных (комплексных) покрытий на режущие элементы сверла;
К первому способу относятся однокомпонентные покрытия: хрома, оксидной пленки, полученной за счет низкотемпературного, высокотемпературного или химического оксидирования; пленки цианидов или титана. Сюда же относится фосфатирование, сульфидирование, обработка медью и дисульфидом молибдена. Ко второму способу относятся многокомпонентные износостойкие пленки (цианирование с последующим воронением в солях и др.). Также повышают стойкость:
наплавка износостойкого сплава;
полирование канавок сверла гидроабразивным, электролитическим или химическим способами;
термомеханическая обработка
искровое, химическое и механическое упрочнение.
Способ ХТО
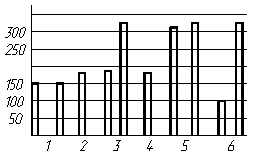
1 вариант – без ХТО; 2 вариант – цианирование 12 мин при 560°С; 3 вариант – цианирование 18 мин при 560°С; 4 вариант – цианирование 12 мин при 560°С + воронение в соли ЧС312 в течении 30 мин при 450°С; 5 вариант – цианирование 18 мин при 560°С + воронение в соли ЧС312 в течении 30 мин при 450°С; 6 вариант – воронение в соли ЧС312 в течении 30