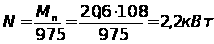Технологический процесс изготовления корпуса главного цилиндра гидротормозов ВАЗ 2108
Рис. 6.2. Влияние способа ХТО на стойкость и удельные износы по задней поверхности при следующих условиях:
а) v = 36,7 м/мин, S = 0,32 мм/об;
б) v = 25,2 м/мин, S = 0,43 мм/об.
На рис. 6.2 приведены результаты испытаний, из которых видно, что наиболее оптимальным вариантом ХТО является цианирование в среднепроцентных ваннах при температуре 560°С с последующим воронением в расплаве солей ЧС-132 при 450°С в течении 30 мин.
Стойкость сверл, подвергнутых ХТО, в 2…2,5 раза выше стойкости сверл без ХТО.
6.4 Влияние изоляции термо-ЭДС на стойкость сверл
В работе [10] приведены результаты сравнительных испытаний сверл при обработке чугунов с разрывом в цепи термо-ЭДС и без разрыва.
Исследование проводилось по схемам, представленным на рис. 6.3 сверлами из стали Р6М5.
Схема 1. изоляция инструмента обеспечивалась склеенной переходной втулкой КМ4-2.
Схема 2. Патрон соединяли со шпинделем станка гибким многожильным проводом (медным)
Схема 3. Заготовку устанавливали в тисках с текстолитовой прокладкой под основание толщиной 1 мм.
Схема 4. Схема установки сверла и заготовки та же, что и в п. 3, но заготовку соединяли гибким многожильным медным проводом со столом станка.
Обрабатывались заготовки из серого чугуна СЧ18-36. Каждая заготовка разделялась на две половины, одна из которых обрабатывалась без разрыва цепи термо-ЭДС, на другой – по схеме с разрывом. Стойкость сверла оценивалась количеством просверленных ими отверстий до затупления.
Сверла диаметром 8 мм испытывались при скорости резания 13,3 м/мин по всем четырем схемам. Отверстия сверлились на глубину 25 мм с подачей S=0,25 мм/об. Основные статистические показатели распределения стойкости сверл показаны в табл. 6.2.
Таблица 6.2 Показатели распределения стойкости
| Схема обработки | Диаметр отверстия, мм | Количество отверстий | Среднеарифметическая стойкость | Дисперсия, s2 | Среднеквадратичное отклонение | Коэфф. относит. стойкости |
|
1 2 3 4 |
8 8 8 8 |
240 340 285 445 |
40 56,6 47 74 |
160 479 338 1615 |
12,6 21,8 18,3 40,3 |
0,71 1 0,63 1 |
Как видно из табл. 6.2, стойкость сверл при разрыве цепи термо-ЭДС ниже стойкости сверл с замкнутой цепью термо-ЭДС. Стойкость сверл с замкнутой цепью термо-ЭДС выше стойкости сверл с незамкнутой цепью на 30…40%.
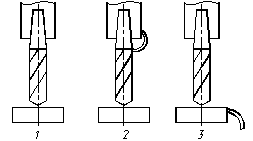
Рис. 6.3. Схема обработки: 1 – с изоляцией инструмента и детали; 2, 3 – с замкнутой цепью термо-ЭДС
6.4 Конструкция сверл
В [11] приведена группа сверл с внутренним подводом СОЖ. Такие сверла обладают повышенной стойкостью, т. к. СОЖ, попадая непосредственно в зону резания, эффективнее охлаждает режущие кромки сверла. В [11] также приведены результаты стойкостных испытаний сверл диаметром 12 мм с каналами для подвода СОЖ, в ходе которых было установлено, что стойкость данных сверл значительно выше, чем у стандартных сверл (табл. 6.4).
Таблица 6.4 Результаты испытаний
| № опыта | Сверла с каналами для подвода СОЖ | Сверла стандартной конструкции | ||||
| Стойкость | Количество выводов для очистки от стружки | Стойкость | Количество выводов для очистки от стружки | |||
| Количество отверстий | Время, мин | Количество отверстий | Время, мин | |||
|
1 2 3 4 5 |
93 156 202 66 173 |
48,5 78 101 33 86,5 |
– – – – – |
14 11 9 19 17 |
7 5,5 4,5 9,5 8,5 |
3 3 3 3 3 |
В [12] показано сверло с канавками для дробления стружки. На режущих кромках сверла по задней поверхности заточены две несимметричные кольцевые канавки, глубины которых постепенно уменьшается от режущей кромки к канавке сверла. При сверлении материалов данными сверлами вся ширина стружки разбивается на отдельные участки, что снижает силы резания и тепловыделение. Стружка легко отводится из зоны резания и не пакетируется в канавках сверла. Это значительно повышает стойкость сверла.
На рис. 6.4 представлена конструкция сверла с центральной режущей вставкой из СТМ (а. с. №1144800, МКИ В23 В51/02). В теле 1 выполнено центральное отверстие, в котором с помощью припоя закреплена режущая пластина – вставка 2. В качестве припоя применен медно-титановый припой, содержащий 25–30 массовых частей титана и 2-3 масс. ч. олова. Пайку проводят в вакууме без предварительной металлизации. Материал вставки выбирают в зависимости от марки обрабатываемого материала (для конструкционных сталей – из поликристаллического нитрида бора). Режущая вставка повышает стойкость сверла в 6…8 раз.
Выводы по разделу.
Следует применить сверло с внутренним подводом СОЖ, вставкой из СТМ, с разделительной канавкой по задней поверхности, с ХТО канавок сверла, с замыканием цепи термо-ЭДС, с алмазной доводкой рабочих поверхностей, гарантирующих повышение суммарной стойкости в 8…12 раз.
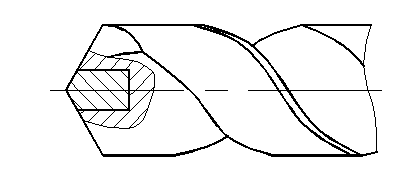
Рис. 6.3. Схема сверла с режущей вставкой из СТМ
7. Патентные исследования
Задача раздела – исследовать достигнутый уровень развития техники по отношению к выбранному прогрессивному техническому решению и провести экспертизу на патентную чистоту стран проверки Великобритания, Япония, Россия.
7.1 Введение. Обоснование необходимости проведения патентных исследований
Использовать усовершенствованное сверло на территории России можно только в том случае, если оно обладает патентной чистотой в отношении РФ, т.е. если ни одно из входящих в него технических решений (ТР) не подпадает под действие патента, выданного в РФ. Выяснить это можно в результате проверки усовершенствованного сверла на патентную чистоту в отношении РФ, а также Японии и Великобритании.
7.2 Описание объекта
Спиральное сверло, рис. 7.1 из быстрорежущей стали Р6М5 состоит из рабочей части 1, хвостовика 2 и шейки 3. На рабочей части сверла образованы две спиральные канавки 4. Рабочая часть включает режущую 5 и цилиндрическую 6 части с двумя ленточками 7. Режущая часть содержит две режущие кромки, образованные пересечением передней 9 и задней 10 поверхностей, а также перемычку 11. Хвостовик с лапкой 12 служит для закрепления сверла.
Сверло работает следующим образом.
Сверлу 1 сообщается вращение со скоростью v и продольная подача S, в результате чего происходит обработка отверстия.
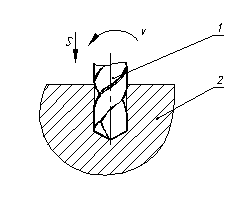
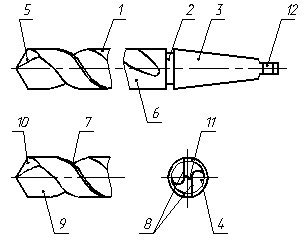
Рис. 7.1. Эскиз объекта
Недостаток данного сверла – затрудненный отвод стружки, подвод СОЖ и низкая стойкость инструмента.
7.3 Первая стадия исследования
Формирование программы исследования
Цель – формирование программы исследования достигнутого уровня развития вида техники "Сверло спиральное", патентной чистоты, обеспечить достаточную полноту и достоверность исследования при минимальных затратах на его проведение.
А) Оценка исходных условий
Формулировка цели патентного исследования:
1) Усовершенствовать сверло путем устранения недостатков, отмеченных в описании объекта, п. 7.2
2) Установить возможность использования усовершенствованного сверла путем патентной чистоты.
Исследования проводятся по фондам кабинета патентоведения кафедры "Технология машиностроения".
Исследования будем вести только в отношении изобретений, т. к. только в них могут содержаться прогрессивные ТР.
Производство массовое. Стоимость сверла относительно низкая.
Б) Выбор ТР, подлежащих исследованию (ИТР)
Сверло спиральное характеризующееся конструктивными признаками – наличием элементов, их формой, материалом, размерами, взаимным расположением, взаимосвязью.
Признаки способа и вещества отсутствуют. Следовательно, как объект изобретения сверло представляет собой устройство.
Сверло спиральное содержит следующие ТР:
Сверло спиральное – общая компоновка;
Сверло спиральное – форма режущей части;
Материал режущей части;
Способ изготовления.
Для исследования уровня техники будем использовать ТР "Сверло спиральное – общая компоновка".
При экспертизе патентной чистоты оставляем в перечне для проверки все ТР, т. к. они являются важными для объекта.
"Сверло спиральное – общая компоновка" представляет интерес для исследования, т. к. различные конструкции спирального сверла постоянно патентуются в странах проверки.
Остальные ТР известны давно ("Сверло спиральное – форма режущей части", "Материал режущей части", "Способ изготовления"), поэтому проверке на патентную чистоту не подлежат.
Таким образом, для исследования выбираем ТР "Сверло спиральное – общая компоновка".
В) Выбор комплектующих изделий, подлежащих проверке на патентную чистоту.
Сверло спиральное не содержит комплектующих изделий.
Г) Определение и подбор технической документации на объект.
Документация, находящаяся в кабинете патентоведения МФ ТГУ.
Д) Составление регламента поиска.
Необходимо определить перечень классификационных индексов ИТР, минимальные ретроспективность, широту поиска, перечень источников информации, обеспечивающих достаточную полноту и достоверность исследования уровня вида техники и патентной чистоты.
По указателю МКИ для ключевого слова "сверло спиральное" уточняем рубрику МКИ:
В23 В51/02 – спиральные сверла.
Индекс УДК определяем по указателю УДК:
Объект – "Сверло спиральное – общая компоновка"
Вид исследований – 1) исследование уровня вида техники; 2) исследование патентной чистоты
Таблица 7.1 Регламент поиска
| Предмет поиска (ИТР) |
Страна поиска |
Индексы МКИ и УДК |
Глубина поиска, лет |
Источники информации |
| 1. Сверло спиральное общая компоновка |
РФ (СССР), Великобритания, ФРГ, США, Франция, Япония |
МКИ B23 В51/02 УДК 621.951.45 |
15 |
Патентные бюллетени РФ (СССР) Реферативный сборник "Изобретения стран мира" Реферативный журнал 14А. "Станки и инструмент". Журналы: " Вестник машиностроения", "Машиностроитель", "Станки и инструмент", "Изобретатель и рационализатор". Книги и работы в области обработки резанием. Рекламные проспекты фирм. Описания к авторским свидетельствам и патентам |
| 2. Сверло спиральное общая компоновка |
РФ (СССР) Великобритания ФРГ |
20 20 20 |
621.9 – обработка резанием;
621.9.02 – режущие инструменты;
621.95 – сверлильные работы;
621.951.45 – спиральные сверла.
При исследовании уровня устанавливаем глубину поиска 10 лет, исходя из того, что в этот период были созданы прогрессивные ТР.
При исследовании патентной чистоты в соответствии со сроками действия патентов в странах проверки, устанавливаем глубину поиска 20 лет.
При исследовании уровня принимаем во внимание все указанные данные из табл. 1. При исследовании патентной чистоты будем принимать во внимание только сведения о патентах стран проверки.
7.4 Патентный поиск
А) Поиск материалов, имеющих отношение к объекту.
Будем проводить тематический поиск. Сведения о ТР, имеющих отношение к ИТР "сверло спиральное – общая компоновка" заносим в табл. 5 и 6, графы 1–4. Все отобранные патенты считаем действительными.
Б) Детальный анализ отобранных материалов
Задача данного этапа – путем сопоставления признаков ИТР "Сверло спиральное – общая компоновка" и отобранных ранее ТР установить:
Наиболее прогрессивное ТР;
Обладает ли усовершенствованное сверло патентной чистотой.
Выявляем существенные признаки ИТР "Сверло спиральное – общая компоновка" и группируем их. Выявленные и сгруппированные признаки заносятся в табл. 7.3.
Наличие признака в каждом аналоге отмечаем знаком "+", отсутствие "–"
Таблица 7.2. Патентная документация, отобранная для анализа
|
Предмет поиска (ИТР) |
Страна выдачи, вид и номер охранного документа, классификационный индекс | Автор, заявитель, страна, дата приоритета, дата публикации, название | Сущность технического решения и цель его создания | Подлежит (не подлежит) детальному анализу | |
| достигнутого уровня | патентной чистоты | ||||
| Сверло спиральное |
СССР, а/с 15990111 МКИ В23 В51/02 УДК 621.951.45 |
В. П. Астахов, одесский политехнический институт, СССР, 26.06.86 Сверло спиральное с отверстиями для подвода СОЖ |
Сверло спиральное, содержащее рабочую часть с двумя режущими кромками, образованными пересечением передних и задних поверхностей и с перемычкой, включающей в себя режущую и цилиндрическую части, отличающееся тем, что с целью улучшения подвода СОЖ в рабочей части и хвостовике сверла выполнены отверстия для подвода СОЖ (рис. 7.2) | Подлежит | Подлежит |
| Сверло спиральное |
СССР, а/с 16856228 МКИ В23 В51/02 УДК 621.951.45 |
Л. А. Фомин, СССР, 23.10 87 Сверло спиральное с круглой спиралью |
Сверло, содержащее хвостовик и рабочую часть, на которой формообразованы две спиральные канавки с круглой спиралью, отличающееся тем, что на рабочей части сверла образованы стружколоматели и транспортирующие части, которые позволяют увеличить производительность за счет избегания вывода сверл, а также повысить подачу и стойкость по сравнению со стандартными сверлами в 1,5…2 раза (рис.7.3) | Подлежит | Подлежит |
| Сверло спиральное |
СССР, а/с 17735831, МКИ В23 В51/02 |
М. С. Ильин, Д. Н. Кноур Научно-производственное объединение по технологии машиностроения "УНИИТМАТ", СССР, 07.11.88. Сверло спиральное двухстороннего резания |
Сверло, содержащее рабочую часть, состоящую из режущей и цилиндрической частейпричем режущая часть имеет главные, вспомогательные ии поперечную режущие кромки, отличающиеся тем, что с целью улучшения стружкоотвода и подвода СОЖ на главных режущих выполнены каналы для отвода СОЖ и стружки (рис. 7.4) | Подлежит | Подлежит |
| Сверло спиральное |
СССР, а/с 16733008 МКИ В23 В51/02 УДК 621.951.45 |
Д. Ф. Бабанов, П. Д. Яковлев; Ленинградский механический институт, СССР, 30.08.86 Сверло четырехленточное |
Сверло, содержащее цилиндрическую и рабочую часть, на которой формообразованы две спиральные канавки, отличающееся тем, что с целью повышения жесткости на цилиндрической части выполнены четыре ленточки, в результате чего стойкость инструмента повышается в 1,5…2 раза (рис. 7.5) | Подлежит | Подлежит |
| Сверло спиральное |
Япония, заявка №63-306813 МКИ В23 В51/02 УДК 621.951.45 |
Япония, 88.12.14 Сверхтвердое сверло |
Сверло содержит сверхтвердую пластину, парипаянную в выемке на конце сверла. В теле выполняют отверстия для подачи СОЖ. Отверстие проходит от конца хвостовика до дна выемки. Отстойник выполнен на задней части пластины, а от отстойника до режущей части проходят канавки для подачи СОЖ, при этом повышается надежность и производительность, стойкость за счет сверхтвердой режущей пластины и эффективного охлаждения (рис. 7.6) | Подлежит | Подлежит |
| Сверло спиральное |
Англия МКИ В23 В51/02 УДК 621.951.45 |
Фирма Krupp Widia, Англия, РЖ–93 Сверла Faster hole milling //Mater.+Manuf. |
Фирма Krupp Widia выпустила новую серию сборных сверл, оснащенных сменными твердосплавными пластинами. Диапазон диаметров 15…25 мм. Глубина сверления до 3,5 диаметров. Специальные режущие пластины имеют отрицательно-положительную геометрию режущих кромок, что гарантирует эффективный стружкоотвод, даже при вертикальном сверлении с предельной глубиной. Режущие пластины имеют плазменное износостойкое покрытие. | Подлежит | Подлежит |
Таблица 7.3 Существенные признаки ИТР "Сверло спиральное – общая компоновка" и его аналогов
| Группа | Признаки ТР | ИТР | Аналоги | ||||
|
Япония 63 – 30.683 |
СССР А/с 159900111 |
СССР А/с 16856228 |
СССР А/с 17735831 |
СССР А/с 16733003 |
|||
| а | Элементы: | ||||||
| 1. Хвостовик | + | + | + | + | + | + | |
| 2. Винтовые канавки | + | + | + | + | + | + | |
| 3. Перемычка | + | + | + | + | + | + | |
| 4. Главные режущие кромки | + | + | + | + | + | + | |
| 5. Вспомогательные режущие кромки | + | + | + | + | + | + | |
| 6. Лапка | + | + | + | – | – | – | |
| 7. Шейка | + | – | – | – | – | – | |
| 8. Резьбовой хвостовик | + | – | – | – | – | – | |
| б | Форма элементов | ||||||
| 1. Главные режущие кромки с продольными канавками | – | – | – | – | + | – | |
| 2. Стужколомающие и транспортирующие канавки | – | – | – | + | – | – | |
| 3. Спиральные каналы для подачи СОЖ | – | – | + | – | – | – | |
| 4. Четырехленточная рабочая часть | – | – | – | – | – | + | |
| 5. Хвостовик с резьбой | + | – | – | – | + | – | |
| 6. Прерывистая режущая кромка | + | – | – | – | – | – | |
| 7. Подточенная перемычка | + | – | – | – | – | – | |
| в | Взаимное расположение | ||||||
| 1. Отстойник для СОЖ на задней части режущей пластины | – | + | – | – | – | – | |
| 2. Внутренние каналы для подвода СОЖ | + | + | + | – | + | – | |
| д | Материалы | ||||||
| 1. Режущие пластины из сверхтвердого материала | + | + | – | – | – | – | |
| 2. Канавки, обработанные ХТО | + | – | – | – | – | – | |
Таблица 7.4 Оценка преимуществ и недостатков аналогов
| Показатели положительного эффекта | ИТР | Аналоги | |||||
|
СССР А/с 16856228 |
СССР А/с 16856228 |
СССР А/с 17735831 |
СССР А/с 16733003 |
Япония 63 – 30.683 |
Англия | ||
| а) Показатели, обеспечивающие достижение цели усовершенствования | |||||||
| Лучший подвод СОЖ | 0 | 3 | 2 | 4 | 2 | 3 | 2 |
| б) Показатели, косвенно содействующие достижению цели | |||||||
| Лучший стружкоотвод | 0 | 2 | 4 | 3 | 2 | 2 | 4 |
| в) Показатели, улучшающие полезные свойства объекта | |||||||
| 1. Повышение производительности обработки | 0 | 2 | 3 | 3 | 2 | 4 | 3 |
| 2. Повышение качества обработки | 0 | 2 | 2 | 2 | 2 | 2 | 2 |
| г) Показатели, ослабляющие вредные свойства объекта | |||||||
| 1. Увеличение стойкости инструмента | 0 | 2 | 2 | 2 | 3 | 4 | 3 |
| Суммарный положительный эффект | 0 | 11 | 13 | 14 | 11 | 15 | 14 |
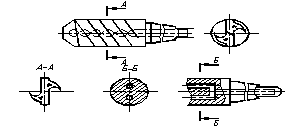
Рис. 7.2. Эскиз к а. с. 15990111
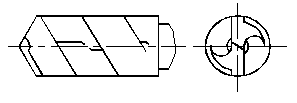
Рис. 7.3. Эскиз к а. с. 16856228
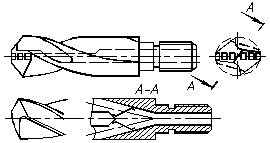
Рис.7.4. Эскиз к а. с. 17735831
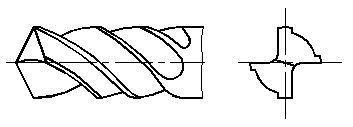
Рис. 7.5. Эскиз к а. с. 16733008
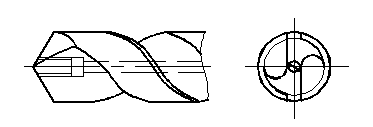
Рис. 7.6. Эскиз к заявке №63-306813
Определение показателей положительного эффекта (при исследовании достигнутого уровня:
показатели, обеспечивающие достижение цели усовершенствованного объекта: лучший подвод СОЖ;
показатели, косвенно содействующие достижению цели: лучший стружкоотвод;
показатели, не влияющие на достижение цели, но усиливающие полезные свойства объекта: повышение производительности обработки и качества обработки;
показатели, не влияющие на достижение цели, но ослабляющие свойства объекта: увеличение стойкости инструмента.
Проводим сопоставительный анализ преимуществ и недостатков ИТР и аналогов (при исследовании достигнутого уровня).
Оцениваем обеспечение каждого показателя положительного эффекта каждым аналогом в баллах (от 2 до 5). ИТР по каждому показателю выставляем оценку 0. Заносим оценки в графы 3 – 9 табл. 7.4. Сумму баллов каждого аналога заносим в нижнюю строку. Видим, что наибольшую сумму баллов имеет аналог "Сверхтвердое сверло" по заявке №63-306813 Япония. Следовательно, данное ТР является наиболее прогрессивным.
Сопоставляя существенные признаки ИТР, графа 3 табл. 7.3, с признаками аналога графа 4 табл. 7.3. Из сопоставления видно, что новыми признаками являются:
прерывистая режущая кромка;
подточенная перемычка;
хвостовик с резьбой;
канавки, подвергнутые ХТО.
7.5 Выводы и результаты
Наиболее прогрессивным ТР считается "Сверхтвердое сверло" по заявке №63-306813, Япония.
Прогрессивное сверло обладает патентной чистотой по СССР (РФ) и Великобритании. По отношению к Японии прогрессивное сверло не обладает патентной чистотой.
В результате работы было установлено, что усовершенствованное сверло целесообразно использовать в производстве, учитывая его высокие технологические показатели. Также установили, что усовершенствованное сверло обладает патентной в отношении стран проверки (за исключением Японии) и, следовательно, возможен экспорт данного сверла в эти страны (Великобритания).
8. Проектирование технологических операций
Задача раздела – назначить режимы резания на все переходы по операциям и провести расчёт норм времени.
8.1 Расчёт режимов резания
Проведём аналитический расчёт режимов резания на наладочные операции, затем скорректируем полученные значения режимов резания с базовым технологическим процессом и тактом выпуска (такт выпуска tв = 0,446 мин).
Расчёт режимов резания ведём по методике, изложенной в [13].
Расчёт режимов резания на VII позицию 010 операции для рассверливания.
Глубина резания равна половине припуска под черновую обработку (из п.5).
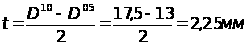 (8.1)
Подачу выбираем по [ ]
So = 0,4 мм/об
Скорость резания определяется по формуле
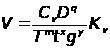 (8.2)
где Cv , q , m , x , y – коэффициент и показатель степени определяемые условиями обработки [13 с. 278]
Cv = 17,1; q = 0,25; m = 0,125; y = 0,4; x = 0,1
T – стойкость, мин; для автоматической линии принимаем равной T = 240 мин.
Kv – поправочный коэффициент, учитывающий фактические условия резания
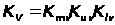 (8.3)
где Kmv – коэффициент на обрабатываемый материал,
Kuv – коэффициент на инструментальный материал,
Klv – коэффициент, учитывающий глубину сверления (т.к. l = 5,5 D » 6D; Klv = 0,7)
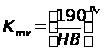 (8.4)
HB – твёрдость обрабатываемого материала; nv – показатель степени, определяемый по методу обработки и инструментальному материалу.
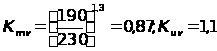
Общий коэффициент:
Kv = 0,87Ч1,1Ч0,7 = 0,67
Скорость резания
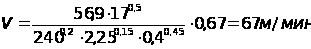
Определим число оборотов шпинделя
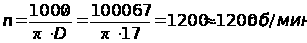 (8.5)
Фактическая скорость резания
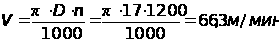
Определим осевую силу и крутящий момент:
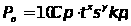 (8.6)
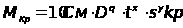
где См и Сp – коэффициенты по [13 с. 280] См = 0,196; Ср = 46; значения показателей степени для Ро x = 1,0; y = 0,4; для Мкр – q=0,85; x = 0,8; y = 0,7
коэффициент
Кр = Кмр =
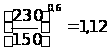
Тогда
Ро = 10 Ч 46 Ч 2,251,0 Ч 0,40,4 Ч 1,12 = 803 Н
Мкр = 10 Ч 0,196 Ч 170,85 Ч 2,250,8 Ч 0,40,7 Ч 1,12 = 21 НЧм
мощность резания
 (8.7)
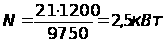
Расчёт режимов резания на фрезерование плоскости по III позиции 010 операции:
t = z = 1,5 мм
подача на зуб фрезы 0,15 мм/зуб,
тогда на оборот фрезы с 22 зубьями
So = 0,15 Ч 22 Ч 3,3 мм/об
Скорость резания (окружная скорость фрезы)
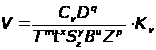 (8.8)
где Cv, q, m, x, y, u, p – коэффициент и показатели степени, определяемые условиями обработки
В – ширина фрезерования (в данном случае В = 35 мм)
Z – количество зубьев фрезы, Z = 22
Kv – поправочный коэффициент
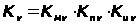 (8.9)
где Knv – поправочный коэффициент, учитывающий состояние поверхности заготовки. Knv = 0,85 (для отливки с нормальной коркой)
Kмv и Kuv –такие же, как для сверления
Kv = 0,87 Ч 1,1 Ч 0,85 = 0,74
Сv = 445; q = 0,2; x = 0,15; y = 0,35; u = 0,2; p = 0; m = 0,32
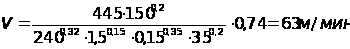
число оборотов шпинделя:
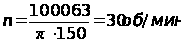
мощность резания:
 (8.10)
где PZ – главная составляющая силы резания –
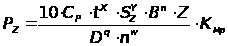 (8.11)
где CP = 54,5; x = 0,9; y = 0,74; u = 1,0; q = 1,0; w = 0 – показатели и коэффициент, зависящие от условий обработки;
n – частота вращения фрезы об/мин,
тогда окружная сила
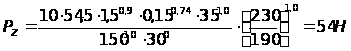
крутящий момент на шпинделе:
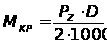 (8.12)
где D – диаметр фрезы, мм;
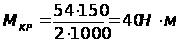
тогда мощность
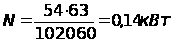
Расчёт режимов резания на XII позицию 010 операции – нарезание резьбы М 22ґ1,5.
Глубина резания равна высоте зубьев резьбы t = 0,95 мм;
Подача равна шагу резьбы S = 1,5 мм/об
Скорость резания при нарезании резьбы метчиками:
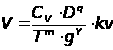 (8.13)
где СV = 64,8; m = 0,9; y = 0,5
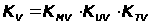 (8.14)
где KTV – коэффициент, учитывающий точность резьбы; KTV = 0,8
KMV = 0,5; KUV = 1,0; KV = 0,40
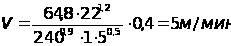
число оборотов
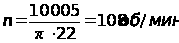
тангенциальная составляющая силы резания (крутящий момент)
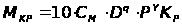 (8.15)
где P – шаг резьбы, мм; CM = 0,013; y = 1,5; q = 1,4; KP = 1,5
тогда крутящий момент
MKP = 0,013 Ч 10 Ч 221,4Ч 1,251,8 Ч 1,5 = 20,6 НЧм
Мощность резания при нарезании резьбы метчиками
 (8.16)