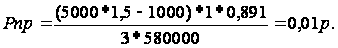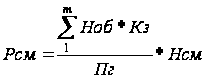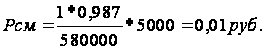Технологический процесс изготовления корпуса главного цилиндра гидротормозов ВАЗ 2108
Приспособление контрольное работает следующим образом. При отведённой раме 14 на скалку 2 устанавливается проверяемая деталь, базовым торцом к индикатору. Деталь ориентируется двумя пальцами – цилиндрическим 18 и ромбическим 9. В скалку 2 вставляется палец 11 и надевается втулка упорная 12. Винтом 27 затем деталь фиксируется в строго определённом положении с упором в левый торец. Затем в определённо зафиксированном положении вставляются пальцы 7 для контроля размера 152 ± 0,2 (с учётом вылета ножки индикатора) 217 ± 0,2. С учётом предварительно измеренного эталонного осевого расстояния до базового торца стойки 2 определяется отклонение от номинального положения. Аналогично проверяются другие размеры пальцами 6 и 21. Показания снимают с индикатора 13. После контроля отверстий верхней половины, деталь раскрепляют, отводят раму 14, вынимают палец 11, деталь выводят из зацепления с центровочными пальцами 9 и 18, переворачивают на 180° и снова закрепляют и проводят измерения.
11.2 Расчёт точности контрольного приспособления
Измерение контролируемых параметров (межосевых расстояний и расстояния до торца) проводится от стойки 2 (базовой плоскости Б – рис. 11.2).
Точность приспособления будет для разных размеров определяться разными причинами.
Для отверстий 1, 2, 3 и отверстий 5, 6 точность измерения (погрешность) будет зависеть от (рис. 11.2) – непараллельности базовой плоскости втулки 10, погрешностью ножки индикатора (отклонение от перпендикулярности относительно базовой плоскости, вследствие зазора подвижной ножки индикатора в корпусе); погрешностью линейного размера скалки 2 ТАi вследствие неточного изготовления направляющих отверстий Ж6g5 (2 отв.), Ж3g5 по оси; погрешностью базирования детали относительно базовой плоскости на допуск линейного размера ТБ; несоосностью базирующего пальца Ж5 и Ж7; а также максимального зазора в сопряжении пальца и скалки Ж5 Н6/g5. Для всех размеров также необходимо учитывать погрешность настройки ножки индикатора относительно плоскости базовой (размер 65) – принимаем равным точности эталона.
Зададимся значениями выше перечисленных показателей:
непараллельность – D1 = 0,005 мм
отклонение от перпендикулярности (из схемы рис. 11.3) D2 = 0,001 мм
погрешность линейного размера ТАi D3
для 104,5 ТА1 = 0,01 мм
186,5 ТА2 = 0,012 мм
217 ТА3 = 0,012 мм
D4 242,53 ТА4 = 0,015 мм (ТБ)
несоосность пальца 11 – D5 0,005мм;
максимальный зазор в сопряжении Ж5 Н6/g5 D6 = 0,015 мм.
погрешность настройки по эталону D7 = 0,005 мм.
Суммарную погрешность находим по вероятностному методу:
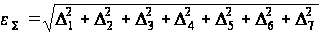 (11.1)
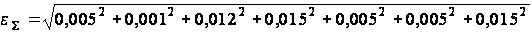
из линейных погрешностей взяли максимальную 0,012 мм.
ЕS = 0,012мм, что составляет 1/3 допуска измеряемого размера, что допустимо.
Для размера 154 ± 0,02 учитываются погрешности, связанные с неточностью расположения направляющих отверстий в раме 14 (рис. 11.4):
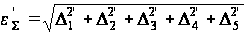 (11.2)
где D1’ – погрешность на настройку по эталону D1 = 0,015 мм;
D2’ – погрешность от линейного размера Г (рис. 11.4), принимаем ТГ = 0,005 мм; D3’ – погрешность от максимального зазора в шпонке (D3’ = 0, т.к. шпонка с натягом устанавливается); D4’ – погрешность на линейный размер Д (рис. 11.3), принимается ТД = 0,007мм; D5’ – несоосность наружной поверхности и направляющих втулок (отверстий) установленных без зазора, принимаем D5’ = 0,01мм, тогда погрешность:
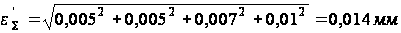
Принимаем в качестве погрешности приспособления величину ЕS = 0,017 мм.
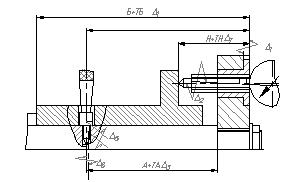
Рис. 11.2 Схема расчёта отклонения D2 Схема для расчёта точности контрольного приспособления
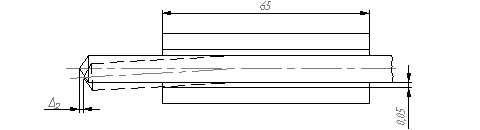
Рис. 11.3
Схема расчёта погрешности
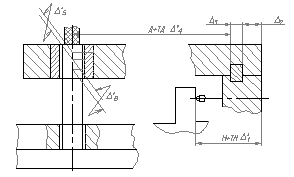
Рис. 11.4
12. Проектирование производственного участка
Задача раздела – провести все технологические расчеты механического участка механосборочного цеха, на плане цеха расположить оборудование с соблюдением норм разрывов между оборудованием и элементами зданий.
Исходные данные, необходимые для расчета:
Программа выпуска 580000 дет./год;
Штучное время по операциям техпроцесса изготовления корпуса гидравлического тормоза:
010 линейно-автоматная
 мин;
020 линейно-автоматная
 мин;
040 накатная
 мин;
050 моечная
 мин.
Трудоемкость изготовления всех деталей по программе [17] определяется по формуле:
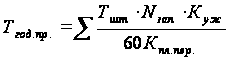 ,
(12.1)
где
 –
суммарное
штучное время
данного техпроцесса
изготовления
детали, мин;
 –
норма запаса
деталей в
производство,
с учетом выпуска
запасных частей
или деталей,
шт.;
 –
коэффициент,
учитывающий
плановое
перевыполнение
норм выработки
(
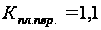 );
Куж – коэффициент, учитывающий снижение норм времени (Куж = 0,9).
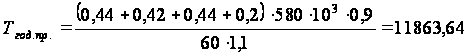
Количество оборудования, шт., подсчитывается по формуле [17]:
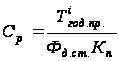 ,
(12.2)
где
 –
трудоемкость
изготовления
деталей на
данном виде
оборудования,
ч;
 –
действительный
годовой фонд
времени работы
единицы оборудования
при соответствующем
числе смен
работы (
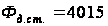 ч);
Кп – коэффициент, учитывающий потери времени при переналадке оборудования на обработку других деталей (в массовом производстве Кп = 1).
Трудоемкость годовая по операциям:
–
линейно-автоматная
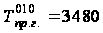 ч;
–
линейно-автоматная
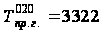 ч;
– накатная
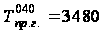 ч;
– моечная
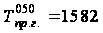 ч.
Количество оборудования:
Автоматическая линия "Альфинг"
010 операция:
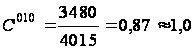 ;
020 операция:
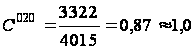 ;
Специальный накатной станок "Альфинг"
040 операция:
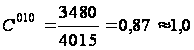 ;
Автоматическая конвейерная моечная машина
050 операция:
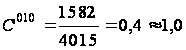 .
В качестве вспомогательного оборудования принимаем 4 заточных станка (в мастерской по ремонту инструмента и приспособлений) которые на плане цеха не показаны.
Количество производственных рабочих
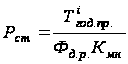 ,
(12.3)
где Фд.р.– действительный годовой фонд времени рабочего, ч;
Кмн – коэффициент многостаночного обслуживания (для массового производства Кмн = 1,5).
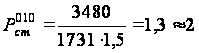 чел;
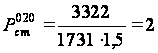 чел;
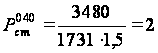 чел;
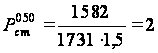 чел.
Средний разряд – 3. Количество вспомогательных рабочих (18% от числа основных производственных рабочих) – 1 чел; ИТР (10% от количества основных производственных рабочих) – 1 чел; служащих и МОП по 1 чел.
На плане участка (см. лист графической части дипломного проекта) помимо основного оборудования (автоматические линии "Альфинг", специальный накатной станок "Альфинг", автоматическая конвейерная моечная машина), расположенного в последовательности, соответствующей порядку выполнения операций по плану обработки со всеми вспомогательными элементами, показаны отделения контроля и отделение по ремонту инструмента и оснастки.
13. Экономическое обоснование усовершенствования сверлильной операции
Задача раздела – определить экономическую эффективность предлагаемых усовершенствований базового техпроцесса корпуса гидроцилиндра тормозов.
13.1 Краткая характеристика сравниваемых вариантов
Таблица 13.1.
| Базовый вариант | Проектируемый вариант |
| Обработка отверстия проводится зенкерованием зенкером из стали Р6М5 на автоматической линии "Альфинг". Тип производства – массовый. Условия труда – нормальные. Форма оплаты труда – сдельно-премиальная. | На автоматической линии "Альфинг" черновая обработка проводится сверлом с режущими пластинами из поликристаллического нитрида бора. Тип производства – массовый. Условия труда – нормальные. Форма оплаты труда – сдельно-премиальная. |
13.2 Исходные данные для экономического обоснования сравниваемых вариантов
Таблица 13.2.
| № | Показатели | Условное обозначение, единица измерения | Значение показателей | Источник информации | |
| Базовый | Проект | ||||
| 1 | Годовая программа выпуска | Пг, шт. | 580 000 | 580 000 | Задание |
| 2 | Норма штучного времени, в т.ч. машинное время |
Тшт, мин Тмаш, мин |
0,47 0,38 |
0,44 0,35 |
п. 8 п. 8 |
| 3 |
Часовая тарифная ставка Рабочего-оператора Наладчика |
Сч, руб Счн, руб |
12,8118,47 |
12,81 18,47 |
Данные кафедры ЭОиУП |
| 4 | Годовой эффективный фонд времени рабочего | Фэр, час | 1731 | 1731 | ДК |
| 5 | Коэффициент доплаты до часового, дневного и месячного фондов | Кд | 1,08 | 1,08 | ДК |
| 6 | Коэффициент доплат за профмастерство (начиная с 3-го разряда) | Кпф | 1,12 | 1,12 | ДК |
| 7 | Коэффициент доплат за условия труда (если они вредные или тяжелые) | Ку | 1,12 | 1,12 | ДК |
| 8 | Коэффициент доплат за вечерние и ночные часы | Кн | 1,2 | 1,2 | |
| 9 | Коэффициент премирования | Кпр | 1,2 | 1,2 | |
| 10 | Коэффициент выполнения норм | Квн | 1 | 1 | ДК |
| 11 | Коэффициент отчисления на социальные нужды | Ксоц | 0,356 | 0,356 | ДК |
| 12 | Цена единицы оборудования | Цоб., руб | 800 000 | 800 000 | |
| 13 | Коэффициент расходов на доставку и монтаж оборудования | Кмонт | 0,2 | 0,2 | |
| 14 | Выручка от реализации изношенного оборудо-вания (5% от цены) | Вр, руб | 40 Ч 103 | 40 Ч 103 | |
| 15 | Годовая норма аморти-зационных отчислений | На, % | 6,7 | 6,7 | |
| 16 |
Годовой эффективный фонд времени работы оборудования, рабочих |
Фэ, час Фэр, час |
4015 1731 |
4015 1731 |
|
| 17 | Коэффициент затрат на текущий ремонт оборудования | Кр | 0,3 | 0,3 | |
| 18 | Установленная мощность электродвигателя станка | Му, кВт | 10 | 10 | |
| 19 | Коэффициент одновременности работы электродвигателей | Код | 0,8 | 0,8 | |
| 20 | Коэффициент загрузки электродвигателей по мощности | Км | 0,8 | 0,8 | |
| 21 | Коэффициент загрузки электродвигателя станка по времени | Кв | 0,85 | 0,85 | |
| 22 | Коэффициент потерь электроэнергии в сети завода | Кп | 1,04 | 1,04 | |
| 23 | Тариф платы за электроэнергию | Цэ, руб/кВт | 0,61 | 0,61 | ДК |
| 24 | Коэффициент полезного действия станка | КПД | 0,95 | 0,95 | |
| 25 | Цена единицы инструмента | Ци, руб | 100 | 800 | |
| 26 | Коэффициент транспортно-заготовительных расходов на доставку инструмента | Ктр | 1,02 | 1,02 | |
| 27 |
Выручка от реализации изношенного инструмен-та по цене металлолома (20% от цены) |
Ври ,руб | 20 | 70 | |
| 28 | Количество переточек инструмента до полного износа | Нпер | 14 | 10 | |
| 29 | Стоимость одной переточки | Спер, руб | 15 | 15 | |
| 30 | Коэффициент случайной убыли инструмента | Куб | 1,1 | 1,1 | |
| 31 | Стойкость инструмента между переточками | Ти, час | 4 | 8 | |
| 32 | Цена (себестоимость изготовления) единицы приспособления | Цп, руб | 5000 | 5000 | |
| 33 | Коэффициент, учитыва-ющий затраты на ремонт приспособления | Кр.пр | 1,5 | 1,5 | |
| 34 | Выручка от реализации изношенного приспосо-бления(20% от цены) | Вр.пр, руб | 1000 | 1000 | |
| 35 | Количество приспособлений, необходимое для производства годовой программы деталей | Нпр., шт | равно кол-ву станков | равно кол-ву станков | |
| 36 | Физический срок службы приспособления | Тпр, лет | 3 | 3 | |
| 37 | Коэффициент загрузки приспособления (равен коэффициенту загрузки станка) | Кз | |||
| 38 | Расход на смазочно- охлаждающие жидкости | Нсм, руб. | 5000 | 5000 | |
| 39 | Удельный расход воды для охлаждения на один час работы станка | Ув, м3/час | 0,6 | 0,6 | |
| 40 | Тариф платы за 1м3 воды | Цв, руб | 0,53 | 0,53 | ДК |
| 41 | Удельный расход воздуха | Усж, м3/час | 0,1 | 0,1 | |
| 42 | Тариф платы за м3 сжатого воздуха | Цсж, руб | 0,08 | 0,08 | ДК |
| 43 | Площадь, занимаемая одним станком | Sуд, м2 | 50 | 50 | |
| 44 | Коэффициент, учитывающий дополнительную площадь | Кд.пл | 2 | 2 | |
| 45 | Стоимость эксплуатации 1м2 площади здания в год | Цпл, руб/м2 | 1787 | 1787 | ДК |
| 46 | Норма обслуживания станков одним наладчиком | Нобсл., ед. | 10 | 10 | |
| 47 | Оборудование специальное | ||||
| 48 | Материал детали | серый чугун Gh190 | серый чугун Gh190 | ||
| 49 | Масса детали | Мд, кг | 0,873 | 0,873 | |
| 50 | Вес отходов в стружку | Мотх, кг | 0,7 | 0,77 | |
| 51 | Цена 1 кг материала | Цма, руб. | 2,9 | 2,9 | |
| 52 | Коэффициент транспортно-заготовительных расходов | Ктрз | 1,06 | 1,06 | |
13.3 Расчет необходимого количества оборудования и коэффициентов его загрузки
Таблица 13.3.
| № | Наименование показателей | Расчетные формулы и расчет | Значение показателей | |
| Базовый | Проект | |||
| 1 | Расчетное количество оборудования для изменяющейся операции |
|
0,987 | 0,891 |
| 2 | Принятое количество оборудования |
|
1 | 1 |
| 3 | Коэффициент загрузки оборудования |
|
0,987 |
0,891 |
| 4 | Численность рабочих-операторов |
|
4 | 4 |
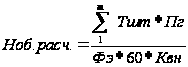 ,
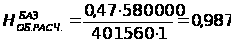
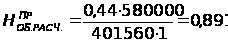


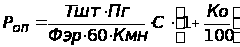
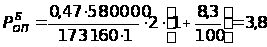
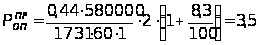
13.4. Расчет капитальных вложений
Табл. 13.4.
| № | Наименование, единица измерения | Расчетные формулы и расчет | Значения показателей | |
| Базовые | Проектные | |||
| 1 | Прямые капитальные вложения в оборудование |
|
800Ч103 | 800Ч103 |
| 2 | Сопутствующие капитальные вложения: | |||
| 2.1 | Затраты на доставку и монтаж |
|
160Ч103 | 160Ч103 |
| 2.2 | Затраты на дорогостоящие, более 1 года приспособления |
|
5000 | 5000 |
| 2.3 | Затраты в производственную площадь |
Кпл = Нст Ч Sуд Ч Кд.пл. Ч Цпл Кпл = 1 Ч 50 Ч 2 Ч 1787 = 178700 |
178,7Ч103 | 178,7Ч103 |
| 2.4 | Суммарные сопутствующие вложения |
Ксоп = Км + Кпр + Кпл Ксоп = 160 Ч 103 + 5000 + 178,7 Ч 103 = 347,3 Ч 103 |
347,3 Ч 103 | 347,3 Ч 103 |
| 3 | Общие капитальные вложения |
Кобщ=Коб+Ксоп Кобщ=800 Ч 103 + 347,3 Ч 103 = 1147,3 Ч 103 |
1147,3Ч103 | 1147,3Ч103 |
| 4 | Удельные капитальные вложения |
Куд = Кобщ / Пг Куд = 1147Ч103 / 580000 = 2,1 |
2,1 | 2,1 |
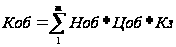
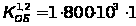
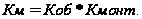
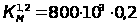
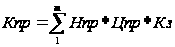
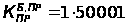
13.5 Расчет технологической себестоимости изменяющихся по вариантам операций
Таблица 13. 5.
| № | Наименование показателей | Расчетные формулы и расчет |
Значения Показателей |
||
| Вариант 1 | Вариант 2 | ||||
| 1 | Основные материалы за вычетом отходов. |
где
Базовый
Проектный
(руб.) |
2,35 | 2,32 | |
| 2 |
Основная заработная плата рабочих операторов: для рабочих повременщиков (ВАЗ) |
где
|
0,30 |
0,30 |
|
| 3 | Основная заработная плата наладчика, руб |
|
0,01 | 0,01 | |
| 4 | Начисление на заработную плату, руб |
|
0,11 | 0,11 | |
| 5 | Затраты по содержанию и эксплуатации оборудования | ||||
| 5.1 | Затраты на текущий ремонт оборудования, руб |
базовый
|
0,46 | 0,39 | |
| 5.2 | Расходы на технологическую энергию, руб |
проектный
|
0,023 | 0,021 | |
| 5.3 | Расходы на инструмент (по операциям, где меняется инструмент) |
базовый
проектный
|
0,07 | 0,08 | |
| 5.4 | Затраты на содержание и эксплуатацию приспособлений (по операциям, где меняются приспособления) |
базовый
|
0,01 | 0,01 | |
| 5.5 | Расходы на смазочные, обтирочные материалы и охлаждающие жидкости |
базовый
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | |||
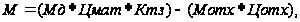
 - коэффициент
транспортно-заготовительных
расходов
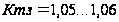
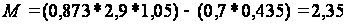 (руб.)
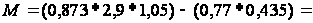 2,32
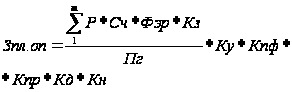 ,
 годовой
эффективный
фонд времени
рабочего (1731
час);
 принятая
численность
рабочих (по
расчету для
поточных и
автоматических
линий)
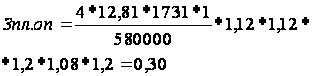
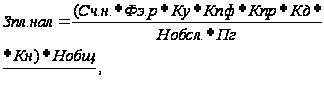
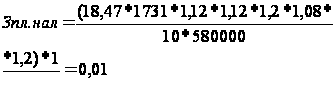
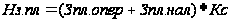
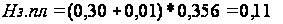
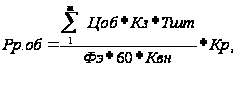 где

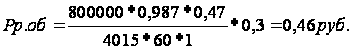 проектный
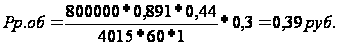
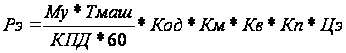 базовый
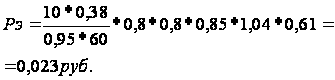
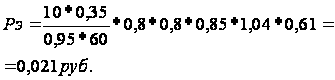
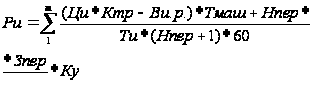
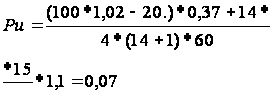
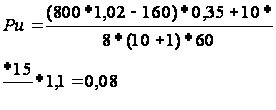
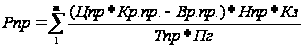
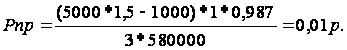 проектный