Технологический процесс изготовления корпуса главного цилиндра гидротормозов ВАЗ 2108
На остальные операции (однотипные, рассчитанные выше) режимы резания назначаются по [14] и приводятся ниже:
Позиция IV 010 операции:
Сверление Ж 14; t = 7 мм
So = 0,14 об/мин (Sмин = 45 м/мин)
v = 14 м/мин
n = 320 об/мин
Сверление Ж 8,5/12 t = 425 мм
So = 0,1 мм/об
v = 12,1 м/мин
n = 450 об/мин
обтачивание: t = 1,5 мм
So = 0,2 мм/об
v = 30 Ч 86 м/мин
n = 325 об/мин
V позиция:
Сверление Ж 6: t = 3 мм
So = 0,1 мм/об
v = 12 м/мин
n = 640 об/мин
комбинированное сверление Ж 8,5/12 (см. поз. IV)
Обтачивание: t = 0,5 мм
So = 0,1 мм/об
v = 52 м/мин
n = 450 об/мин
VI позиция:
Сверление Ж 3: t = 1,5 мм
So = 0,048 мм/об
v = 12 м/мин
n = 1270 об/мин
зенкерование: Ж 14,2 t = 1,5 мм
So = 0,19 мм/об
v = 14,5 м/мин
n = 320 об/мин
сверление Ж 8,6 (см. поз. IV)
VII зенкерование: So = 0,06 мм/об
v = 14,5 м/мин
n = 970 об/мин
сверление: So = 0,048 мм/об
v = 12 м/мин
n = 1270 об/мин
В базовом варианте:
Зенкерование: So = 0,25 мм/об
v = 60 м/мин
n = 1000 об/мин
Основное
время
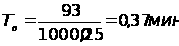
VIII зенкерование: Sмин = 44 мм/мин
V = 14 об/мин
IX зенкерование: S = 75 мм/мин
V = 16 м/мин
X зенкерование: S1 = 48 мм/мин
V2 = 20,5 м/мин
S1 = 48 мм/мин
V2 = 23 м/мин
Обтачивание: S = 16,3 мм/мин
V = 22 м/мин
XI позиция
Обтачивание: Sмин = 45 мм/мин
V = 31,5 - 46 м/мин
Зенкерование: Sмин = 48 мм/мин
V2 = 14 - 20,5 м/мин
XII нарезание резьбы М12 ґ 1,25: Sмин = 200 мм/мин
V = 5 м/мин
Режимы резания на 020 и 040 операции сведены в табл. 8.1
Сводная таблица режимов резания
Табл.8.1
|
№ операции |
№ позиции |
Содержание перехода |
V, м/мин |
Sмин, мм/мин |
| 020 | III | зенкерование | 63 | 300 |
| –– | фрезерование | 65 | 430 | |
| IV | сверление (1 и 2 фазы) | 15 | 85 | |
| –– | комбинирован. сверление | 15/11 | 85 | |
| V | зенкерование | 63 | 300 | |
| –– | цекование | 26 | 58 | |
| VII – VIII | развёртывание | 66 | 300 | |
| X | нарезание резьбы | 5 | 200 | |
| 040 | –– | раскатка | 60 | 460 |
8.2 Нормирование операций
Так как обработка ведётся в массовом производстве на автоматической линии, операционное время на каждой позиции должно быть синхронизировано с тактом выпуска, равным tв = 0,446 мин.
Определим операционное время по позициям на 010 операции, на каждой позиции выявим имитирующий переход и скорректируем его операционное время с tв.
III позиция:
формула для расчёта операционного времени:
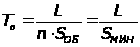 (8.17)
где L – длина рабочего хода (складывается из длины обрабатываемой поверхности, перебега и врезания режущего инструмента)
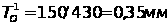
IV:
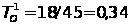
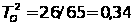
V:
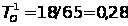
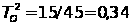
VI:
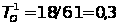
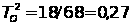
VII:
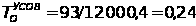

VIII:
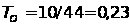
IX:
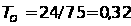
X:
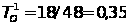
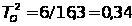
XI:
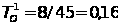
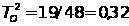
XII:
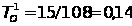
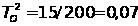
Как видно из расчётов, время лимитирующей обработки с 0,37 мин на VII позиции снизилось до 0,35 мин.
Время штучное на операцию будет определяться:
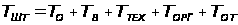 (8.18)
где ТВ – время, затрачиваемое на перемещение конвейера на шаг, мин. Если шаг конвейера S = 1,5 м; а скорость движения равна V = 25 м/мин,
тогда ТВ = 1,5 / 25 = 0,06 мин
ТТЕХ – время на организационно техническое обслуживание
ТТЕХ = ТО Ч tСМ / T (8.19)
где tСМ – время на смену инструмента, мин;
Т – стойкость инструмента, мин;
тогда для поз. VI для наладки из 5 инструментов: tСМ = 0,3 Ч 5 = 1,5 мин
ТТЕХ = 0,36 Ч 1,5 / 240 = 0,04 мин
ТОБР – время на организационное обслуживание
ТОРГ = ТОП Ч П / 100 (8.20)
где П – доля от оперативного времени, по [прил. 5] П = 1,7%,
тогда ТОРГ = 0,31 Ч 1,7 / 100 = 0,005 мин » 0,01мин
ТОТД – время перерывов
ТОТД = ТОП Ч ПОТ / 100 (8.21)
где ПОТ – доля от оперативного времени по [прил. 5] П = 6%
ТОТД = 0,35 Ч 6 / 100 = 0, 02 мин
тогда штучное время на 010 операцию
ТШТ = 0,35 + 0,06 + 0,005 + 0,005 + 0,02 = 0,44 мин.
Учитывая факт выпуска расчётный tВ = 0,446 мин делаем заключение, что режимы резания подобраны правильно.
Для 020 операции и 040 нормирование сведено в таблицу 6.2.
Нормирование операций 020 и 040
Табл. 6.2
| № опер. | ТОПЕР | ТВ | ТОБСЛ.ТЕХ | ТОРГ | ТОТД | ТШТ МИН |
| 020 | (лимитир. переход) 0,33 | 0,06 | 0,005 | 0,005 | 0,02 | 0,42 |
| 040 | 0,35 | 0,08 | 0,001 | 0,005 | 0,01 | 0,441 |
9. Расчёт и конструирование режущего инструмента
Задача раздела – разработка специального режущего инструмента для глубокого сверления.
В ходе научных и патентных исследований была принята следующая конструкция инструмента: сверло спиральное с твёрдосплавной вставкой, с внутренним подводом СОЖ, с канавкой по задней поверхности.
Расчёт конструктивных параметров сверла ведём по методике, изложенной в [15].
Диаметр сверла принимаем равным D = 17 мм.
Режимы резания из п. 8.
Подача на оборот SO = 0,4 мм/об;
Скорость главного движения резания V = 70 м/мин;
Осевая составляющая PX = 803 Н
Момент сил сопротивления резанию (крутящий момент) МСР = 21 НЧм
Хвостовик выбираем цилиндрический с резьбой М20 ґ 1,25.
Определим длину сверла. Общая длина сверла L; длина рабочей части lO хвостовика и шейки l2 могут быть приняты по ГОСТ 10908 – 75:
L = 180 мм;
l2 = 70 мм;
lO = 110 мм.
Длина рабочей части взята увеличенной из-за особенностей установки (высокая кондукторная втулка).
Определяем геометрические и конструктивные параметры рабочей части сверла.
Угол в плане при вершине 2j по табл. 60 [15] 2j = 120°, погрешность ±1°.
Угол наклона винтовой канавки по табл. 60 [15] w = 25 ё 30°. По [16] для спиральных свёрл для глубокого сверления w = 25 ё 20°. Поэтому выбираем w =25°.
Задний угол принимаем равным a = 12°.
Угол наклона опорной поперечной режущей кромки y = 55°.
Размеры подточенной части перемычки: А = 2,5 мм; l = 5 мм.
Шаг винтовой канавки
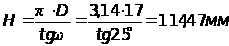 (9.1)
Толщину сердцевины dc сверла выбираем в зависимости от диаметра сверла.
Для D = 17мм dc = (0,14 ё 0,25)D = 4,25 мм (9.2)
Для уменьшения длины поперечной режущей кромки она подтачивается на l = 1,5 мм.
Сердцевина имеет утолщение по направлению к хвостовику 1,4 – 1,8 на 100 мм длины рабочей части сверла. Принимаем это утолщение равным 1,5 мм. dck = 5,75 мм.
На калибрующих ленточках сверло имеет обратную конусность 0,05 мм.
Ширину ленточки вспомогательной задней поверхности fo принимаем больше, чем у обычных свёрл fo = 3 мм.
Ширина пера
B = 0,58 Ч D = 0,58 Ч 17 = 9,9 мм (9.3)
Геометрические элементы профиля фрезы для фрезерования канавки сверла определяем аналитически [ ].
Большой радиус профиля
Ro = CRCrCфD (9.4)
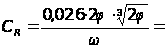 (9.5)
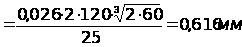
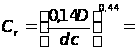 (9.6)
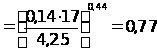
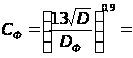 (9.7)

где Dф = 13Ц17 = 54 мм – диаметр фрезы.
Следовательно, RO = 0,616 Ч 0,77 Ч 17 = 8,06 мм
Меньший радиус профиля Rk = Ck Ч D, где Сk = 0,015 Ч w0,75 = 0,015 Ч 250,75 = 0,168 мм.
Следовательно, Rk = 0,168 Ч 17 = 2,856 мм
Ширина профиля B = Ro + Rk = 8,06 + 2,86 = 10,92
Определим по найденным размерам профиль канавочной фрезы.
Устанавливаем основные технические требования и допуски на размеры сверла (по ГОСТ 885 – 77).
Предельные отклонения диаметров сверла D = 17 – 0,03 мм.
Допуск на общую длину и длину рабочей части сверла равен удвоенному допуску по 14 квалитету с симметричным расположением предельных отклонений (± JT14/2) по ГОСТ 25347 – 82.
Предельные размеры (отклонения) перемычки режущей части сверла +0,5 мм. Твёрдость рабочей части сверла 63 – 66 HRCЭ.
На листе графической части дипломного проекта представлен чертёж сверла в двух проекциях со всеми необходимыми сечениями (винтовые линии заменяются прямыми).
10. Расчёт и проектирование станочного приспособления
Задача раздела – рассчитать и спроектировать станочное приспособление для обработки корпуса гидравлического тормоза на автоматической линии.
10.1 Исходные данные
Обработка ведётся на автоматической линии. Из всех методов обработки для расчёта необходимого усилия зажима выбираем наиболее нагруженный вид обработки: в данном случае рассмотрим фрезерование плоскости в размер 27±0,1 и сверление (рассверливание) отверстия Ж 17,5 (операционный размер Ж 17,14 ± 0,44).
Вид и материал заготовки – отливки, серый чугун НВ 190 – 230.
Вид обработки – черновая.
Материал и геометрия режущей части фрезы: шестигранная режущая пластина ВК6; свёрла – поликристаллический нитрид бора. Геометрия сверла: угол в плане при вершине 2j=120°;
Операционный эскиз
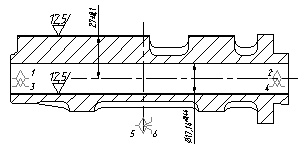
Рис. 10.1
передний угол g = 0°;
задний угол a = 12°.
Режимы резания:
фрезерование: глубина t = 1,5 мм;
подача S = 3,3 мм/об;
скорость резания V = 63 м/мин;
сверление: глубина t = 2,25 мм;
подача S = 0,4 мм/об;
скорость резания V = 67 м/мин.
Тип приспособления – одноместное специальное наладочное.
Оборудование – автоматическая линия с позицией загрузки с механизированным зажимом.
10.2 Расчёт сил резания
Силы резания для фрезерования и сверления подсчитаны в п. 6.
Для фрезерования:
окружная сила Pz = 54 H
Mкр = 40 Н Ч м
Для сверления: момент кручения Mкр = 21 Н Ч м
10.3 Расчёт сил резания
В процессе обработки заготовки на неё действуют силы резания. С одной стороны силы резания от фрезерования стремятся провернуть заготовку в призматических самоцентрирующих зажимах. Тоже самое стремятся сделать силы резания от рассверливания. Продольные силы резания, стремящиеся сдвинуть заготовку вдоль оси, не учитываются, т.к. в продольном направлении заготовка фиксирована упорами (продольная установка). С другой стороны силы зажима препятствуют этому из условия равновесия моментов данных сил и, с учётом коэффициента запаса, определяются необходимое зажимное и исходное усилие.
Схема закрепления заготовки представлена на рис. 10.2
Схема закрепления заготовки в самоцентрирующем двухкулачковом патроне
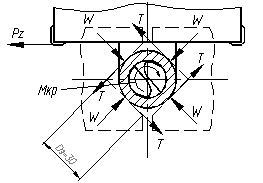
Рис. 10.2
Проведём сначала расчёт необходимого усилия зажима для фрезерования.
Окружная сила Pz создаёт крутящий момент от сил резания.
Mp = Pz Ч l (10.1)
где l – плечо действия окружной силы Pz, мм;
из проекционного эскиза l = 27мм.
Провороту заготовки препятствуют силы зажима, создающие момент закрепления
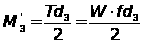 (10.2)
где w – суммарное усилие зажима на четыре пружины, Н;
f – коэффициент трения на рабочей поверхности зажимного элемента.
Из равенства моментов М’р и М’з определим необходимое усилие зажима, препятствующее провороту заготовки.
 (10.3)
где k – коэффициент запаса, в зависимости от конкретных условий выполнения технологической операции, по формуле
k = k0 Ч k2 Ч k3 Ч k4 Ч k5 Ч k6 (10.4)
где k0 = 1,5 – гарантированный коэффициент запаса;
k1 – коэффициент, учитывающий увеличение сил резания из-за случайных неровностей на обрабатываемых поверхностях заготовки (для черновой обработки k = 1,2);
k2 – коэффициент, учитывающий увеличение сил резания вследствие затупления режущего инструмента. По [17] k2 для фрезерования k2 = 1,0.
k3 – коэффициент учитывает увеличение сил резания при прерывистом резании (для прерывистого k3 = 1,2);
k4 – коэффициент, характеризующий постоянство силы развиваемой зажимным механизмом (k4 = 1,0);
k5 – коэффициент, характеризующий энергономику (k5 = 1,0);
k6 – коэффициент, учитывающий при установке заготовки на штыри (k6=1,0).
kS = 1,5 Ч 1,2 Ч 1,2 = 2,16
Принимаем kS = 2,5
Коэффициент трения принимаем равным f = 0,3.
Подставив все данные
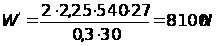
Тоже самое рассчитаем для сверления.
Момент сил резания М’’кр = 21 НЧм
Коэффициент запаса принимаем kS = 2,5
Усилие зажима
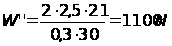
Выбираем для дальнейших расчётов усилия зажима W = 8100 H
Величина усилия зажима W1 прикладываемая к зажимным кулачкам несколько увеличивается по сравнению с усилием W’ и рассчитывается по формуле
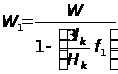 ( 10.4)
где lk – вылет зажимного элемента, расстояние от середины направляющей кулачка до точки касания зажимного элемента с заготовкой. Выбираем конструктивно lk = 45 мм;
Hk – длина направляющей постоянного кулачка, мм; конструктивно Нk = 80 мм;
f1 – коэффициент трения в направляющих постоянного кулачка и корпуса (f1 = 0,1 для полусухого трения стали по стали).
Подставив исходные данные в формулу (10.4) получим:
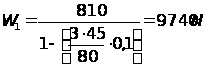
10.4 Расчёт зажимного механизма патрона
В данном случае принимается комбинированный тип зажимного механизма: рычажно-винтовой.
Рычажный самоцентрирующий механизм должен обеспечить относительное движение кулачков с высокой точностью. На их движение накладываются условия: разнонаправленность, одновременность и равная скорость движения. Это обеспечивается одним силовым приводом.
При расчёте зажимного механизма определяется усилие Q, создаваемое силовым приводом, которое зажимным механизмом преобразуется в соответствии с плечами рычагов.
В данном случае (конструктивно) передаточное отношение по силе
 (10.6)
поэтому усилие на штоке
 (10.7)
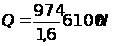
10.5 Расчёт силового привода
Принимаем винтовой зажимный механизм в качестве второй ступени в 2х кулачковом патроне. По [ ] момент закручивания определяется по формуле
Мр = Q Ч 0,1 Ч dвинт
тогда необходимый момент будет для dвинт = М20 мм (конструктивно):
Мр = 6100 Ч 0,1 Ч 20 = 1220 НЧмм = 12,2 НЧм
Винт приводится во вращение при помощи пары конических зубчатых колёс (рис. 10.3)
Схема привода
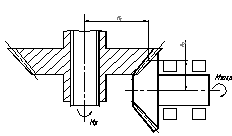
Рис. 10.3
Усилие окружное на зубьях большой шестерни необходимое для создания момента Мр будет
Мр = Рокр Ч R1 (10.8)
Тогда окончательный момент закрепления будет определяться по формуле:
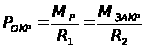 (10.9)
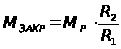 (10.10)
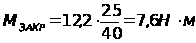
На позиции загрузки для создания Мзакр предусмотрено специальное приспособление (гайковёрт).
10.6 Расчёт погрешности установки заготовки в приспособлении
Погрешность установки определяется по формуле:
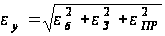 (10.11)
где eб – погрешность базирования ( в данном случае технологическая база используется как измерительная; eб = 0); eз – погрешность закрепления – это смещение измерительной базы под действием сил зажима (eз = 0);
eпр – погрешность элементов приспособления, зависящая от точности их изготовления.
Расчётная схема погрешностей рычажного механизма приведена на рис. 10.4.
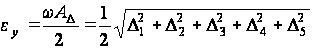 (10.12)
где wАD – колебания замыкающего звена; D1, D2 – погрешности, возникающие вследствие неточности изготовления размеров А2; D1, D3 – погрешности из-за колебания зазоров в соединениях (D1,3 = Sнб – Sнм)
Расчётная схема погрешностей.
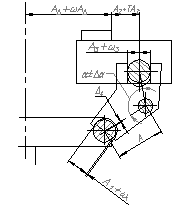
Рис.10.4
D4 – погрешность, появляющаяся из-за неточности изготовления рычага: D4 = АsinDa (Da = 30’’).
Колебания замыкающего звена wАD примем равными 0,04 мм.
Зададим все звенья по 7 квалитету:
D1 = 0,01мм; D2 = 0,008; D3 = 0,01 мм; D4 = 45sin30’’ = 0,002
тогда погрешность установки будет равна:
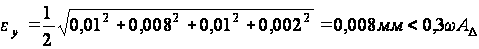
принимаем звенья с принятыми отклонениями.
10.7 Описание работы приспособления
Приспособление предназначено для зажима заготовки корпуса гидравлических тормозов на автоматической линии.
Приспособление – 2х кулачковый патрон состоит из корпуса привода патрона 3, на котором закреплён корпус 1, в пазах которого перемещаются подвижные колодки 18 с установленными на них зажимными элементами (не показаны). Колодки 18 перемещаются рычагом 9, который также находится в зацеплении с тягой 7, вкрученной в ходовую гайку 1, которая зафиксирована в колесе 1. Колесо 1 находится в зацеплении с шестернёй 4, которая вращается от полумуфты 6.
Приспособление – патрон 2х кулачковый работает следующим образом. При зажиме заготовки, полумуфта 6 присоединяется к приводу (не показан), от которого вращение через шестерню 4, колесо в сборе 1, ходовую гайку 8 преобразуется в поступательное движение тяги 7, которая опускаясь, перемещает рычаг 9, в зацеплении с которым находится колодка 18, сходящаяся к центру. Разжим происходит в обратном порядке.
11. Расчёт и проектирование контрольного приспособления
Задача раздела – выбрать, сконструировать, провести описание работы контрольного приспособления на одну из операций, а также рассчитать его точность.
11.1 Описание работы приспособления
Выбираем для проектирования калибр с индикатором для контроля межосевых расстояний (см. рис. 11.1) 39,5 ± 0,2; 89 ± 0,2; 121,5 ± 0,2; 152 ± 0,2; 166,5 ± 0,1 (данный размер до торца); 39,5 ± 0,2; 171,5 ± 0,35. Все размеры (линейные и диаметральные) при конструировании выбираем исходя из конструктивных соображений. Разработанное приспособление представлено на листе.
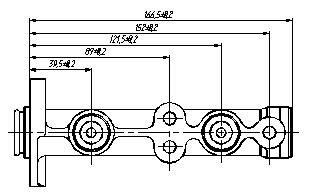
Рис. 11.1
Контрольное приспособление состоит из плиты 1, на которую крепится стойка 2. В стойке 2 крепится втулка 10 под индикатор 13, втулка 15 под центровочный палец 9 (ромбический) и под цилиндрический палец 18. В стойке 2 при помощи винта 37 и гайки 8 крепится скалка-калибр 3 с направляющими отверстиями. На ней свободно установлена втулка упорная 23. На левы конец скалки 3 устанавливается втулка упорная 12, которая упирается в палец 11. Фиксируется втулка упорная 12 винтом 27, который вкручен в раму 14,