Технологический процесс изготовления корпуса главного цилиндра гидротормозов ВАЗ 2108
проектный
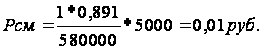
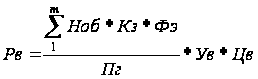
базовый
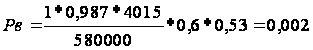
проектный
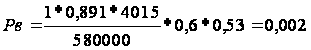
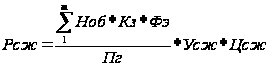
базовый
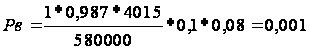
проектный
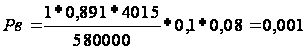
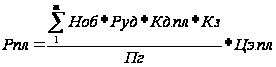
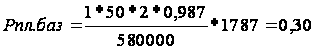
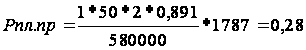
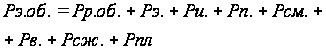
базовый
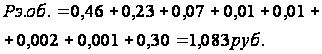
проектный
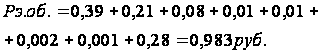
13.6 Калькуляция себестоимости обработки детали по вариантам технологического процесса, руб
Таблица 13.6
| № | Статьи затрат | Затраты, руб | Изменения, +/- | |
| Вариант 1 | Вариант 2 | |||
| 1 | Материалы за вычетом отходов | 2,35 | 2,32 | -0,03 |
| 2 | Основная заработная плата рабочих операторов и наладчиков | 0,31 | 0,31 | – |
| 3 | Начисления на заработную плату | 0,11 | 0,11 | – |
| 4 | Расходы на содержание и эксплуатацию оборудования | 1,083 | 0,983 | -0,1 |
| Итого технологическая себестоимость | 3,853 | 3,723 | -0,13 | |
| 5 |
Общецеховые накладные расходы Рцех = Зпл.осн * Кцех |
0,667 | 0,667 | – |
|
Итого цеховая себестоимость Сцех = Стех + Рцех |
4,52 | 4,39 | -0,13 | |
| 6 |
Заводские накладные расходы Рзав = Зпл.осн * Кзав |
0,775 | 0,775 | – |
|
Итого заводская себестоимость Сзав = Стех + Рзав |
5,295 | 5,165 | -0,13 | |
| 7 |
Внепроизводственные расходы Рвн = Сзав * Квнп |
0,265 | 0,258 | -0,007 |
|
Всего полная себестоимость Спол = Сзав + Рвнп |
5,56 | 5,42 | -0,14 | |
13.7 Расчет приведенных затрат и выбор оптимального варианта
Таблица 13.7
| № | Наименование показателей, единица измерения | Расчетные формулы и расчет | Значение показателей | |
| Вариант 1 | Вариант 2 | |||
| 1 | Приведенные затраты на единицу детали, руб |
где
базовый
проектный
|
6,25 | 6,11 |
| 2 | Годовые приведенные затраты, руб |
базовый
|
3625000 | 3543800 |
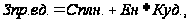

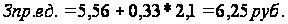
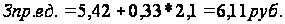
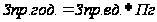
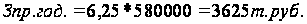 проектный
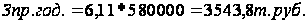
13.8 Расчет показателей экономической эффективности проектируемого варианта техники (технологии)
Ожидаемая прибыль (условно-годовая экономия) от снижения себестоимости обработки детали.
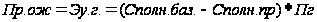
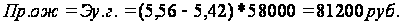
Налог на прибыль
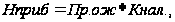
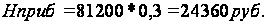
Чистая ожидаемая прибыль
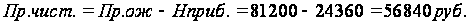
После определения чистой прибыли определяется расчетный срок окупаемости капитальных вложений (инвестиций), необходимых для осуществления проектируемого варианта:
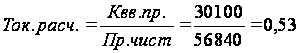 лет
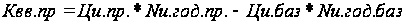 ,
где Nи.год. – количество инструмента, необходимое для работы в течении года (по проектному и базовому варианту);
Ци.пр. и Ци.баз. – соответственно, цены инструмента по проектному и базовому варианту.
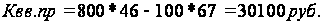
Принимаем горизонт расчета равным 1 году.
Общая текущая стоимость доходов (чистой дисконтированной прибыли) в течении принятого горизонта расчета определяется по формуле:
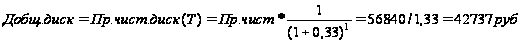 ,
Интегральный экономический эффект (чистый дисконтированный доход) составит:
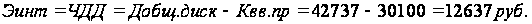
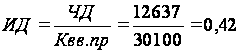 .
Проект эффективен.
14. Безопасность и экологичность проекта
Задача раздела – разработать мероприятия по охране труда и окружающей среды и провести расчёт необходимого освещения.
Технологический процесс изготовления корпуса гидравлического тормоза на автоматической линии характеризуется рядом вредных факторов, отрицательно влияющих на здоровье рабочих и состояние окружающей среды.
Материал корпуса – чугун. В результате мехобработки образуется стружка скалывания, которая может поранить и засорить глаза, вызвать ожог лица и рук, поэтому необходимо обеспечить ограждение рабочей зоны каждого станка в виде щитка. Удаление стружки скалывания из зоны обработки не представляет особых затруднений.
Процесс обработки осуществляют с использованием 4 – 5 % раствора эмульсола Укринол 1. В результате охлаждения смазывающе-охлаждающей жидкостью, в зоне резания образуются пары масла и иных аэрозолей, а также сложных парогазовых смесей, которые являются причиной раздражающего влияния на органы дыхания, а также неблагоприятно воздействуют на другие системы организма. Особенно отрицательно сказывается мелкая стружечная пыль, образующаяся на финишных операциях техпроцесса.
Поскольку для облегчения процесса резания используемая СОЖ перед подачей в зону резания насыщается кислородом, то в результате происходит окисление поверхностного слоя обрабатываемого материала. Образуется толстый рыхлый слой оксидов, частицы которого уносятся испаряющейся СОЖ. Эти частицы металлической пыли, оседая в верхних дыхательных путях, вызывают воспаление тканевых клеток, что создаёт благоприятные условия для проникновения в организм различных инфекционных болезней. Для исключения данных вредных факторов, в качестве защиты от пыли и газов, выделяющихся в процессе обработки, необходимо применить местную вентиляцию в виде вытяжного зонта. В заготовительном производстве, связанном с производством отливок, ввиду особо интенсивных процессов образования газов применяется, помимо пылевентиляционных вытяжных средств, искусственная подача очищенного воздуха в рабочую зону при помощи вентиляторов.
Процесс обработки корпуса (особенно такие операции, как фрезерование) сопровождается в результате переменных факторов, таких как разнотвёрдость материала заготовки, переменный припуск, различных динамических явлений, значительными вибрациями. Воздействие вибраций не только ухудшает самочувствие работающего и снижает производительность труда, но и часто приводит к тяжёлому профессиональному заболеванию – виброболезни. Для защиты работающих от воздействия вибраций предлагается устанавливать оборудование, станки, входящие в автоматическую линию, на вибропоглащающий фундамент, используя вибропоглощающие материалы и различные демпфирующие устройства под станины станков.
Т.к. всё применяемое оборудование и оснастка приводится в действие электрическим током, необходимо предусмотреть меры по защите оборудования и персонала от поражения электричеством. Самое главное – необходимо провести заземление всех металлических частей электроустановок, формально не находящихся под напряжением, но которые могут в случае повреждения изоляции оказаться под напряжением (это касается корпусов станков, насосов, станин и кожухов приводов станков, электрооборудования, щитов управления, осветительной арматуры и других электрических приборов). В электроустановках с напряжением до 1000 В должные применяться реле-утечки, автоматически отключающие сеть при опасных токах утечки.
Значительная роль в поддержании требуемых санитарно – гигиенических условий воздушной среды в рабочих помещениях отводится вентиляции и отоплению.
Комплексная система вентиляции включает в себя естественную и принудительную. Естественная осуществляется через окна (фрамуги) в крыше цеха. Принудительная вентиляция осуществляется посредством вытяжных и приточных установок, кондиционирования воздуха. Проведем расчет вентиляции.
Расчёт количества воздуха для вентиляции помещения
Кратность воздухообмена К.
К = L / V ,
где L = G / (x2 – x1) – воздухообмен, м3/ч
где G = 30 л/ч – количество углекислоты, выделяющееся в помещении;
x1 = 0,6 л/м3 – концентрация СО2 в наружном воздухе;
x2 = 1 л/м3 – допустимая концентрация СО2 в воздухе помещения.
L = 30 / (1 – 0,6) = 75 м3/ч
К =75 / 3120 = 0,024
Объём воздуха, удаляемого вытяжными шкафами при отсутствии тепловыделений внутри шкафа:
Lш = 3600ЧVшЧFн ,
где Lш – обмен воздуха, удаляемого вытяжными шкафами;
Vш = 0,8 м/с – скорость воздуха в открытом проеме шкафа;
Fн = 1 м2 – площадь открытого проёма.
Lш = 3600Ч0,8Ч1 = 2880 м3/ч.
Для отопления применяется система центрального водяного отопления.
В производственных помещениях поддерживается влажность воздуха в пределах от 30 до 60 %, температура воздуха в зимнее время 16—20°С, в летнее 20—24°С.
Пожары на машиностроительных предприятиях представляют большую опасность для работающих и могут причинить огромный материальный ущерб. Конструкция здания цеха по пожарной опасности относится к категории "Д". По огнестойкости здание относится к 11 степени. Причинами пожара на участке могут быть:
– искра, образующаяся при коротких замыканиях;
– ремонт оборудования на ходу;
– самовозгорание промасленной обтирочной ветоши или спецодежды при соприкосновении с горячими частями оборудования.
Для защиты участка от пожара предусматривается наличие стационарных огнетушащих установок, устройства сигнализации загорания. В качестве первичных средств тушения огня применяется: сеть внутреннего пожарного водопровода; огнетушители марки ОХП—10, УО—5; песок (стенды пожарные).
Одним из наиболее важных факторов в оптимальной организации условий работы на машиностроительных предприятиях является правильно спроектированное и рационально выполненное освещение. Оно способствует повышению качества продукции и производительности труда, обеспечению безопасности, снижению утомления и травматизма на производстве, сохраняет высокую работоспособность труда.
Проведём расчёт освещённости рабочего места.
Расчёт освещённости рабочего места по методике, предложенной в [18].
Для освещения производственного помещения применим газоразрядные лампы ЛСП – 01, так как они имеют большую световую отдачу и большой срок службы. В качестве системы освещения выбираем комбинированную систему. В соответствии с выбранной системой освещения и источником света по табл. 2 [18] применим минимальную нормализующую освещённость Ен = 200 кН, а коэффициент запаса k = 1,5. Для расчёта общего равномерного освещения основным является метод светового потока. Световой поток для вибрационных ламп рассчитывается по формуле:
Фп = 100 Ч Ен Ч S Ч Z Ч k / N Ч h (14.1)
где S – площадь освещённого помещения (м2), принимаем 200 м2;
Z – коэффициент минимальной освещённости, для выбранных ламп Z=1,1
N – число светильников, принимаем N = 25;
h – коэффициент использования светового потока. По [табл.18.4] h = 33%
Подставив данные в формулу 14.1 получим:
Фп = 100 Ч 200 Ч 200 Ч 1,1 Ч 1,5 / 25 Ч 33 = 3000 лм
По [табл.18.5] выбираем стандартную лампу ЛБ40 с Фп = 3120 лм и световой отдачей Со = 78 лм/Вт.
Таким образом, потребная мощность электрической установки для создания заданной освещённости равна
NЭ = ФП / СО = 3120 / 78 = 40 Вт (14.2)
Антропогенное воздействие объекта на окружающую среду и мероприятия по экологической безопасности
Не стоит говорить о воздействии предприятия на экологическую обстановку окружающей нас среды. Всем хорошо известно, что абсолютно безотходных предприятий не бывает. Человечество постоянно развивается, совершенствуется, зарождаются новые виды промышленности и переработки сырья, и с отходами этой деятельности необходимо умело обращаться, умело, чтобы окружающая нас среда претерпевала минимальные изменения. Для этого организуется большой комплекс мероприятий.
Вообще, участки и цеха механической обработки являются наиболее безвредными для окружающей среды по сравнению с остальными производственными объектами промышленности и, в частности, машиностроения. Основным загрязнителем является СОЖ и ее пары. Поэтому необходимо произвести очистку воздуха от паров СОЖ и очистку сточных вод цеха.
На нашем участке механической обработки главного гидроцилиндра тормозов следует принять меры по защите окружающей среды от загрязненного воздуха, частично удаляемого из производственного помещения, а также принять меры по обезвреживанию промышленных сточных вод при их выпуске в местное водохранилище.
Для очистки воздуха от туманов масел, СОЖ и других жидкостей будем использовать волокновые и сетчатые туманоуловители, принцип действия которых основан на осаждении капель смачивающей жидкости на поверхности пор с последующим стеканием жидкости под действием сил тяжести. В частности будем использовать низкоскоростной туманоуловитель типа Н-2000 и агрегат АЭ2-12. Очищенный воздух из агрегатов частично будет поступать обратно в помещение цеха, обеспечивая рециркуляцию воздуха, а частично выбрасываться в атмосферу.
Для очистки промышленных сточных вод от нефтепродуктов, жиров и других вредных веществ будем использовать флотационные установки, после прохождения, которых сточные воды частично выпускаются в местное водохранилище через систему канализационных устройств, а частично повторно используются в качестве хозяйственных вод.
Безопасность в чрезвычайных и аварийных ситуациях
Предприятия машиностроения являются важной составной частью военно-экономического потенциала страны, поэтому особое значение приобретает на предприятиях гражданская оборона.
Участок обработки гидроцилиндра отвечает требованиям гражданской обороны. Ширина проходов обеспечивает быстрый выход из корпуса работающих. Для выхода имеется несколько дверей, ведущих на улицу к расположенным там убежищам и в подвалы, которые могут быть использованы в качестве убежищ. На пожарных постах имеются огнетушители, ящики с песком и огнетушители. Вместимость защитных сооружений отвечает нуждам предприятия, защитные свойства убежищ и их санитарно-гигиеническая подготовленность отвечает нормам.
Оборудование на участке надежно прикреплено к полу, его устойчивость хорошо обеспечена. Правильность закрепления станков к фундаменту имеет большое значение.
В случаях объявления тревоги в короткий срок вывешивается стрелки, указывающие кратчайший путь к убежищу.
Для защиты людей и оборудования, при угрозе нападения, здания цехов, оборудование могут обкладываться мешками с песком, для защиты от поражающих факторов ядерного взрыва и падающих обломков разрушенных конструкций. Для повышения устойчивости зданий и сооружений, защиты людей и оборудования оконные проемы закладываются кирпичом. Для защиты ценного оборудования применяются специальные защитные устройства. К ним относятся: камеры - устройства замкнутой формы с полным ограждением оборудования, шатры - устройства замкнутой формы, закрытые с одной или с двух сторон.
Все эти меры и мероприятия ведут к эффективной защите людей и оборудования от воздействия поражающих факторов ядерного взрыва.
Выводы по разделу. В результате оценки ситуации с охраной труда и окружающей среды в проектируемом цехе механической обработки, при учете предусмотренных описанных выше мероприятий, можно сделать вывод о том, что проект соответствует основным современным требованиям безопасности и экологичности производственного предприятия.
Заключение
В данном дипломном проекте была проведена попытка усовершенствовать базовый техпроцесс изготовления корпуса гидроцилиндра тормозов ВАЗ 2108.
Изменения базового техпроцесса состояли в изменении размеров заготовки (в том числе в результате размерного анализа), последовательности обработки отверстия под поршень (точнее, изменении метода черновой обработки), что за счёт применения специального, разработанного на основе научных и патентных исследований, инструмента позволило интенсифицировать процесс резания на лимитирующей позиции автоматической линии, что привело к снижению времени цикла и повышению производительности при обеспечении необходимых качественных показателей, что привело к экономическому эффекту в размере 27214 рублей.
Литература
План изготовления детали: методические указания / Сост. Михайлов А.В. – Тольятти: ТолПИ, 1994.
Матвеев В.В. Размерный анализ технологических процессов. – М.: Машиностроение, 1982. – 264 с.
Размерный анализ технологических процессов / Сост. Михайлов А.В. – Тольятти: ТолПИ, 1993.
Юровский П.А., Шевель А.П., Киберов Г.Н. Совершенствование режущих свойств свёрл из быстрорежущей стали на основе анализа качества поверхностного слоя. Прогрессивные конструкции свёрл и их рациональная эксплуатация. Вильнюс, 1974.
Смальников Е.А., Жилис В.И., Романаускас П.Б. Химико-термическая обработка свёрл из быстрорежущей стали и её влияние на стойкость. Прогрессивные конструкции свёрл и их рациональная эксплуатация. Вильнюс, 1974.
Дубровин И.Ф., Марченко Д.Г., Попов И.Я. Влияние изоляции термо-ЭДС на стойкость свёрл. Прогрессивные конструкции свёрл и их рациональная эксплуатация. Вильнюс, 1974.
Синельщихов А.К., Филиппов Г.В. Конструкция и рациональная эксплуатация свёрл с каналом для подвода сож. Прогрессивные конструкции свёрл и их рациональная эксплуатация. Вильнюс, 1974.
Прогрессивные режущие инструменты и режимы резания металлов: Справочник / В.И. Баранчиков, А.В. Жарков, Н.Д. Юдина и др.: под общ. ред. В.И. Баранчикова. – М.: Машиностроение, 1990, – 400 с.: ил.
Справочник технолога-машиностроителя. В 2х т. / Т.2. Под ред. А.Г. Косимовой. – М.: Машиностроение, 1985, – 496 с.
Барановский Ю.В. Режимы резания металлов. Справочник. М.: Машиностроение, 1972, – 408 с.
Нефедов Н.А., Осипов К.А. Сборник задач и примеров по резанию металлов и режущему инструменту: Учебное пособие. М.: Машиностроение, 1984, – 400 с.
Иноземцев А.К. Проектирование режущего инструмента. М.: Машиностроение, 1973, – 283 с.
Егоров Н.Е. Проектирование машиностроительных заводов: 6-е издание. М.: Высшая школа, 1969, – 480 с.