Разработка автоматизированного участка изготовления детали "Фланец"
S = 0,57 · 1,0 · 0,83 · 1,0 · 1,07 = 0,5 мм/об.
4 Определяем скорость резанияV:
V = Vт · Кvи · Кvф · Кvж · Кvи · Кvо , м/мин.
Vт = 190;Кvи = 0,65;Кvф = 0,86;Кvж = 0,93;Кvи = 1,0;Кvо = 1,0;
V = 190 · 0,65 · 0,86 · 0,93 · 1,0 · 1,0 = 87 м/мин.
5 Подсчитываем число оборотов шпинделя п:
 об/мин.
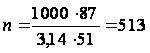 об/мин.
6 Определяем основное время Т0, мин:
 ,
где
L = l +y1 + y2
l = 15; y2 = 3; i =4;
L = 15 + 3 = 18 мм.
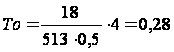 мин.
Операция 015 Токарная
Содержание операции: Переход 6. Точить поверхность 5 ш 36 мм. (начерно)
Исходные данные:
Оборудование – Токарный станок с ЧПУ мод. 16К20ФЗ
Приспособление – Оправка кулачковая шпиндельная ГОСТ 17528 – 05
Мерительный инструмент – Индуктивная скоба
Режущий и рабочий инструмент – Резец подрезной Т5К10
ГОСТ 18874 – 03
Обработка - Эмульсия на основе НГЛ-205А(Б) ТУЗ8.101547-2004
D = 51 мм, диаметр до обработки
d = 36 мм, диаметр после обработки
l = 34 мм, длина обрабатываемой поверхности
Расчёт припусков и режимов резания
1 Определяем припуск на обработку:
По чертежу детали для заданного торцаопределяемвеличину межоперационного припуска П, мм
П = В; П = 6 мм.
2 Устанавливаем глубину резания t, мм: t = П ;t = 6мм;
3 Выбираем подачу S и коэффициенты:
S = Sо · Кsn · Кsж · Кsи · Кsм ;
Sо = 0,38; Кsn = 1,0;Кsж = 0,62; Кsи = 1,0; Кsм = 1,07;
S = 0,38 · 1,0 · 0,62 · 1,0 · 1,07 = 0,25 мм/об.
4 Определяем скорость резанияV:
V = Vт · Кvи · Кvф · Кvж · Кvи · Кvо , м/мин.
Vт = 197;Кvи = 0,65;Кvф = 0,81;Кvж = 1,0;Кvи = 1,0;Кvо = 1,0;
V = 197 · 0,65 · 0,81 · 1,0 · 1,0 · 1,0 = 104 м/мин.
5 Подсчитываем число оборотов шпинделя п:
об/мин.
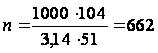 об/мин.
6 Определяем основное время Т0, мин:
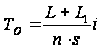 ,
L = 34 мм;
L1 = 3 мм; i =7;
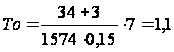 мин.
Операция 015 Токарная
Содержание операции: Переход 7. Точить торец 1 (начисто)
Исходные данные:
Оборудование – Токарный станок с ЧПУ мод. 16К20ФЗ
Приспособление – Оправка кулачковая шпиндельная ГОСТ 17528 – 05
Мерительный инструмент – Шаблон линейный двусторонний
Режущий и рабочий инструмент – Резец проходной упорный Т15К6 ГОСТ 20872 – 03 Тип 1
Обработка - Эмульсия на основе НГЛ-205А(Б) ТУЗ8.101547-2004
D = 41 мм, диаметр обрабатываемой заготовки
Расчёт припусков и режимов резания
1 Определяем припуск на обработку:
По чертежу детали для заданного торцаопределяемвеличину межоперационного припуска П, мм П = 1 мм.
2 Устанавливаем глубину резания t, мм: t = П ;t =1 мм;
3 Выбираем подачу S и коэффициенты:
S = Sо · Кsn · Кsж · Кsи · Кsм ;
Sо = 0,38; Кsn = 1,0;Кsж = 0,62; Кsи = 1,0; Кsм = 1,07;
S = 0,38 · 1,0 · 0,62 · 1,0 · 1,07 = 0,25 мм/об.
4 Определяем скорость резанияV.
V = Vт · Кvи · Кvф · Кv1 · Кvо , м/мин.
Vт = 251;Кvи = 1,0;Кvф = 0,81;Кv1 = 1,0;Кvо = 1,0;
V = 251 · 1,0 · 0,81 · 1,0 · 1,0 = 203 м/мин.
5 Подсчитываем число оборотов шпинделя п:
об/мин.
где π – постоянная
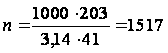 об/мин.
6 Определяем основное время Т0, мин:
,
L=
L =
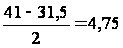 мм;
L1= 5; i =1;
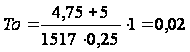 мин.
Операция 015 Токарная
Содержание операции: Переход 8. Точить конус 150 (начисто)
Исходные данные:
Оборудование – Токарный станок с ЧПУ мод. 16К20ФЗ
Приспособление – Оправка кулачковая шпиндельная ГОСТ 17528 – 05
Мерительный инструмент – Угломер универсальный
Режущий и рабочий инструмент – Резец проходной упорный Т15К6 ГОСТ 20872 – 03 Тип 1
Обработка - Эмульсия на основе НГЛ-205А(Б) ТУЗ8.101547-2004
Расчёт припусков и режимов резания
1 Определяем припуск на обработку:
По чертежу детали для заданного торцаопределяемвеличину межоперационного припуска П, мм
П = 1 мм.
2 Устанавливаем
глубину резания
t,
мм: t =
 ;t
=
 мм;
3 Выбираем подачу S и коэффициенты:
S = Sо · Кsn · Кsж · Кsи · Кsм ;
Sо = 0,38; Кsn = 1,0;Кsж = 0,62; Кsи = 1,0; Кsм = 1,07;
S = 0,38 · 1,0 · 0,62 · 1,0 · 1,07 = 0,25 мм/об.
4 Определяем скорость резанияV:
V = Vт · Кvи · Кvф · Кvж · Кvи · Кvо , м/мин.
Vт = 280;Кvи = 1,0;Кvф = 0,81;Кvж = 0,61;Кvи = 1,0;Кvо = 1,0;
V = 280 · 1,0 · 0,81 · 0,61 · 1,0 · 1,0 = 138 м/мин.
5 Подсчитываем число оборотов шпинделя п:
об/мин.
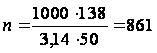 об/мин.
6 Определяем основное время Т0, мин:
,
где
L = l +y1 + y2
l = 18,66; i =1;
L = 18,66 мм.
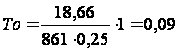 мин.
Операция 015 Токарная
Содержание операции: Переход 9. Точить поверхность 4 ш 50мм. (начисто)
Исходные данные:
Оборудование – Токарный станок с ЧПУ мод. 16К20ФЗ
Приспособление – Оправка кулачковая шпиндельная ГОСТ 17528 – 05
Мерительный инструмент – Индуктивная скоба
Режущий и рабочий инструмент – Резец проходной упорный Т15К6 ГОСТ 20872 – 03 Тип 1
Обработка - Эмульсия на основе НГЛ-205А(Б) ТУЗ8.101547-2004
D = 51 мм, диаметр до обработки
d = 50 мм, диаметр после обработки
l = 1,84 мм, длина обрабатываемой поверхности
Расчёт припусков и режимов резания
1 Определяем припуск на обработку:
По чертежу детали для заданного торцаопределяемвеличину межоперационного припуска П, мм
П = D – d; П = 51 – 50 = 1 мм.
2 Устанавливаем
глубину резания
t,
мм: t =
;t = мм;
3 Выбираем подачу S и коэффициенты:
S = Sо · Кsn · Кsж · Кsи · Кsм ;
Sо = 0,38; Кsn = 1,0;Кsж = 0,62; Кsи = 1,0; Кsм = 1,07;
S = 0,38 · 1,0 · 0,62 · 1,0 · 1,07 = 0,25 мм/об.
4 Определяем скорость резанияV:
V = Vт · Кvи · Кvф · Кvж · Кvи · Кvо , м/мин.
Vт = 280;Кvи = 1,0;Кvф = 0,81;Кvж = 0,61;Кvи = 1,0;Кvо = 1,0;
V = 280 · 1,0 · 0,81 · 0,61 · 1,0 · 1,0 = 138 м/мин.
5 Подсчитываем число оборотов шпинделя п:
об/мин.
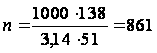 об/мин.
6 Определяем основное время Т0, мин:
,
где
L = l +y1 + y2
l = 1,84; y2 = 3; i =1;
L = 1,84 + 3 =4,34 мм.
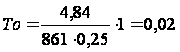 мин.
Операция 015 Токарная
Содержание операции: Переход 10. Точить фаску 1,6 х 450 (начисто)
Исходные данные:
Оборудование – Токарный станок с ЧПУ мод. 16К20ФЗ
Приспособление – Оправка кулачковая шпиндельная ГОСТ 17528 – 05
Мерительный инструмент – Шаблон
Режущий и рабочий инструмент – Резец проходной упорный Т15К6 ГОСТ 20872 – 03 Тип 1
Обработка - Эмульсия на основе НГЛ-205А(Б) ТУЗ8.101547-2004
D = 51,92 мм, диаметр до обработки
d = 48,72 мм, диаметр после обработки
l = 1,6 мм, длина обрабатываемой поверхности
Расчёт припусков и режимов резания
1 Определяем припуск на обработку:
По чертежу детали для заданного торцаопределяемвеличину межоперационного припуска П, мм
П = D – d; П = 51,92 – 48,72 = 3,2 мм.
2 Устанавливаем
глубину резания
t,
мм: t =
;t = мм;
3 Выбираем подачу S и коэффициенты:
S = Sо · Кsn · Кsж · Кsи · Кsм ;
Sо = 0,46; Кsn = 1,0;Кsж = 0,62; Кsи = 1,0; Кsм = 1,07;
S = 0,46 · 1,0 · 0,62 · 1,0 · 1,07 = 0,3 мм/об.
4 Определяем скорость резанияV:
V = Vт · Кvи · Кvф · Кvж · Кvи · Кvо , м/мин.
Vт = 230;Кvи = 1,0;Кvф = 0,81;Кvж = 0,61;Кvи = 1,0;Кvо = 1,0;
V = 230 · 1,0 · 0,86 · 0,61 · 1,0 · 1,0 = 114 м/мин.
5 Подсчитываем число оборотов шпинделя п:
об/мин.
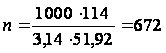 об/мин.
6 Определяем основное время Т0, мин:
,
где
L = l +y1 + y2
l = 1,6; i =1;
L = 1,6 = 1,6 мм.
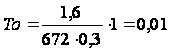 мин.
Операция 015 Токарная
Содержание операции: Переход 11. Точить поверхность 2 ш 51,92 мм. (начисто)
Исходные данные:
Оборудование – Токарный станок с ЧПУ мод. 16К20ФЗ
Приспособление – Оправка кулачковая шпиндельная ГОСТ 17528 – 05
Мерительный инструмент – Индуктивная скоба
Режущий и рабочий инструмент – Резец проходной упорный Т15К6 ГОСТ 20872 – 03 Тип 1
Обработка - Эмульсия на основе НГЛ-205А(Б) ТУЗ8.101547-2004
D = 54 мм, диаметр до обработки
d = 51,92 мм, диаметр после обработки
l = 20 мм, длина обрабатываемой поверхности
Расчёт припусков и режимов резания
1 Определяем припуск на обработку:
По чертежу детали для заданного торцаопределяемвеличину межоперационного припуска П, мм
П = D – d; П = 54 – 51,92 = 2,08 мм.
2 Устанавливаем
глубину резания
t,
мм: t =
;t = мм;
3 Выбираем подачу S и коэффициенты:
S = Sо · Кsn · Кsж · Кsи · Кsм ;
Sо = 0,46; Кsn = 1,0;Кsж = 0,62; Кsи = 1,0; Кsм = 1,07;
S = 0,46 · 1,0 · 0,62 · 1,0 · 1,07 = 0,3 мм/об.
4 Определяем скорость резанияV:
V = Vт · Кvи · Кvф · Кvж · Кvи · Кvо , м/мин.
Vт = 230;Кvи = 1,0;Кvф = 0,81;Кvж = 0,61;Кvи = 1,0;Кvо = 1,0;
V = 230 · 1,0 · 0,86 · 0,61 · 1,0 · 1,0 = 114 м/мин.
5 Подсчитываем число оборотов шпинделя п:
об/мин.
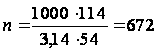 об/мин.
6 Определяем основное время Т0, мин:
,
где
L = l +y1 + y2
l = 20; i =1;
L = 20 мм.
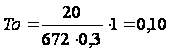 мин.
Операция 015 Токарная
Содержание операции: Переход 12. Точить торец 3 (начисто)
Исходные данные:
Оборудование – Токарный станок с ЧПУ мод. 16К20ФЗ
Приспособление – Оправка кулачковая шпиндельная ГОСТ 17528 – 05
Мерительный инструмент – Шаблон или скоба линейная односторонняя
Режущий и рабочий инструмент – Резец проходной упорный Т15К6 ГОСТ 20872 – 03 Тип 1
Обработка - Эмульсия на основе НГЛ-205А(Б) ТУЗ8.101547-2004
D = 95 мм, диаметр обрабатываемой заготовки
Расчёт припусков и режимов резания
1 Определяем припуск на обработку:
По чертежу детали для заданного торца определяем величину межоперационного припуска П, мм
П = 1 мм.
2 Устанавливаем глубину резания t, мм: t = П ;t = 1 мм;
3 Выбираем подачу S и коэффициенты:
S = Sо · Кsn · Кsж · Кsи · Кsм ;
Sо = 0,32; Кsn = 1,0;Кsж = 0,95; Кsи = 1,0; Кsм = 1,07;
S = 0,32 · 1,0 · 0,95 · 1,0 · 1,07 = 0,3 мм/об.
4 Определяем скорость резанияV.
V = Vт · Кvи · Кvф · Кv1 · Кvо , м/мин.
Vт = 202;Кvи = 1,0;Кvф = 0,81;Кv1 = 1,2;Кvо = 1,0;
V = 202 · 1,0 · 0,81 · 1,2 · 1,0 = 196 м/мин.
5 Подсчитываем число оборотов шпинделя п:
об/мин.
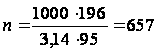 об/мин.
6 Определяем основное время Т0, мин:
,
L =
L =
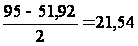 мм;
L1 = 3; i =1;
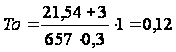 мин.
Операция 015 Токарная
Содержание операции: Переход 13. Точить поверхность 5 ш 35 мм. (начисто)
Исходные данные:
Оборудование – Токарный станок с ЧПУ мод. 16К20ФЗ
Приспособление – Оправка кулачковая шпиндельная ГОСТ 17528 – 05
Мерительный инструмент – Индуктивная скоба
Режущий и рабочий инструмент – Резец подрезной Т15К6
ГОСТ 18874 – 03
Обработка - Эмульсия на основе НГЛ-205А(Б) ТУЗ8.101547-2004
D = 36 мм, диаметр до обработки
d = 35 мм, диаметр после обработки
l = 35 мм, длина обрабатываемой поверхности
Расчёт припусков и режимов резания
1 Определяем припуск на обработку:
По чертежу детали для заданного торца определяем величину межоперационного припуска П, мм
П = В; П = 5 мм.
2 Устанавливаем глубину резания t, мм: t = П ;t = 5мм;
3 Выбираем подачу S и коэффициенты:
S = Sо · Кsn · Кsж · Кsи · Кsм ;
Sо = 0,24; Кsn = 1,0;Кsж = 0,62; Кsи = 1,0; Кsм = 1,07;
S = 0,24 · 1,0 · 0,62 · 1,0 · 1,07 = 0,15 мм/об.
4 Определяем скорость резанияV:
V = Vт · Кvи · Кvф · Кv1 · Кvи · Кvо , м/мин.
Vт = 220;Кvи = 1,0;Кvф = 0,81;Кv1 = 1,0;Кvи = 1,0;Кvо = 1,0;
V = 220 · 1,0 · 0,81 · 1,0 · 1,0 · 1,0 = 178 м/мин.
5 Подсчитываем число оборотов шпинделя п:
об/мин.
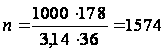 об/мин.
6 Определяем основное время Т0, мин:
,
L = 35 мм;
L1 = 7,5 + 7,5 = 15 мм; i =1;
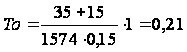 мин.
Операция 015 Токарная
Содержание операции: Переход 14. Расточить фаску 1,25 х 450 (начисто)
Исходные данные:
Оборудование – Токарный станок с ЧПУ мод. 16К20ФЗ
Приспособление – Оправка кулачковая шпиндельная ГОСТ 17528 – 05
Мерительный инструмент – Шаблон
Режущий и рабочий инструмент – Резец расточной Т15К6
ГОСТ 20874 – 03 Тип 5 Пластины ГОСТ: режущая 19048 – 06.
Обработка - Эмульсия на основе НГЛ-205А(Б) ТУЗ8.101547-2004
D = 34 мм, диаметр после обработки
d = 31,5 мм, диаметр до обработки
l = 1,25 мм, длина обрабатываемой поверхности
Расчёт припусков и режимов резания
1 Определяем припуск на обработку:
По чертежу детали для заданного торцаопределяемвеличину межоперационного припуска П, мм
П = D – d; П = 34 – 31,5 = 2,5 мм.
2 Устанавливаем
глубину резания
t,
мм: t =
;t = мм;
3 Выбираем подачу S и коэффициенты:
S = Sо · Кsn · Кsж · Кsи · Кsм ;
Sо = 0,31; Кsn = 1,0;Кsж = 0,62; Кsи = 1,0; Кsм = 1,07;
S = 0,31 · 1,0 · 0,62 · 1,0 · 1,07 = 0,2 мм/об.
4 Определяем скорость резанияV:
V = Vт · Кvи · Кvф · Кv2 · Кvи · Кvо , м/мин.
Vт = 242;Кvи = 1,0;Кvф = 0,92;Кv2 = 0,6;Кvи = 1,0;Кvо = 1,0;
V = 242 · 1,0 · 0,92 · 0,6 · 1,0 · 1,0 = 133 м/мин.
5 Подсчитываем число оборотов шпинделя п:
об/мин.
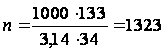 об/мин.
6 Определяем основное время Т0, мин:
,
где
L = l +y1 + y2
l = 1,25; y1 =2; y2 = 2; i =1;
L = 1,25 + 2 + 2 = 5,25 мм.
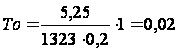 мин.
Расчет норм времени для 015 Токарной
1 Основное время
ТО= 0,05 + 0,31 + 0,09 +0,24 + 0,28 + 1,1 + 0,02 + 0,09 + 0,02 + 0,01 + 0,10 + 0,12 +