Разработка автоматизированного участка изготовления детали "Фланец"
При скоростном резании на токарных станках работать с не вращающимся центром запрещено.
Для обработки деталей закрепленных в центрах применяют безопасные поводковые патроны.
Для предупреждения захвата специальной одежды токаря ходовыми винтами и валиками, применяют ограждения. Во время работы необходимо соблюдать правила ношения специальной одежды (отсутствие свисающих концов и т.д.).
11.2 Требования безопасности при эксплуатации станков с ЧПУ
До начала работы оператору необходимо проверить наличие и исправность ограждений движущихся элементов станка, а также токоведущих частей электрической аппаратуры и элементов управления, ограждений для защиты от стружки и охлаждающих жидкостей, не повреждены ли открытые участки электропроводки, не оборван ли проводник электрического заземления станка, исправно ли действует пусковые, остановочные, реверсивные устройства, устройства переключения скоростей и фиксаторы органов управления, чтобы не произошло самовыключение, и безотказно проводилась остановка станка; исправность режущего и вспомогательного инструмента и надежность его фиксации его в инструментальном магазине. Работа без защитных ограждений и предохранительных устройств и приспособлений не допускается.
При установке станочного инструмента необходимо проверить его исправность (отсутствие надломов, трещин, правильность заточки т.п.), а для исключения случаев вырыва инструмента из зажимных приспособлений, необходимо надежно укрепить его. Категорически запрещается использовать не предусмотренные технологией подкладки под инструмент.
Перед выключением станка необходимо убедится, что пуск его не угрожает опасностью. Запрещается включать шпиндель и перемещать подвижные узлы станка, если в рабочей зоне механизмов находится обслуживающий персонал.
11.3 Требования безопасности при работе на сверлильных станках
Прежде, чем приступить к работе на станке следует привести в порядок рабочую одежду. Застегнуть и подвязать рукава, надеть головной убор, женщины должны убрать волосы под косынку, подвязанную без свисающих концов. Запрещается работать в рукавицах и перчатках, а так же с забинтованными пальцами без резиновых напальчников.
При обработке хрупких материалов дающих отлетающую стружку, а так же при обработке необходимо применять специальные очки или индивидуальные щитки для защиты лица. Перед началом работы необходимо проверить исправность станка, кроме того, следует убедиться, что обрабатываемая деталь, тески и приспособления прочно и надежно закреплены на столе. При сверлении отверстий в вязких металлах применяют спиральные свёрла со стружкодробящимися канавками. Установку деталей на станок и снятие их со станка производят при отведенном в исходное положение шпинделе с режущим инструментом, за исключением случая, когда станок оснащен специальным многоместным приспособлением, обеспечивающих загрузку деталей вне рабочей зоны.
При установке режущего инструмента следят за надёжностью и прочностью их крепления и правильности центровки. Установку инструментов проводят при полном останове станка, нельзя пользоваться инструментом с изношенными конусными хвостовиками при установке в шпиндель сверла или развёртки с конусным хвостовиком следует остерегаться пореза рук о режущую кромку инструмента. Режущий инструмент подводят к обрабатываемой детали постепенно без удара. В случае заедания инструмента, поломки хвостовика сверла, метчика и т.п. станок необходимо выключить. Перед остановом станка инструмент отводят от обрабатываемой детали. После выключения станка нельзя останавливать шпиндель патрон нажимом руки и прикасаться рукой к сверлу.
11.4 Требования безопасности при работе на фрезерных станках
Перед установкой на станке обрабатываемые детали и приспособления, особенно их соприкасающиеся базовые поверхности, должны быть очищенные от стружки и масла.
Деталь закрепляют в местах находящихся, как можно ближе к обрабатываемой поверхности. При креплении деталей за необработанные поверхности следует применять тиски и приспособления с насечкой на прижимных губках.
Пользоваться можно только исправной фрезой. Перед её установкой следует проверить надёжность и прочность крепления зубьев или пластин из твёрдого сплава, которые не должны иметь выкрошившихся мест, трещин и прижогов.
Фрезы должны быть ограждены, в противном случае разрешается работать только в защитных окнах.
При скоростном фрезеровании, кроме ограждений применяют приспособления для улавливания для и отвода стружки (специальные стружкоотводчики и т.д.)
В процессе фрезерования нельзя допускать скопление стружки на фрезе и оправке. Удаляют стружку в близи врезающейся фрезы только кисточкой, с ручкой длиной не менее 250мм.
Врезать фрезу в деталь следует постепенно, при этом механическую подачу нужно включить до соприкосновения детали с фрезой. При ручной подаче нельзя допускать резких увеличений скорости и глубины резания.
11.5 Требования безопасности при работе на шлифовальных станках
Перед началом работы на станке следует проконтролировать центричность круга и шпинделя (отсутствие биения). Проверить, легко ли перемещается задняя бабка и пиноль, нет ли на абразивном круге трещин и выбоин. Неисправный абразивный инструмент должен быть заменён. Проверяют также наличие прокладки между зажимными фланцами и кругом, степень крепления гаек зажимающих фланцев.
При работе с магнитной плитой или патронами следует включить сначала умформер, а затем станок. Запрещаются детали, удерживаемые остаточным магнетизмом, снимать ударами или рывками. При работе на станке с магнитными столами, плитами, патронами необходимо соблюдать требования:
- не допускать повышения температуры магнитных узлов, так как это может вызвать сгорание изоляции, выброс деталей или взрыв внутри плиты;
- не устанавливать на станке для шлифования погнутые детали.
Для снятия деталей, удерживаемых достаточным магнетизмом электромагнита, переключить ток в обратном направлении или пользоваться демагнетизатором.
При работе станка шлифовальный круг на деталь или деталь на круг нужно подавать плавно, без рывков или резкого нажима.
Если кругом, предназначенным для мокрого шлифования, работают всухую, то при переходе к работе с охлаждением следует подождать, пока круг охладится, и только после этого начать работу с охлаждающей жидкостью. По окончании работы с охлаждающей жидкостью надо выключить подачу жидкости и включить станок на холостой ход на 2-3 минуты для просушки круга с минеральной связкой.
Для удаления абразивной пыли необходимо пользоваться специальной щёткой или совком, при этом надо надевать защитные очки.
У каждого шлифовального станка или группы станков, на которых работы выполняют кругами разного диаметра, на видном месте должна быть вывешена таблица с указанием допустимой рабочей окружной скорости используемых кругов и частоты вращения шпинделя станка в минуту. На станке, работающего на скоростных режимах, защитный кожух должен иметь окраску отличную от окраски станка.
11.6 Требования безопасности при работе абразивным инструментом
При работе абразивными инструментами безопасность должна обеспечиваться с учетом вероятности воздействия следующих опасных и вредных факторов: разрывов шлифовального круга, повышенной запыленности воздуха рабочий зоны, образование в ней аэрозолей при обработке с использованием смазочно-охлаждающей жидкости (СОЖ), повышенного уровня шума и вибрации при работе с ручными шлифовальными машинами.
Перед установкой на станок абразивный инструмент должен быть осмотрен. Не допускается эксплуатация инструмента с трещинами на поверхности, а также не имеющего отметки об испытании на механическую прочность или с просроченным сроком хранения. Инструмент в этом случае может допускаться к эксплуатации после проверки на механическую прочность.
Шлифовальные круги диаметром 250 мм и более, а также круги диаметром 125 мм и более, предназначенные для работы с рабочей скоростью свыше 50м/с, в сборке с планшайбой перед установкой на станок должны быть сбалансированы. При обнаружении дисбаланса круга после первой проверки или в процессе работы должна быть произведена повторная балансировка.
На шлифовальных кругах, кроме кругов диаметром менее 250 мм и эльборовых, должны быть нанесены цветовые полосы: желтая - на кругах с рабочей скоростью 60м/с, красная - 80м/с, зеленая - 100м/с, зеленая и синяя - 125м/с.
К испытаниям и работе с абразивным инструментом допускаются лица не моложе 18 лет, прошедшие медицинский осмотр, обучение, аттестацию - квалификационную комиссию по охране труда.
12 Конструирование заготовки
В серийном производстве заготовки изготовляют на штамповочных молотах и прессах преимущественно в закрытых штампах. В мелкосерийном производстве этот способ применяют редко из-за высокой себестоимости штампов.
Горячую штамповку осуществляют в открытых и закрытых штампах. В первом случае образуется облой, т. е. отход лишнего металла в результате истечения; облой компенсирует неточность в весе исходной заготовки. Во втором случае облой отсутствует, следовательно, расход металла на заготовку меньше.
Штамповка может осуществляться в одно- и многоручьевых штампах; мелкие заготовки штампуют в многоштучных штампах.
Этот способ производителен и экономичен.
Фасонные, а также пустотелые заготовки цилиндрической формы штампуют на гидравлических прессах. Пустотелые заготовки изготовляют путем прошивки отверстия с последующей протяжкой через кольцо или высадкой, а болты, заклепки и подобные детали — на фрикционных винтовых прессах в специальных сборных штампах с разъемными матрицами.
Штамповки позволяет значительно уменьшить штамповочные уклоны и припуски, что снижает расход металла.
Вывод:
Получение данной детали типа «Цанга» из штампованной заготовки является самым оптимальным и экономичным вариантом. Преимуществом штамповки является большая экономия металла, обусловленная высоким классом чистоты обработанных поверхностей, благодаря чему механическая обработка сводится к минимуму.
13 Расчет калькуляции данной детали
13.1 Бизнес-план
Бизнес-план – это общепринятая в мировой хозяйственной практике форма представления деловых предложений и проектов, содержащая развернутую информацию о производственной, сбытовой, финансовой деятельности фирмы и оценку перспектив, условий и форм сотрудничества на основе баланса собственного экономического интереса фирмы и интересов партнеров, инвесторов, потребителей и конкурентов, перспектив, форм и условий сотрудничества. В условиях рынка нереально добиться стабильного успеха в бизнесе, если не планировать эффективное его развитие, не аккумулировать постоянно информацию о собственных перспективах и возможностях, о состоянии целевых рынков, положении на них конкурентов и т.д.
Бизнес-план – это краткое, точное, доступное описание предлагаемого бизнеса. Целью проекта является создание предприятия, которое будет производить комплектующие изделия применяемые в машиностроении. Производимая продукция являлась качественной и конкурентоспособной на рынке товарно - производственного назначения. По мере развития производства разрабатывать и выпускать другую продукцию на этом же оборудовании, что позволит укрепить положение фирмы на рынке производителей и расширить производство.
Качество продукции – это совокупность свойств продукции обуславливающих её пригодность удовлетворять определённые потребности в соответствии с назначением.
Стандарт – это документ устанавливающий требования к группам однородной продукции, правила её разработки, производства применения.
Для создаваемого предприятия выбрана организационно – правовая форма – Общество с ограниченной ответственностью, это одна из наиболее популярных форм хозяйственных обществ. Участники такого общества не отвечают по его обязательствам и несут риск убытков, связанных с деятельностью общества, в пределах стоимости внесенных ими вкладов. Если же участник внес вклад в уставный капитал общества не полностью, то он несет ответственность в пределах стоимости неоплаченной части его вклада. Общество же не отвечает по обязательствам своих участников. ООО может быть учреждено одним лицом, которое становится его единственным участником или может впоследствии стать обществом с одним участником, но не может иметь в качестве единственного участника другое хозяйственное общество, состоящее из одного лица. Число участников общества не должно быть более пятидесяти. Участники общества с ограниченной ответственностью вправе:
1)участвовать в управлении делами общества в порядке, установленном законом и учредительными документами общества;
2)получать информацию о деятельности общества и знакомиться с его бухгалтерскими книгами и иной документацией в установленном его учредительными документами порядке;
3)принимать участие в распределении прибыли;
4)продать или иным образом уступить свою долю в уставном капитале общества либо ее часть одному или нескольким участникам данного общества в порядке, предусмотренном Федеральным законом и уставом общества;
5)в любое время выйти из общества независимо от согласия других его участников;
6)получить в случае ликвидации общества часть имущества, оставшегося после расчетов с кредиторами, или его стоимость.
Для производства детали «Цанга» необходимо купить оборудование, в связи, с чем первоначальные инвестиции составят 18 150 000 рублей. Финансирование будет производиться за счет нераспределенной прибыли прошлых периодов. При этом предполагаемый объем продаж составит 15000 штук в год, что частично удовлетворит рынок, ожидаемая чистая прибыль составит 438 512 тысяч рублей.
13.2 Исходные данные
1. Наименование детали Цанга
2. Материал Сталь 65Г ГОСТ 1050 – 04
3. Масса готовой детали1,77 кг.
4. Вид заготовки Штамповка
5. Масса заготовки 2,309 кг.
6. Годовая программа выпуска 15000
7. Режим работы 2 смены
8. Продолжительность смены8 часов
9. Коэффициент загрузки участка 0,4
10.Технологический процесс изготовления детали Таблица 1.
Таблица 1
| № |
Наименование операции |
Тип обору-дования | Норма времени | Разряд работ |
Мощность Электродвигателя, (кВт) |
|
| tшт, мин. | tо, мин. | |||||
| 1 | Токарная | 16К20 Ф3 | 10,43 | 1,8 | 5 | 10 |
| 2 | Токарная | 16К20 Ф3 | 11,81 | 2,66 | 5 | 10 |
| 3 | Сверлильная | 2А150 | 0,59 | 0,20 | 4 | 7,5 |
| 4 | Сверлильная | 2А125 | 1,19 | 0,70 | 4 | 2,2 |
| 5 | Фрезерная | 6Н12П | 0,96 | 0,30 | 4 | 7 |
| 6 | Резьбофрезерная | 5Б63 | 2,11 | 0,90 | 4 | 4 |
| 7 | Внутришлифовальная | 3А227 | 1,29 | 0,12 | 5 | 7,645 |
| 8 | Круглошлифовальная | 3Б151 | 1,43 | 0,03 | 5 | 7,5 |
| 9 | Заточная | 3Д642Е | 1,3 | 0,036 | 5 | 1,5 |
| Итого: | 31,11 | 6,746 | ||||
13.3 Производственные расчёты
13.3.1 Расчет требуемого количества оборудования
Необходимое количество оборудования на каждой операции определяем по формуле:
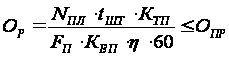 ,
где Op- расчетное количество оборудования;
Onp - принятое количество оборудования;
Nпл - годовая программа выпуска изделия в планируемом году;
tшт- норма времени (мин);
Ктп - коэффициент технологических потерь Кт.п. = 1,02 /1,03;
Квн - коэффициент выполнения норм Кв.н. = 1,06 / 1,1;
η - коэффициент загрузки участка:
Коэффициент загрузки участка – это есть загруженные рабочие места:
1 Если они загружены в полном объёме, то коэффициент загрузки равен 1
2 Если не догруженные рабочие места, то коэффициент загрузки равен числу стоящему после запятой в расчётном числе рабочих мест на составляющей операции
Если коэффициент загрузки равен 1, то участок работает без перерывов. Если меньше единицы, то оставшийся процент идёт на ППР (плановый предупредительный ремонт), физиологические нужды.
 ;

Fп - полезный фонд времени работы оборудования за год:
Fп = (Дк - Дв) ∙ Тсм,
где Дк- количество календарных дней в году;
Дв- количество выходных дней;
Тсм - продолжительность смены: Тсм = 8 часов;
Fп = (365 – 115) ∙ 8 = 250 ∙ 8 = 2000 часов.
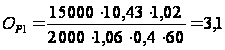 Onp1
= 4
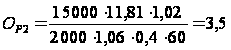 Onp2
= 4
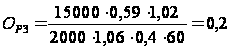 Onp3
= 1
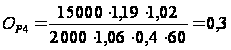 Onp4
= 1
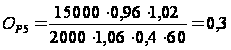 Onp5
= 1
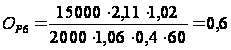 Onp6
= 1
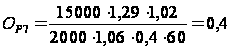 Onp7
= 1
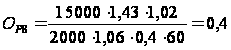 Onp8
= 1
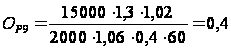 Onp9
= 1
Коэффициент загрузки оборудования находим по формуле:
Кз
=
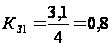
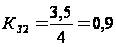
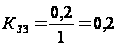
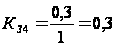
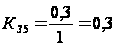
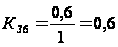
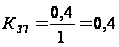
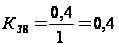
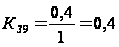
Все расчеты сводим в таблицу 2.
Таблица 2
Требуемое оборудование.
| № |
Наименование операции |
Тип оборудования | tшт, мин. | Количество оборудования | Кз | |
| Орасч. | Опр. | |||||
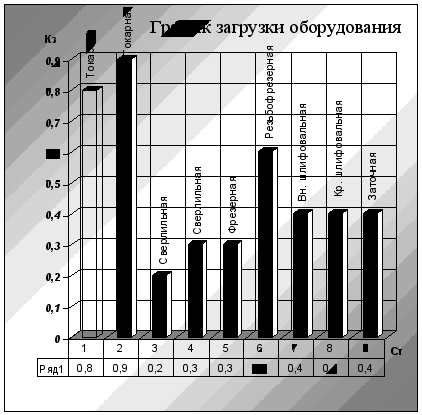
| 1 | Токарная | 16К20 Ф3 | 10,43 | 3,1 | 4 | 0,8 |
| 2 | Токарная | 16К20 Ф3 | 11,81 | 3,5 | 4 | 0,9 |
| 3 | Сверлильная | 2А150 | 0,59 | 0,2 | 1 | 0,2 |
| 4 | Сверлильная | 2А125 | 1,19 | 0,3 | 1 | 0,3 |
| 5 | Фрезерная | 6Н12П | 0,96 | 0,3 | 1 | 0,3 |
| 6 | Резьбофрезерная | 5Б63 | 2,11 | 0,6 | 1 | 0,6 |
| 7 | Вн. шлифовальная | 3А227 | 1,29 | 0,4 | 1 | 0,4 |
| 8 | Кр. шлифовальная | 3Б151 | 1,43 | 0,4 | 1 | 0,4 |
| 9 | Заточная | 3Д642Е | 1,3 | 0,4 | 1 | 0,4 |
| Итого: | 31,11 | 9,2 | 15 | |||
На основании расчётов строим график загрузки оборудования. И находим средний коэффициент загрузки.
Кз
ср =
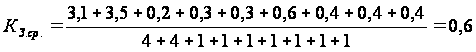
13.3.2 Расчет общей численности работающих на участке
Общая численность работающих участка складываются из численности основных, вспомогательных рабочих, а также руководителей, специалистов и служащих.
13.3.2.1 Расчет численности основных рабочих на каждой операции
определяются по формуле:
Рсп
=
 ∙ h
∙ Kсп,
где Onpi - принятое количество оборудования на данной операции;
Cф- количество станков, которые может обслуживать рабочий;
h - сменность работы оборудования;
Ксп - коэффициент, учитывающий потери рабочего времени по уважительным причинам (отпуска, болезни, выполнения, гособязанностей): Ксп=1,1;
Рсп - списочное количество рабочих;
Сф=
 ,
где tм - машинное время обработки;
Машинное время – это время затрачиваемое на обработку детали без непосредственного участия рабочего
Машинное время – это время, в течение которого производится снятие стружки т. е. происходит изменение формы, размеров и внешнего вида детали.
В машинное время входит время, затрачиваемое на врезание и перебег (подход и выход) режущего инструмента, на обратные ходы (у строгальных и долбёжных), на проход инструмента при пробных стружках, поэтому при учёте машинного времени рассчитанная длина обработки применяется с учётом всех этих припусков.
tшт - штучное время;
Штучное время – это сумма машинного времени, затрачиваемого на обработку детали, вспомогательного времени, необходимого для установки и снятия детали, для подхода и отхода инструмента, времени на обслуживание оборудования, время затрачиваемое на физические нужды рабочего
(tшт= tм+ tвс+ tобс+ tф)
tpyч - ручное время обработки;
tpyч = tшт – tм
tРУЧ 1 = 10,43 – 1,8 = 8,63 мин.
tРУЧ 2 = 11,81 – 2,66 = 9,15 мин.
tРУЧ 3 = 0,59 – 0,20 = 0,39 мин.
tРУЧ 4 = 1,19 – 0,70 = 0,49 мин.
tРУЧ 5 = 0,96 – 0,30 = 0,66 мин.
tРУЧ 6 = 2,11 – 0,90 = 1,21 мин.
tРУЧ 7 = 1,29 – 0,12 = 1,17 мин.
tРУЧ 8 = 1,43 – 0,03 = 1,40 мин.
tРУЧ 9 = 1,3 – 0,036 = 1,264 мин.
Подсчитываем количество станков, которые может обслуживать рабочий.
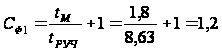
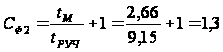
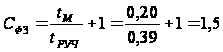
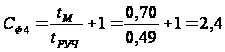
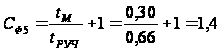
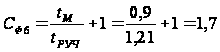
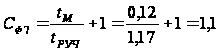
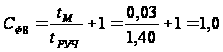
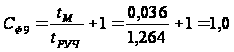
Расчёт численности основных рабочих на каждой операции
Рсп1
=
 ∙ 2 ∙
1,1 = 7,3
Рсп2
=
 ∙ 2 ∙
1,1 = 7,1
Рсп3
=
 ∙ 2 ∙
1,1 = 1,5
Рсп4
=
 ∙ 2 ∙
1,1 = 0,9
Рсп5
=
 ∙ 2 ∙
1,1 = 1,6
Рсп6
=
 ∙ 2 ∙
1,1 = 1,3
Рсп7
=
 ∙ 2 ∙
1,1 = 2,0
Рсп8
=
 ∙ 2 ∙
1,1 = 2,2
Рсп9
=
 ∙ 2 ∙
1,1 = 2,2
Все расчеты сводим в таблицу 3.
Таблица 3
Численность и разряд основных рабочих
| № |
Наименование операции |
Опр. | Сф | Количество рабочих | Разряд рабочих | Профессия | |
| Рсп.р. | Рсп.пр. | ||||||
| 1 | Токарная | 4 | 1,2 | 7,3 | 8 | 5 | Токарь |
| 2 | Токарная | 4 | 1,3 | 7,1 | 8 | 5 | Токарь |
| 3 | Сверлильная | 1 | 1,5 | 1,5 | 2 | 4 | Сверловщик |
| 4 | Сверлильная | 1 | 2,4 | 0,9 | 1 | 4 | Сверловщик |
| 5 | Фрезерная | 1 | 1,4 | 1,6 | 2 | 4 | Фрезеровщик |
| 6 | Резьбофрезерная | 1 | 1,7 | 1,3 | 2 | 4 | Фрезеровщик |
| 7 | Вн. шлифовальная | 1 | 1,1 | 2,0 | 2 | 5 | Шлифовщик |
| 8 | Кр. шлифовальная | 1 | 1,0 | 2,2 | 3 | 5 | Шлифовщик |
| 9 | Заточная | 1 | 1,0 | 2,2 | 3 | 5 | Заточник |
| Итого | 15 | 12,6 | 26,1 | 31 | |||
На основании расчётов определяется средний тарифный коэффициент рабочих, таблица 4.
Таблица 4
Тарифный коэффициент рабочих
|
Наименование профессий |
Количество рабочих | В том числе по разряду | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | ||
| 1,0 | 1,05 | 1,10 | 1,20 | 1,30 | 1,40 | ||
| Токарь | 8 | 8 | |||||
| Токарь | 8 | 8 | |||||
| Сверловщик | 2 | 2 | |||||
| Сверловщик | 1 | 1 | |||||
| Фрезеровщик | 2 | 2 | |||||
| Фрезеровщик | 2 | 2 | |||||
| Шлифовщик | 2 | 2 | |||||
| Шлифовщик | 3 | 3 | |||||
| Заточник | 3 | 3 | |||||
| Итого: | 31 | 7 | 24 | ||||
Расчёт основных рабочих производства. К ним относятся:
- токарь
- фрезеровщик
- сверловщик
- шлифовщик и т.д.
Rср.осн.
раб.=
 ,
где Ri – количество работников
Pi – разряд рабочих
Робщ – общее число рабочих
Rср.
осн. раб =
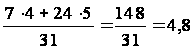
Кср.осн.раб.=
 ,
где Кi – тарифный коэффициент
Кср.
осн. раб
=
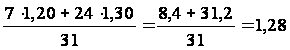
13.3.2.2 Расчет численности вспомогательных рабочих
Численность вспомогательных рабочих определяется несколькими методами:
- по местам обслуживания;
- по нормам обслуживания;
- по нормам относительной численности, т.е. в процентах от числа основных рабочих. В крупносерийном и массовом типе производства число вспомогательных рабочих составляет примерно 40-50 % от численности рабочих:
Рвсп= ∙ Росн
Рвсп = 0,4 ∙ 31 = 12,4
Рвсп = 13
К вспомогательным рабочим относятся:
- транспортные рабочие, контролеры, кладовщики, ремонтные и дежурные слесари, наладчики и др. работники.
Все расчеты сводим в таблицу 5.
Таблица 5Количество и разряд вспомогательных рабочих
|
Наименование профессий |
Количество рабочих | В том числе по размеру | |||||
| 1 | 2 | 3 | 4 | 5 | 6 | ||
| 1,0 | 1,1 | 1,2 | 1,35 | 1,55 | 1,8 | ||
| Наладчик | 5 | 2 | 3 | ||||
| Слесарь по текущему ремонту | 3 | 2 | 1 | ||||
| Контролёр | 1 | 1 | |||||
| Электрик | 3 | 1 | 2 | ||||
| Кладовщик | 1 | 1 | |||||
| Итого | 13 | 2 | 5 | 6 | |||
На основании расчётов определяется средний тарифный коэффициент вспомогательных рабочих.
Rср.осн.
раб.=
Rср=
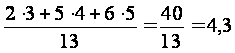
Кср.осн.раб.=
Кср=
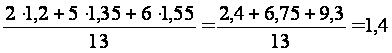
13.3.2.3 Расчет численности руководителей, специалистов и служащих (РСС)
Численность руководителей, специалистов и служащих определяем в процентах от числа основных рабочих и вспомогательных рабочих. Численность РСС в крупносерийном и массовом производстве составляет примерно 10% от численности основных и вспомогательных рабочих.
Чрсс=
 ∙
(Росн
+ Рвсп)
Чрсс= 0,1 ∙ (31 + 13) = 4,4
Чрсс= 5
Все расчеты сводим в таблицу 6 сводной ведомости работающих.
Таблица 6
Количество работников, работающих на участке
| Категория работающих | Количество | Проценты от общего количества |
| Основные | 31 | 63,3 % |
| Вспомогательные | 13 | 26,5 % |
| Руководители,
специалисты
и
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: |