Разработка автоматизированного участка изготовления детали "Фланец"
где π – постоянная
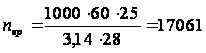 об/мин.
Корректируем по паспорту станка nкр = 18 000 об/мин.
5 Уточняем скорость шлифовального кругапо принятым оборотам Vкр.
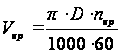 ,
м/сек.
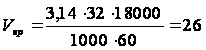 м/сек.
6 Определяем скорость вращения деталиVд.
Vд = 15 , м/мин.
7 Подсчитываем число оборотов шпинделя п:
 об/мин.
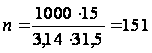 об/мин.
Корректируем по паспорту станка n = 250 об/мин.
8 Уточняем скорость детали по принятым оборотам V, м/мин:
 ,
м/мин
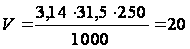 м/мин.
9 Определяем продольную подачу круга S0:
Sо = Sд · Вкр ;
Sд = 0,3; Вкр = 40;
гдеSд – подача в долях ширины круга, мм.
Вкр – ширина круга.
Sо = 0,3 · 40 = 12 мм/об ;
10 Определяем скорость продольного хода стола станка Vст.
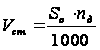 ,
м/мин.
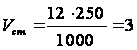 м/мин.
11 Определяем основное время Т0, мин:
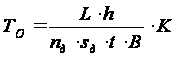 ,
где h – припуск на обработку, мм;
К – коэффициент точности;
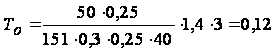 мин.
Расчет норм времени для 045 Вн. шлифовальной
1 Основное время
ТО= 0,12 мин.
2 Вспомогательное время:
2.1. Время на установку и снятие детали
tуст.=0,24 мин.
2.2. Время с вязанное с переходами
tпер.= 0,70 мин.;
2.3. Время контрольных измерений
tк.=0,13 мин.
Находим вспомогательное время
Твс = tуст + tпер + tк;
Твс= 0,24 + 0,70 + 0,13 = 1,07 мин.
3. Находим время на обслуживание
Тобс = (То
+ Твс)
 = (0,12 + 1,07)
 =
0,048 мин.
4. Находим время на физические нужды
Тф = (То +
Твс)
 = (0,12 + 1,07)
=
0,048 мин.
5. Считаем штучное время
Тшт = То + Твс + Тобс + Тф = 0,12 + 1,07 + 0,048 + 0,048 = 1,29 мин.
6. Находим подготовительно – заключительное время
Тп.з.= 4,0 + 2,0 + 3,0 + 1,5 + 0,15 + 0,15 + 0,15 + 0,2 + 0,2 + 0,3 = 11,65 мин.
Операция 050 Кр. шлифовальная
Содержание операции: Шлифовать ш 45 h9 с подшлифовкой торца.
Исходные данные:
Оборудование – Кр. шлифовальный станок 3Б151
Приспособление – Оправка ГОСТ 18438 – 05, поводковая планшайба, хомутик, центра
Мерительный инструмент – Индуктивная скоба
Режущий и рабочий инструмент – Шлифовальный круг из белого электрокорунда ПП250х40х76 24А 10–П С2 7 К5 35 ГОСТ 2424 – 83
Обработка - Эмульсия на основе НГЛ-205А(Б) ТУЗ8.101547-2004
D= 45,5 мм, диаметр до обработки
d = 45 мм, диаметр после обработки
l = 30 мм, длина обрабатываемой поверхности
Расчёт припусков и режимов резания
1 Определяем припуск на обработку:
По чертежу детали для заданного торцаопределяемвеличину межоперационного припуска П, мм
П = D – d; П = 45,5– 45 = 0,5 мм.
2 Устанавливаем
глубину резания
t,
мм: t = ;t =
 мм;
3 Определяем скорость шлифовального кругаVкр.
Vкр = 25 , м/сек.
4 Подсчитываем число оборотов шлифовального круга nкр:
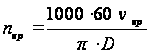 об/мин.
где π – постоянная
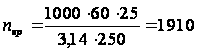 об/мин.
Корректируем по паспорту станка nкр = 2 200 об/мин.
5 Уточняем скорость шлифовального кругапо принятым оборотам Vкр.
,
м/сек.
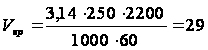 м/сек.
6 Определяем скорость вращения деталиVд.
Vд = 20 м/мин.
7 Подсчитываем число оборотов шпинделя п:
 , об/мин.
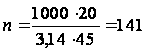 об/мин.
Корректируем по паспорту станка n = 150 об/мин.
8 Уточняем скорость детали по принятым оборотам V, м/мин:
,
м/мин
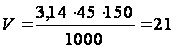 м/мин.
9 Определяем продольную подачу круга S0:
Sо = Sд · Вкр ;
Sд = 0,3; Вкр = 40;
гдеSд – подача в долях ширины круга, мм.
Вкр – ширина круга.
Sо = 0,3 · 40 = 12 мм/об ;
10 Определяем скорость продольного хода стола станка Vст.
,
м/мин.
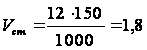 м/мин.
11 Определяем основное время Т0, мин:
,
мин.
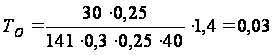 мин.
Расчет норм времени для 050 Кр. шлифовальной
1 Основное время
ТО= 0,03 мин.
2 Вспомогательное время:
2.1. Время на установку и снятие детали
tуст.=0,45 мин.
2.2. Время с вязанное с переходами
tпер.= 0,65 мин.;
2.3. Время контрольных измерений
tк.=0,19 мин.
Находим вспомогательное время
Твс = tуст + tпер + tк;
Твс= 0,45 + 0,65 + 0,19 = 1,29 мин.
3. Находим время на обслуживание
Тобс = (То
+ Твс)
= (0,03 + 1,29)
=
0,053 мин.
4. Находим время на физические нужды
Тф = (То +
Твс)
= (0,03 + 1,29)
=
0,053 мин.
5. Считаем штучное время
Тшт = То + Твс + Тобс + Тф = 0,03 + 1,29 + 0,053 + 0,053 = 1,43 мин.
6. Находим подготовительно – заключительное время
Тп.з.= 4,0 + 2,0 + 1,2 + 0,3 + 0,3 + 0,3 + 0,5 + 0,5 + 0,5 = 9,6 мин.
Операция 055 Заточная
Содержание операции: Прорезать 3 перемычки.
Исходные данные:
Оборудование – Универсально – заточной станок модели 3Д642Е
Приспособление – Патрон 3-х кулачковый пневматический ГОСТ 2578 – 83 и поворотный стол
Мерительный инструмент – Калибр плоский
Режущий и рабочий инструмент – Шлифовальный круг из белого электрокорунда ПП80х3х32 24А 10–П С2 7 К5 35ГОСТ 2424 – 83
Обработка - Эмульсия на основе НГЛ-205А(Б) ТУЗ8.101547-2004
Расчёт припусков и режимов резания
1 Определяем припуск на обработку:
По чертежу детали для заданного торца определяем величину межоперационного припуска П, мм
П = D – d; П = 40– 31,5 = 8,5 мм.
2 Устанавливаем
глубину резания
t,
мм: t =
;t = мм;
3 Определяем скорость шлифовального кругаVкр.
Vкр = 20 , м/сек.
4 Подсчитываем число оборотов шлифовального круга nкр:
об/мин.
где π – постоянная
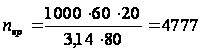 об/мин.
Корректируем по паспорту станка nкр = 5 000 об/мин.
5 Уточняем скорость шлифовального кругапо принятым оборотам Vкр.
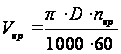 ,
м/сек.
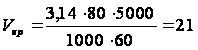 м/сек.
6 Определяем подачу круга S0:
Sо = 0,5 мм/об ;
7 Определяем основное время Т0, мин:
 ,
где
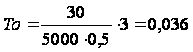 мин.
Расчет норм времени для 055 Заточной
1 Основное время
ТО= 0,036 мин.
2 Вспомогательное время:
2.1. Время на установку и снятие детали
tуст.=0,45 мин.
2.2. Время с вязанное с переходами
tпер.= 0,50 мин.;
2.3. Время контрольных измерений
tк.=0,22 мин.
Находим вспомогательное время
Твс = tуст + tпер + tк;
Твс= 0,45 + 0,50 + 0,22 = 1,17 мин.
3. Находим время на обслуживание
Тобс = (То
+ Твс)
= (0,036 + 1,17)
=
0,048 мин.
4. Находим время на физические нужды
Тф = (То +
Твс)
= (0,036 + 1,17)
=
0,048 мин.
5. Считаем штучное время
Тшт = То + Твс + Тобс + Тф = 0,036 + 1,17 + 0,048 + 0,048 = 1,3 мин.
6. Находим подготовительно – заключительное время
Тп.з.= 4,0 + 2,0 + 1,2 + 0,3 + 0,3 + 0,3 + 0,5 + 0,5 + 0,5 = 9,6 мин.
Расчет норм времени для полного изготовления детали.
1. Основное время
ТО = 1,8 + 2,66 + 0,2 + 0,7 + 0,3 + 0,9 + 0,12 + 0,03 + 0,036 = 6,75 мин.
2. Вспомогательное время:
Твс= 7,85 + 8,27 + 0,35 + 0,41 + 0,59 + 1,05 + 1,07 + 1,29 + 1,17 = 22,05 мин.
3. Считаем штучное время
Тшт = 10,43 + 11,81 + 0,594 + 1,198 + 0,96 + 2,106 + 1,29 + 1,43 + 1,3 = 31,12 мин.
4. Находим подготовительно – заключительное время
Тп.з.= 12 + 9,2 + 11 + 11,5 + 15,7 + 12,2 + 11,65 + 9,6 + 9,6 = 102,45 мин.
Тобщ = ТО + Твс + Тшт + Тп.з = 6,75 + 22,05 + 31,12 + 102,45 =162,37 мин
9 Технические характеристики оборудований
9.1 Токарный станок с ЧПУ модели 16К20Ф3
| Техническая характеристика | Станок модели 16К20Ф3 |
| Наибольший диаметр устанавливаемого изделия над станиной, мм. | 500 |
|
Наибольший диаметр обрабатываемого изделия, мм: над суппортом над станиной |
1 220 - |
| Наименьший диаметр обрабатываемой изделия при 10 инструментах, мм | - |
| Высота резца, устанавливаемого в резцедержателе, мм | 25 |
|
Наибольшая длина устанавливаемого изделия, мм: при установке в центах без люнета |
1000 - |
| Наибольшая длина обработки, мм | 905 |
| Наименьший длина обработки при 10 инструментах (от торца детали), мм | - |
| Центр шпинделя с конусом морзе по ГОСТ 13214 – 79 | 6 |
|
Конец шпинделя фланцевого по ГОСТ 12593 – 72 |
6К |
| Диаметр цилиндрического отверстия в шпинделе, мм | 55 |
| Центр пиноли с конусом морзе по ГОСТ 13214 – 79 | 5 |
| Частота вращения шпинделя (бесступенчатое регулирование), об/мин | 22,4 – 2240 |
|
Приделы частоты вращения шпинделя, устанавливаемая в ручную, об/мин: 1 диапазон 2 диапазон 3 диапазон |
22,4 – 355 63 – 900 160 - 2240 |
|
Приделы программируемых подач, мм/об: продольных поперечных |
0,01 – 40 0,005 - 20 |
|
Максимальная (максимальная рекомендуемая) скорость резания рабочей подачи , мм/мин. (мм/об) продольной поперечной |
2000 (2,8) 1000 (1,4) |
|
Скорость быстрых ходов, мм/мин не менее: продольных поперечных |
7500 5000 |
|
Дискретность перемещений, мм: продольных поперечных |
0,01 0,005 |
| Пределы шагов нарезаемых резьб, мм | 0,01 – 40,95 |
| Количество позиций автоматической поворотной головки | 6 |
| Наибольший крутящий момент на шпинделе, Н · м (кгн): | 1000 (100) |
|
Предельные диаметры сверления, мм: по чугуну по стали |
28 25 |
| Габариты станка, мм, не более | 3250 х 1700 х 2145 |
| Масса станка, кг, не более | 3800 |
9.2 Вертикально – сверлильный станок модели 2А150.
| Техническая характеристика | Станок модели 2А150 |
|
Размеры рабочей поверхности стола, мм: ширина длина |
500 600 |
| Наибольший диаметр сверления в стали, (σ в = 50 – 60 кгс/мм2) мм: | 50 |
| Расстояние от торца шпинделя до поверхности стола, мм | 0 – 800 |
| Расстояние от оси шпинделя до стойки (вылет шпинделя), мм | 350 |
| Наибольшее вертикальное перемещение стола, мм: | 325 |
| Наибольшее усилие подачи, кгс | — |
| Крутящий момент на шпинделе, кгсм | — |
| Конус морзе отверстие шпинделя | №5 |
| Наибольший ход шпинделя, мм | 300 |
| Наибольшее вертикальное перемещение сверлильной головки, мм | 250 |
| Скорость быстрого перемещения шпинделя, м/мин | — |
| Число ступеней оборотов шпинделя в минуту | 12 |
| Пределы или значения чисел оборотов шпинделя в минуту |
32 250 47 350 63 500 89 735 125 996 185 1400 |
| Число ступеней подач шпинделя | 9 |
| Пределы подач или подачи шпинделя мм/об |
0,12 0,62 0,20,9 0,28 1,17 0,41,8 2,64 |
|
Мощность электродвигателей, кВт: привода главного движения привода насоса охлаждения привода быстрого перемещения |
7,5 0,125 — |
|
Габариты станка, мм: длина ширина высота |
1550 1065 2865 |
| Масса станка, кг | 2250 |
9.3 Вертикально – сверлильный станок модели 2А125.
| Техническая характеристика |
Станок модели 2А125 |
|
Размеры рабочей поверхности стола, мм: ширина длина |
375 500 |
| Наибольший диметр сверления в стали (σ в = 50 – 60 кгс/мм2), мм | 25 |
|
Расстояние от оси шпинделя до стойки ( вылет шпинделя). мм |
250 |
| Расстояние от торца шпинделя до поверхности стола, мм | 0 – 700 |
| Набольшее вертикальное перемещение стола, мм | 325 |
| Наибольшее усилие подачи, кгс | — |
| Крутящий момента шпинделе, кгсм | — |
| Конус Морзе отверстия шпинделя | №3 |
| Наибольший ход шпинделя, мм | 175 |
| Наибольшее вертикальное перемещение сверлильной головки, мм | 200 |
| Скорость быстрого перемещения шпинделя, м/мин | — |
| Число ступеней оборотов шпинделя в минуту | 9 |
| Пределы или значения чисел оборотов шпинделя в минуту | 380 540 676 950 1360 |
| Число ступеней подач шпинделя | 9 |
| Пределы подач или подачи шпинделя мм/об |
0,1 0,28 0,13 0,36 0,17 0,48 0,22 0,62 0,81 |
|
Мощность электродвигателей, кВт: привода главного движения привода насоса охлаждения привода быстрого перемещения |
2,2 0,125 — |
|
Габариты станка, мм: длина ширина высота |
980 825 2300 |
| Масса станка, кг | 870 |
9.4 Вертикально – фрезерный станок модели 6Н12П.
| Техническая характеристика | Станок модели 6Н12П |
|
Размеры рабочей поверхности стола, мм: ширина длина |
320 1250 |
|
Наибольшее перемещение стола, мм: продольное поперечное вертикальное |
700 260 370 |
| Конус отверстия шпинделя ( по ГОСТу 836 – 62) | №3 |
| Расстояние от торца шпинделя до поверхности стола, мм. | 30 - 450 |
| Поворот фрезерной головки, град | ± 45 |
| Количество ступеней чисел оборотов шпинделя | 18 |
| Числа оборотов шпинделя в минуту |
30235 37,5 300 47,5 375 60 475 75 600 95 750 118 950 1501180 1901500 |
| Количество ступеней подач стола | 18 |
|
Подача стола, мм/мин: продольная поперечные вертикальные |
23,5 190 30235 38 300 48 375 60 475 75 600 95 750 118 950 1501180 23,5 – 1180 8 – 390 |
|
Скорость быстрых перемещения стола, мм/мин: продольного поперечного вертикального |
2200 2200 730 |
|
Мощность электродвигателей, кВт: привода главного движения привода подачи привода насоса охлаждения |
7 |
|
Габариты станка, мм: длина ширина высота |
2100 1740 1875 |
| Масса станка, кг | 2900 |
9.5 Резьбофрезерный станок модели 5Б63
| Техническая характеристика | Станок модели 5Б63 |
| Наибольший диаметр заготовки , установливаемой над станиной, мм: | 450 |
| Наибольшее расстояние между торцами шпинделей, мм: | 400 |
| Максимальный наружный диаметр фрезеруемой резьбы, мм. | 80 |
| Частота вращения шпинделя фрезерной головки, мин-1 | 160 – 2500 |
9.6 Внутришлифовальный станок модели ЗА227.
| Техническая характеристика | Станок модели ЗА227 |
| Наименьший и наибольший диаметры шлифуемыхотверстий, мм | 20-100 |
| Наибольшаядлинашлифования, мм | 125 |
|
Наибольший наружный диаметр устанавливаемого изделия, мм: без кожуха в кожухе |
400 300 |
| Наибольшее продольное перемещение стола, мм | 450 |
| Наибольшее поперечное перемещение бабки изделия, мм | — |
| Угол поворота бабки изделия, град | 30 |
| Пределы чисел оборотов шпинделя изделия в минуту | 180-1200 |
| Числа оборотовшлифовального шпинделя в минуту | 8 400 12 000 18 000 18 500 |
| Поперечная подача шлифовального круга (бесступенчатое регулирование), мм/мин | — |
| Наибольшийдиаметрвнутришлифовального круга, мм | — |
|
Пределыскоростей перемещения стола, м/мин: при шлифовании при правке при быстром отводеи подводе |
2 – 10 0,4 – 2 12 |
| Общая мощность, кВт | 7,645 |
|
Габариты станка, мм: длина ширина высота |
2500 1470 7650 |
| Масса станка, кг | 2800 |
9.7 Круглошлифовальный станок модели 3Б151
| Техническая характеристика | Станок модели 3Б151 |
|
Наибольшие размеры устанавливаемого изделия, мм: диаметр длина |
200 700 |
|
Наибольшие размеры шлифования, мм диаметр длина |
180 630 |
| Высота центров над столом, мм | 110 |
| Наибольшее продольное перемещение стола , мм | 650 |
| Скорость гидравлического перемещения стола (бесступенчатое регулирование), м/мин. | 0,1 – 6 |
| Наибольший угол поворота стола, град | +6, - 6 |
|
Конус Морзе центра бабки: передней задней |
№ 4 № 4 |
| Числа или пределы чисел оборотов изделия в минуту | Бесступенчатое регулирование 63 – 400 |
|
Размер шлифовального круга (наружный диаметр Ч высота Ч диаметр отверстия), мм: наибольший наименьший |
600 Ч 63 Ч 203 250 Ч 63 Ч 203 |
| Числа оборотов шлифовального круга в минуту или скорость вращения | 1 600 2 250 1 880 2 500 2 200 2 800 |
| Наибольшее поперечное перемещение шлифовальной бабки, мм. | — |
| Автоматическая периодическая подача, мм. | — |
| Цена давления лимба поперечной подачи, мм | — |
|
Мощность электродвигателей, кВт: привода шлифовального круга привода изделия привода гидронасоса |
7,5 0,76 1,5 |
|
Габариты станка, мм: длина ширина высота |
3 100 2 100 1 500 |
| Масса станка, кг | 4 200 |
9.8 Универсально – заточной станок модели 3Д642Е
| Техническая характеристика | Станок модели 3Д642Е |
|
Наибольшие размеры обрабатываемой заготовки, устанавливаемой в центрах: диаметр длина |
250 500 |
| Размеры рабочей поверхности стола: | 140 х 800 |
| Продольное перемещение стола: | 400 |
| Угол поворота стола в горизонтальной плоскости стола, 0 | ±450 |
|
Перемещение шлифовальной бабки: вертикальное горизонтальное |
250 230 |
| Диаметр шлифовального круга, мм. | 200 |
| Частота вращения шпинделя, об/мин. | 2 240 – 6 300 |
| Скорость автоматического продольного перемещения стола, м/мин | 0,2 – 8 |
| Мощность электродвигателя привода главного движения, кВт | 1,1/1,5 |
|
Габаритные размеры: длина ширина высота |
1 800 1 470 1 625 |
| Масса, кг. | 1 650 |
9.9 Промышленный робот модели М20.Ц48.01
| Техническая характеристика | Робот модели м20.Ц48.01. |
| Грузоподъемность, кг | 10х2 |
| Число степеней подвижности | 9 |
|
Наибольший ход каретки, мм: по вертикали по горизонтали |
630 3500 |
|
Наибольшее угловое перемещение, град: угол поворота (качания) руки угол поворота кисти (шпинделя) руки угол поворотаохвата, град |
30 90; 180 90 |
|
Максимальная скорость линейных перемещений, м/с: каретки рук |
1,2 0,5 |
|
Максимальные скорости угловых перемещений, град/с: поворота кисти (шпинделя) руки качания рука поворотасхвата |
90 90 90 |
| Точность позиционирования каретки, мм | ±1 |
| Масса (с устройством управление), кг | 1450 |
10 Виды и задачи автоматизации оперативного контроля индуктивной пробки
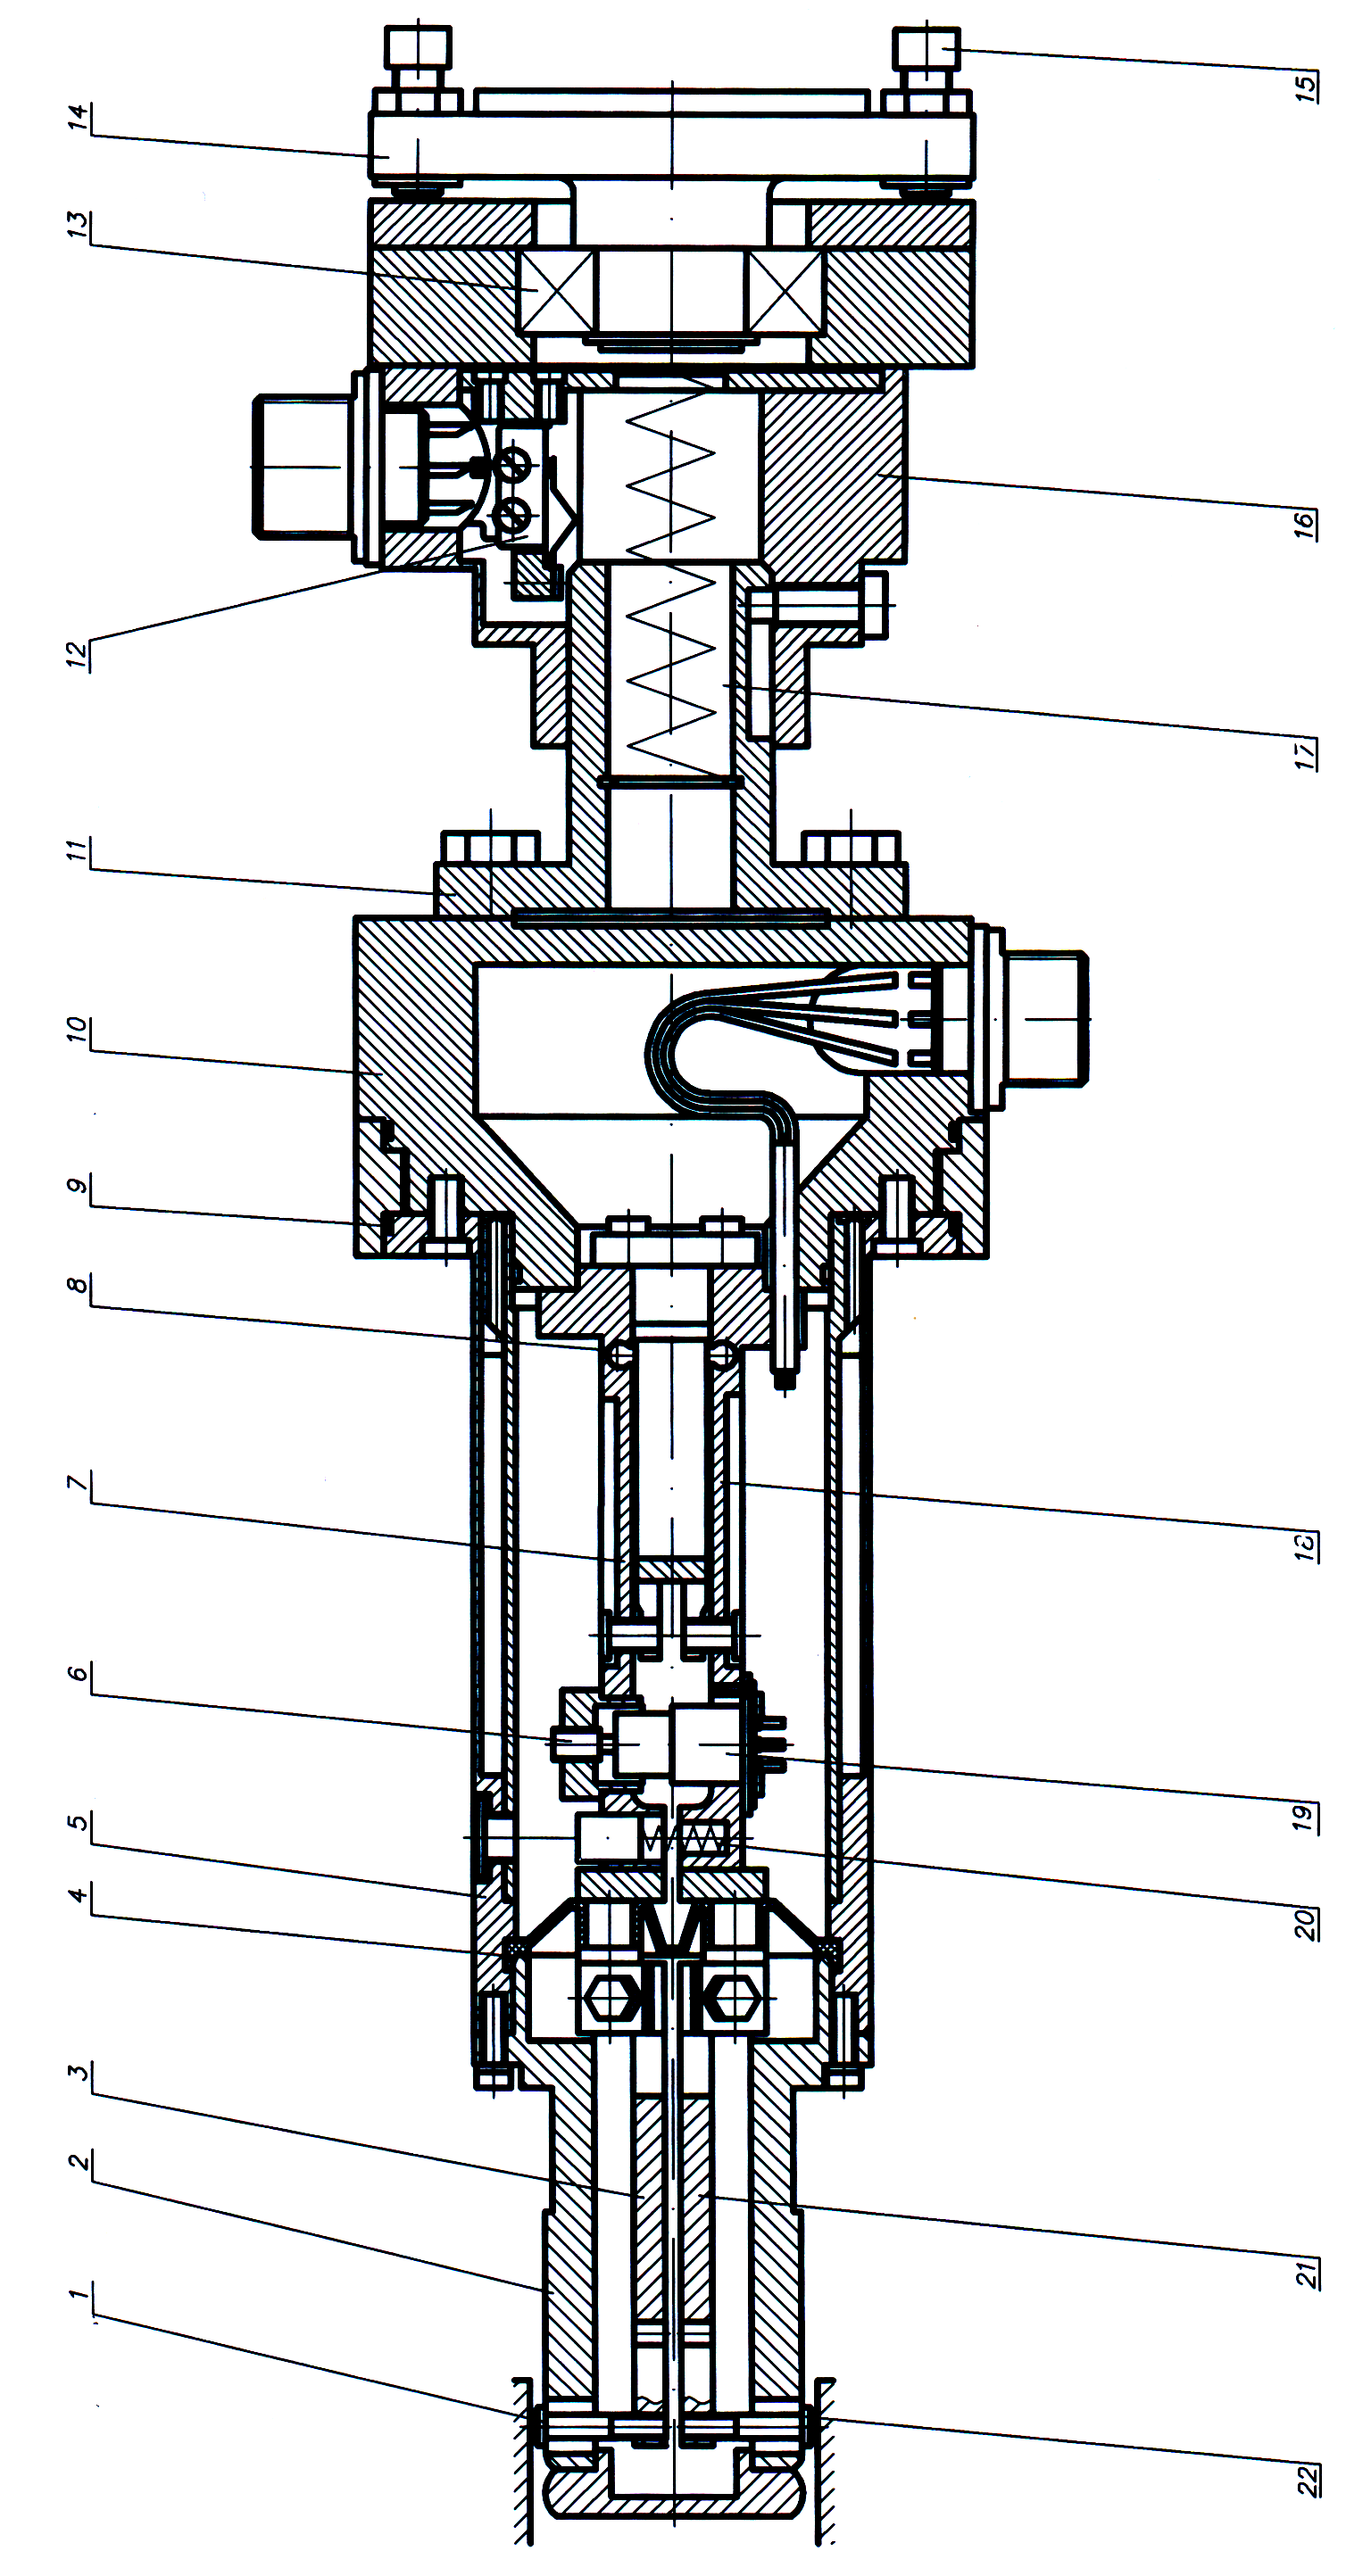
В качестве измерительной оснастки для контроля внутренних и наружных диаметров применяем контактные индуктивные и пневматические пробки и скобы.
На жестком основании 10 на плоскопружинных шарнирах 8 установлены два измерительных рычага 7 и 18 с державками 3 и 21 и резьбовыми наконечниками 1 и 22. На одном из рычагов 7 закреплен якорь 6, а на втором – магнитопровод 19 дифференциальногоиндуктивногопреобразователя.Контактное усилие создается пружиной 20, расположенной между рычагами 7 и 18. Измерительный механизм закрыт кожухом 5, герметизированными резиновыми кольцами 9 и чехлом 4. Державки 3 и 21 с измерительными наконечниками 1 и 22 закрыты защитным сменным стаканом 2, на торце которого вблизи измерительных наконечников расположены по окружности четыре твердосплавных опоры, центрирующие пробку в контролируемом отверстии. Измерительные наконечники 1 и 22 оснащены искусственными алмазами. Наконечники 1 и 22 фиксируются в державках 3 и 21 в большинстве случаев самоконтрящим механизмом. На торце стакана 2 имеются сопла, которым подводится сжатый воздух для очистки контролируемой поверхности.
Пробка снабжена механизмом блокировки в случае ее заклинивания и механизмом центрирования. Механизм блокировки состоит из направляющей 11, к которой крепится пробка, и корпуса 16. Между корпусом 16 и направляющей 11 установлена сильная пружина 17. При заклинивании пробки в необработанном или перекошенном отверстии направляющая 11 перемещается относительно корпуса 16, сжимая пружину 17, и замыкает переключатель 12. Выдается команда на аварийный отвод пробки. Блокировочный механизм можно выполнять не на пробке, а на подводящем устройстве. Однако в этом случае усилие, действующее на пробку при заклинивании, больше и может привести к ее повреждению.
В корпусе 16 на сферическом шарикоподшипнике 13 установлен фланец 14 с четырьмя ограничительными винтами 15. Этот механизм дает возможность пробке самоустанавливаться по измеряемому отверстию, поворачиваясь относительно жестко закрепленного на подводящем устройстве фланца 14.
Существует много конструктивных разновидностей пробок, зависящих от размера контролируемого отверстия, конфигурации детали и др. Так, в некоторых случаях одной пробкой одновременно контролируют несколько сечений одного или нескольких отверстий. В этом случае в одном корпусе располагают несколько пар измерительных рычагов и столько же индуктивных преобразователей. В пробках применяют дифференциальные и недифференциальные индуктивные преобразователи.
В подналадчиках измерительная оснастка устанавливается на подводящем устройстве либо в строго определенном положении, либо на "плавающих" центрирующих устройствах.
В первом случае измеряемая поверхность и измерительная оснастка должны быть очень точно ориентированы относительно друг друга. Так, измерительная пробка должна входить в измеряемое отверстие с зазором без заклинивания и заедания.
Во втором случае измерительная оснастка имеет некоторую подвижность относительно измеряемой поверхности и автоматически устанавливается (центрируется по этой поверхности).
11 Разработка мероприятий по охране труда
11.1 Требования безопасности при работе на токарных станках
Зона обработки должна ограждаться как со стороны, так и с противоположной ему стороны, для защиты персонала, работающего на расположенном рядом оборудовании.
Для исключения травмирования патроном или планшайбой при их установке на шпиндель станка следует подкладывать под них прокладки с выемкой под форму патрона или планшайбы.
При закреплении детали в кулачковом патроне или использование планшайб, следует захватывать деталь кулачками, на возможно большую величину. В кулачковом патроне без подпора