Проектирование участка и разработка технологического процесса изготовления детали № КБПА 451164.011 "Экран"



Где
 =108
мм – диаметр
детали на первом
переходе;
S = 1 мм – толщина материала;
 =
53 кгс/мм2
– предел прочности;
 =
0,6 – коэфициент
вытяжки цилиндрических
деталей.
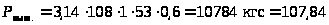 Кн.
Усилие вытяжки на втором переходе определяется по формуле:
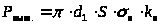 ,
(2.16), [ ], с.172 табл.72
Где
=80
мм – диаметр
детали на втором
переходе;
S = 1 мм – толщина материала;
=
53 кгс/мм2
– предел прочности;
=
0,6 – коэффициент
вытяжки низких
прямоугольных
коробок.
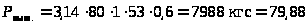 Кн.
Общее усилие вытяжки определяется по формуле
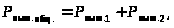
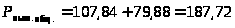 Кн.
Усилие прижима определяется по формуле:
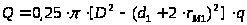 ,
(2.17), [ ], с.174
где q = 0,25 кгс/мм2 – давление прижима.
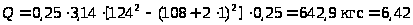 Кн.
Общее усилие штампа составляет:
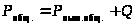 ,
(2.18)
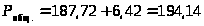 кН.
2.4.3 Расчет усилия штамповки в совмещенном штампе
Усилие вырубки определяется по формуле:
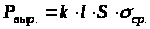 ,
где l – периметр среза.
Периметр среза равен:
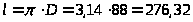 мм.
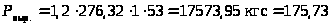 Кн.
Усилие снятия полосы с пуансона определяется по формуле:
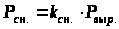 ,
где
 =
0,06.
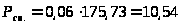 кН.
Общее усилие штампа составляет:
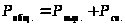 ,
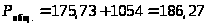 кН.
Усилие пробивки определяется по формуле:
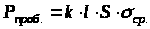 ,
(2.19), [ ], с.16
где l – периметр среза.
Периметр среза равен:
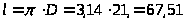 мм.
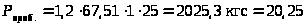 Кн.
Усилие снятия полосы с пуансона определяется по формуле:
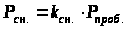 ,
(2.20)
где
=
0,12.
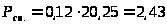 кН.
Усилие проталкивания детали через матрицу с цилиндрической шейкой определяется по формуле:
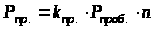 ,
(2.21)
где
 =
0,07;
n = 6.
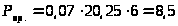 кН.
Общее усилие штампа составляет:
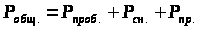 ,
(2.22)
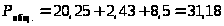 кН.
Общее усилие пресса определяется по формуле:
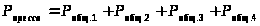 ,
(2.23)
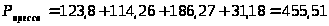 кН.
По рассчитанному усилию и габаритным размерам принимается многопозиционный пресс – автомат К 2130, технические характеристики которого приведены в таблице 2.1.
Таблица 2.1 – Технические характеристики пресса – автомата К 2130
Наименование характеристик |
Данные |
Единицы измерения |
| Мощность электродвигателя | 11,4 | кВт |
| Номинальное усилие | 1000 | кН |
| Технологическая работа пресса | … | |
| Наибольший ход ползуна | 130 | мм |
| Наименьший ход ползуна | 25 | мм |
| Частота движения ползуна | 80 | мин-1 |
| Номинальная закрытая высота | 400 | мм |
| Закрытая высота до рога | - | мм |
| Уровень торца направляющих ползуна | … | мм |
| Толщина подштамповой плиты | 100 | мм |
| Изменение длины шатуна | 100 | мм |
2.5 Механизация и автоматизация процесса штамповки
Механизация – полная и частичная замена физического труда человека работой машины, механизмов, приспособлений. Если рабочий не только управляет машиной, но и выполняет часть производственной операции вручную, то механизация называется частичной.
Механизация процессов холодной листовой штамповки заключается либо в объединении нескольких технологических операций в одном комбинированном штампе, либо в установке дополнительных приспособлений к штампам и прессам, так называемых подач.
Механизация кроме легко учитываемой экономии на прямой заработок дает трудно учитываемую эффективность от сокращения производственного цикла, ускорение оборачиваемости оборотных средств, уменьшение складских площадей.
При автоматизации, машина по заданной программе выполняет подачу заготовки в штамп, удаление готовых деталей и отходов, рабочий – оператор, только контролирует ее работу.
Автоматизация листовых штамповочных работ позволяет в несколько раз увеличить производительность труда, а также обеспечивает полную безопасность работы на прессах, так как отпадают ручные операции в рабочей зоне штампа.
Автоматизация меняет характер труда, сближает физический труд с умственным, повышает культурно – технический уровень трудящихся. Без автоматизации невозможны высокие темпы дальнейшего роста производительности труда и прогресса в машиностроении.
Механизации и автоматизации удаления отходов и отштампованных деталей из штампов необходимо уделять наибольшее внимание, т.к. при ручной подаче заготовки и ручном удалении готовой детали наиболее часто наблюдаются случаи травматизма.
Степень возможной автоматизации и механизации процессов штамповки зависит от типа и масштаба производства, а также от экономической целесообразности ее применения.
При автоматической подаче ленты многооперационные последовательные штампы представляют собой полный автомат, применение которого позволяет сократить количество оборудования до одного пресса.
Стремление максимально автоматизировать процесс штамповки и увеличить производительность процессов привело к созданию прессов – автоматов, производящих на одном прессе несколько операций – от первой до последней. Для осуществления этого процесса применяются грейферные подачи, позволяющие перемещение полуфабрикатов при помощи зажимных пластин (линеек), имеющих возвратно-поступательное движение, по линии передвижения заготовки. Грейферные подачи можно использовать не только для транспортирования полуфабрикатов между позициями штамповки, но и для загрузки исходной заготовки и выгрузки готового изделия.
Деталь № КБПА 451164.011 “Экран” изготавливается из рулонной ленты. Учитывая многопозиционность изготовления детали целесообразно применить штамповку на многопозиционном пресс-автомате, которая обеспечивает подачу, перемещение и удаление заготовок в автоматическом режиме. Пресс оснащён устройством для принудительного разматывания рулона, правильным устройством, валковой подачей для подачи материала в зону штамповки. Схема валковой подачи представлена на рисунке 2.3.
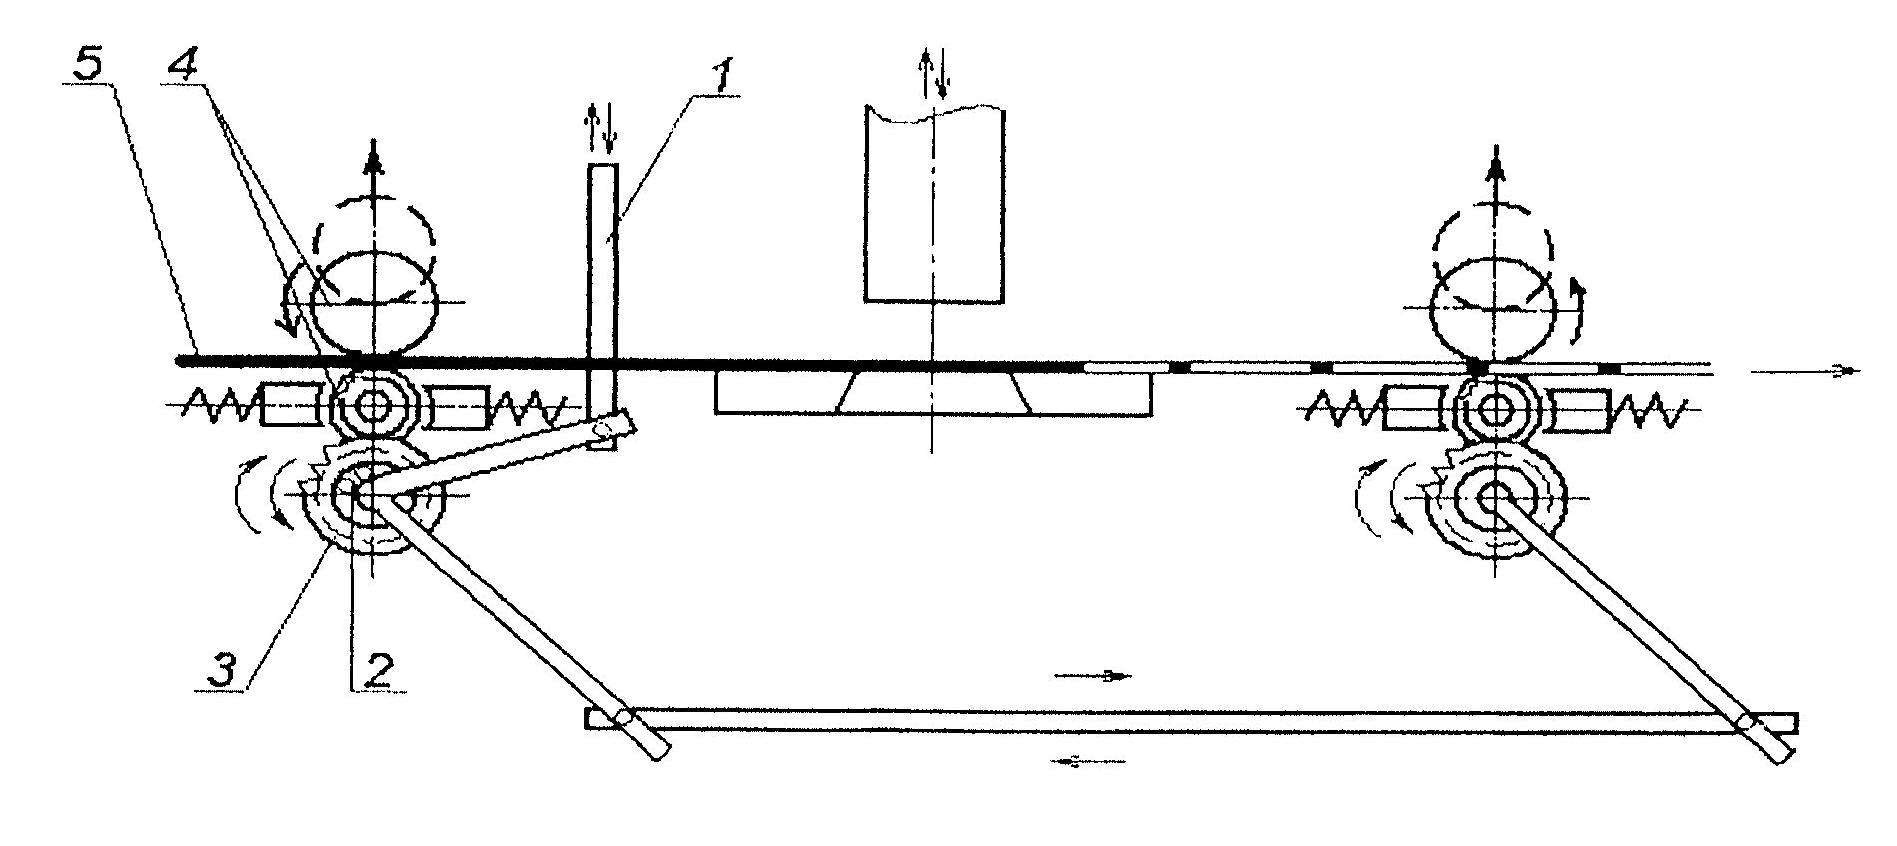
Рис. 2.3 – Схема валковой подачи
тяга; 2-ролик; 3-падающий валок; 4-прижимной валок; 5-лента
Основой привода является клинороликовая муфта рабочего и холостого хода. При движении тяги 1 вверх происходит заклинивание роликов, сцепление с наружной обоймой 3, поворот валков 4 и перемещение ленты на величину шага подачи. При движении тяги вниз ролики соскальзывают, сцепления с наружной обоймой не происходит и валки не вращаются.
Валки, тянущей и толкающей подачи, расположены по обе стороны штампа, синхронно поворачиваются и протягивают ленту через рабочую зону. Зазор между валками регулируется специальным устройством. Привод валков осуществляется от коленчатого вала с помощью рычагов и крановых или фрикционных устройств. При движении ползуна вверх валки поворачиваются и перемещают ленту на шаг подачи.
2.6 Отделочные операции
Отделочными считаются такие технологические операции, при которых устраняются мелкие дефекты детали.
Отделочные операции применяются для подготовки, улучшения качества поверхности детали, удаления и зачистки заусенца. В зависимости от формы детали и свойства материала применяют механические, электрохимические и другие способы отделочных операций.
После вырубки и пробивки на материале появляется заусенец, который удаляется при помощи ручной шлифовальной машины.
3 КОНСТРУКТОРСКАЯ ЧАСТЬ
3.1 Описание конструкции и работы спроектированных штампов
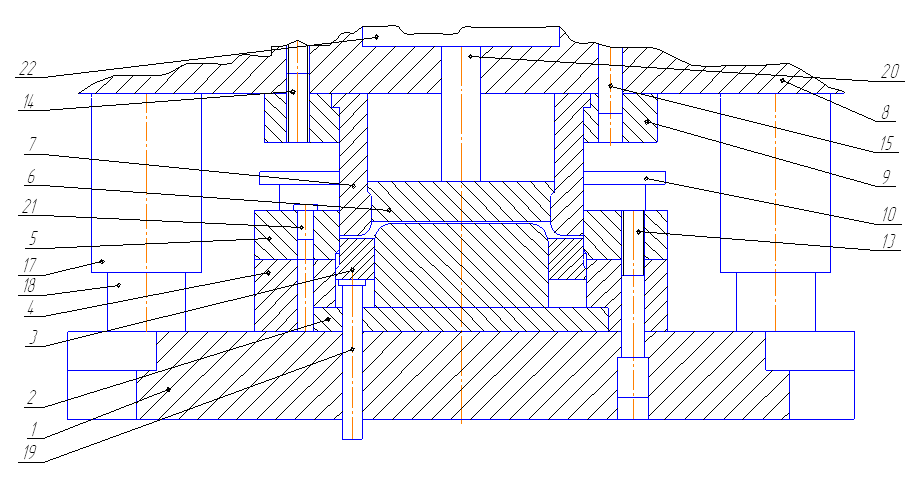
Штамп для вырубки и вытяжки состоит из нижней (1) и верхней (8) плит, соединенных между собой направляющими колонками (18) и втулками (17).
К верхней плите (8) винтами (14) и штифтами (15) крепиться державка 9 в которой установлена пуансон – матрица (7). В пуансон – матрице установлен толкатель (6).
К нижней плите (1) Винтами (13) крепиться державка (4) и матрица (5). В матрице установлен упор (3) и пуансон (2) а также система толкателей (19).
Штамп работает следующим образом. Заготовка подается валковой подачей на позицию вырубки и вытяжки, устанавливается по упорам (21) на пуансон (2) и прижим (3).
При движении верхней части штампа вниз, под действием толкателя (20) пуансон - матрица (7) сначала вырубает заготовку из ленты а затем прижимает заготовку к прижиму (3), тем самым, опуская его и высвобождая вытяжной пуансон (2). Происходит вытяжка детали.
При возвращении верхней части штампа в исходное положение толкатель (19) поднимает прижим (5) и снимает деталь с пуансона (2).
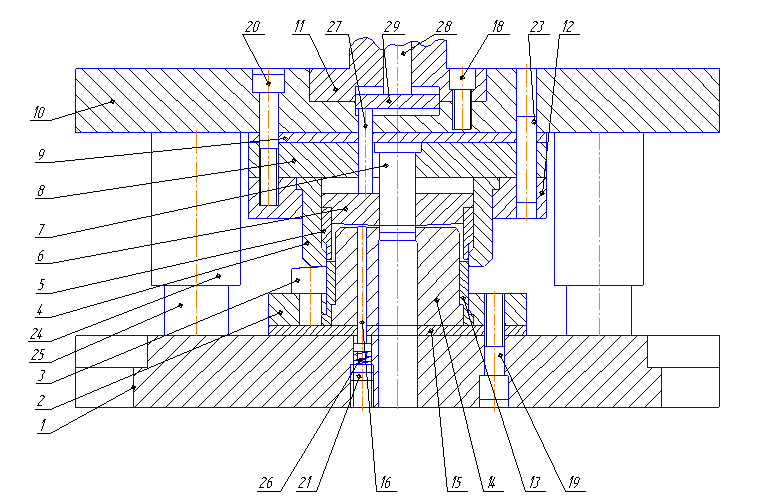
Штамп для обрезки и пробивки состоит из нижней плиты 1, верхней плиты 10 соединенных между собой направляющими колонками 25 и втулками 24.
К нижней плите 1 через подкладку 15 крепиться державка 2 винтами 19. В державке установлена матрица 14. В матрице установлен толкатель 16 с пробкой 21 и пружиной 26.
К верхней плите 10 крепиться державка 8 и 12 винтами 20 и штифтами 23.Пуансон 7 установлен в державке 8. В державке 12 установлена матрица 4. В матрице установлен съемник 6 и выталкиватель 5. Съемник действует от толкателя 27, 28 траверсы 29. Заготовка для обрезки и пробивки на матрицу 14 подается пинцетом. При ходе верхней части штампа вниз пуансоном 13 и матрицей 4 осуществляется обрезка края а матрицей 14 и пуансоном 7 пробивка отверстия. При обратном ходе выталкиватель и съемник удаляют деталь из матрицы 4. Отход при пробивке удаляется на провал . При помощи толкателя 16 деталь снимается с матрицы 14.
3.2 Определение закрытой высоты штампа
Штамп проектируется в его нижнем рабочем положении. В этом положении наилучшим образом увязывается взаимодействие рабочих, прижимающих и удаляющих деталей штампа.
Высота штампа в нижнем рабочем положении называется закрытой высотой штампа; она должна быть увязана с закрытой высотой пресса.
Закрытая высота пресса называется расстояние от плиты до ползуна пресса в его нижнем положении при максимальном ходе и укороченной длине шатуна. Закрытая высота пресса указывает на предельную высоту штамп, который может быть установлен на данном прессе.
Закрытая высота штампа должна находиться между наибольшей и наименьшей закрытой высотой пресса.
Наименьшая закрытая высота пресса определяется по формуле:
 ,
(3.1), [ ], с.
где Н = 400 мм – наибольшая закрытая высота пресса;
М = 100 мм – величина регулируемой длины шатуна.
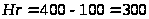 мм.
Определяем закрытую высоту вырубного и вытяжного штампа в соответствии с рисунком 3.1.
Принимаем закрытую высоту штампа для вырубки и вытяжки Hшт.=220 мм
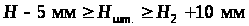 ,
(3.2), [ ], с.
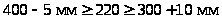 ,
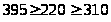 мм.
Так как
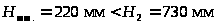 то необходимо
установить
промежуточные
подкладные
плиты.
Закрытая высота штампа для обрезки и пробивки определяется по формуле:
,
где
