Проектирование участка и разработка технологического процесса изготовления детали № КБПА 451164.011 "Экран"
Тогда:
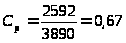 .
Принимается Спр1. = 1.
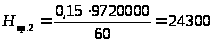 час.
Тогда:
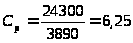 час.
Принимается Спр2. = 7.
Коэффициент загрузки оборудования рассчитывается по формуле:
 ,
(4.4), [ ]
где Ср – необходимое количество оборудования;
Спр. – принятое количество оборудования.
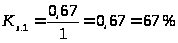 .
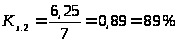
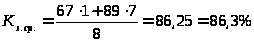
4.4 Расчет численности производственного персонала участка
Определение численности работающих на участке производится отдельно по категориям:
производственные рабочие;
вспомогательные рабочие;
инженерно-технические рабочие.
Количество производственных рабочих, выполняющих технологические операции основного производства, определяется по формуле:
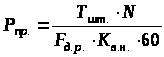 ,
(4.5), [ ]
где Fд.р. = 2016 часов – действительный годовой фонд времени рабочего;
Кв.н. = 1,1 – коэффициент выполнения норм.
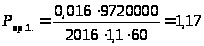 .
Принимается на участке 2 производственных рабочих.
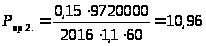 .
Принимается на участке 11 производственных рабочих.
Количество вспомогательных рабочих определяется исходя из норм обслуживания по формуле:
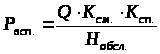 ,
(4.6), [ ]
где Q = 8 – количество обслуживаемых объектов;
Ксм. = 2 – коэффициент сменности;
Ксп. = 1,12 – коэффициент, учитывающий планируемые потери;
Нобсл. = 1,5 – норма обслуживания.
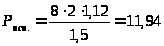 .
Принимается на участке 12 вспомогательных рабочих:
4 наладчик V разряда;
2 крановщик III разряда;
4 контролер III разряда;
2 кладовщика.
Остальные работы по обслуживанию участка выполняются цеховым персоналом.
Для руководства участком вводится должность бригадира, который назначается из числа высококвалифицированных рабочих, вошедших в состав производственных рабочих.
В соответствии с расчитанным количеством человек на участке мы также принимаем 3-х человек ИТР, а также 2-х человек МОП – уборщиц 1-ой и 2-ой смены.
Таблица 4.4 – Сводная ведомость списочного состава на участке
Категории работающих |
Количество человек |
Удельный вес, %. |
Производственные рабочие |
13 |
43,3 |
Вспомогательные рабочие |
12 |
40 |
ИТР |
3 |
10 |
МОП |
2 |
6,7 |
Итого: |
30 |
100 % |
4.5 Организация транспорта на участке
В холодно–штамповочных цехах используются мостовые краны, кран-балки, электрорельефы, подвесные конвейера, напольные и наземные транспортеры, колесные транспортные машины и рельсовые приводные тележки.
Краны применяются для монтажа и демонтажа оборудования, транспортировки узлов и деталей прессов, подачи заготовок на рабочие места, а также для наладки крупных и средних штампов.
Широко используются подвесные конвейеры с несущей цепью, толкающие.
Транспортеры напольного типа (непрерывного действия или шаговые) используются для межоперационной транспортировки заготовок на поточных линиях.
Подпольные транспортеры применяются для уборки производственных отходов.
Широко используются колесные транспортеры.
Поворотные краны разделяются на две группы:
1) краны, грузоподъемность которых не зависит от вылета стрелы;
2) стреловые краны, грузоподъемность которых для обеспечения требуемой устойчивости изменяется с изменением вылета стрелы.
На своем участке я принимаю мостовой кран грузоподъемностью
Q = 20/5 т.с. и электрокар.
4.6 Расчет площади участка и его планировка
Производственная площадь участка определяется по количеству установленного оборудования и удельной площади на один пресс.
Удельная производственная площадь на многопозиционные пресс-автоматы составляет
Для вырубки, вытяжки с применением валковой подачи - 50 м2 (q = 50 м2).
Для обрезки, пробивки - 40 м2 (q = 40 м2).
 ,
(4.7), [ ], с.272
Где q = 1 – количество установленного оборудования;
S=50 м2 – удельная производственная площадь.
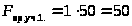 м2.
 ,
Где q = 7 – количество установленного оборудования;
S=40 м2 – удельная производственная площадь.
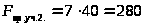 м2
Вспомогательная площадь – это площадь, занимаемая складами материалов, заготовок и деталей. Она определяется в размере 50 % от производственной.
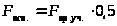 ,
(4.8), [ ], с.272
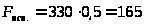 м2.
Площадь, занимаемая сантехническими и энергетическими устройствами составляет 20 % от производственной.
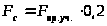 ,
(4.9), [ ], с.273
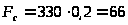 м2.
Общая площадь участка определяется по формуле:
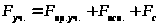 ,
(4.10)
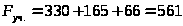 м2.
Высота здания до головки рельса подкранового пути: h = 11,740 м.
Высота здания : H = 14,4 м.
Объем здания, занятого участком, определяется по формуле:
 ,
(4.11) , [ ], с.274
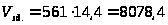 м3.
Планировка и организация рабочего места зависит от вида и размера заготовки, степени механизации работ и способа подачи заготовки, способа удаления деталей, типа пресса, мощности (усилия) пресса и размеров штампуемых деталей.
В организацию рабочего места штамповщика входят:
1) правильная и наиболее удобная планировка рабочего места, включая способы и места укладки заготовок, готовых изделий и отходов;
2) необходимая подготовка материалов и полуфабрикатов;
3) обеспечение рабочего места вспомогательным инструментом;
4) содержание в исправности и рабочей готовности пресса и штампа;
5) содержание рабочего места в чистоте и порядке.
Планировка оборудования штамповочных цехов должна предусматривать соответствующую площадь около пресса для укладки заготовок, готовых деталей и отходов, а также необходимые проходы и проезды для внутрицехового транспорта.
4.7 Организация штампо-инструментального хозяйства
Основными задачами организации инструментального хозяйства являются: полное и своевременное обеспечение рабочих мест нужным и качественным инструментом; своевременный ремонт и организация работ по восстановлению изношенного инструмента.
Инструментальное хозяйство в соответствии со своими задачами выполняет следующие функции:
1) планирует производство и потребление технологической оснастки по ее видам;
2) организует ремонт и восстановление технологической оснастки, ее хранение и выдачу;
3) осуществляет технический надзор за эксплуатацией оснастки.
Организация планово-предупредительного ремонта штампов и другой оснастки включает межремонтное обслуживание, малый, средний, капитальный и внеплановый ремонты.
Межремонтное обслуживание включает в себя профилактический осмотр штампа, наблюдение за правильной установкой и эксплуатацией штампа, устранение мелких дефектов, затяжку ослабленных креплений, замену легкозаменимых частей, очистку, смазку и регулировку штампа, а также устройств механизации и автоматизации.
Малый ремонт – один из основных видов планово-предупредительного ремонта, благодаря которому оборудование цеха поддерживается в работоспособном состоянии. Он заключается в замене и восстановлении отдельных изношенных деталей оборудования. Малый ремонт производиться без демонтажа оборудования и не требует полной разборки штампа.
Средний ремонт – вид планово-предупредительного ремонта, при котором без снятия оборудования с фундамента производят частичную разборку машины, ремонт отдельных сборочных единиц (узлов), замену и восстановление до 50% основных изношенных деталей, сборку, регулирование и испытание машины.
Капитальный ремонт – самый большой по объему ремонт, при котором полностью разбирают ремонтируемую машину, восстанавливают все ее механизмы, узлы, проверяют нормы точности данного оборудования в соответствии с первоначальными характеристиками. При этом штамп подлежит списанию, так как ремонту он не подлежит.
Внеплановый ремонт осуществляется после аварии или при непредвиденной поломке отдельных сборочных единиц (узлов) и деталей машины или вследствие наличия внутренних дефектов при изготовлении машины.
В штампо-ремонтном отделении цехов листовой штамповки в большинстве случаев выполняются малый и средний ремонты штампов и приспособлений. Капитальный ремонт и изготовление новых штампов и приспособлений производится в штампо – механическом, штампо – ремонтном и инструментальном цехах завода.
4.8 Организация технического контроля
При разработке технологического процесса холодной листовой штамповки обязательно предусматриваются операции технического контроля. В цехах холодной штамповки технический контроль предусматривает:
1) контроль материала, поступающего в цех;
2) контроль за установкой и наладкой штампов перед началом работы;
3) контроль полуфабрикатов в процессе изготовления детали;
4) контроль готовой продукции.
Контроль продукции осуществляют рабочие – штамповщики и контролеры технического контроля.
Для производства данной детали на участке используют следующие виды контроля:
1) входной контроль – задачей является проверка качества материала для штамповки. При входном контроле проверяется соответствие марки материала по сопровождающим документам. Проверяется толщина материала при помощи штангенциркуля или микрометра. Проверяется отсутствие внешних дефектов: трещин, закатов, зажимов, заусенцев, надрезов и так далее. Контроль производится визуальным осмотром, при необходимости вырезается образец для лабораторных исследований;
2) операционный контроль – производится для контроля размеров после каждой операции. Размеры контролируются универсальным или специальным измерительным инструментом: штангенциркулем, микрометром, набором радиусных шаблонов, рулеткой. Внешним осмотром проверяется отсутствие трещин, заусенцев, надрывов, гофры;
3) контроль готовой продукции – осуществляется после завершающей операции технологического процесса. Проверяется также соответствие изделия техническим требованиям, указанным на чертеже.
При большом количестве изделий в партии, в технологическом процессе необходимо указывать периодичность контроля и качества изделий, контролируемых из партии.
Современная организация производства предполагает безусловную ответственность каждого исполнителя за качество выпускаемой продукции. Работники ОТК тщательно анализируют все факторы производства и осуществляют предупредительный контроль, исключающий возможность выпуска недоброкачественной продукции. Рабочие-штамповщики и мастера обязательно контролируют изготовление детали или полуфабриката перед предъявлением их контролерам ОТК. Если при приеме контролер ОТК обнаруживает дефекты в партии деталей, то вся партия деталей возвращается исполнителю.
4.9 Организация ремонта и обслуживания оборудования
Планово-предупредительный ремонт оборудования на участке производится по определенной системе, включающей в себя совокупность различного вида работ по техническому уходу и ремонту оборудования. Мероприятия межремонтного обслуживания, включающие наблюдение за правилами эксплуатации оборудования, своевременное устранение мелких неисправностей и осмотры между плановыми ремонтами, выполняют как рабочие, обслуживающие данное оборудование, так и дежурный персонал ремонтной службы цеха. Межремонтное обслуживание выполняется во время перерывов в работе оборудования, без нарушения технологического процесса. Межремонтное обслуживание грузоподъемных машин, управляемых из кабины (мостовые краны) производится крановщиком совместно с дежурными слесарями и электромонтерами ежемесячно, а грузоподъемных машин, управляемых с пола (кран-балки) рабочими, допущенными к их эксплуатации.
Ремонтные работы подразделяются на малый, средний и капитальный ремонты. При малом ремонте производится замена или восстановление изношенных деталей, промывка, смазка и регулировка агрегата. При капитальном ремонте производится полная разборка агрегата, замена или ремонт всех изношенных частей и деталей, сборка и регулировка агрегата.
Малый ремонт осуществляется ремонтно-механическими отделениями, средний и капитальный ремонты – ремонтно-механическим цехом завода.
Ремонтный цикл планово-предупредительного ремонта включает: проведение нескольких осмотров и нескольких малых и средних ремонтов между двумя капитальными ремонтами.
Внеплановые ремонты – это ремонты, не предусмотренные графиком планово-предупредительного ремонта. При соблюдении правил эксплуатации и хорошо организованной системы ремонта, внеплановых ремонтов не должно быть.
4.10 Охрана труда, техника безопасности
Охрана труда – система технических, санитарно-гигиенических, организационных и правовых мероприятий, направленных на создание наиболее благоприятных условий для работы, обеспечение безопасности для жизни и здоровья персонала предприятия, предотвращение травматизма и профессиональных заболеваний.
Техника безопасности – система организационных и технических мероприятий и средств, предотвращающих воздействие на рабочего опасных производственных факторов.
Задача охраны труда – это создание условий труда, при которых полностью устраняется производственный травматизм и профессиональные заболевания.
Основным нормативным документом, регламентирующим санитарно-технические и санитарно-гигиенические условия в цехах других производственных, вспомогательных и служебно-бытовых помещениях, являются санитарные нормы проектирования промышленных предприятий. Технологические процессы и оборудование не должны выделять в воздух помещений, в атмосферу и водоемы вредные или неприятнопахнущие вещества, не производить или не допускать выше предельно установленных нормами шума, вибраций, ультразвука, инфразвука, электромагнитных волн, статического электричества, электрических излучений.
В холодноштамповочных цехах травматизм может возникнуть вследствие несовершенства конструкций штампов или прессов, нарушения технологического процесса, отсутствия или неправильной конструкции предохранительных и ограждающих устройств, а также вследствие плохой организации труда в цехе.
Согласно правилам техники безопасности каждый вновь принимаемый рабочий должен пройти инструктаж по технике безопасности.
Общие правила техники безопасности при работе на прессах:
В начале работы:
1) необходимо убедиться в хорошем состоянии пресса и рабочего места и выяснить, были ли в предыдущей смене неполадки в работе пресса и как они были устранены;
2) обеспечить необходимую смазку пресса;
3) при необходимости отрегулировать местное освещение;
4) проверить исправность пресса на холостом ходу.
Во время работы:
1) внимательно относиться к сигналам, подаваемым с грузоподъемных устройств и движущегося транспорта, и не находиться под поднятым и движущимся грузом.
2) Во время выполнения работы быть внимательным и не отвлекаться на посторонние дела и разговоры;
3) при ремонте, смазке пресса у пусковых устройств вывешивается надпись “Не включать – ремонт”;
4) запрещается прикасаться к электрооборудованию и электроустройствам, обслуживание которых рабочему не поручено.
По окончании работы:
1) выключить электромотор и запереть включающие устройства;
2) привести в порядок рабочее место: сложить в тару заготовки и убрать отходы, сдать готовую продукцию, инструмент и приспособления;
3) сдать рабочее место и оборудование сменщику, сообщив обо всех имеющихся неполадках в работе пресса и штампа.
Для предупреждения попадания рук штамповщика в рабочую зону штампа применяются устройства, закрывающее штамповое пространство во время рабочего хода, устройства, предотвращающие включение пресса при нахождении рук в такой зоне, устройства, принудительно удаляющие руки рабочего из опасной зоны.
Механизация и автоматизация включает необходимость в непосредственном соприкосновении производственного персонала с оборудованием во время его работы, предотвращая этим проникновение рук рабочего в опасные зоны оборудования при его работе.
Размещено на /