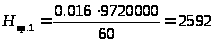Проектирование участка и разработка технологического процесса изготовления детали № КБПА 451164.011 "Экран"
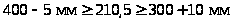 ,
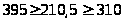 мм.
Так как
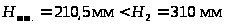 ,
то необходимо
установить
промежуточные
подкладные
плиты.
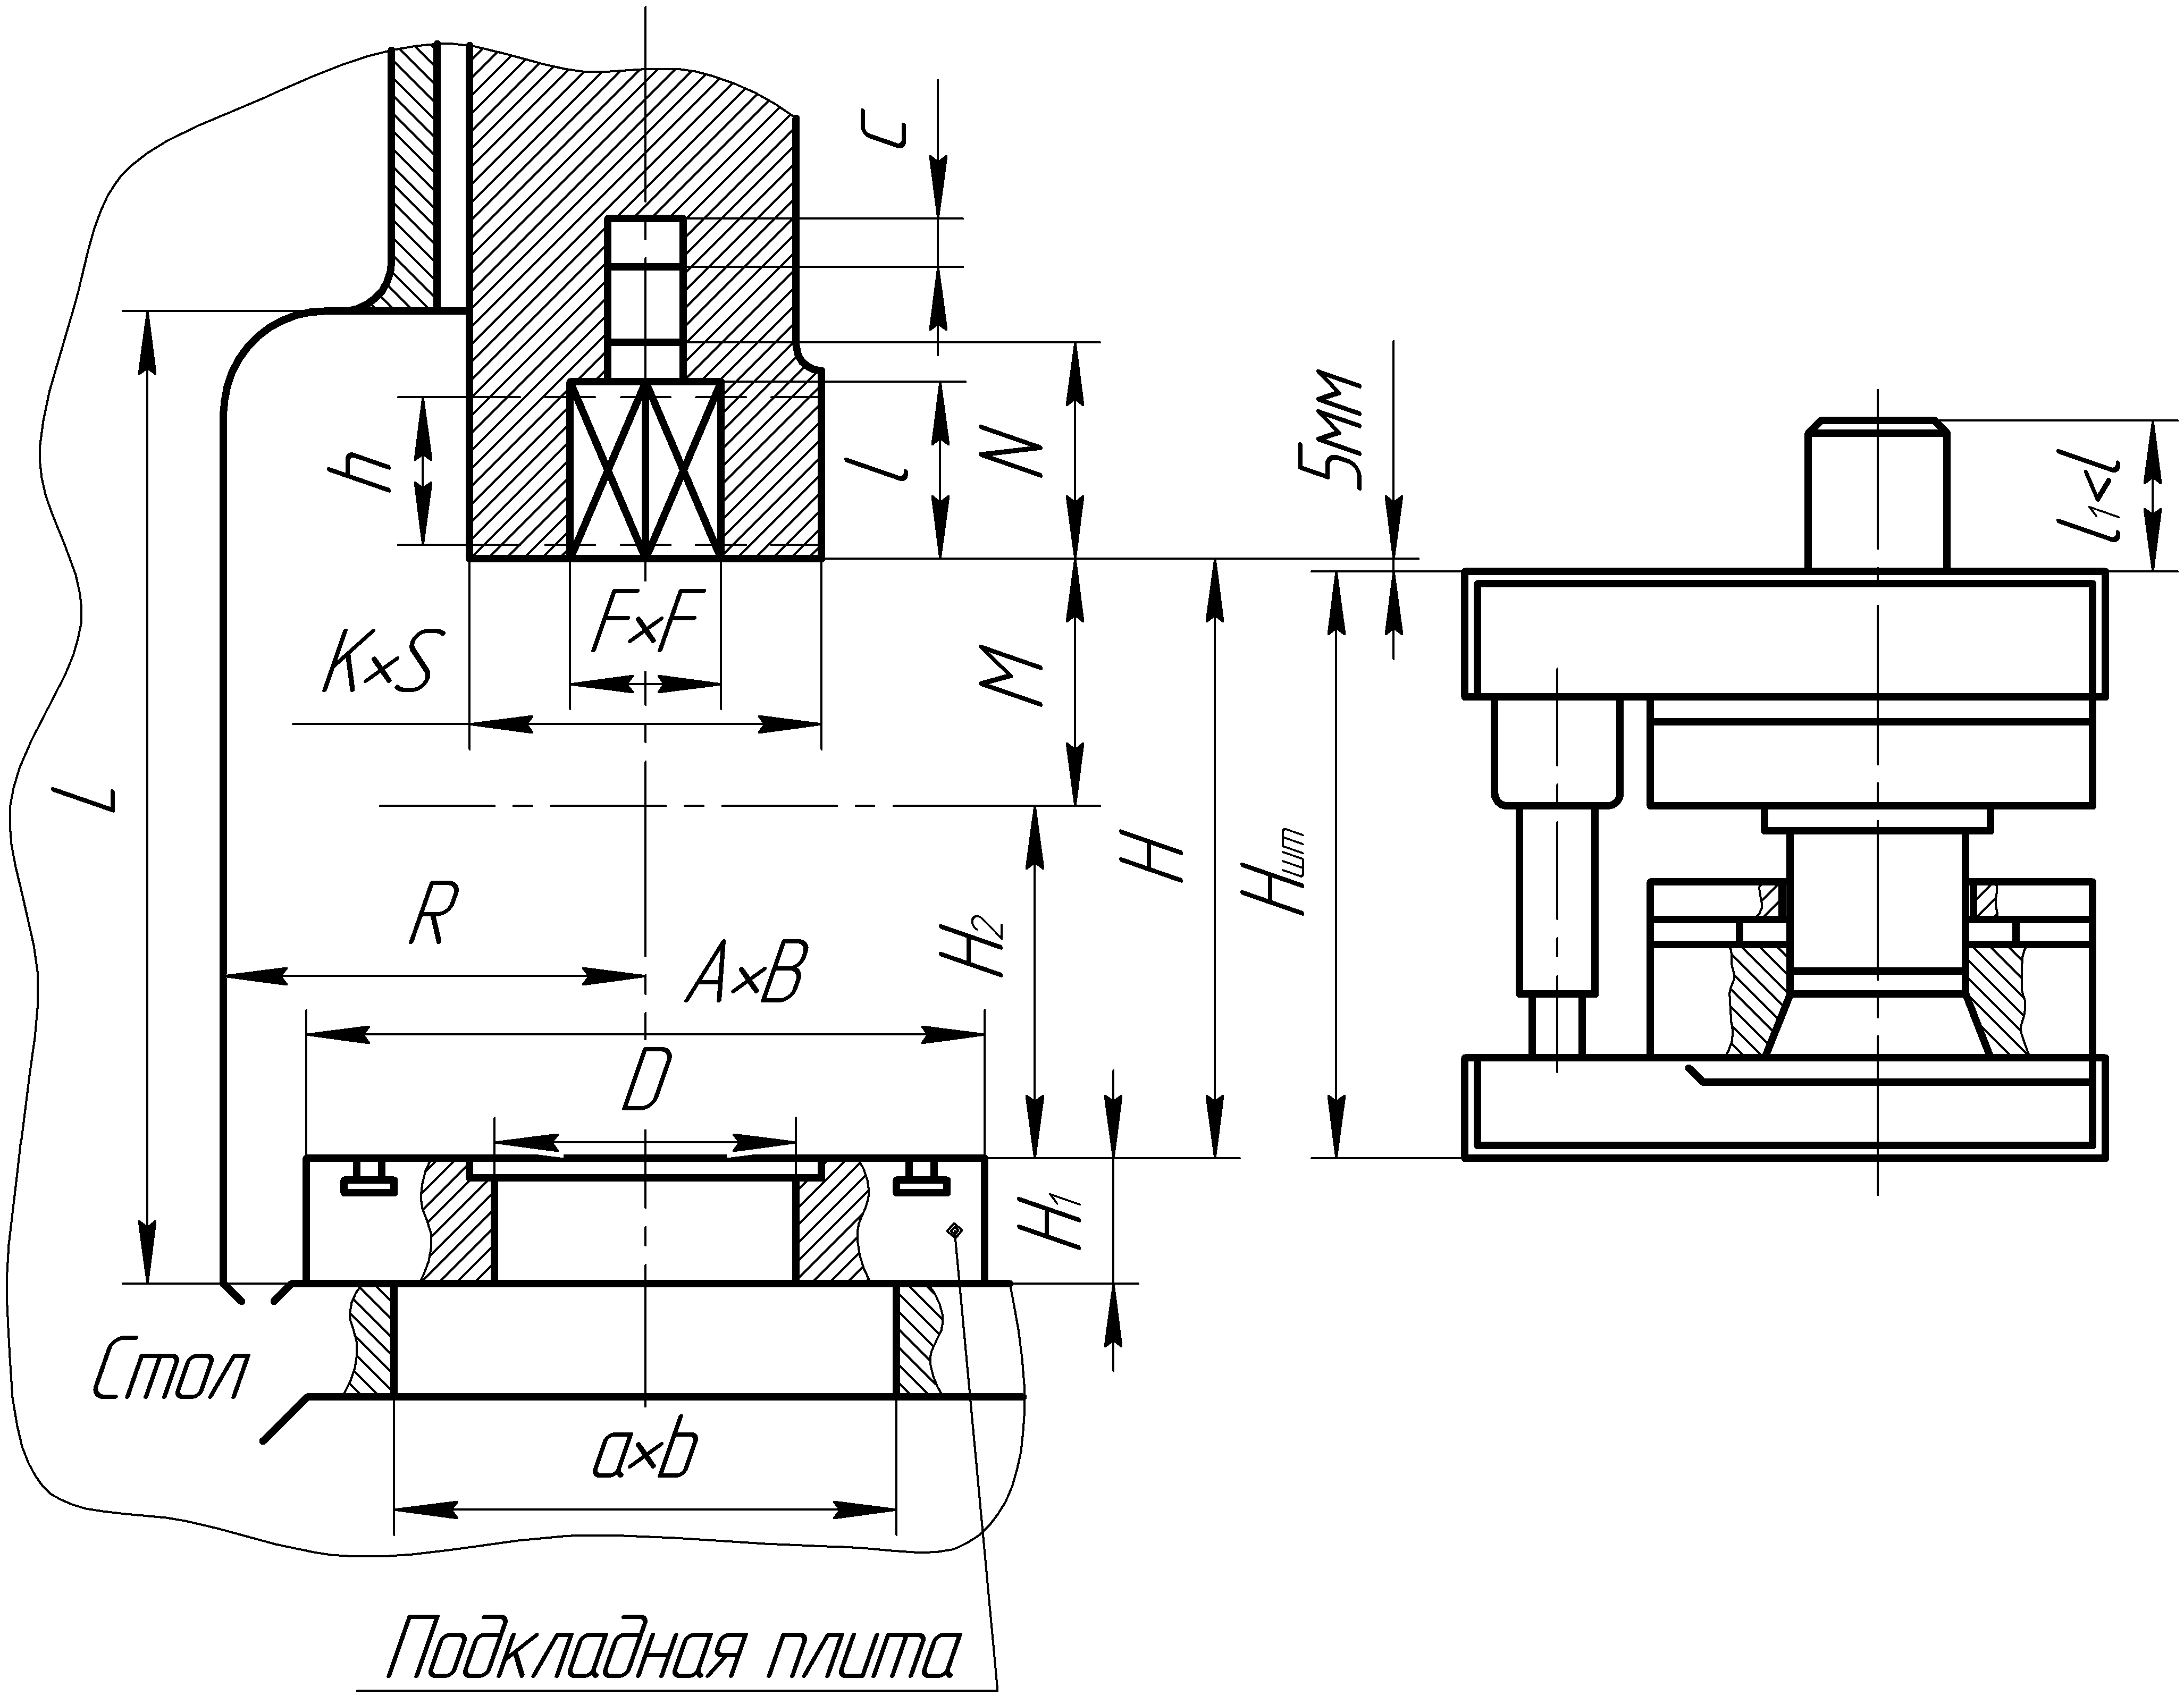
Рисунок 3.1 – Схема закрытой высоты
h – Величина хода ползуна; М – величина регулировки длины шатуна;
Н – наибольшая закрытая высота пресса (расстояние от плиты до ползуна в его нижнем положении при максимальном ходе и наименьшей длине ползуна); L – расстояние от стола до направляющих; R – вылет от оси ползуна до станины; А1 Ч В1 – размеры стола (не показан); a Ч b – размеры отверстия в столе; А Ч В – размеры подкладной плиты; H1 – толщина подкладной плиты; D – диаметр отверстия в подкладной плите; K Ч S – размеры нижней площади ползуна; F Ч F – размеры квадратного отверстия в ползуне; l – глубина квадратного отверстия в ползуне;N – расстояние от выталкивателя до нижней поверхности ползуна; с – ход выталкивателя; H2 – наименьшая закрытая высота пресса (Н – М); Ншт. – закрытая высота пресса.
3.3 Расчет исполнительных размеров рабочих частей штампов
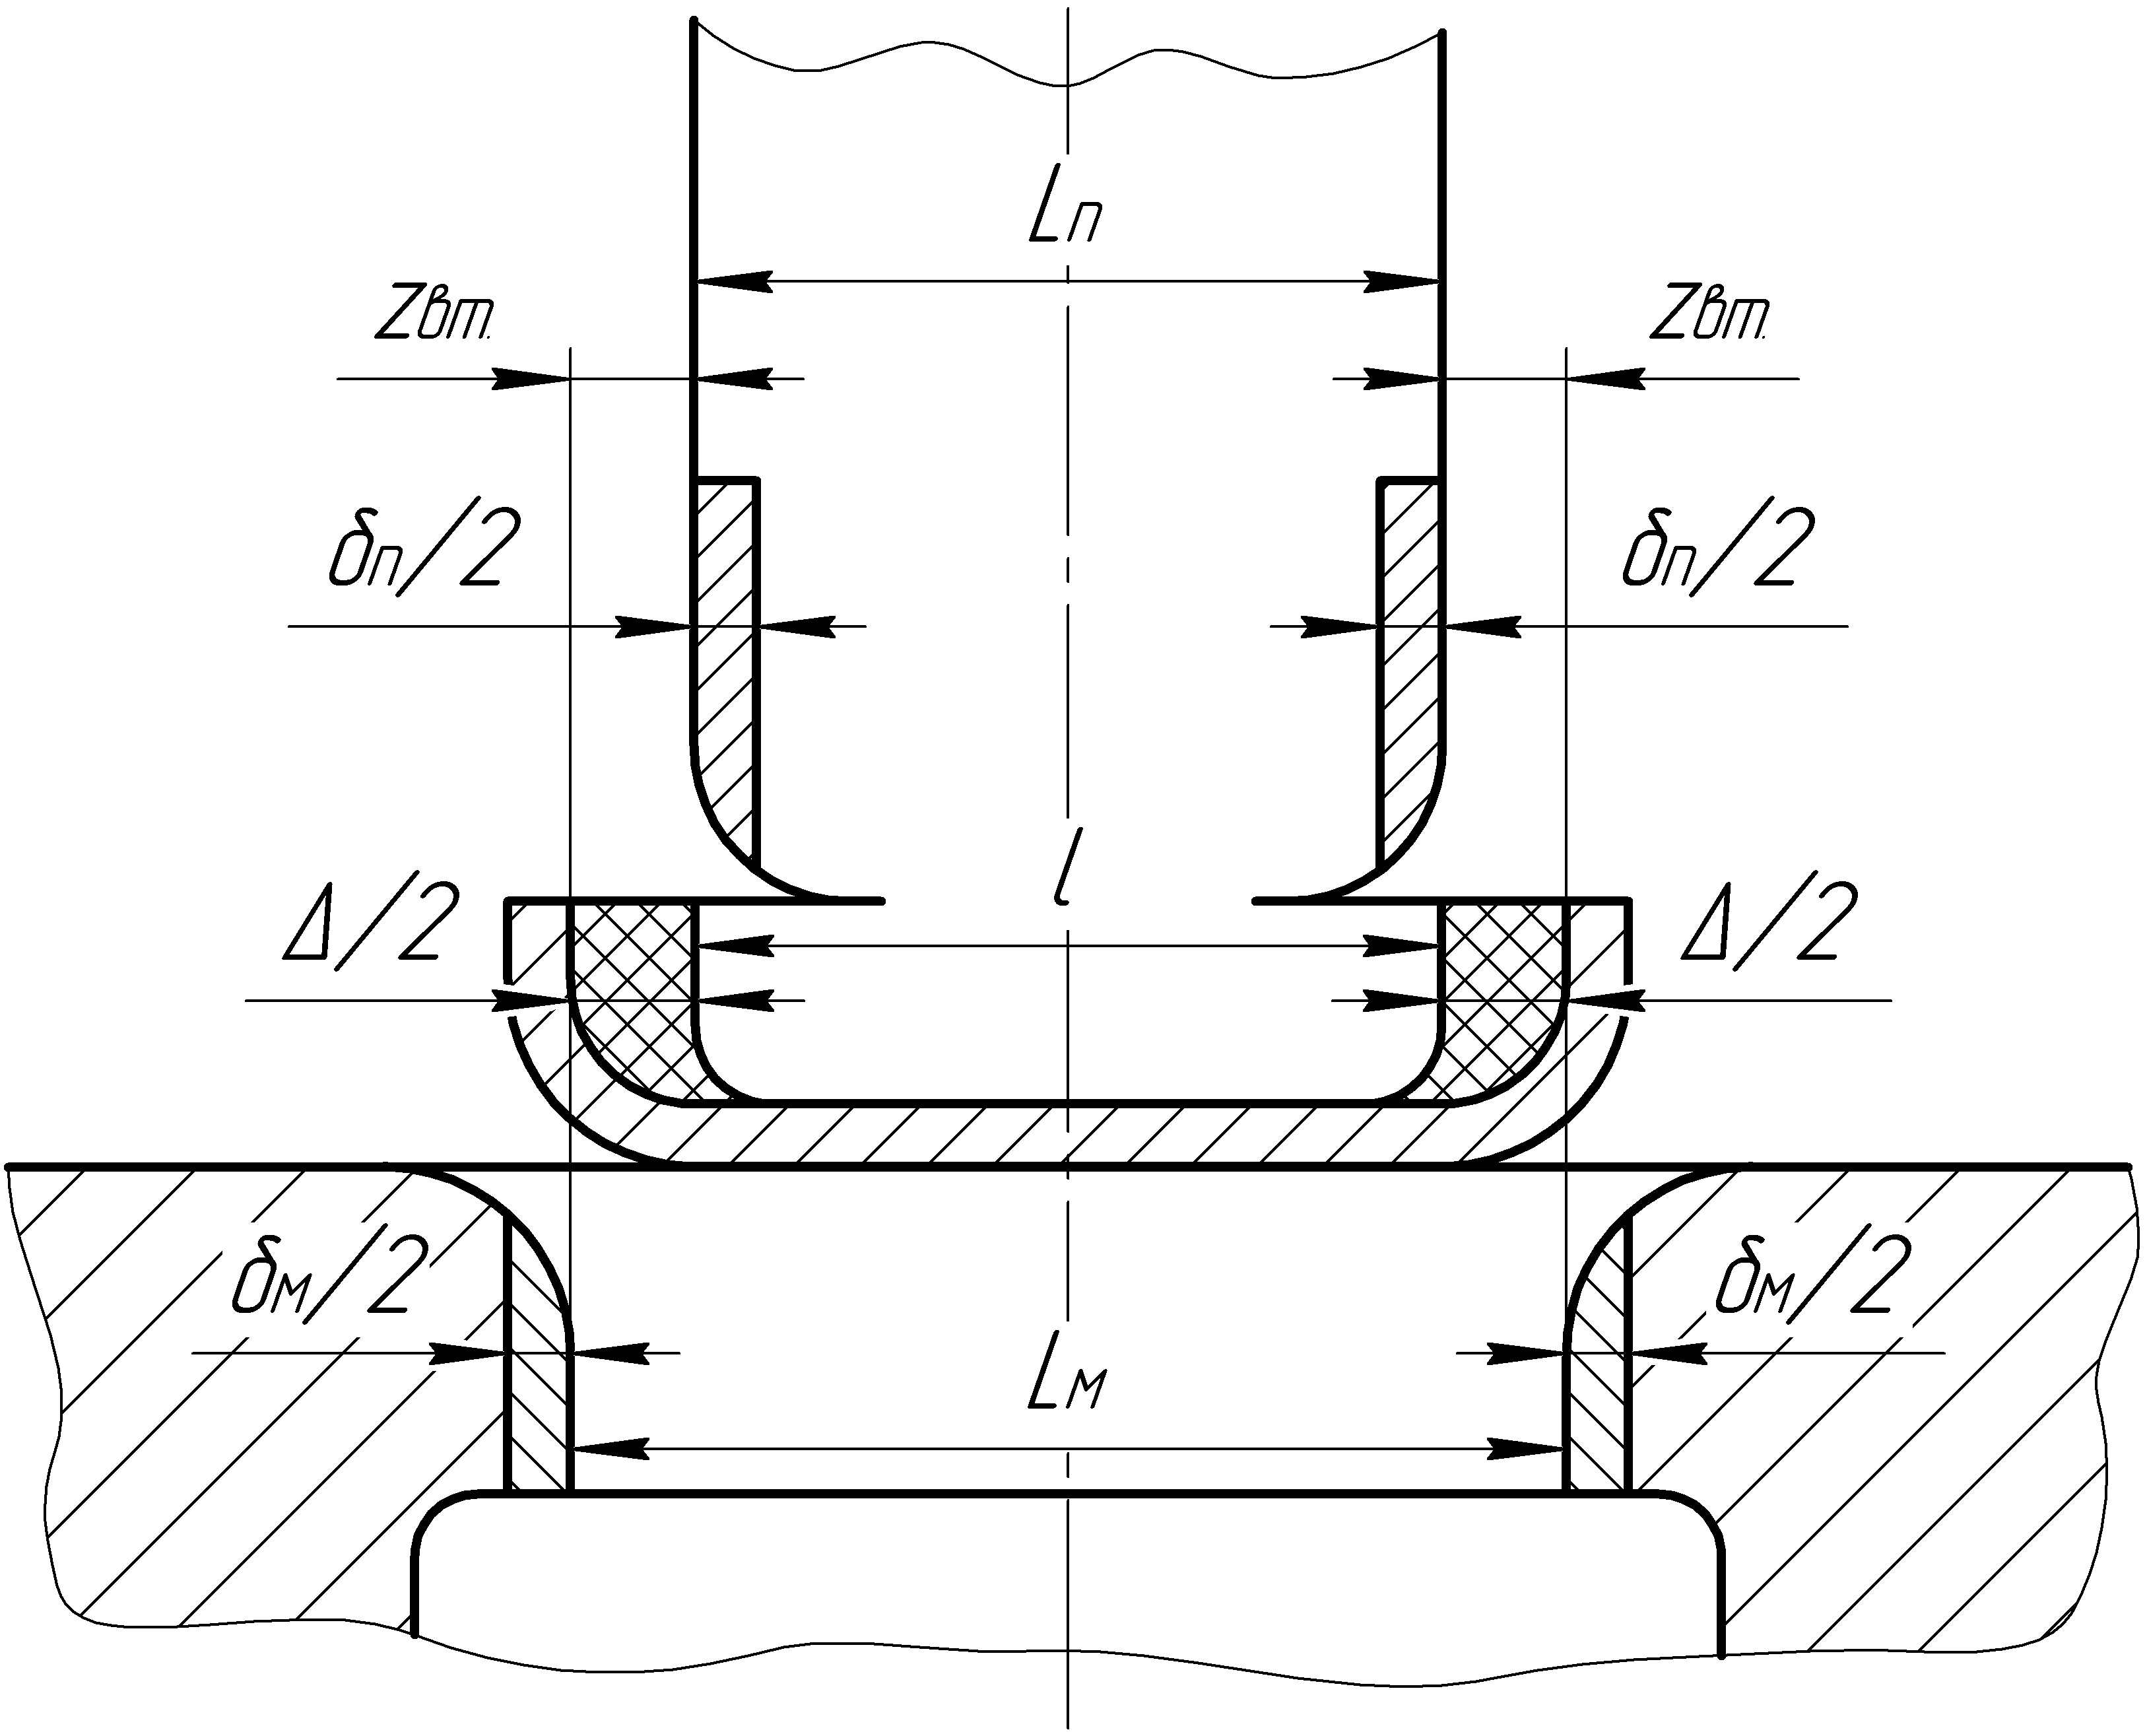
При вырубке наружного контура диаметр вырубной матрицы определяют по формуле в соответствии с рисунком 3.2.
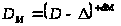 ,
Где
 =124
мм – наружный
диаметр детали;
 =1
мм – допуск на
изготовление
детали;
 =0,025-допуск
на изготовление
матрицы.
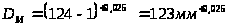 .
При вырубке наружного контура диаметр вырубного пуансона:
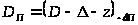 ,
Где
 =0,06
мм- зазор между
матрицей и
пуансоном;
 =0,015
мм – допуск на
изготовления
пуансона;
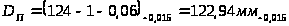 .
При пробивке отверстия диаметр матрицы определяется по формуле в соответствии с рисунком 3.2.
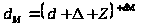 ,
Где
 =21,5 мм-Диаметр
пробиваемого
отверстия;
=0,52
мм-допуск на
изготовление
отверстия;
 =0,06-зазор
между матрицей
и пуансоном;
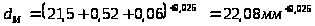 .
При пробивке отверстия диаметр пуансона определяется по формуле в соответствии с рисунком 3.2.
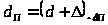 ,
Где
=21,5 мм-Диаметр
пробиваемого
отверстия;
=0,52
мм-допуск на
изготовление
отверстия;
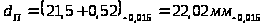
.
При вытяжке диаметр матрицы определяется по формуле
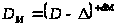 ,
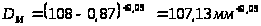 .
При вытяжке диаметр пуансона определяется по формуле
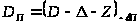 ,
Где
-зазор
между матрицей
и пуансоном;
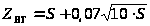 ,
Где
 =1
мм-толщина
материала;
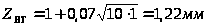 .
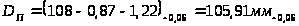 .
Расчет опорной поверхности головки пуансона на смятие определяется по формуле
 ,
где F=615,44 мм- опорная поверхность головки пуансона;
 = 2025 кгс – усилие
пробивки;
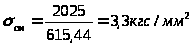 .
Расчет пуансона на сжатие в наименьшем сечении производится по фор муле:
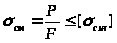 ,
где F- площадь наименьшего сечения пуансона мм2;
= 2025 кгс – усилие
пробивки;
 =200кгсмм2-допускаймое
напряжение
на сжатие;
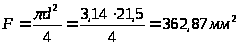 .
Тогда
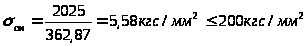 .
Расчет свободной длины пуансона на продольный изгиб производится по формуле
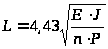
Где
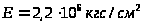 -модуль
упругости;
 =1,04
см4-момент
инерции сечения;
 =2-коэффициэнт
безопасности;
=2025
кгс- усилие
пробивки;
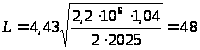 мм.
а)
 б)
 в)
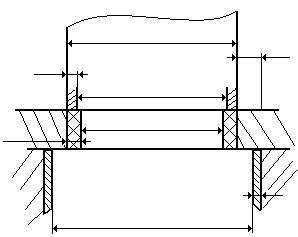
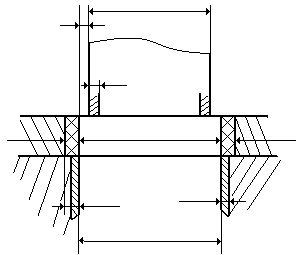
Рисунок 3.2. Схема построения допусков на изготовление вырубных, вытяжных, и пробивных пуансонов и матриц: а) при вырубке наружного контура; б) при вытяжке; в) при пробивке отверстия.
3.4 Выбор материалов деталей штампов
Рабочие детали штампов (пуансоны и матрицы) подвергаются ударной нагрузке с сильной концентрацией напряжений на рабочих кромках или на рабочей поверхности. Поэтому к материалу пуансонов и матриц предъявляется требование высокой или повышенной твердости и износостойкости при наличии достаточной вязкости.
Материалы, применяемые для изготовления пуансонов и матриц приведены в таблице 3.1.
Таблица 3.1 – Материалы, применяемые для изготовления пуансонов и матриц
Детали штампов |
Марки сталей и материалов | |
| Применяймая | Допускаемые заменители | |
| Пуансоны и матрицы вырубные и пробивные: простой формы | У10, Х12М |
5ХВ2С, ШХ15, Х12М, |
Марки материалов и сталей, применяемые для изготовления различных деталей штампа приведены в таблице 3.2.
Таблица 3.2 – Марки материалов и сталей, применяемые для изготовления различных деталей штампа
Детали штампов |
Марки материала | Термообработка |
|
| Основная | Заменитель | ||
| Плиты штампов литые | Сталь 35 | Стальное литье 30Л, 40Л | – |
Колонки направляющие |
Сталь 20 Стали 45, 50 |
Ст 2 |
Цементировать на глубину 0,5 – 1,0 мм; калить HRC 58 – 62. Калить HRC 45 – 50 |
Втулки направляющие |
Сталь 20 Стали 45, 50 |
Ст 2 |
Цементировать на глубину 0,5 – 1,0 мм; калить HRC 58 – 62. Калить HRC 45 – 50 |
| Подкладки под пуансон | Сталь 40Х |
Ст 5 |
Калить HRC 45 – 50 |
| Съемники | Сталь 40, 40Х | Сталь 25 | – |
| Упоры | Сталь 45 | – | Калить HRC 40 – 45 |
Продолжение таблицы 3.2 – Марки материалов и сталей, применяемые для изготовления различных деталей штампа
Детали штампов |
Марки материала | Термообработка |
|
| Основная | Заменитель | ||
| Прижимы, направляющие планки, выталкиватели | Сталь 40Х, 45 |
Ст 5 |
Калить HRC 50 –54 |
| Штифты | Сталь У8 | Ст 6 | Калить HRC 45 – 50 |
Винты |
Сталь 45 |
– |
Калить головку HRC 40 – 45 |
Пружины |
Стали 65Г, 60С2 |
Стальная проволока 11-го класса |
Калить HRC 40 – 48 |
4 ОРГАНИЗАЦИОННАЯ ЧАСТЬ
4.1 Определение типа производства
В зависимости от количества штампованных деталей выпускаемых в течение года различают листоштамповочные цехи с массовым и различной серийности производством.
Типовые признаки серийности в листоштамповочном производстве приведены в таблице 4.1 из источника
Таблица 4.1. – Типовые признаки серийности в листоштамповочном производстве
Типовые признаки |
Тип производства | |||||
Массовое |
Крупносерийное |
Серийное |
Мелкосерийное |
Единичное |
||
| Характер производства | Непрерывное поточное | Поточное крупными партиями | Поточное средними партиями | Групповая штамповка |
||
Типы оборудования |
Поточно-механизированные и автоматические линии, специальные штамповочные автоматы | Переналаживаемые поточно-механизированные и автоматические линии, штамповочные автоматы | Поточные линии, универсальные прессы, полуавтоматы | Универсальные прессы | Обтяжные и листогибочные прессы, бульдозеры, вибрационные и роликовые ножницы, мелкие и средние прессы | |
| Ориентировочный годовой выпуск, тыс. шт. | ||||||
| Особо крупные и крупные детали | ≥ 400 |
≥ 50 |
≥ 10 |
≥ 1 |
Единицы |
|
| Средние детали | ≥ 800 |
≥ 100 |
≥ 20 |
≥ 1 |
Десятки |
|
| Мелкие и особо мелкие детали | ≥ 2000 |
≥ 200 |
≥ 50 |
≥ 1 |
Сотни |
|
Годовая производственная программа для детали представителя составляет 810000 штук в год. За единицей оборудования на участке закреплено 20 деталей. Суммарная годовая программа для данного оборудования составляет 9720000 штук в год.
Проанализировав вышеперечисленные признаки, можно сделать вывод, что тип производства крупносерийный.
4.2 Нормирование операций
деталь экран технологический изготовление
Расчет нормы штучного времени определяется по формуле:
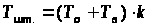 ,
(4.1), [ ]
где То – основное (машинное) время, мин;
Тв – вспомогательное время, мин;
k = 1,1 – коэффициент, учитывающий затраты на организационно-техническое обслуживание.
Расчет нормы штучного времени при вырубке, вытяжке на 100 деталей.
Исходные данные:
Операция – вырубка с последующей вытяжкой.
Материал – сталь 12Х18Н10Т.
Масса рулона –852 кг.
Способ установки рулона ленты - спецтележка.
Способ удаления детали - по склизу.
Штамповать в автоматическом режиме.
Таблица 4.2 – Расчет нормы штучного времени при вырубке, вытяжке на 100 деталей.
Содержание работы |
Номер карты |
Основное время, мин. | Вспомогательное время |
| Не перекрываемое время, мин. | |||
| 1 | 2 | 3 | 4 |
| 1. Открепить и снять вручную три щетки с вала автоподачи | 43 |
– |
|
| 2. Поднять спецтележку с рулоном на высоту 0,5 м | 47 |
– |
|
| 3. Переместить спецтележку с рулоном к автоподаче на расстояние 1,5 м | 47 |
– |
|
| 4. Переместить спецтележку в исходное положение | 47 |
– |
|
| 5. Зацентрировать рулон на оправке по внутреннему диаметру, закрепить посредством щек | 43 |
– |
|
|
6. Разрезать металлическую ленту ножницами в четырех местах |
43 |
- |
|
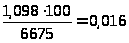
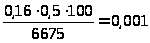
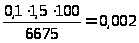
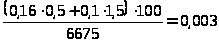
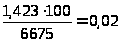
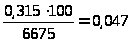
| 1 | 2 | 3 | 4 |
| 7. Взять конец рулона ленты, пропустить через рихтовочные валки и подающий механизм, заправить ленту в штамп нажатием кнопки и вращением рукоятки | 11 |
- |
|
| 8. Штамповать | 2 | 0,013∙100 = 1,3 | - |
| Итого: | 1,3 | 0,1817 | |
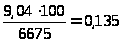
Норма штучного времени на вырубку, вытяжку 100 деталей:
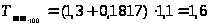 мин.
Норма штучного времени на одну деталь:
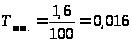 мин.
Таблица 4.3.-Расчет нормы штучного времени на штамповку детали из индивидуальной заготовки
Переход |
Номер карты |
Основное время, мин. | Вспомогательное время |
| 1. Взять заготовку, поднести и установить в штамп до упора | 3,28 |
– |
5,8 |
| 2. Включить пресс на рабочий ход | 3,25 |
– |
|
| 3. Пробить отверстие | 3,24 |
|
- |
|
4. Снять деталь со штампа И уложить в ящик |
3,30 |
– |
4,32 |
| Итого: | 1,3 | 12,32 | |
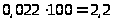

Норма штучного времени на обрезку, пробивку 100 деталей:
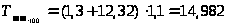 мин.
Норма штучного времени на одну деталь:
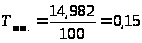 мин.
Таблица 4.4. Норма времени по операциям
| Операция | Основное время, мин. | Вспомогательное время, мин. | Штучное время, мин. |
|
Вырубка, вытяжка. Обрезка, пробивка |
1,3 1,3 |
0,1817 12,32 |
0,016 0,15 |
4.3 Расчет количества оборудования и его загрузка
Цех листовой штамповки оснащается прессами-автоматами К 2130, которые имеют автоматическую подачу ленты.
Необходимое количество оборудования данного вида определяется по формуле:
 ,
(4.2), [ ]
где Нвр. – норма времени на годовую программу, час;
Fд.с. = 3890 часов – действительный годовой фонд времени работы оборудования.
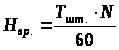 ,
(4.3), [ ]
где Тшт. = 0,016 мин – штучное время на одну деталь;
N = 9720000 шт – годовая производственная программа выпуска деталей.