Технологический процесс изготовления детали
Курсовая работа
По деталям машин
«Технологический процесс изготовления детали»
Содержание
Введение
1. Анализ служебного назначения машины, узла, детали. Описание конструктивных особенностей детали и условий её эксплуатации
1.1 Анализ служебного назначения узла
1.2 Устройство узла и принцип работы
1.3 Анализ служебного назначения детали
1.4 Условия эксплуатации узла
2 Анализ технических требований на изготовление детали
3 Определение типа производства, такта выпуска и партии запуска
4 Анализ технологичности конструкции детали
5 Выбор способа получения заготовки
6 Анализ существующего или типового технологического процесса
6.1 Расчёт припусков на механическую обработку поверхностей
6.2 Анализ и обоснование схем базирования и закрепления
6.3 Обоснование выбора металлорежущего оборудования
6.4 Обоснование выбора станочных приспособлений металлорежущего и мерительного инструмента
6.5 Расчёт режимов резания
6.5.1 Расчёт режимов резания на вертикально-фрезерную операцию
6.5.2 Расчёт режимов резания на горизонтально-расточную операцию
6.6 Техническое нормирование операций
6.6.1 Вычисляем нормы времени на вертикально-фрезерной операции
6.6.2 Вычисляем нормы времени на горизонтально-расточной операции
7 Научно-исследовательская часть
Выводы
Список литературы
Приложения
Реферат
Записка: 53 с., 6 рис., 12 табл., чертежей 3, 19 лит. источников.
Узел – насос ЦНМ 45-160
Корпус – Н20.12.103.01
Отчёт разработки:
Цель работы: анализ технологического процесса изготовления детали.
Пояснительная записка к выпускной работе бакалавра выполнена на листах формата А4 в соответствии с требованиями ЕСКД в объёме 53 листов. В ходе данной работы были выполнены следующие разделы: анализ служебного назначения узла, детали, описание условий их эксплуатации и технических требований; анализ технологичности детали; определение типа производства по Кзо, такта выпуска, партии запуска; анализ технологичности конструкции детали; выбор способа получения заготовки; анализ типового или существующего технологического процесса; расчёт припусков на механическую обработку поверхностей; анализ и обоснование схем базирования и закрепления; обоснование выбора металлорежущего оборудования, режущего и мерительного инструмента и станочных приспособлений; расчёт режимов резания; техническое нормирование операций. Работа также содержит введение и исследовательскую часть.
Корпус, Деталь, Технологический процесс, Операция, Механическая обработка, Среднесерийное производство, Литьё, Агрегат, Насос.
Введение
Основными направлениями в технологии машиностроения являются:
внедрение новых высокопроизводительных, экономичных и надёжных машин, построенных на реализации новых подходов в технологии машиностроения;
сохранение и замена ручного труда механизированным;
совершенствование обработки на станках с ЧПУ;
развитие комплексных автоматизированных систем в машиностроении;
совершенствование технологических процессов механосборочного производства;
совершенствование конструкций режущего инструмента и инструментальных материалов;
разработка новых технологий, повышающих эффективность лезвийной обработки, абразивной обработки, обработки без снятия стружки, лазерной обработки, электрофизической и электрохимической обработки.
Снижение металлоёмкости конструкций в машиностроении, поиск новых материалов, обеспечивающих надёжность и долговечность насосов, является одной из актуальных задач.
Разработка новых и внедрение прогрессивных способов получения заготовок, таких как намораживание из расплава, литьё в расплав без кристаллизатора, литьё в закрывающиеся формы, литьё с опусканием изложницы и другие.
Широкое внедрение в насосостроении деталепрокатной технологии, революцианизирующей технологию изготовления деталей типа тел вращения, позволяющую получать почти готовую деталь, применяя только отделочные операции.
Более широкое внедрение изготовления деталей методом порошковой металлургии.
На основе изучения физических явлений разработка и внедрение принципиально новых технологий изготовления деталей. Комплексная механизация и автоматизация не только механической обработки, но и сборки насосов и их испытание.
Широкое внедрение станков с ЧПУ, ГПА и контрольно-измерительных машин.
Применение станков автоматов, роторных и роторно-конвеерных машин.
Основными методами формообразования деталей с заданными показателями качества поверхностей и точностью их размеров пока остаются в насосостроении различные способы обработки лезвийными инструментами и абразивными инструментами.
Пути повышения эффективности использования режущих инструментов из твёрдых сплавов и сверхтвёрдых инструментальных материалов, концентрация обработки, совершенствование схем построения операций с привлечением ЭВМ для сокращения вспомогательного времени. Автоматизация подготовки производства, широкое внедрение единой системы технологической подготовки производства.
Внедрение этой системы повышает производительность труда на 30 – 35 % в мелкосерийном и среднесерийном производстве, сокращает затраты и сроки подготовки производства и освоение новых машин в 2 – 2,5 раза.
1. Анализ служебного назначения машины, узла, детали. Описание конструктивных особенностей детали и условий её эксплуатации
1.1 Анализ служебного назначения узла
Агрегат
электронасосный
АЦНМ 45-160 УХЛЧ
предназначен
для подачи
смазки (масла
турбинного
Тп-22С ТУ 38.101821-83 с
температурой
20 - 70 С)
на уплотнения
вала генератора
турбины.
Насос в составе агрегата относится ко 2 группе 1 виду изделий (восстанавливаемые), агрегат – ко 2 группе 2 виду изделий по ГОСТ 27.003 – 83.
Технические характеристики.
Показатели назначения по перекачиваемым средам соответствуют указанным в таблице 1.1.
Таблица 1.1 Показатели назначения по перекачиваемым средам.
| Наименование среды | Показатель среды | Значение показателя |
| 1 | 2 | 3 |
| Масло турбинное Тп – 22С ТУ 38.101821 - 83 |
Температура
на входе в насос,
К( |
293 – 343 (20 – 70) |
Примечание: содержание воздуха в перекачиваемой среде в процессе работы и пуска агрегата не должно превышать 4,0% (по объёму).
Показатели назначения в номинальном режиме работы соответствуют указанным в таблице 1.2.
Таблица 1.2 Показатели назначения в номинальном режиме.
| Наименование показателя | Величина |
| 1 | 2 |
|
Подача,
|
0,0125 (45) |
| Напор, м | 159 |
|
Частота
вращения,
|
49 (2940) |
|
Температура
перекачиваемой
среды, К |
343 (70) |
|
Мощность
при
насоса агрегата |
31,7 34,8 |
|
Мощность
максимальная
при
насоса агрегата |
43,5 47,8 |


 ,
не более
 ,
кВт:
 ,
кВт:
Примечание: Допускаемые производственные отклонения по напору от +5% до –3%.
Показатели технической и энергетической эффективности в номинальном режиме работ соответствуют указанным в таблице 1.3.
Таблица 1.3 Показатели технической и энергетической эффективности.
| Наименование показателя | Величина |
| 1 | 2 |
|
Давление
на входе, МПа
(кгс/см |
0,015 – 0,3 (0,15 – 3) |
| Допускаемый кавитационный запас, м | 4,0 |
|
Коэффициент полезного действия, %, не меньше: насоса агрегата |
53,0 48,2 |
|
Внешние
утечки через
концевое
уплотнение,
|
0,05 |
 )
 (л / ч), не более

Конструктивные показатели соответствуют указанным в таблице 1.4.
Таблица 1.4 Конструктивные показатели.
| Наименование показателя | Значение показателя |
| 1 | 2 |
| Установленная безотказная наработка, ч | 8000 |
| Средняя наработка на отказ, ч, не менее | 12500 |
| Установленный ресурс до капитального ремонта, ч, не менее | 28000 |
| Средний ресурс до капитального ремонта, ч, не менее | 31500 |
| Средний срок службы до списания, лет, не менее | 30 |
Примечания:
1. Критерием
отказа является
увеличение
утечки через
концевое уплотнение
свыше 0,15 (0,15 л / ч). 2. Критерием
предельного
состояния
является наработка
наосами времени,
равного 0,9 величины
ресурса до
капитального
ремонта.
Эргономические показатели агрегата приведены в таблице 1.5
Таблица 1.5 Эргономические показатели.
| Наименование показателя | Значение показателя |
| 1 | 2 |
| Корректированный уровень звуковой мощности, дБА, не более | 105 |
| Среднее квадратическое значение виброскорости, измеренное на корпусах подшипниковых опор, мм/с, не более | 4,5 |
Показатели двигателя, применяемого в агрегате, приведены в таблице 1.6
Таблица 1.6 Показатели двигателя.
| Наименование показателя | Значение показателя |
| 1 | 2 |
|
Частота
вращения,
|
49 (2940) |
| Напряжение, В | 220 / 380 |
| Род тока | переменный |
| Частота тока сети, Гц | 50 |
| Мощность, кВт | 45 |
| Масса, кг | 340 |
| Исполнение по монтажу двигателя | 1М1081 |
 (об/мин)
1.2 Устройство узла и принцип работы
Насос ЦНМ45 – 160 УХЛЧ состоит из:
- вала поз.32 [приложение 1], на котором размещены: втулка поз.2 с подшипником поз.2, гайка круглая поз.55 и поз.33, шайба стопорная поз.54, колесо предвключённое поз. 53, кольцо поз.52, колесо рабочее поз.51, аппарат направляющий поз.12, колесо рабочее поз.50, прокладка поз.5, колесо рабочее поз.49, кольцо поз.48, диск поз.47, кольцо поз.45 и поз.43, втулка поз.41 и поз.36 корпус поз.29;
- крышки напорной поз.24, к которой болтами крепятся болтами корпус поз.25, аппарат направляющий поз.19, втулка поз.20.
На рабочее колесо поз.51 надет аппарат направляющий поз.12, к которому с помощью штифта поз.13 крепиться секция поз.11. В секцию поз.11 вставлена крышка входная поз.7, на которую надета опора поз.1.
Перекачиваемое масло поступает в полость входной крышки поз.7. С помощью предвключённого колеса и набора рабочих колёс масло под давлением поступает в полость крышки напорной поз.24 и выходит через патрубок крышки.
1.3 Анализ служебного назначения детали
Деталь – корпус напорный служит для размещения подшипникового узла и уплотнения, создания нужного напора и для уплотнения, создания нужного напора и для присоединения крышки и создания выходного патрубка.
Деталь корпус Н20.12.103.01 служит для размещения подшипникового узла и уплотнения вала насоса, размещения крышки и удержание рабочей жидкости под необходимым давлением.
Классификация поверхностей корпуса представлена на рисунке 1.1.
Рисунок 1.1 Классификация поверхностей
вспомогательные конструкторские базы. Поверхность 1 – данная поверхность контактирует с торцом корпуса поз.25 [приложение 1]. При базировании детали эта поверхность выступают в качестве установочной базы, лишающей её трёх степеней свободы (одного перемещения и двух вращений). Поверхность 2 – данная цилиндрическая поверхность сопрягается с цилиндрической поверхностью корпуса поз.25. Поверхности 1 и 2 определяют положение корпуса поз.25 относительно анализируемого корпуса. Поверхность 4 – данная поверхность сопрягается с торцом фланца втулки поз.20 и определяет положение втулки поз.20 относительно оси корпуса. Поверхности 8, 9 – сопрягаются с поверхностью привариваемого патрубка. Эти поверхности определяют положение патрубка относительно корпуса. Поверхность 13 – данная цилиндрическая поверхность сопрягается с поверхностью секции поз.15. и определяет положение секции относительно корпуса. Поверхность 15 – данная поверхность сопрягается с цилиндрической поверхностью аппарата направляющего поз.19 и определяет его положение относительно корпуса. Поверхность 16 – данная поверхность сопрягается с цилиндрической поверхностью аппарата направляющего поз.19.
исполнительные поверхности. Поверхность 10 – предназначена для направления движения масла, выходящего из полости корпуса. Поверхность 11 –эта поверхность предназначена для создания давления при поступлении масла в полость корпуса. Поверхность 19 – является опорной для корпуса.
свободные поверхности: 3, 5, 6, 7, 12, 14, 17, 18.
1.4 Условия эксплуатации узла
Агрегат
электронасосный
АЦНМ 45 – 160 УХЛЧ,
работает с
рабочей жидкостью
температурой
от 20 до 70С.
Агрегат должен
эксплуатироваться
в климатических
условиях УХЛ
в помещениях
категории 4 по
ГОСТ 15150 – 69. Применяется
во взрывоопасных
помещениях
агрегат не
может. Содержание
воздуха в
перекачиваемой
среде должно
быть не более
4% (по объёму).
2. Анализ технических требований на изготовление детали
В третьем пункте технических требований оговорен 14 квалитет, т.к. его рекомендуется назначать для несопрягаемых элементов относительно низкой точности, к которым не предъявляется существенных функциональных требований. 14 квалитет предпочтителен для металлических деталей, обработанных резанием [1, с. 288].
Для размера Ж159 принято поле допуска d8, т.к. посадки Н8/d8 применяются для точных соединений, работающих при тяжёлых режимах работы и значительном перепаде температур. Посадка типа Н/d дают легкоподвижные соединения общего применения, которые допускают радиальное перемещение и компенсируют погрешности взаимного расположения трущихся поверхностей вследствие перекоса оси, погрешности формы в осевом и радиальном сечениях [1, с.284].
Для отверстий с Ж295 и Ж160 приняты поля допусков Н7, т.к. они предпочтительны для отверстий с повышенными требованиями к точности и работающих при тяжёлых режимах работы. Посадки Н7/g6 характеризуются минимальной по сравнению с остальными величиной гарантированного зазора. Применяют в подвижных соединениях для обеспечения герметичности, точного направления или при коротких ходах [1, с.284].
Для отверстия Ж185 принято поле допуска f9, т.к. поадки Н9/f9 применяют для подвижных соединений и центрирования при относительно невысоких требованиях к соосности [1, с.284].
Шероховатость поверхностей равная 3,2 мкм по критерию Ra необходима для обеспечения сопряжения деталей по всей поверхности. Шероховатость поверхности равная 6,3 мкм по критерию Ra необходима для плотного сопряжения неподвижных соединений.
При ужесточении допусков или уменьшения шероховатости увеличивается стоимость обработки детали, поэтому увеличение точности целесообразно только в случае значительного увеличения долговечности детали, так как это окупает её себестоимость. Также, при слишком гладких сопрягаемых поверхностях может возникнуть явление «схватывания» и возникнет катастрофический износ.
В восьмом пункте технических требований указана маркировка детали. Маркировку наносят на необрабатываемую поверхность детали (если это возможно), чтобы не лишать поверхность её функциональных предназначений. Маркировка необходима для того чтобы знать по какому чертежу сделана деталь и из какого материала.
3. Определение типа производства, такта выпуска и партии запуска
Для определения типа производства по коэффициенту закрепления операций, на данной стадии необходимо разбить обработку изделия по группам обработки, т.е. на фрезерную, сверлильную и т.д., а затем определить время, затрачиваемое на выполнение каждой группы.
Располагая штучно-калькуляционным временем, затраченным на каждую операцию, определяем расчётное количество станков по формуле:
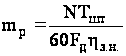 ; [2,
с.20]
где N – годовая программа, шт.(N = 1000 штук);
Тшт – штучное время, мин;
Fд – действительный годовой фонд времени, ч (Fд = 2015 ч – для одной смены [2, с.22]);
hз.н. – нормативный коэффициент загрузки оборудования (hз.н. = 0,75 [2, с.20]);
После расчёта и записи в графы таблицы 3.1 по всем операциям значений Тшт, mр устанавливаем принятое число рабочих мест Р, округляя до ближайшего целого числа полученное значение mр.
Далее по
каждой операции
вычисляем
значение фактического
коэффициента
загрузки рабочего
места по формуле,
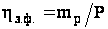 [2, с.20] и записывают
эти значения
в графы таблицы.
Количество
операций, выполняемых
на рабочем
месте, определяется
по формуле
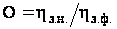 [2, с.21];
Таблица 3.1
| Операция | Тшт | mр | Р | hз.ф. | О |
| 1 | 2 | 3 | 4 | 5 | 6 |
| Токарно-винторезная | 16,4 | 0,181 | 1 | 0,181 | 4,147 |
| Вертикально-фрезерная | 7,2 | 0,079 | 1 | 0,079 | 9,445 |
| Горизонтально-расточная | 9,4 | 0,104 | 1 | 0,104 | 7,237 |
| Вертикально-сверлильная | 3,5 | 0,039 | 1 | 0,039 | 19,430 |
| Вертикально-фрезерная | 3,6 | 0,040 | 1 | 0,040 | 18,891 |
 = 5
 = 59,148
Определяем Кз.о. по формуле:
 ; [2,
с.19]
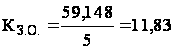 ;
Согласно ГОСТ 14.004 – 74 при 10 < Кз.о. Ј 20 тип производства будет среднесерийным [3, с.28].
Определяем такт выпуска детали:
 , [2,
с.22]
где Fд = 2015;
N = 1000.
Находим:
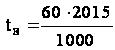 = 120,9 мин.
Объём производственной партии вычисляется по формуле:
 , [2,
с.23]
где а – периодичность запуска в днях, (а = 12 [2, с.23]);
N – годовая программа, шт.
Вычисляем:
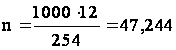 »
48 штук.
Расчётное число смен на обработку партии деталей на участке равно:
 , [2,
с.23]
где
 - среднее штучное
время по основным
операциям, мин,
(
= 8,02 мин).
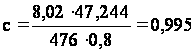 смен.
Округляем
расчётное число
смен до принятого
 = 1 смена.
Определяем число деталей в партии:
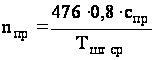 ; [2,
с.23]
где 476 – действительный фонд времени работы оборудования в смену, мин;
0,8 – нормативный коэффициент загрузки станков в серийном производстве.
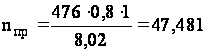 » 48 штук.
Описание типа производства и организационной формы работы.
Серийное производство является основным типом современного машиностроительного производства, и предприятиями этого типа выпускается в настоящее время 75 – 80 % всей продукции машиностроения страны. По всем технологическим и производственным характеристикам серийное производство занимает промежуточное положение между единичным и массовым производством.
Объём выпуска предприятий серийного типа колеблется от десятков и сотен до тысяч регулярно повторяющихся изделий. Используется универсальное и специализированное и частично специальное оборудование. Широко используются станки с ЧПУ, обрабатывающие центры и находят применение гибкие автоматизированные системы станков с ЧПУ, связанных транспортирующими устройствами и управляемых от ЭВМ. Оборудование расставляется по технологическим группам с учётом направления основных грузопотоков цеха по предметно-замкнутым участкам. Однако одновременно используются групповые поточные линии и переменно-поточные автоматические линии. Технологическая оснастка в основном универсальная, однако во многих случаях (особенно в крупносерийном производстве) создаётся высокопроизводительная специальная оснастка; при этом целесообразность её создания должна быть предварительно обоснованна технико-экономическим расчётом. Большое распространение имеет универсально-сборная, переналаживаемая технологическая оснастка, позволяющая существенно повысить коэффициент оснащённости серийного производства. В качестве исходных заготовок используется горячий и холодный прокат, литьё в землю и под давлением, точное литьё, поковки и точные штамповки и прессовки, целесообразность применения которых также обосновывается технико-экономическими расчётами. Требуемая точность достигается как методами автоматического получения размеров, так и методами пробных ходов и промеров с частичным применением разметки.
Средняя квалификация рабочих выше, чем в массовом производстве, но ниже, чем в единичном. Наряду с рабочими высокой квалификации, работающими на сложных универсальных станках, и наладчиками используются рабочие-операторы, работающие на настроенных станках.
В зависимости от объёма выпуска и особенностей изделий обеспечивается полная взаимозаменяемость, неполная, групповая, взаимозаменяемость сборочных единиц, однако в ряде случаев на сборке применяется компенсация размеров и пригонка по месту.
Технологическая документация и техническое нормирование подробно разрабатываются для наиболее сложных и ответственных заготовок при одновременном применении упрощённой документации и опытно-статистического нормирования простейших заготовок.
В зависимости от размеров партий выпускаемых изделий, характер технологических процессов серийного производства может изменяться в широких пределах, приближаясь к процессам массового (в крупносерийном) или единичного (в мелкосерийном) типа производства. Правильное определение характера проектируемого технологического процесса и степени его технической оснащённости, наиболее рациональных для данных условий конткретного серийного производства, является очень сложной задачей, требующей от технолога понимания реальной производственной обстановки, ближайших перспектив развития предприятия и умения проводить серьёзные технико-экономические расчёты и анализы [4, с. 25].
Для серийного производства рекомендуется предметная форма организации работ. При которой станки располагаются в последовательности технологических операций для одной детали. Заготовки обрабатываются на станках партиями; при этом время выполнения операции на отдельных станках может быть не согласовано с временем обработки на других станках. Изготавливаемые детали хранятся во время работы у станков и затем транспортируются целой партией. Детали, ожидающие поступления на следующий станок для выполнения очередной операции, хранятся или у станков, или на специальных площадках между станками, на которых производится контроль деталей [5, с. 24].
4. Анализ технологичности конструкции детали
Совершенство конструкции машины характеризуется её соответствием современному уровню техники, экономичностью и удобствами в эксплуатации, а также тем, в какой мере учтены возможности использования наиболее экономичных и производительных технологических методов её изготовления применительно к заданному выпуску и условиям производства [6, с.24].
Отработка изделия на технологичность направлена на повышение производительности труда, снижение затрат и сокращение времени на проектирование, технологическую подготовку производства, изготовление, техническое обслуживание при обеспечении необходимого качества изделия [3, с.56].
В рассматриваемом корпусе присутствуют следующие нетехнологические элементы:
материал (сталь 25Л) из которого получают отливку является не технологичным, так как дорогой. Дешевле получать отливку из серого чугуна. Чугун также обладает лучшей текучестью по сравнению со сталью и, по этому, вероятность получения более точной конфигурации выше;
внутренняя поверхность корпуса является нетехнологичной, так как для её получения необходимо специальное оборудование обеспечивающее требуемую конфигурацию формы;
получение отверстия Ж90Н12 затруднено из-за его конфигурации. Данное отверстие технологичнее выполнить сквозным. Это уменьшит износ инструмента, повысит точность размера. Достижение шероховатости 6,3 по критерию Ra требует использования специального инструмента;
получение сквозного отверстия Ж25 нетехнологично, так как возможен увод сверла и, по этому, необходимо использовать специальные свёрла для глубокого сверления;
получение лысок на наружной поверхности нетехнологично, так как затруднено закрепление заготовки;
внутренняя поверхность Ж215 нетехнологична, так как для её получения необходимо использовать специальное оборудование и инструмент;
конфигурация корпуса нетехнологична, так как затруднено его базирование, а применение оснастки нецелесообразно из-за больших габаритов корпуса;
шероховатость 3,2 мкм по критерию Ra, является нетехнологичной, так как для её получения необходим специальный инструмент. Также получение данной шероховатости увеличивает время обработки детали и в следствие этого её стоимости;
получение допусков d8 и f9 для размеров Ж195 и Ж185 нетехнологично, так как затруднён доступ инструмента. Также наличие торцов при данных размерах увеличивается износ инструмента.
Несмотря на наличие некоторых нетехнологичных элементов в анализируемой детали в целом корпус технологичен в изготовлении и позволяет использовать прогрессивные режимы резания.
5. Выбор способа получения заготовки
Правильный выбор заготовки оказывает непосредственно влияние на возможность рационального построения технологического процесса изготовления, как отдельных деталей, так и машины в целом, способствует снижению удельной металлоёмкости машин и уменьшению отходов.
Наиболее распространение в машиностроении способы получения заготовок могут быть реализованы разными способами, выбор которых требует технико-экономического обоснования. Способ получения заготовки определяют на основании чертежа детали, результатов анализа её служебного назначения и технических требований, программы выпуска и величины серии, типа производства, экономичности изготовления [3, с.95].
Данную деталь можно получать следующими способами:
литьё в песчано-глинистые формы;
литьё в кокиль;
литьё по выплавляемым моделям;
Литьё в песчано-глинистые формы – наиболее универсальный и распространённый способ изготовления заготовок. При данном способе литья возможно использование механизированной и автоматизированной машинной формовки [7, с.61].
Основные преимущества литья в кокиль: возможность многоразового использования литейной формы; высокая точность формы и её размеров, качественная поверхность заготовки; мелкозернистая структура материала; сравнительно высокая производительность; низкая трудоёмкость и стоимость заготовки; отсутствие необходимости в модельном снаряжении и формовочных смесях; благоприятные условия труда; экономичность в серийном производстве; не требует высокой квалификации рабочих; возможна механизация и автоматизация [7, с.65].
Литьё по выплавляемым моделям обладает следующими преимуществами по сравнению с другими способами литья: высокая точность формы и размеров, качество поверхностей заготовок, незначительные литейные уклоны, малые припуски на механическую обработку [7, с.70].
Определим себестоимость получения заготовки каждым из приведённых способов.
Литьё в песчано-глинистые формы
Стоимость заготовки вычисляется по формуле:
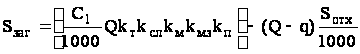 , [2,
31]
где С1 – базовая стоимость 1 т заготовок, грн.;
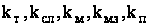 - коэффициенты,
зависящие от
класса точности,
группы сложности,
массы, материала
заготовки,
объёма производства
заготовок;
Q – масса заготовки, кг;
q – масса готовой детали, кг;
Sотх – цена 1 т отходов, грн;
С1 = 360 грн. [2, с. 33],
класс точности
отливки – 13 отсюда
 [7, прил. 17.1, с.351];
группа сложности
отливки – IV отсюда
 [2, табл. 2.8, с. 33];
материал
отливки углеродистая
сталь отсюда
 1,22
[2, с.34];
масса заготовки
74 кг отсюда
 =
0,78 [2, табл. 2.8, с.33];
группа серийности
отливки – 7 отсюда
 =
1,13 [7, прил. 17.5, с.354].
Q = 74 кг;
q = 62 кг;
Sотх = 28 грн [2, табл. 2.7, с.32].
Вычисляем себестоимость:
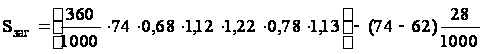 = 21,48 грн.
Литьё в кокиль
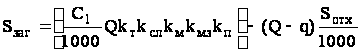 ;
С1 = 760 грн. [7, прил. 17.15, с.357],
класс точности
отливки – 5 отсюда
 [7,
прил. 17.1, с.351];
группа сложности
отливки – IV отсюда
[2, табл. 2.8, с. 33];
материал
отливки углеродистая
сталь отсюда
1,22
[2, с.34];
масса заготовки
70 кг отсюда
=
0,78 [2, табл. 2.8, с.33];
группа серийности
отливки – 7 отсюда
=
1,13 [7, прил. 17.5, с.354].
Q = 70 кг;
q = 62 кг;
Sотх = 28 грн [2, табл. 2.7, с.32].
Вычисляем себестоимость:
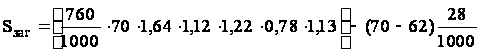 = 104,85 грн.
Литьё по выплавляемым моделям
;
С1 = 1985 грн. [2, с.34],
класс точности
отливки – 3 отсюда
 [7, прил. 17.1, с.351];
группа