Технологический процесс изготовления детали
По нормальным
и касательным
напряжениям,
полученным
в результате
расчётов в
узлах конечно-элементной
сетки, можно
определить
главные напряжения
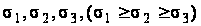 ,
а затем – эквивалентные
напряжения,
т.е. одноосные
растягивающие
напряжения,
соответствующие
рассматриваемому
сложному напряжённому
состоянию.
Проанализируем результаты моделирования напряжённого состояния СМП из твёрдого сплава Т15К6 при черновом точении стали 45. Вследствие действия контактных нагрузок и температуры наибольшие растягивающие напряжения наблюдаются вблизи режущей кромки и около вершины резца, а далее напряжения распространяются с разной интенсивностью по всей СМП. Высокие напряжения (особенно в трёхгранных СМП с отверстием) наблюдаются вдоль вспомогательной задней поверхности. За пределами зоны контакта стружки с передней поверхностью напряжения примерно в 2 раза меньше.
Напряжения,
возникающие
в одинаковых
условиях резания
около вершины
трехгранной
твердосплавной
СМП, примерно
в 1,5 раза выше,
чем около вершины
квадратной
СМП, при их
закреплении
L-образным
рычагом (данные
получены при
скорости резания
v = 150 м/мин,
подаче s
= 0,8 мм/об, глубине
резания t
= 7 мм и главном
угле в плане
 ).
Методом
линейного
регрессионного
анализа была
найдена следующая
зависимость
главных растягивающих
напряжений
в СМП от t,
s, v и
 :
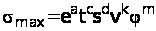 .
Значения показателей
степени, полученные
при разных
способах крепления
СМП, приведены
в таблице. Легко
заметить, что
наибольшее
влияние на
напряжения
оказывает
подача.
| Элемент крепления СМП | a | c | d | k | m |
| Клин |
|
|
|
|
|
| Рычаг |
|
|
|
|
|
| Прихват |
|
|
|
|
|
| Клин и прихват |
|
|
|
|
|
| Винт |
|
|
|
|
|


Примечание. Данные в числителе дробей относятся к квадратной СМП, в знаменателе – к трёхгранной.
Главные сжимающие напряжения практически не зависят от формы СМП и способа её крепления. Для квадратной и трёхгранной СМП их рассчитывают соответственно по формулам
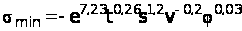 ;
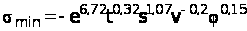 .
Рассмотренную выше методологию можно использовать и для анализа состояния инструмента при чистовой обработке.
В соответствии с принципами механики сплошной среды состояние материала в точке возможного разрушения определяется только уровнем действующих напряжений. Поскольку возникновение предельного напряжённого состояния обусловлено критерием появления трещин, тесно связанным с касательными напряжениями, и критерием их распространения, определяемым нормальными растягивающими напряжениями, то общий критерий прочности инструментальных материалов должен учитывать оба этих критерия. При низкой температуре в зоне резания инструментальные материалы разрушаются под действием нормальных растягивающих напряжений; с повышением температуры возрастает влияние касательных напряжений.
Процесс разрушения инструмента можно разделить на две стадии: первая – зарождение микротрещин; вторая – рост трещин, стабилизируемый пластической деформацией на их концах. На практике в результате хрупкого разрушения наблюдается либо выкрашивание режущих кромок, либо их сколы.
Выкрашивание вызывается поверхностными дефектами площадок контакта, неоднородностью структуры инструментального материала, остаточными напряжениями в поверхностных рабочих слоях инструмента. Выкрашиванию способствуют циклические изменения напряжённого состояния в режущем клине в момент его входа и выхода из контакта с деталью. Сколы происходят преимущественно по передней поверхности и по размерам сопоставимы с площадкой контакта.
Максимальное
эквивалентное
напряжение
можно сравнить
с допускаемым
[ ]:
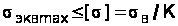 , (3)
где
 - предел прочности
на растяжение;
К – коэффициент запаса хрупкой прочности.
Согласно работе [13] эквивалентные напряжения
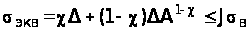 ,
где
 - параметр,
определяющий
долю деформации
сдвига в разрушении;
 - предел прочности
материала на
сжатие;
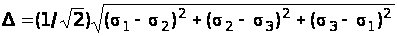 ;
А – константа, определяющая статистическую сущность процесса разрушения и зависящая от характера дефектов в материале и размеров тела;
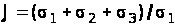 .
Если фактический
коэффициент
запаса хрупкой
прочности
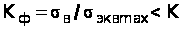 [здесь K определяют
из выражения
(3)], то выбранные
условия резания
с заданной
вероятностью
P(W) недопустимы
и их следует
скорректировать.
Коэффициент
 рассчитывают
на ПЭВМ по специально
разработанной
программе.
Установлено,
что в трёхгранных
СМП даже при
низком режиме
резания K
> [n] на вершине
в верхнем слое.
Вероятно, в
этом месте
возможно
выкрашивание.
В среднем и
опорном слоях
разрушение
может произойти
на вспомогательной
задней поверхности
вблизи вершины
резца; при P(W)
= 0,5 значение K
 [n]. В случае
высокого режима
резания (t
> 5 мм; s > 0,6 мм/об)
разрушение
будет наблюдаться
по всей площадке
контакта и по
вспомогательной
режущей кромке,
причём во всех
слоях СМП K
> [n], т.е. произойдёт
скол её рабочей
части.
В квадратных
СМП при высоких
режимах резания
K > [n] на
вершине СМП
(в верхнем слое)
и на вспомогательной
задней поверхности
вблизи вершины
(в среднем и
опорном слоях).
Следовательно,
при высоких
режимах резания
возможно выкрашивание
главной и
вспомогательной
режущих кромок.
С уменьшением
вероятности
безотказной
работы до 0,5
значение K
[n]. При более
низких режимах
резания разрушение
квадратной
СМП не должно
наблюдаться.
Смоделированная
картина разрушений
СМП из твёрдого
сплава и из
композита
совпадает с
реальной .
Решив неравенство
K
[n], можно
определить
границы допустимого
изменения
параметров
режима резания
для конкретных
условий работы
(рисунок 7.3). Указанное
ограничение
можно использовать
при оптимизации
режимов резания.
Рисунок 7.3 Зависимости критических значений подачи s от глубины t резания при обработке стали 25Л квадратной (сплошные линии) и трёхгранной (штриховые линии) СМП из твёрдого сплава Т15К6 (а), а также при обработке стали 20Х9 – П квадратной СМП и резцовой всиавкой из композита 10 (б): 1 – СМП закреплена L-образным рычагом; 2 – то же штифтом и прихватом; 3 – то же прихватом; 4 – вставка из композита 10
Таким образом, рассчитав напряжения в СМП легко оценить возможность её разрушения при различных условиях работы с учётом способа закрепления в корпусе резца и принять меры к предотвращению разрушения.
Выводы
В данной пояснительной записке было: проанализировано служебное назначение и технические требования к изготовлению детали, определён тип производства такт выпуска и партия запуска получаемой детали, проанализирована технологичность конструкции детали, произведён выбор и обоснование способа получения заготовки. При анализе технологического процесса были: рассчитаны припуски на механическую обработку поверхностей, проанализированы и обоснованы схемы базирования и закрепления на две операции, обоснование выбора металлорежущего оборудования, станочных приспособлений, режущего и мерительного инструмента на две операции, рассчитаны режимы резания, произведено техническое нормирование для двух операций.
Список литературы
1. Анурьев В. И. Справочник конструктора-машиностроителя: В 3-х т. Т.1 – М.: Машиностроение, 1978. – 728с.
2. Горбацевич А. Ф., Шкред В. А. Курсовое проектирование по технологии машиностроения – Мн.: Выш. школа, 1983. – 256с.
3. Худобин Л. В. и др. Курсовое проектирование по технологии машиностроения – М.: Машиностроение, 1989. – 288с.
4. Маталин А. А. Технология машиностроения – Л.: Машиностроение, 1985 – 496 с.
5. Егоров М. Е., Дементьев В. И., Дмитриев В.Л. Технология машиностроения – М.: Высшая школа, 1976. – 534с.
6. Корсаков В. С. Основы технологии машиностроения. Учебник для вузов. М.: Высш. школа, 1974. – 336с.
7. Боженко Л. І. Технологія машинобудування. Проектування та виробництво заготованок: Підручник. – Львів: Світ, 1996. – 368с.
8. Справочник технолога-машиностроителя. В 2-х т. Т.1/ Под ред. А. Г. Косиловой и Р. К. Мещерякова. – М.: Машиностроение, 1985. – 656с.
9. Методические указания и контрольные задания по курсу «Технология машиностроения» ч. II. Контрольная работа №2. Сост. А. У. Захаркин, А. У. Ягуткин, Харьков. ХПИ, 1984.
10. Отливки из металлов и сплавов. Допуски размеров, массы и припуски на механическую обработку. ГОСТ 266645-85. Москва. Государственный комитет СССР по стандартам, 1989.
11. Справочник технолога-машиностроителя. В 2-х т. Т. 2/Под ред. А. Г. Косиловой и Р. К. Мещерякова. – М.: Машиностроение, 1986. – 496с.
12. П. Р. Родин. Металлорежущие инструменты. Киев.: Вища школа, 1986. – 455с.
13. Обработка металлов резанием. Справочник технолога. Под ред. А. А. Панова, М.: Машиностроение, 1988. – 736с.
14. Металлообрабатывающий твёрдосплавный инструмент: Справочник/В. С. Самойлов, Э. Ф. Эйхманс, В. А. Фальковский и др. – М.: Машиностроение, 1988. – 368с.
15. Сорочкин Б. М. и др. Средства для линейных измерений. – М.: Машиностроение, 1976. – 264с.
16. Гжиров Р. И. Краткий справочник конструктора. Ленинград.: Машиностроение, 1984. – 464с.
17. Залога В. А. Расчёт режимов резания при точении, сверлении, фрезеровании. – К.: ІСДО, 1994. – 168с.
18. Сборный твёрдосплавный инструмент / Г. Л. Хает, В. М. Гах, К. Г. Громаков и др. – М.: Машиностроение, 1989. – 256с.
19. Ящерицын П. И., Еременко М. Л., Фельдштейн Е. Э. Теория резания. Физические и тепловые процессы в технологических системах: Учебник для вузов. – Минск: Высш. школа, 1990. – 512с.