Технологический процесс изготовления детали
 [2, табл. 2.8, с. 33];
материал
отливки углеродистая
сталь отсюда
 1,22
[2, с.34];
масса заготовки
68 кг отсюда
 =
0,78 [2, табл. 2.8, с.33];
группа серийности
отливки – 7 отсюда
 =
1,13 [7, прил. 17.5, с.354].
Q = 68 кг;
q = 62 кг;
Sотх = 28 грн [2, табл. 2.7, с.32].
Вычисляем себестоимость:
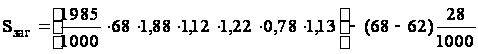 = 305,45 грн.
Как видно из расчётов, литьё в песчано-глинистые формы является самым дешёвым способом литья, а литьё по выплавляемым моделям – самым дорогим Выбираем литьё в песчано-глинистые формы. Этот способ литья отличается большой дешевизной получаемых отливок во всех типах производства. Но получаемые этим способом отливки очень низкой точности. Из-за этого увеличивается время их обработки до необходимой точности и вследствие этого стоимость детали значительно больше стоимости отливки.
Точность отливки 13т – 0 – 0 – 13т ГОСТ 266645-85
6. Анализ существующего или типового технологического процесса
6.1 Расчёт припусков на механическую обработку поверхностей
Расчёт припусков
на обработку
поверхности
 Н7
Согласно маршрута обработки отверстия выполняется три расточки:
черновое растачивание
чистовое растачивание
тонкое растачивание.
Минимальный припуск на каждое растачивание определяем по формуле:
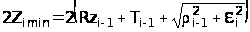 [2,
с.62, табл. 4.2.]
Расчёт производим используя таблицу 5.1.
Таблица 6.1 –
расчёт припусков
и предельных
размеров на
обработку
 .
|
№ перехода |
Наименование перехода | Квалитет | Допуск размера, мкм | Элементы припуска, мкм |
|
Расчётный размер, мм | Предельные размеры, мм | ||||
| Rz | T |
|
|
min | max | ||||||
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 | 10 | 11 | 12 |
| 1 | Литьё | 17 | 4600 | 80 | 300 | 4605 | ----- | 202,37 | 202,4 | 207 | |
| 2 | Расточка черновая | 12 | 460 | 50 | 35 | 276 | 800 | 1010,8 | 207,98 | 207,98 | 208,44 |
| 3 | Расточка чистовая | 9 | 115 | 15 | 18 | 184 | 250 | 914,8 | 209,36 | 209,36 | 209,475 |
| 4 | Тонкое растачивание | 7 | 46 | 6,5 | 10 | 9,2 | 140 | 528,4 | 210 | 210 | 210,046 |
 мкм


Квалитеты для механической обработки выбираем из таблицы 5 [8, с. 11]. Из неё же берём величины допусков, шероховатости и дефектного слоя. Для размера отливки квалитет отливки берём из таблицы 13 [8, с. 131]. Допуск на отливку из таблицы 11 [8, с. 130]. Шероховатость из табл. 13. Глубину дефектного слоя Т = 300 мкм берём из таблицы 4.3. [2, с. 63]. Пространственные отклонения на отверстие литой заготовки определяется по формуле:
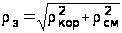 [2,
с.66, табл. 4.7.],
где
 - погрешность
коробления.
 - величина
смещения отверстия
равна допуску
на диаметр
заготовки.
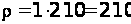 мкм;
 мкм на 1 мм
диаметра [2, с.
71, табл. 4.8.]
 мкм.
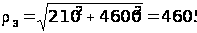 мкм.
Пространственные отклонения на размеры отверстия после механической обработки определяем по формуле:
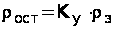 [2,
с. 73],
где
 - коэффициент
уточнения.
После чернового растачивания:
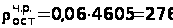 мкм;
после чистового растачивания:
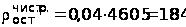 мкм;
после тонкого растачивания:
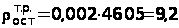 мкм.
Погрешность
закрепления
в 4-хкулачковом
патроне при
черновом растачивании
 мкм [2, с. 75, табл.
4.10].
Погрешность установки
 [2, с.74], но у нас
 =
0. Тогда:
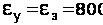 мкм.
Погрешность установки при чистовом растачивании (базирование по ранее расточенному отверстию):
 мкм [2, с. 79, табл.
4.12.].
Для тонкого точения:
 мкм [2, с. 79, табл.
4.12.].
Величина минимального припуска:
для чернового растачивания:
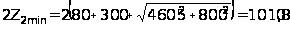 мкм;
для чистового растачивания
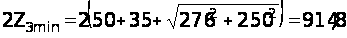 мкм;
для тонкого растачивания
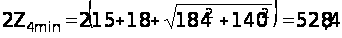 мкм.
Определяем расчётные размеры:
для тонкого
растачивания
равен минимальному
размеру диаметра
на детали [9, с.
14]
 мм.
для чистового растачивания определяется по формуле:
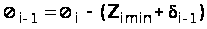 [9,
с.14],
по этой же формуле определяются размеры после чернового растачивания и для литого отверстия.
После чистового растачивания:
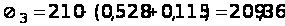 мм;
после чернового растачивания
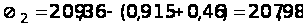 мм
для литья
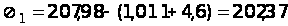 мм.
Далее производим округление расчётных размеров до того знака десятичной дроби, с каким дан допуск на размер данной операции – это будут минимальные значения размеров.
Максимальные операционные размеры определяем по формуле:
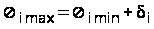 ; [9,
с. 15],
то есть за счёт прибавления допусков к минимальным размерам.
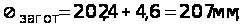
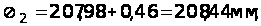
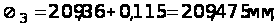
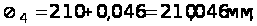
Вычерчиваем
схему расположения
припусков и
допусков при
обработке
отверстия
 (см. рисунок
6.1.).
Остальные припуски на обрабатываемые поверхности заготовки выбираем по ГОСТ 26545 – 85 [10] и подсчитываем размеры заготовки. Допуски размеров определяем по таблице 1 [10].
Таблица 6.2
| Размер, мм | Допуск, мкм | Размер, мм | Допуск, мкм |
| 1 | 2 | 3 | 4 |
| 300 | 10 | 140 | 8 |
| 340 | 10 | 295 | 10 |
| R35 | 5,6 | 205 | 9 |
| 170 | 9 | 185 | 9 |
| 160 | 9 | 195 | 9 |
| 165 | 9 | 310 | 10 |
| 210 | 9 | 254 | 10 |
Припуски на обработку определяем по таблице 6 [10]. Для этого нужно предварительно знать ряд припусков на обработку отливок, что находим в табл. 14. Для степени точности 13Т подходит ряд 6.
Таблица 6.3
| Размер детали, мм | Припуск, мм | Размер заготовки, мм |
| 1 | 2 | 3 |
| 170 | 7,5 |
177,5 |
| 160 Н7 | 9,3 |
141,4 |
| 160 | 9,3 |
150,7 |
| 210 | 7,5+5,6 |
223,1 |
| 295 | 9,8 |
275,4 |
 4,5
Рассчитанные вручную припуски совпадают с припусками рассчитанными на ПЭВМ (таблица 6.4). Приступаем к вычерчиванию заготовки.
6.2 Анализ и обоснование схем базирования и закрепления
Выбор технологических баз в значительной степени определяет точность линейных размеров относительно положения поверхностей, получаемых в процессе обработки, выбор режущих и измерительных инструментов, станочных приспособлений, производительность обработки [3, с.109].
Проанализируем варианты базирования для вертикально-фрезерной операции (020) и горизонтально-расточной операции (030).
Выполним схему базирования для операции вертикально-фрезерной, на которой будет производится фрезерование предварительное плоскости на фланце корпуса. Плоскость будет служить чистовой базой для выполнения последующих операций. На операцию заготовка корпуса поступает предварительно обработанная на токарном станке, поэтому в качестве установленной базы будем использовать торец корпуса. Будучи установленная на этот торец заготовка лишается трёх степеней свободы (перемещение вдоль оси и вращения вокруг двух других осей) – установочная база.
Затем в качестве
базовой поверхности
будем использовать
предварительно
обработанное
отверстие
(размер
 ).
Будучи установленная
на валец этим
отверстием
заготовка
лишается ещё
двух степеней
свободы (перемещение
вдоль двух
осей) – двойная
опорная база.
И в качестве черновой базы будем использовать поверхность двух бобышек. Будучи установленная на подводимую опору этими бобышками, заготовка лишается последней 6-й степени свободы (вращение вокруг оси) – опорная база.
Так как, размер
выдерживаемый
на операции
– расстояние
от оси отверстия
до обрабатываемой
поверхности
на чертеже это
размер (170) идёт
от одной базы,
мы соблюдаем
при базировании
принцип совмещения
баз, т.е. измерительная
и установочная
базы совпадают.
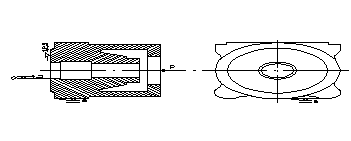
Рисунок 6.2 Схема базирования и закрепления заготовки на вертикально-фрезерной операции.
Значит, погрешность базирования на операции будет равна нулю. Зажимную силу нужно направить так, чтобы она прижимала заготовку к наиболее развитой установочной базе. Схема базирования и закрепления представлена на рисунке 6.2.
Выполним схему базирования для операции горизонтально-расточной, на которой будет производиться сверление и растачивание отверстия Ж85 и Ж90Н12. На операцию заготовка корпуса поступает предварительно обработанная на фрезерном станке. В качестве установочной базы будем использовать торец корпуса. Будучи установленная на этот торец заготовка лишается трёх степеней свободы (перемещение вдоль оси и вращения вокруг двух других осей) – установочная база.
Затем в качестве
базовой поверхности
будем использовать
предварительно
обработанное
отверстие
(размер
).
Будучи установленная
на валец этим
отверстием
заготовка
лишается ещё
двух степеней
свободы (перемещение
вдоль двух
осей) – двойная
опорная база.
Как видно, установочная и двойная опорная база те же, что и на предыдущей операции. Таким образом, соблюдается принцип постоянства баз.
И в качестве опорной базы будем использовать плоскость на фланце корпуса. Будучи установленная на подвижную опору этой плоскостью, заготовка лишается последней 6-й степени свободы (вращение вокруг оси) – опорная база.
Рисунок 6.3 Схема базирования и закрепления заготовки на горизонтально-расточной операции.
Так как размер, выдерживаемый на операции – расстояние от оси отверстия Ж90Н12 до обрабатываемой поверхности (на чертеже это размер (110)) идёт от торца противоположного установочной базе, принцип совмещения баз не соблюдается, т.е. измерительная и установочная базы не совпадают. Зажимную силу нужно направить так, чтобы она прижимала заготовку к наиболее развитой установочной базе. Схема базирования и закрепления представлена на рисунке 6.3. Погрешность базирования на размер 110 (расстояние от оси отверстия Ж85 до необрабатываемого торца заготовки) равна допуску на размер 210 (соединяющий измерительную и технологическую базы). Размер 210 выполнен по 14 квалитету точности. Значит, допуск на этот размер равен 1150 мкм [11, табл.2, с.441]. Погрешность базирования равна 1150 мкм.
6.3 Обоснование выбора металлорежущего оборудования
Выбор типа станка определяется, прежде всего, его возможностью обеспечить выполнение технических требований, предъявляемых к обработанной детали в отношении точности ее размеров, формы и класса шероховатости поверхностей.
В экономике технологического процесса, весьма большое значение имеет производительность станка, так как станок должен полностью использоваться по времени. Однако иногда представляется невыгодным применить станок более высокой производительности и в том случае, когда загрузка его по времени неполная, если при этом себестоимость обработки получается ниже, чем на другом станке, хотя бы и полностью загруженном. В связи с этим следует помнить, что применение специальных, агрегатных и других высокопроизводительных станков должно быть экономически обосновано.
На фрезерной операции используется вертикально-фрезерный станок модели 6Р13.
Технические характеристики станка модели 6Р13:
Размеры рабочей поверхности стола (ширина х длина) 400х1600
Наибольшее перемещение стола:
продольное 1000
поперечное 300
вертикальное 420
Перемещение гильзы со шпинделем 80
Наибольший угол поворота шпиндельной головки,° ± 45
Внутренний конус шпинделя (конусность 7:24) 50
Число скоростей шпинделя 18
Частота вращения шпинделя, об/мин 31,5 – 1600
Число подач стола 18
Подача стола, мм/мин:
продольная и поперечная 25 – 1250
вертикальная 8,3 – 416,6
Скорость быстрого перемещения стола, мм/мин:
продольного и поперечного 3000
вертикального 1000
Мощность электродвигателя привода главного движения, кВт 11
Габаритные размеры:
длина 2560
ширина 2260
высота 2120
Масса (без выносного оборудования), кг 4200
Как видно из технической характеристики данный станок подходит для фрезерования плоскости фланца. Данный станок позволяет обрабатывать деталь заданных размеров и обеспечивает необходимую точность обработки.
На горизонтально-расточной операции применяется станок модели 2Б635.
Технические характеристики станка модели 2Б635:
Тип компоновки станка В
Диаметр выдвижного шпинделя 220
Конус для крепления инструментов в выдвижном шпинделе
Метрический 120
Размеры встроенного поворотного стола 8100
Плита из трёх секций 5000х
Наибольшая масс обрабатываемой заготовки, кг 50000
Наибольшее перемещение:
вертикальное шпиндельной бабки 3000
продольное выдвижного шпинделя 1800
радиального суппорта 550
поперечное передней стойки 6000
Число скоростей:
шпинделя Б/с
планшайбы Б/с
Частота вращения, об/мин:
шпинделя 1 – 510
планшайбы 1 – 135
Подача, мм/мин:
шпинделя 1 – 2500
шпиндельной бабки 1,25 – 2500
радиального суппорта планшайбы 0,2 – 400
передней стойки 0,2 – 400
Мощность электродвигателя привода главного движения, кВт 55
Габаритные размеры:
длина 11350
ширина 11280
высота 7800
Масса, кг 141 600
Как видно, по своим параметрам данный станок подходит для сверления и растачивания отверстий Ж85 и Ж90Н12. Исходя из технической характеристики станка, можно сделать вывод, что габариты данной детали, позволяют использовать станок данной модели. Геометрическая точность станка позволить выполнить требуемую точность детали в соответствии с требованиями. Количество инструмента, которое позволяет использовать станок, достаточно для выполнения всех переходов операций. Этот станок является оптимальным для работы в условиях среднесерийного производства.
6.4 Обоснование выбора станочных приспособлений, металлорежущего и мерительного инструмента
Для условий среднесерийного производства рекомендуется применять станочные приспособления типа: универсально-сборные (УСП), сборно-разборные (СРП), универсально-безналадочные (УБП) и неразборные специальные приспособления (СНП) [11, с.66].
Трудоёмкость и длительность цикла подготовки производства, себестоимость продукции можно уменьшить за счёт применения стандартных систем приспособлений, что сохраняет трудоёмкость, сроки и затраты на проектирование и изготовление станочных приспособлений.
Исходя из этого, для вертикально-фрезерной операции выбираем универсально-сборные (УСП) приспособления.
При выборе режущих инструментов руководствуемся требованиями к операции. Для чернового фрезерования рационально применять торцевые фрезы с неперетачиваемыми пластинами из твёрдого сплава. Для обработки стали 25Л ГОСТ 977 – 88 рекомендуется применять режущие пластины марки Т15К6 [12, с.17] или Т15К10.
Для нашего случая достаточно применение твёрдого сплава марки Т15К6, так как она имеет достаточную красностойкость и хорошо работает при черновой обработке сплошных поверхностей. Т15К10 рекомендуется применять при черновой обработке прерывистых поверхностей, т. е. при работе с ударами.
Выбираем
размеры фрезы
исходя из размеров
обработки на
заготовке. Для
нас подходит
торцевая фреза
 мм (так ширина
фрезерования
В = 50 мм) с числом
зубьев z = 8, с посадочным
отверстием
 мм по ГОСТ 22085 –
76 [12, с.189, табл. 97]. Для
установки фрезы
на шпинделе
станка потребуется
вспомогательный
инструмент
в виде оправки
с хвостовиком
конусностью
7:24 6222 – 0118 ГОСТ 26538 – 85
[13, с.356, табл. 50].
На горизонтально-расточной операции выбираем:
1) для сверления отверстия - сверло спиральное с напайными пластинами из твёрдого сплава с коническим хвостовиком. Марка материала пластин – вольфрамокобальтовый сплав ВК8 [14, с.168]. Из всех существующих твёрдых сплавов, сплавы на основе WC-Co при одинаковом содержании кобальта обладают более высокими ударной вязкостью и пределом прочности при изгибе, а также лучшей тепло- и электропроводностью. Однако стойкость этих сплавов к окислению и коррозии значительно ниже. С ростом содержания кобальта в сплаве его стойкость при резании снижается, а эксплуатационная прочность растёт. Сплав ВК8 рекомендуется применять для черновой обработки с пониженной скоростью резания и увеличенным сечением среза в условиях ударных нагрузок.
Сверло Ж20 мм ГОСТ 22736 – 77. Конус Морзе – 3 [14, табл. 3.70, с.170].
2) для растачивания отверстия Ж85 – резец расточной для обработки сквозных отверстий со сменными пластинами из твёрдого сплава 02251 по ГОСТ 25395-82. Материал пластины – твёрдый сплав Т15К6. Сечение резца (высота х ширина) 20х16 [14, табл. 3.2, с.114]. Геометрия режущей части: угол в плане j = 60°, главный передний угол g = 10°, задний угол a = 6° [14, табл. 3.31, с.134].
3) для растачивания отверстия Ж90Н12 – резец расточной для обработки глухих отверстий со сменными пластинами из твёрдого сплава 06090 по ГОСТ 25397-82. Материал пластины – твёрдый сплав Т15К6. Сечение резца (высота х ширина) 20х16 [14, табл. 3.2, с.115]. Геометрия режущей части: угол в плане j = 95°, главный передний угол g = 15°, задний угол a = 8° [14, табл. 3.31, с.134].
В качестве мерительного инструмента для среднесерийного производства применяется как универсальный, так и предельные калибры. Для наших целей подходит штангенциркуль Ш Ц – 400 – I – 0,1 ГОСТ 166 – 89 [15, с. 18, табл. 1]. Цена деления штангенциркуля (0,1 мм) не превышает 0,3 допуска измеряемого параметра. Для проверки шероховатости поверхности после обработки применяем образцы шероховатости по ГОСТ 9378 – 75.
6.5 Расчёт режимов резания
6.5.1 Расчёт режимов резания на вертикально-фрезерную операцию
Ширина фрезерования «В» будет состоять из размера детали 50 мм и припуска снимаемого в дальнейшем с одного из торцов, т.е. В = 50 + 7,5 = 57,5 мм.
Глубина резания t = 4 мм [10, табл. 6].
Подача на
зуб
 мм [11, с.283, табл. 33].
Скорость резания допустимая стойкостью фрезы:
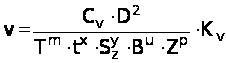 [11,
с. 282]
где
 =332
– коэффициент
[11, с. 286, табл. 39].
x = 0,1; q = 0,2; y = 0,4; u = 0,2; p = 0; m = 0,2 – показатели степеней [11, с.286, табл. 39];
z = 8 – число зубьев [найдено ранее];
T = 180 мин – стойкость фрезы [11, с. 290, табл. 40];
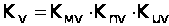 - коэффициент.
 - коэффициент,
учитывающий
качество
обрабатываемого
материала.
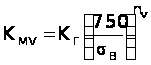 [11,
с. 261, табл. 1]
 для
 для ст. 25Л [11, с. 262,
табл. 2]
 [16, с. 314, табл. 13, 14]
 [11, с. 262]
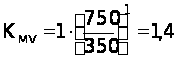
 - коэффициент,
учитывающий
состояние
поверхностного
слоя заготовки
[11, с. 263, табл. 5].
 - коэффициент,
учитывающий
свойства
инструментального
материала
инструмента
[11, с. 263, табл. 6].
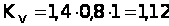
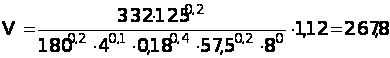 м/мин
Частота вращения шпинделя
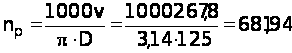 об/мин.
Уточним,
имеется ли
такая частота
на станке. На
станке:
 об/мин,
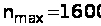 об/мин. Число
скоростей m =
18.
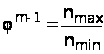 ; [2,
с. 94]
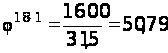 ,
то есть
 ;
по таблице [2,
с. 254, табл. 13]
 ,
что соответствует
 .
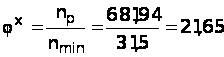 ;
В графе таблицы