Технологический процесс изготовления детали
 .
Тогда
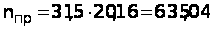 об/мин.
Действительная скорость резания
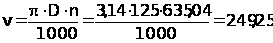 м/мин.
Сила резания.
Главная составляющая силы резания при фрезеровании
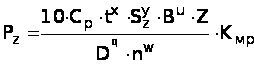 [11,
с. 282], где
 ;
х = 1,0; у = 0,75; u = 1,1; q = 1,3; w = 0,2 [11, с
.231, табл. 41].
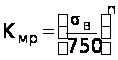 [11,
с. 264, табл. 9], где
n = 0,3.
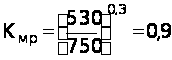 ;
Подставляем все данные в формулу главной составляющей силы резания:
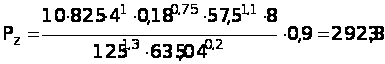 Н.
Составляющие силы резания:
 ; [11,
с. 232, табл. 42].
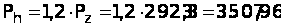 Н;
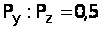 ;
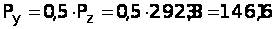 Н;
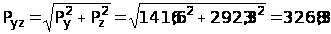 Н.
Крутящий момент.
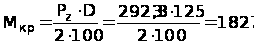 Н.
Мощность резания
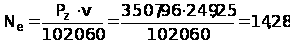 кВт.
Резание невозможно, т.к. 14,28 > 11 кВт, поэтому уменьшим глубину резания до t = 2 мм, т.е. снимем припуск за два прохода.
Тогда
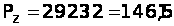 Н.
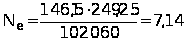 кВт.
Мощность шпинделя:
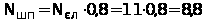 кВт.
Резание возможно, так как
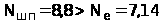 кВт.
6.5.2 Расчёт режимов резания на горизонтально-расточную операцию
Сверление:
При сверлении глубина резания t = 0,5D [11, с.276],
где D = 20 мм – диаметр отверстия;
t = 0,5Ч15 = 7,5 мм.
Подача S = 0,39 мм/об [11, табл.25, с.277].
Скорость резания при сверлении:
 м/мин, [11, с. 276]
где Сv = 34,2 – коэффициент [11, табл.28, с. 278];
q = 0,45; y = 0,30; m = 0,20 – показатели степеней [11, табл.28, с.278];
Т = 20 мин – среднее значение периода стойкости инструмента [11, табл.30, с.279];
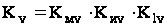 -
общий поправочный коэффициент на скорость резания, учитывающий фактические условия резания [11, с.276],
где  - коэффициент,
учитывающий
качество
обрабатываемого
материала.
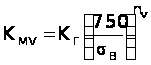 [11,
с. 261, табл. 1]
 для
 для ст. 25Л [11, с. 262,
табл. 2]
[16, с. 314, табл. 13, 14]
 [11, с. 262]
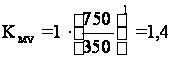
 – коэффициент,
учитывающий
влияние инструментального
материала на
скорость резания
[11, с. 263, табл. 6].
 – коэффициент,
учитывающий
глубину обрабатываемого
отверстия [11,
с. 280, табл. 31].
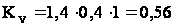 .
Скорость резания:
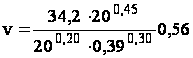 = 53,722 м/мин.
Частота вращения шпинделя:
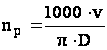 ; [17,
с.124]
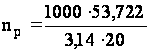 =
855,446 об/мин;
Так как регулирование частоты на станке бесступенчатое, уточнение частоты не требуется.
Крутящий момент:
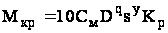 , [11,
с. 277]
где См = 0,021 – коэффициент [11, табл.32, с.280];
q = 2,0; y = 0,8 – показатели степени [11, табл.32, с.280];
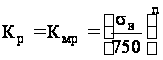 , [11,
табл.9, с. 264]
где sв = 530;
n = 0,75 [11, табл.9, с. 264];
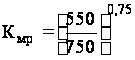 =
0,792;
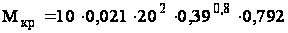 = 31,322 Нм
Осевая сила при сверлении:
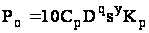 , [11,
с. 277]
где Ср = 42,7 – коэффициент [11, табл.32, с.280];
q = 1, y = 0,8 – показатели степени [11, табл.32, с.280];
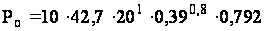 =
3184 Н.
Мощность резания:
 , [11,
с.280]
где n = 855,446 об/мин – частота вращения шпинделя;
Мкр = 31,322 Нм – крутящий момент;
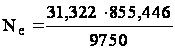 = 2,748 кВт.
Мощность шпинделя:
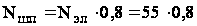 = 44 кВт.
Резание
возможно, т.к.
 = 2,748 <
 = 44 кВт.
На остальные переходы, согласно методическим указаниям, режимы резания выбираются по таблицам.
Растачивание черновое отверстия Ж85 [14, табл. 3.32, табл.3.33, с.139]:
глубина резания t = 2,5 мм;
подача S = 0,25 мм/об;
скорость резания v = 228 м/мин.
Растачивание чистовое отверстия Ж90Н12 [14, табл. 3.33, с.139, табл. 3.36 с.142]:
глубина резания t = 0,5 мм;
подача S = 0,12 мм/об;
скорость резания v = 300 м/мин.
6.6 Техническое нормирование операций
В среднесерийном производстве определяется норма штучно-калькуляционного времени Тш-к:
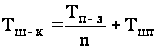 , [2,
с.101]
где Тп-з – подготовительно-заключительное время, мин;
n – количество деталей в настроечной партии, шт.;
Тш – штучное время, мин;
Штучное время вычисляется по формуле:
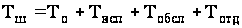 , [2,
с.101]
где То – основное время, мин;
Твсп – вспомогательное время, мин;
Тобсл – время на обслуживание рабочего места, мин;
Тотд – время перерывов на отдых и личные надобности, мин.
6.6.1 Вычисляем нормы времени на вертикально-фрезерной операции
Основное время обработки определяется по формуле:
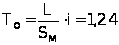 [13,
с. 613],
где L – длина обработки.
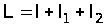 ,
где l = 300 мм – длина детали;
 мм – суммарная
величина врезания
и перебега [13,
с. 622, табл. 6];
 - минутная
подача [4, с. 282];
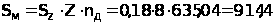 мм/мин;
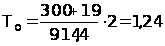 мин.
Штучное время на операцию определяем по формуле:
 ,
где
 - вспомогательное
время, мин;
 - время технического
обслуживания,
мин;
 - время организационного
обслуживания,
мин;
 - время на
перерывы и
отдых, мин.
Нормирование вспомогательного времени производим по [2] с использованием для среднесерийного производства коэффициента К = 1,85.
Вспомогательное время:
- на установку заготовки:
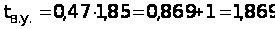 мин;
1 мин – на работу с кранбалкой.
- на закрепление
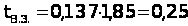 ми - на управление
станком
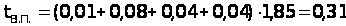 мин;
- на приёмы управления станком, связанные с перемещением рабочих органов станка
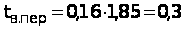 мин;
- на измерение
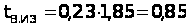 мин;
Итого
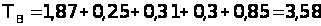 мин.
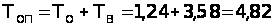 мин
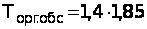 % от
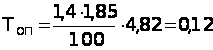 мин;
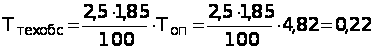 мин;
 %
от
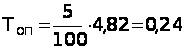 мин;
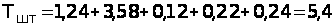 мин.
Штучно-калькуляционное время для серийного производства вычисляем по формуле:
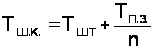 ,
где
 мин [2, с. 217, табл.
6.5.];
n = 48 – величина партии деталей, шт.
Отсюда находим:
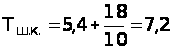 мин.
6.6.2 Вычисляем нормы времени на горизонтально-расточной операции
Определяем основное время на каждый переход и суммарное основное время:
Сверление отверстия Ж20 мм:
Основное время обработки определяется по формуле:
 [13,
с. 405],
где lобр= 15+8+2 – длина получаемого отверстия+врезание+перебег, мм;
n = 855 – частота вращения шпинделя, об/мин;
S = 0,39 – подача, мм/об;
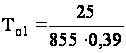 = 0,07 мин.
Черновое растачивание отверстия Ж85 мм:
i,
где lобр= 15+8+2 – длина получаемого отверстия+врезание+перебег, мм;
n =
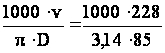 =
854 – частота
вращения шпинделя,
об/мин;
i =
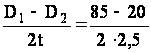 = 13 – количество
проходов,
где D1 – диаметр получаемого отверстия, мм;
D2 – диаметр исходного отверстия, мм;
t – глубина резания.
S = 0,25 мм/об;
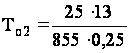 =
1,52 мин.
Чистовое растачивание отверстия Ж90Н12 мм:
 i,
где lобр = 15+8+2 – длина получаемого отверстия+врезание+перебег, мм;
n =
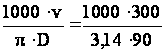 =
1062 – частота
вращения шпинделя,
об/мин;
i =
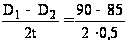 = 5 – количество
проходов,
где D1 – диаметр получаемого отверстия, мм;
D2 – диаметр исходного отверстия, мм;
t – глубина резания.
S = 0,12 мм/об;
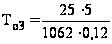 =
0,98 мин.
Определяем суммарное основное время:
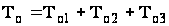 = 0,07 + 1,52 + 0,98 = 2,57 мин.
Определяем штучное время на операцию:
,
То = 2,57 мин;
Твсп = Ту.с + Тз.о + Туп + Тиз,
Нормирование вспомогательного времени производим по [2] с использованием для среднесерийного производства коэффициента К = 1,85.
Ту.с = 0,47Ч1,85 = 0,87
вспомогательное время на установку и снятие детали, мин;
Тз.о = 0,024Ч1,85 = 0,044
вспомогательное время на закрепление и открепление детали в специальных приспособлениях, мин;
Туп = (0,01 + 0,04 + 0,06 + 0,01 + 0,025)Ч1,85 = 0,27
вспомогательное время на приёмы управления станком, мин;
Тиз = 0,16Ч1,85 = 0,30
вспомогательное время на измерение, мин;
Итого:
Твсп = 0,87 + 0,044 + 0,27 + 0,30 = 1,48 мин;
Время на обслуживание рабочего места слагается из времени на организационное обслуживание Торг и времени на техническое обслуживание рабочего места Ттех:
Тобсл = Торг + Ттех,
где Торг
= 1,4 % от Топ =
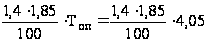 =
0,1 мин;
Ттех = tсм1 + tсм2 + tсм3 = 0,4 + 1,3 + 1,3 = 3 мин;
Отсюда:
Тобсл = (0,1 + 3)1,85 = 5,74 мин.
Время на отдых:
Тотд = 6 % от
Топ =
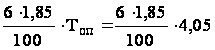 = 0,45 мин.
Штучное время на операцию:
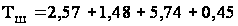 =
10,24 мин
Штучно-калькуляционное время для среднесерийного производства вычисляем по формуле:
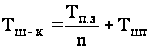 ,
где Тп-з = 16 мин [2, табл. 6.3, с.216];
n = 48 – величина партии деталей, шт..
Отсюда находим:
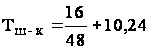 = 10,57 мин.
7. Научно-исследовательская часть
Прогнозирование работоспособности сменных многогранных пластин режущих инструментов
Ресурс работоспособности режущих инструментов определяется интенсивностью изнашивания их рабочих поверхностей и возможностью поломки. Период стойкости инструментов, рассчитанный по первому критерию, приводится в справочной литературе. Отказ инструментов вследствие их поломки изучен значительно меньше из-за стохастического характера процесса разрушения и необходимости проведения дорогостоящих экспериментов. В лучшем случае, имеются рекомендации по расчёту критической подачи либо формулы [18], для использования которых часто отсутствует необходимая информация.
Между тем, достоверную информацию о возможности разрушения инструмента можно получить с помощью математического моделирования. Ниже рассматривается возможность использования метода конечных элементов (МКЭ) для прогнозирования разрушения сменных многогранных пластин (СМП) при различных условиях работы.
При моделировании
СМП разбивали
на ряды восьмиузловых
изопараметрических
элементов,
размеры которых
уменьшались
по мере приближения
к вершине резца.
В глобальной
системе координат
 (рисунок
7.1, а), оси
 и
 которой
привязаны к
режущим кромкам
резца, составляющие
 силы резания
в системе координат
станка, найденные
по формулам
[11], представили
в следующем
виде:
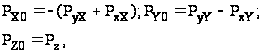
где
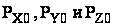 - составляющие
силы резания,
направленные
вдоль осей
 ;
 - составляющие
силы
 ,
действующие
вдоль осей
 ;
 - составляющие
силы
 ,
действующие
вдоль осей
 .
Знаки учитывают
направление
действия указанных
сил.
До задания
условий приложения
внешних усилий
к узлам конечно-элементной
сетки необходимо
уточнить их
величину с
учётом геометрии
рассматриваемого
инструмента
и направления
осей
 .
При изменении
положения СМП
(см. рисунок
7.1, а) происходит
перераспределение
составляющих,
действующих
вдоль осей
глобальной
системы координат.
Если передний
угол
 или угол наклона
главной режущей
кромки
 ,
то составляющие
определяем
по следующим
зависимостям:
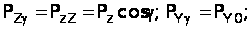
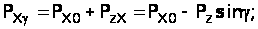
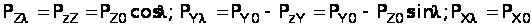 .
Силы действующие на СМП, необходимо разбить на составляющие, приложенные к соответствующим узлам. Было принято, что нагрузка от силы резания в узлах, расположенных на передней поверхности, распределяется по закону
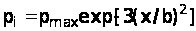 ,
где
 - максимальная
удельная сила
резания по
длине l
режущей кромки;
x – координата
текущей i-ой
точки вдоль
ширины b
площадки контакта
СМП со стружкой
[19].
В этом случае
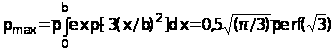 ,
где
 - среднее значение
удельной силы.
Такой закон распределения нагрузки достаточно точно соответствует реальным условиям контакта СМП со стружкой. Аналогично находили распределение нагрузки в узлах, расположенных на задней поверхности СМП.
Кроме силы резания, на СМП действует