Разработка маршрутной технологии изготовления вала-шестерни
Московский Государственный Технический Университет
им. Н.Э. Баумана
Калужский филиал
Расчетно-пояснительная записка
к курсовому проекту
по дисциплине: Основы технологии машиностроения
на тему:
Разработка маршрутной технологии изготовления вала-шестерни
Калуга, 2008 г.
Содержание
Введение
1. Расчет годовой программы запуска и определение типа производства табличным методом
2. Анализ технических условий на изготовление детали
3. Анализ технологичности конструкции детали
4. Определение метода и способа получения заготовки
5. Расчет припусков на механическую обработку табличным методом
6. Расчет припусков на механическую обработку расчетно-аналитическим методом
7. Разработка маршрутной технологии механической обработки детали
8. Разработка операционной технологии механической обработки детали
9. Теоретические схемы базирования
10. Проектирование контрольных операций
11. Разработка технологической схемы сборки узла
Заключение
Список литературы
Приложения
Введение
В данном курсовом проекте в качестве узла представлен фрагмент червячно-цилиндрического редуктора.
Редуктором называют механизм, состоящий из одной или нескольких механических (зубчатая, цепная, червячная и т.д.) или гидравлических передач, предназначенный для уменьшения скорости вращения и увеличения крутящего момента.
Редукторы классифицируют по нескольким признакам, важнейшими из которых являются: тип используемых передач, количество ступеней, взаимное расположение осей и их положение в пространстве, способ крепления и др. При этом тип передачи – главный классификационный признак.
Типы редукторов:
цилиндрический редуктор;
конический редуктор;
червячный редуктор;
планетарный редуктор;
комбинированный редуктор (редуктор с различными комбинациями типов передач).
Цилиндрическая передача применяется для передачи вращательного движения между параллельными или соосными валами. Такие передачи обладают высоким КПД (0,94…0,98 в одной ступени) и значительной долговечностью.
Червячные передачи – это передачи зацеплением с непосредственным контактом витков червяка и зубьев червячного колеса. Червяк – это винт с трапецеидальной или близкой к ней по форме резьбой. Червячное колесо является косозубым зубчатым колесо с зубьями особой дуговой формы. Такая форма зубьев обеспечивает увеличение их длины и прочности зубьев на изгиб. Червячная передача используется для передачи движения между скрещивающимися (обычно под прямым углом) осями. Одним из существенных преимуществ червячных передач является возможность получить большое передаточное число в одной ступени (до 80 в редукторах общего назначения и до нескольких сотен в специальных редукторах). Данные передачи обладают высокой плавностью хода и бесшумностью в работе и самоторможением при определенных передаточных числах, что позволяет исключать из привода тормозные устройства.
1. Расчет годовой программы запуска и определение типа производства табличным методом
Заданная
годовая программа
выпуска деталей
составляет
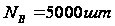 .
Годовая программа запуска деталей в производство рассчитывается по следующей формуле:
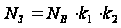 ,
где
 – коэффициент,
характеризующий
технологический
брак (4…5% от годовой
программы
выпуска);
 – коэффициент
незавершенного
производства
(2…3% от годовой
программы
выпуска);
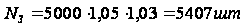 ;
Принимаем
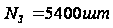 .
Расчетный такт производства:
 ,
где
 – расчетный
фонд работы
в часах при
двухсменном
режиме работы
(принимаем
 );
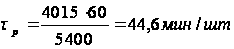 .
Действительный такт производства:
 ,
где
 – коэффициент
загрузки оборудования
(
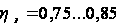 );
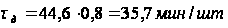 .
Тип производства определяется по следующей таблице:
| Тип производства |
Годовая
программа
выпуска
|
||
|
тяжелые,
|
средние,
|
легкие,
|
|
| Единичное | до 5 | до 10 | до 100 |
| Мелкосерийное | 5…100 | 10…200 | 100…500 |
| Серийное | 100…300 | 200…500 | 500…5000 |
| Крупносерийное | 300…1000 | 500…5000 | 5000…50000 |
| Массовое | >1000 | >5000 | >50000 |


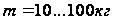

По таблице данной годовой программе выпуска и массе детали соответствует крупносерийный тип производства. Данный тип производства имеет следующие характеристики:
большая годовая программа выпуска изделий;
узкая номенклатура выпускаемых изделий;
заготовки имеют как можно меньшие припуски на обработку;
для механической обработки используется специальный инструмент;
невысокая квалификация рабочих (2-3 разряд);
закрепляемость операций (2…10 операций на одном рабочем месте);
трудоемкость изготовления деталей мала, а т.к. трудоемкость является одной из составляющих себестоимости продукции, то себестоимость также мала;
применение специального оборудования и инструмента снижает гибкость производства до минимума.
2. Анализ технических условий на изготовление детали
В технических условиях на изготовление детали требуется повысить твердость поверхности детали с помощью улучшения до НВ 250.
Термическим
улучшением
называют термическую
обработку,
состоящую из
закалки на
мартенсит и
последующего
высокого отпуска
на сорбит. Закалкой
стали называется
операция термической
обработки,
заключающаяся
в нагреве ее,
по крайней
мере, выше
температуры
 ,
выдержке и
последующем
охлаждении
в различных
средах с целью
получения при
комнатной
температуре
неустойчивых
продуктов
распада аустенита,
т.е. с целью
повышения
твердости и
прочности.
Повышение
твердости и
прочности
достигается
превращением
аустенита в
одну из самых
прочных структур
– мартенсит.
Его образование
требует быстрого
охлаждения
с температуры
закалки (например,
охлаждение
в воде). Высокий
отпуск проводят
при температуре
 .
Структурные
изменения при
таких температурах
заключаются
в укрупнении
частиц цементита,
в результате
чего образуется
феррито-цементитная
смесь, называемая
сорбитом отпуска.
Твердость стали
после высокого
отпуска снижается,
однако уровень
прочности при
этом еще достаточно
высок. В то же
время обеспечивается
повышенная
пластичность
и особенно
ударная вязкость,
практически
полностью
снимаются
внутренние
напряжения,
возникшие при
закалке. Таким
образом, высокий
отпуск на сорбит
обеспечивает
наилучший
комплекс механических
свойств, позволяющий
применять
данный вид
отпуска для
деталей, работающих
в условиях
динамических
нагрузок. Такой
же отпуск
рекомендуется
для деталей
машин из легированных
сталей, работающих
при повышенных
температурах.
Что касается места упрочняющей обработки в технологическом процессе, то она должна проводить перед финишной обработкой заготовки, т.к. проведение термической обработки раньше усложнит механическую обработку (приведет к быстрому износу инструмента). Проводить же термическую обработку после финишной обработки нецелесообразно, т.к. термическая обработка может привести к короблению детали. Следовательно, наиболее целесообразным является проведение термической обработки между чистовой и финишной обработкой.
Неуказанная
шероховатость
составляет
 ,
следовательно,
чтобы получить
такую шероховатость
необходимо
провести черновую
и чистовую
обработку
данных поверхностей.
Неуказанные
предельные
отклонения
размеров заданы
по 14 квалитету,
что можно согласовать
с данной шероховатостью.
Также необходимо обеспечить требования, которые касаются погрешностей формы и расположения.
На чертеже
детали единственным
допуском на
погрешность
формы является
допуск цилиндричности.
Данный
допуск обеспечивается
при торцекруглошлифовальной
операции при
обработке
цилиндрических
поверхностей
диаметром
 и
 .
Что касается
допусков
расположения,
то к детали
предъявляется
обеспечение
следующих
допусков: допуск
параллельности,
допуск перпендикулярности,
допуск
соосности и
допуск симметричности.
Допуск параллельности
обеспечивается
при фрезеровании
шпоночного
паза; допуск
перпендикулярности
обеспечивается
при шлифовании
торцов при
торцекруглошлифовальной
операции; допуск
соосности
обеспечивается
при торцекруглошлифовальной
операции при
обработке
цилиндрических
поверхностей
диаметром
и
;
допуск симметричности
обеспечивается
при фрезеровании
шпоночного
паза.
Что касается суммарного допуска формы и расположения, то к детали предъявляется допуск на радиальное биение. Допуск на радиальное биение обеспечивается при круглошлифовальной операции зубчатого венца вала-шестерни.
3. Анализ технологичности конструкции детали
Технологичность конструкции – это соответствие детали изделия заданным условиям производства, которые обеспечивают изготовление данной детали или изделия с данной трудоемкостью и себестоимостью их изготовления.
Существует два вида показателей технологичности: качественные и количественные. Качественная оценка при сравнении вариантов конструкций в процессе изделия предшествует количественной и определяет целесообразность затрат на определение численных показателей технологичности вариантов. Количественная оценка технологичности конструкции изделия выражается показателем, численное значение которого характеризует степень удовлетворения требований к технологичности конструкции.
Оценку конструкции детали на технологичность:
Данный вал-шестерня
является жестким,
т.к.
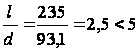 ,
а это является
одним из условий
технологичности.
Деталь состоит из стандартных и унифицированных конструктивных элементов: диаметральных и линейных размеров, зубчатого венца. Это способствует использованию стандартных режущих и измерительных инструментов.
Деталь имеет точность и шероховатость, которые можно получить стандартным унифицированным инструментом при стандартном технологическом процессе.
Материал заготовки отвечает требованиям технологии изготовления: при изготовлении нет необходимости применять сложные технологические процессы изготовления детали; для хранения материала нет необходимости создавать определенные условия хранения и транспортировки.
Шероховатость базовых поверхностей удовлетворяет требованиям точности установки детали, ее обработки и контроля.
Деталь симметрична относительно своей оси.
На детали имеются канавки для свободного выхода режущего инструмента и фаски, причем все эти элементы являются унифицированными, что способствует повышению технологичности конструкции детали.
Все обрабатываемые поверхности имеют свободный подвод и отвод режущего инструмента, за исключением шпоночного паза, который является закрытым. Для его обработки можно использовать только концевую фрезу.
Все шероховатости, обозначенные на чертеже, соответствуют данным квалитетам точности, а это также является одним из условий технологичности.
Коэффициент точности обработки:
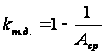 ,
где
 – средний
квалитет точности
размеров;
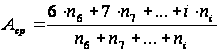 ,
где
 – число размеров
заданного
квалитета;
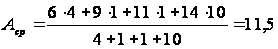 ;
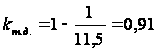 .
Коэффициент
точности обработки
детали
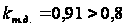 ,
следовательно,
деталь считается
технологичной.
Коэффициент шероховатости поверхности детали:
 ,
где
 – средняя
шероховатость
поверхности
детали;
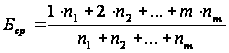 ,
где
– число основных
поверхностей
детали соответствующей
шероховатости;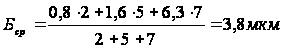 ;
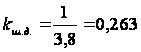 .
Коэффициент
шероховатости
поверхности
детали
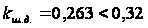 ,
следовательно,
деталь считается
технологичной.
4. Определение метода и способа получения заготовки
Метод – это совокупность способов формообразования или формоизменения. В машиностроении используется 3 основных метода получения заготовок:
литье;
обработка материалов давлением;
порошковая металлургия.
Деталь изготавливается из стали 40Х (ГОСТ 4513-71), данная марка материала не обладает хорошими литейными свойствами (жидкотекучестью, низкой объемной и линейной усадкой и т.д.), также она не является порошком. Следовательно, методом получения данной заготовки является обработка материала давлением.
Что касается способов получения заготовок обработкой материала давлением, то они весьма разнообразны (молоты, ГКМ, КГШП, ГША). В данном случае наиболее оптимальным способом получения заготовки является получение заготовки горячей объемной штамповкой на молотах.
Особенностями ГОШ на молотах являются ударный характер деформирующего воздействия и возможность регулирования хода подвижных частей и величины удара при одновременном кантовании заготовки, что позволяет более эффективно производить перераспределение металла. Верхняя часть штампа заполняется лучше. Части штампа при штамповке на молоте должны смыкаться.
На молотах поковки изготавливаются с самым низким классом точности: Т5. Это обусловлено возможностью смещения частей штампа, отсутствием направляющих в конструкции штампа, ударным характером деформирования.
Допускаемые отклонения от номинальных размеров поковки соответствуют припускам, поэтому также являются увеличенными.
Кузнечные
напуски имеют
максимальные
значения. Ввиду
ударного характера
работы молота
в конструкции
штампа нельзя
использовать
выталкиватели,
поэтому для
извлечения
поковки из
ручья штампа
на вертикальных
поверхностях
поковок оформляются
значительные
штамповочные
уклоны: наружные
– до
 ,
внутренние
– до
 .
Радиусы закругления
назначаются
для облегчения
течения металла,
повышения
стойкости
штампа, обеспечения
расположения
волокон.
5. Расчет припусков на механическую обработку табличным методом
1. Определение класса размерной точности поковки.
Класс точности поковки определяется по табл. 9 из [5] в зависимости от применяемого деформирующего оборудования. При определении класса точности поковки необходимо учитывать способ нагрева исходной заготовки – пламенный нагрев.
По табл. 9 выбираем класс размерной точности поковки – Т5.
2. Определение группы материала.
Определение группы материала производится в зависимости от процентного содержания углерода и легирующих элементов.
Сталь 40Х относится к группе М2.
3. Определение степени сложности поковки.
Определяется
степень сложности
поковки по
соотношению
массы (объема)
поковки
 (
 )
к массе (объему)
геометрической
фигуры
 (
 ),
в которую вписывается
форма поковки
(шар, цилиндр,
параллелепипед,
правильная
призма).
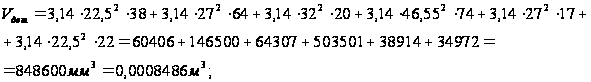
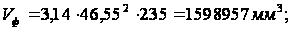
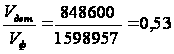 .
Степень сложности поковки – С2.
4. Определение расчетной массы поковки.
Масса детали:
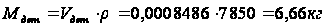 .
Расчетная масса поковки:
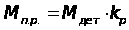 ,
где
 – расчетный
весовой коэффициент,
определяемый
по табл. 10 из [5].
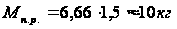 .
5. Определение исходного индекса поковки.
Исходный индекс определяется по табл. 11 из [5] в зависимости от массы, группы материала, степени сложности и класса точности поковки.
По табл. 11 принимаем исходный индекс поковки – 16.
6. Определение общего припуска на обработку.
Для поковок:
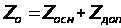 ,
где
 – основной
припуск, определяемый
по табл. 12 из [5] в
зависимости
от исходного
индекса, номинального
размера и
шероховатости
поверхности
детали.
Диаметральные размеры:
для размеров
 ,
 ,
 ,
 основной припуск
на сторону
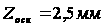 ;
для размера
 основной припуск
на сторону
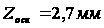 .
Линейные размеры:
для размеров
 ,
 ,
 ,
 основной припуск
на сторону
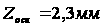 ;
для размеров
 ,
основной припуск
на сторону
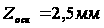 .
 – дополнительный
припуск, учитывающий
пространственные
погрешности
поковки (сдвиг
штампов, изогнутость)
и отклонения
формы поковки
(отклонения
от плоскостности
и прямолинейности),
определяется
по табл. 13 и 14 из
[5] в зависимости
от класса точности
поковки и
конфигурации
поверхности
разъема штампа.
Дополнительный
припуск на
смещение по
поверхности
разъема штампа
–
 на сторону.
Дополнительный
припуск на
изогнутость
и отклонения
от плоскостности
и прямолинейности
–
 на сторону.
Дополнительный
припуск, связанный
с нагревом –
 .
Диаметральные размеры:
для размеров
,
,
,
,
дополнительный
припуск на
сторону
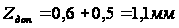 .
Линейные размеры:
для размеров
,
,
,
,
,
дополнительный
припуск на
сторону
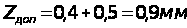 .
Диаметральные размеры:
для размеров
,
,
,
общий припуск
на сторону
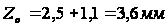 ;
для размера
общий припуск
на сторону
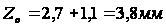 .
Линейные размеры:
для размеров
,
,
,
общий припуск
на сторону
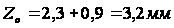 ;
для размеров
,
общий припуск
на сторону
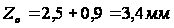 .
7. Определение номинальных размеров поковки.
Цилиндрические поверхности:
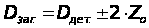
«+»
– для охватываемых
размеров;
«–» – для охватывающих размеров.
Линейные размеры:
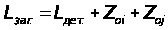 –
для охватываемых
размеров;
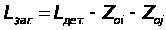 –
для охватываемых
размеров;
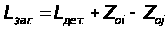 –
для прочих
размеров.
Диаметральные размеры:
для размера