Разработка маршрутной технологии изготовления вала-шестерни
Длина рабочего хода:
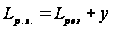 ,
где
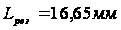 – длина
резания, равная
длине обработки,
измеренной
в направлении
резания;
 – длина
подвода, врезания
и перебега
(приложение
3 в [6], стр. 299);
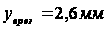 ;
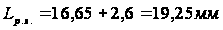 .
Подача на оборот шпинделя станка (карта Т-2 в [6], стр. 22):
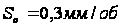 .
Стойкость инструмента (карта Т-3 в [6], стр. 26):
 ,
где
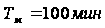 – стойкость
в минутах машинной
работы станка;
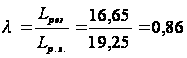 – коэффициент
времени резания
каждого инструмента;
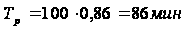 .
Рекомендуемая нормативами скорость резания (карта Т-4 в [6], стр. 29):
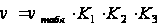 ,
где
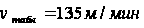 ;
 – коэффициент,
зависящий от
обрабатываемого
материала;
 – коэффициент,
зависящий от
стойкости и
марки твердого
сплава;
 – коэффициент,
зависящий от
вида обработки;
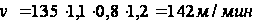 .
Число оборотов шпинделя станка:
для размера
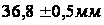 :
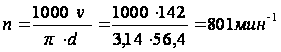 ;
для размера
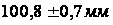 :
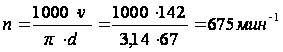 ;
для размера
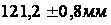 :
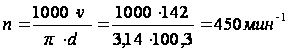 ;
Принимаем
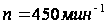 .
По паспорту
станка:
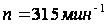 .
Уточнение скорости резания по принятым оборотам шпинделя:
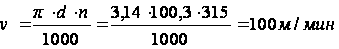 .
Основное машинное время обработки:
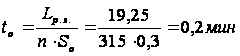 .
Суммарное время обработки:
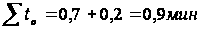 .
Силы резания (карта Т-5 в [6], стр. 35):
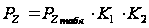 ,
где
для размера
:
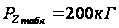 ;
 – коэффициент,
зависящий от
обрабатываемого
материала;
 – коэффициент,
зависящий от
скорости резания
и переднего
угла при точении
сталей твердосплавным
инструментом;
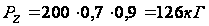 ;
для размера
:
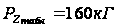 ;
– коэффициент,
зависящий от
обрабатываемого
материала;
– коэффициент,
зависящий от
скорости резания
и переднего
угла при точении
сталей твердосплавным
инструментом;
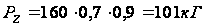 ;
для размера
:
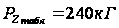 ;
– коэффициент,
зависящий от
обрабатываемого
материала;
– коэффициент,
зависящий от
скорости резания
и переднего
угла при точении
сталей твердосплавным
инструментом;
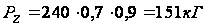 .
Мощность резания для каждого инструмента:
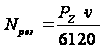 ;
для размера
:
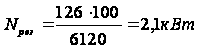 ;
для размера
:
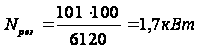 ;
для размера
:
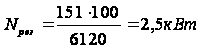 .
Суммарная мощность резания:
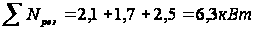 .
Операция 035 – Шпоночно-фрезерная.
Данная операция выполняется за один установ.
Данная операция состоит из следующих переходов:
установить и закрепить деталь;
фрезеровать шпоночный паз;
снять деталь.
Данный
метод является
весьма прогрессивным,
т.к. обработка
осуществляется
одним инструментом
за один установ.
Обработка
осуществляется
по принципу
маятниковой
подачи: фреза
врезается
торцовой частью
на глубину
 ,
после чего
происходит
фрезерование
на всю длину
шпоночного
паза, затем
опять врезание
и т.д. В качестве
инструмента
используется
шпоночная
фреза, т.к. шпоночный
паз закрытый,
и его можно
обработать
только шпоночной
или концевой
фрезой.
Данный метод
дает высокую
точность, но
производительность
при нем ниже,
чем при других
методах.
Марка
материала
режущей кромки
– твердый сплав
Т15К6.
Расчет режимов резания.
Глубина
резания:
 .
Длина рабочего хода (карта Ф-1 в [6], стр. 73):
,
где
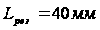 – длина
резания, равная
длине обработки,
измеренной
в направлении
резания;
 – длина
врезания;
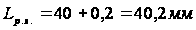 ;
Средняя ширина фрезерования:
 .
Рекомендуемая подача на зуб (карта Ф-2 в [6], стр. 85):
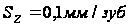 .
Стойкость инструмента (карта Ф-3 в [6], стр. 87):
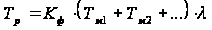 ,
где
 – стойкость
первого, второго
и т.д. инструментов
наладки;
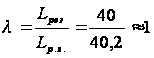 – коэффициент
времени резания
каждого инструмента;
 – коэффициент,
учитывающий
количество
инструментов
в наладке;
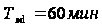 ;
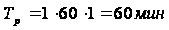 .
Рекомендуемая нормативами скорость резания (карта Ф-4 в [6], стр. 97):
,
где
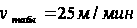 ;
 – коэффициент,
зависящий от
размеров обработки;
 – коэффициент,
зависящий от
обрабатываемого
материала;
 – коэффициент,
зависящий от
стойкости и
материала
инструмента;
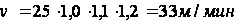 .
Число оборотов шпинделя, соответствующее рекомендуемой скорости резания:
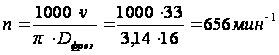 .
По паспорту
станка:
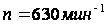 .
Уточнение скорости резания по принятым оборотам шпинделя:
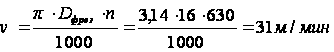 .
Минутная подача:
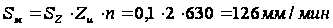 .
Основное машинное время обработки:
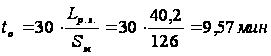 .
Мощность резания (карта Ф-5 в [6], стр. 101):
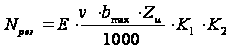 ,
где
 – величина,
определяемая
по таблице;
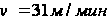 – скорость
резания;
 – максимальная
ширина фрезерования;
 – число
зубьев фрезы;
 – коэффициент,
зависящий от
обрабатываемого
материала;
 – коэффициент,
зависящий от
типа фрезы и
скорости резания;
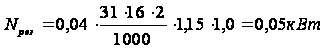 .
Операция 055 – Круглошлифовальная.
Данная операция выполняется за один установ.
Данная операция состоит из следующих переходов:
установить и закрепить деталь;
шлифовать цилиндрические и торцевые поверхности;
снять деталь.
Установка детали осуществляется на рифленые центра. На данной операции обрабатываются только те поверхности, к которым предъявляются требования к обеспечению низкой шероховатости и высокого квалитета точности. В качестве инструмента используется абразивный круг прямого профиля на керамической связке с зернистостью 40. Марка круга: ПП 350Ч30Ч20 37А 40-П С2 5 К5 35мс-1 1кл. А.
Расчет режимов резания.
Глубина
резания:
.
Скорость шлифовального круга (карта Ш-1 в [6], стр. 168):
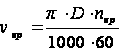 ,
где
 – диаметр
круга;
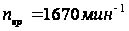 – число
оборотов круга
по станку;
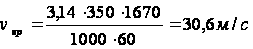 .
Рекомендуемая нормативами скорость вращения детали:
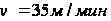 .
Число оборотов шпинделя, соответствующее рекомендуемой скорости:
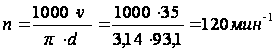 .
По паспорту
станка:
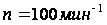 .
Уточнение скорости резания по принятым оборотам шпинделя:
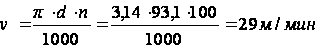 .
Минутная поперечная подача:
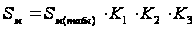 ,
где
 – минутная
подача по таблице;
 – коэффициент,
зависящий от
обрабатываемого
материала и
скорости круга;
 – коэффициент,
зависящий от
припуска и
точности;
 – коэффициент,
зависящий от
диаметра круга,
количества
кругов и характера
поверхности;
для поверхности
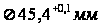 :
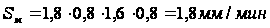 ;
для поверхности
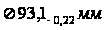 :
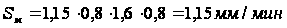 ;
для поверхности
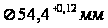 :
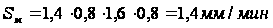 ;
для поверхности
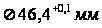 :
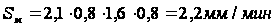 ;
для поверхности
:
;
для размера
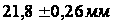 :
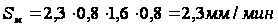 ;
для размера
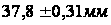 :
;
для размера
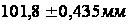 :
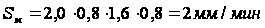 ;
Принимаем
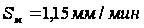 .
Время выхаживания на шлифование шеек:
для поверхности
:
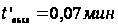 ;
для поверхности
:
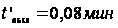 ;
для поверхности
:
;
для поверхности
:
;
для поверхности
:
.
Время выхаживания на шлифование торцов:
для размера
:
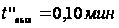 ;
для размера
:
;
для размера
:
.
Общее время выхаживания:
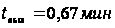 .
Величина слоя, снимаемого при выхаживании:
для поверхности
:
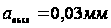 ;
для поверхности
:
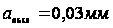 ;
для поверхности
:
;
для поверхности
:
;
для поверхности