Разработка маршрутной технологии изготовления вала-шестерни
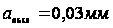 ;
для размера
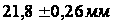 :
;
для размера
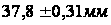 :
;
для размера
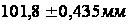 :
.
Основное машинное время обработки на шлифование шеек:
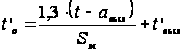 ;
для поверхности
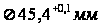 :
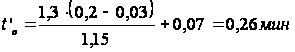 ;
для поверхности
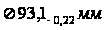 :
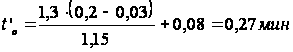 ;
для поверхности
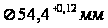 :
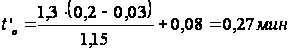 ;
для поверхности
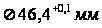 :
;
для поверхности
:
.
Основное машинное время обработки на шлифование торцов:
для размера
:
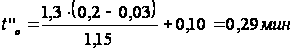 ;
для размера
:
;
для размера
:
.
Общее машинное время:
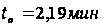 .
Операция 065 – Зубошлифовальная.
Данная операция выполняется за один установ.
Данная операция состоит из следующих переходов:
установить и закрепить деталь;
шлифовать зубчатый венец;
снять деталь.
Установка детали осуществляется в центра с применением поводкового патрона. Операция осуществляется за один установ. Данная операция необходима для получения низкого значения шероховатости поверхности.
Расчет режимов резания.
Глубина
резания:
 .
Скорость шлифовального круга:
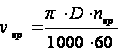 ,
где
 – диаметр
круга;
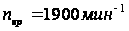 – число
оборотов круга
по станку;
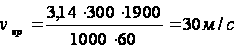 .
Продольная подача стола:
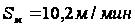 .
Подача круга на двойной ход стола:
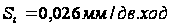 .
Длина перебега:
 .
Число проходов на выхаживание каждой впадины:
 .
Слой, снимаемый при выхаживании:
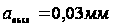 .
Число проходов на шлифование каждой впадины:
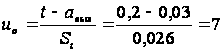 .
Основное машинное время:
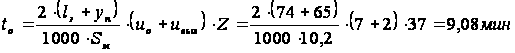 .
9. Теоретические схемы базирования
Базирование деталей – процесс придания заготовке или изделию требуемого положения относительно выбранной системы координат.
База – поверхность или сочетание поверхностей, линия, точка, принадлежащие заготовке и используемые для базирования.
Основные принципы базирования:
Принцип совмещения баз: если измерительная и технологическая базы и измеряемого размера совпадают, то погрешность базирования для данного размера равна 0.
Принцип последовательной смены баз: использовать дважды одну и ту же «черную» базу при механической обработке запрещается.
Принцип постоянства баз: при механической обработке желательно использовать одну и ту же «чистую» базу.
Для операций: 015 Фрезерно-центровальная, 035 Шпоночно-фрезерная и 050 Центрошлифовальная. Заготовка устанавливается в призмы с упором в торец и дополнительным усилием.
Для операций: 020 Токарная многорезцовая, 025 Токарная многорезцовая, 030 Токарная гидрокопировальная, 040 Зубофрезерная, 055 Круглошлифовальная, 060 Торцекруглошлифовальная и 065 Зубошлифовальная.
10. Проектирование контрольных операций
В зависимости
от контролируемых
размеров и
допусков на
эти размеры,
может использоваться
различный
мерительный
инструмент.
Выбор инструмента
основывается
также на цене
деления инструмента.
Так если нужно
измерить размер
до второго
знака после
запятой, то уже
нельзя использовать
штангенциркуль,
т.к. его цена
деления составляет
 .
В этом случае
надо использовать
микрометр с
ценой деления
 .
Для контроля
более точных
размеров необходимо
использовать
набор концевых
мер (мер длины
или угловых
мер в зависимости
от измеряемого
параметра) или
калибры. Данные
средства контроля
размеров позволяют
измерить размер
с точностью
до
 ,
в зависимости
от класса точности
концевой меры.
Для контроля размеров при нарезании зубьев используются: радиусная головка ОГР-21, нормалемер ГОСТ 6502-78 и шагомер БВ-5070.
Контрольные операции проводят после блока однородных операций, т.е. например, после всех токарных или после всех фрезерных. Также контрольную операцию следует проводить перед дорогостоящей обработкой, т.к. подвергать бракованную деталь дорогостоящей обработки – значит нести дополнительные убытки. Также контроль проводят после обработки ответственных элементов (нарезание резьбы или зубьев, нарезания шлиц и т.д.). Контрольную операцию также проводят после финишной обработки. После всех операций механической обработки также проводят контрольную операцию, измеряя все поверхности, и делают вывод о годности детали.
11. Разработка технологической схемы сборки узла
Технологическая схема показывает последовательность соединения сборочных единиц различного порядка и отдельных деталей при узловой сборке или отдельных узлов и деталей, когда результатом является машина.
На основании этой схемы:
производится комплектация рабочих;
разрабатывается подробный технологический процесс сборки с последовательным нормированием операций;
разрабатывается форма организации процесса сборки;
производится планировка рабочих мест сборочного участка;
выявляются так называемые «узкие места».
Порядок построения технологической схемы сборки:
Определить базовую деталь узла, т.е. ту деталь относительно которой будут располагаться все остальные детали, входящие в узел. Определить отдельные сборочные инструменты, которые можно собирать независимо друг от друга. Базовая деталь на технологической схеме изображается в виде прямоугольника, далее проводится горизонтальная линия, на конце которой изображается собранный узел.
Сборочные единицы, которые можно собирать независимо друг от друга изображают ниже этой горизонтальной линии, выше этой горизонтальной линии располагаются отдельные детали, которые непосредственно включаются в собираемый узел.
В зависимости от порядка поступления сборочных единиц в собираемый узел они подразделяются на сборочные единицы 1, 2, 3...n-порядка и на схеме обозначаются 1CE, 2CE и т.д.
Построение сборочной единицы любого порядка также начинается с базовой детали.
На технологической схеме сборки могут присутствовать надписи, поясняющие характер выполнения сборочной операции.
Заключение
В ходе выполнения данного курсового проекта был разработан технологический процесс изготовления вала-шестерни. Этот процесс включает в себя разработку чертежей заготовки, маршрута обработки, схем операционных наладок на операции, отраженные в маршруте обработки, а также чертежа контрольного приспособления. На отдельном листе показана технологическая схема сборки узла (данный вал-шестерня является деталью червячно-цилиндрического редуктора).
Список литературы
Антонюк Ф. И. «Технология производства заготовок», конспект лекций.
Дунаев П.Ф., Леликов О.П. Конструирование узлов и деталей машин: Учеб. пособие для машиностроит. спец. вузов. – 4-е изд., перераб. и доп. – М.: Высшая школа, 1985 – 416 с., ил.
Никитич В.Т. «Основы технологии машиностроения», конспект лекций.
Никитич В.Т. «Технология машиностроения», конспект лекций.
Никитич В.Т., Сидоров В.Б. Методические указания по выполнению домашнего задания: расчет припусков на механическую обработку и определение размеров заготовки. – Калуга., 1998. – 34 с.
Режимы резания металлов. Справочник. Под ред. Барановского Ю.В. Изд. 3-е, переработанное и дополненное. М., «Машиностроение», 1972.
Справочник технолога-машиностроителя. В 2-х т. Под ред. А.Г. Косиловой и Р.К. Мещерякова. – 4-е изд., перераб. и доп. – М.: Машиностроение, 1985. 656 с., ил.