Разработка маршрутной технологии изготовления вала-шестерни
Операция 040 – Зубофрезерная. На данной операции осуществляется нарезание зубьев. Установка заготовки осуществляется в центра с применением поводкового патрона. Данная операция осуществляется на зубофрезерном станке 53А20. Для данной операции используется червячная модульная фреза. Марка материала фрезы – твердый сплав Т15К6. Данный инструмент работает по методу обкатки, который является более производительным, чем метод копирования.
Операция
045 – Термическая.
Термическим
улучшением
называют термическую
обработку,
состоящую из
закалки на
мартенсит и
последующего
высокого отпуска
на сорбит. Закалкой
стали называется
операция термической
обработки,
заключающаяся
в нагреве ее,
по крайней
мере, выше
температуры
 ,
выдержке и
последующем
охлаждении
в различных
средах с целью
повышения
твердости и
прочности.
Твердость стали
после высокого
отпуска снижается,
однако уровень
прочности при
этом еще достаточно
высок. В то же
время обеспечивается
повышенная
пластичность
и особенно
ударная вязкость,
практически
полностью
снимаются
внутренние
напряжения,
возникшие при
закалке.
Операция 050 – Центрошлифовальная. Данная операция выполняется на центрошлифовальном станке в два установа. Деталь устанавливается в призмах. Сначала обрабатывается одно центровое отверстие, после чего происходит переустановка и обработка второго центрового отверстия. Данная операция применяется для устранения возможного коробления и других дефектов центровых отверстий после термической обработки.
Операция 055 – Круглошлифовальная. Данная операция выполняется на круглошлифовальном станке 3М150. Установка детали осуществляется на рифленые центра. Данная операция осуществляется за один установ. На данной операции обрабатываются только те поверхности, к которым предъявляются требования к обеспечению низкой шероховатости и высокого квалитета точности. На данной операции обеспечивается допуск на радиальное биение зубчатого венца. В качестве инструмента используется абразивный круг прямого профиля на керамической связке с зернистостью 40.
Марка круга: ПП 350Ч30Ч20 37А 40-П С2 5 К5 35мс-1 1кл. А.
Операция 060 – Торцекруглошлифовальная. Данная операция выполняется на торцекруглошлифовальном станке 3Т153Е. Установка детали осуществляется на рифленые центра. Операция осуществляется за один установ. Данная операция необходима для получения низких значений шероховатости поверхности, высокой размерной точности, а также для обеспечения допусков формы и расположения. Допуском на погрешность формы: допуск цилиндричности. Допуски расположения: допуск перпендикулярности и допуск соосности.
Операция 065 – Зубошлифовальная. Данная операция выполняется на зубошлифовальном станке 5А841. Установка детали осуществляется в центра с применением поводкового патрона. Обработка производится шлифовальным кругом с двусторонним коническим профилем. Операция осуществляется за один установ. Данная операция необходима для получения низкого значения шероховатости поверхности.
Операция 070 – Моечная. Производится промывка деталей на моечных машинах.
Операция 075 – Контрольная. Данная операция необходима для контроля полученных размеров. Инструмент, применяемый при измерении размеров, зависит от точности измерения (количества знаков после запятой). После измерения всех размеров, следует сравнить их с допусками на размер. Если контролируемые параметры вписываются в допуск, то можно производить дальнейшую обработку детали. Если же нет, то имеет место брак. После обнаружения брака следует установить характер брака: исправимый или не исправимый. Если брак является исправимым, то следует его исправить, после чего продолжать дальнейшую обработку детали. Если же брак неисправимый, то деталь отправляют на переплав. Данная операция проводится после всей механической обработки. После финишных операций для контроля размеров цилиндрических поверхностей следует использовать калибры, рычажные измерительные скобы. Контроль зубчатого венца осуществляется при помощи следующих измерительных инструментов: радиусной головки ОГР-21, нормалемера по ГОСТ 6502-78 и шагомера БВ-5070. Для контроля шероховатости используем эталоны шероховатости.
8. Разработка операционной технологии механической обработки детали
Операция 015 – Фрезерно-центровальная.
Данная операция выполняется за один установ с двумя рабочими переходами.
Данная операция состоит из следующих переходов:
установить и закрепить деталь;
фрезеровать два торца одновременно;
сверлить два отверстия одновременно;
снять деталь.
Данная схема обработки является весьма прогрессивной, т.к. одновременно обрабатываются два торца и одновременно сверлятся два отверстия. А в связи с тем, что используются комбинированные центровочные сверла, сразу обрабатываются и фаски. Для фрезерования торцов используются торцевые фрезы, т.к. данный инструмент наиболее подходит для данного вида обработки. Марка материала режущей кромки – твердый сплав Т15К6. Для обработки центровых отверстий используются комбинированные центровочные сверла, т.к. помимо сверления отверстий они одновременно обрабатывают и фаски. Марка режущей кромки – твердый сплав Т5К10.
Расчет режимов резания.
1 переход – фрезерование.
Глубина
резания:
 .
Длина рабочего хода (карта Ф-1 в [6], стр. 73):
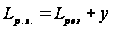 ,
где
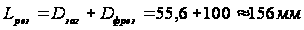 – длина
резания, равная
длине обработки,
измеренной
в направлении
резания;
 – длина
подвода, врезания
и перебега;
Средняя ширина фрезерования:
 ,
где
 – площадь
фрезеруемых
поверхностей;
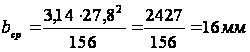 ;
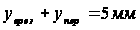 (приложение
3 в [6], стр. 301);
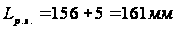 .
Рекомендуемая подача на зуб (карта Ф-2 в [6], стр. 85):
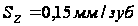 .
Стойкость инструмента (карта Ф-3 в [6], стр. 87):
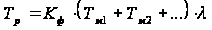 ,
где
 – стойкость
первого, второго
и т.д. инструментов
наладки;
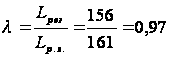 – коэффициент
времени резания
каждого инструмента;
 – коэффициент,
учитывающий
количество
инструментов
в наладке;
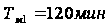 ;
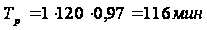 .
Рекомендуемая нормативами скорость резания (карта Ф-4 в [6], стр. 97):
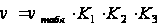 ,
где
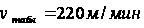 ;
 – коэффициент,
зависящий от
размеров обработки;
 – коэффициент,
зависящий от
обрабатываемого
материала;
 – коэффициент,
зависящий от
стойкости и
материала
инструмента;
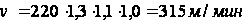 .
Принимаем
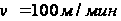 .
Число оборотов шпинделя, соответствующее рекомендуемой скорости резания:
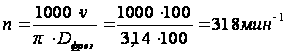 .
По паспорту
станка:
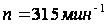 .
Уточнение скорости резания по принятым оборотам шпинделя:
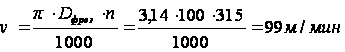 .
Минутная подача:
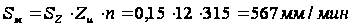 .
Основное машинное время обработки:
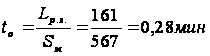 .
Мощность резания (карта Ф-5 в [6], стр. 101):
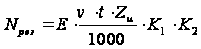 ,
где
 – величина,
определяемая
по таблице;
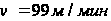 – скорость
резания;
– глубина
резания;
 – число
зубьев фрезы;
 – коэффициент,
зависящий от
обрабатываемого
материала;
 – коэффициент,
зависящий от
типа фрезы и
скорости резания;
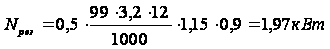 .
2 переход – сверление.
Глубина
резания:
 .
Длина рабочего хода (карта С-1 в [6], стр. 104):
,
где
 – длина
резания, равная
длине обработки,
измеренной
в направлении
резания;
– длина
подвода, врезания
и перебега;
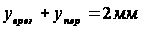 (приложение
3 в [6], стр. 303);
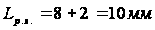 .
Подача на оборот шпинделя станка (карта С-2 в [6], стр. 110):
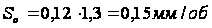 .
Стойкость инструмента (карта С-3 в [6], стр. 114):
 ,
где
 – стойкость
в минутах машинной
работы станка;
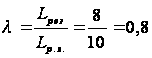 – коэффициент
времени резания
каждого инструмента;
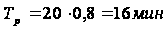 .
Рекомендуемая
нормативами
скорость резания
(карта С-4 в [6], стр.
115):,
где
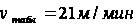 ;
 – коэффициент,
зависящий от
обрабатываемого
материала;
 – коэффициент,
зависящий от
стойкости
инструмента;
 – коэффициент,
зависящий от
отношения длины
резания к диаметру;
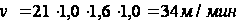 .
Число оборотов шпинделя станка:
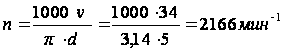 .
По паспорту
станка:
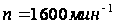 .
Уточнение скорости резания по принятым оборотам шпинделя:
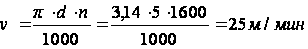 .
Основное машинное время обработки:
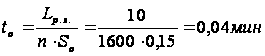 .
Мощность резания (карта С-6 в [6], стр. 126):
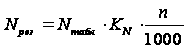 ,
где
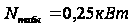 – мощность
резания по
таблице;
 – коэффициент,
зависящий от
обрабатываемого
материала;
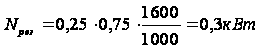 .
Операция 020 – Токарная многорезцовая.
Данная операция выполняется за один установ.
Данная операция состоит из следующих переходов:
установить и закрепить деталь;
точить цилиндрические поверхности с подрезкой торцов;
снять деталь.
Одним из преимуществ данного метода обработки является то, что обработка ведется сразу несколькими инструментами, а это значительно снижает основное технологическое время. К недостаткам относится то, что в связи с большим количеством инструментом, закрепляемых в державке, жесткость ее снижается. Для обработки цилиндрических поверхностей используются токарные проходные прямые резцы; для подрезания торцов используются подрезные резцы. Марка материала режущей кромки – твердый сплав Т5К10, т.к. данная марка материала часто используется при черновом точении.
Расчет режимов резания.
Продольный суппорт.
Для поверхности
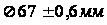 :
Глубина
резания:
 .
Для поверхности
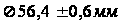 :
Глубина
резания:
 .
Для поверхности
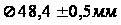 :
Глубина
резания:
.
Длина рабочего хода:
,
где
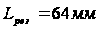 – длина
резания, равная
длине обработки,
измеренной
в направлении
резания;
– длина
подвода, врезания
и перебега
(приложение
3 в [6], стр. 299);
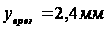 ;
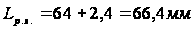 .
Подача на оборот шпинделя станка (карта Т-2 в [6], стр. 22):
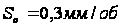 .
Стойкость инструмента (карта Т-3 в [6], стр. 26):
,
где
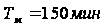 – стойкость
в минутах машинной
работы станка;
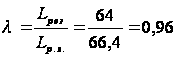 – коэффициент
времени резания
каждого инструмента;
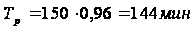 .
Рекомендуемая нормативами скорость резания (карта Т-4 в [6], стр. 29):
,
где
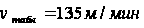 ;
 – коэффициент,
зависящий от
обрабатываемого
материала;
 – коэффициент,
зависящий от
стойкости и
марки твердого
сплава;
 – коэффициент,
зависящий от
вида обработки;
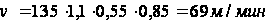 .
Число оборотов шпинделя станка:
для поверхности
:
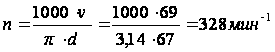 ;
для поверхности
:
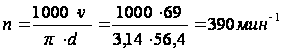 ;
для поверхности
:
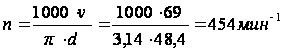 ;
Принимаем
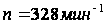 .
По паспорту
станка:
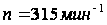 .
Уточнение скорости резания по принятым оборотам шпинделя:
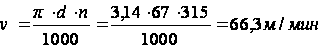 .
Основное машинное время обработки:
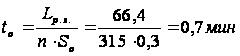 .
Силы резания (карта Т-5 в [6], стр. 35):
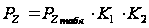 ,
где
для поверхности
:
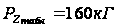 ;
 – коэффициент,
зависящий от
обрабатываемого
материала;
 – коэффициент,
зависящий от
скорости резания
и переднего
угла при точении
сталей твердосплавным
инструментом;
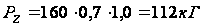 ;
для поверхностей
и
:
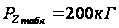 ;
– коэффициент,
зависящий от
обрабатываемого
материала;
– коэффициент,
зависящий от
скорости резания
и переднего
угла при точении
сталей твердосплавным
инструментом;
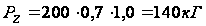 .
Мощность резания для каждого инструмента:
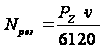 ;
для поверхности
:
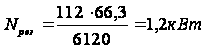 ;
для поверхностей
и
:
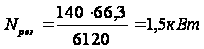 .
Суммарная мощность резания:
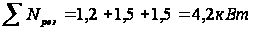 .
Поперечный суппорт.
Для размера
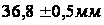 :
Глубина
резания:
 .
Для размера
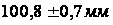 :
Глубина
резания:
 .
Для размера
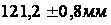 :
Глубина
резания: