Разработка маршрутной технологии изготовления вала-шестерни
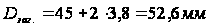 ;
для размера
 –
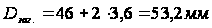 ;
для размеров
 –
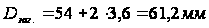 ;
для размера
 –
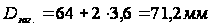 ;
для размера
 –
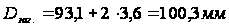 .
Линейные размеры:
для размера
 –
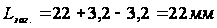 ;
для размера
 –
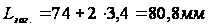 ;
для размеров
 –
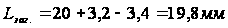 ;
для размера
 –
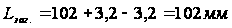 ;
для размера
 –
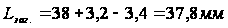 ;
для размера
 –
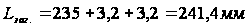 .
8. Определение допускаемых отклонений на размеры поковки.
Производится по табл. 15 из [5] согласно исходному индексу и номинальному размеру поковки. Допускаемые отклонения на охватывающие размеры должны устанавливаться с обратными знаками.
|
Вид |
Номиналь- |
Исходный |
Шероховатость |
Допускаемые |
|
|
Общий |
Номиналь- |
| 1 | 2 | 3 | 4 | 5 | 6 | 7 | 8 | 9 |
|
Диаметральные |
45 | 16 |
|
4,0 | 2,7 | 1,1 | 3,8 |
|
| 46 | 16 |
|
4,0 | 2,5 | 1,1 | 3,6 |
|
|
| 54 | 16 |
|
4,0 | 2,5 | 1,1 | 3,6 |
|
|
| 54 | 16 |
|
4,0 | 2,5 | 1,1 | 3,6 |
|
|
| 64 | 16 |
|
4,0 | 2,5 | 1,1 | 3,6 |
|
|
| 93,1 | 16 |
|
4,0 | 2,5 | 1,1 | 3,6 |
|
|
|
Линейные |
22 | 16 |
|
3,2 | 2,3 | 0,9 | 3,2 |
|
| 74 | 16 |
|
3,6 | 2,5 | 0,9 | 3,4 |
|
|
| 20 | 16 |
|
3,2 | 2,5 | 0,9 | 3,4 |
|
|
| 102 | 16 |
|
4,0 | 2,3 | 0,9 | 3,2 |
|
|
| 38 | 16 |
|
3,2 | 2,5 | 0,9 | 3,4 |
|
|
| 235 | 16 |
|
4,5 | 2,3 | 0,9 | 3,2 |
|


6. Расчет припусков на механическую обработку расчетно-аналитическим методом
Рассчитываемый
размер:
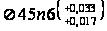 ,
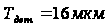 ,
 .
Число технологических переходов, необходимых для достижения заданных параметров качества:
Черновое точение.
Чистовое точение.
Черновое шлифование.
Чистовое шлифование.
Минимальный расчетный припуск:
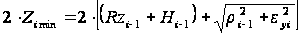 ,
где
 – величина
микронеровностей;
 – величина
дефектного
слоя;
 – суммарное
пространственное
отклонение
обрабатываемой
поверхности;
 – погрешность
установки.
Составляющие минимального расчетного припуска:
заготовка
–
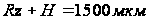 (табл. 11, стр. 185 в
[7]);
черновое
точение –
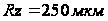 ,
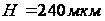 (табл. 24, стр. 187 в
[7]);
чистовое
точение –
 ,
 (табл. 24, стр. 187 в
[7]);
черновое
шлифование
–
 ,
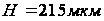 (табл. 24, стр. 187 в
[7]);
погрешность
заготовки
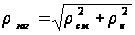 ;
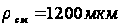 – смещение
штампа (табл.
18, стр. 187 в [7]);
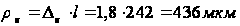 – кривизна
прутка, где
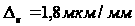 – удельная
кривизна (табл.
16, стр. 186 в [7]);
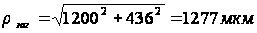 ;
остаточные погрешности:
черновое
точение –
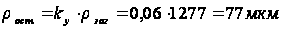 ,
где
 – коэффициент
уточнения
(табл. 29, стр. 190 в
[7]);
чистовое
точение –
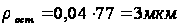 ;
погрешностью
установки
можно пренебречь.
Определение минимального расчетного припуска:
черновое
точение –
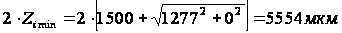 ;
чистовое
точение –
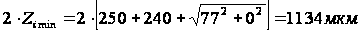 ;
черновое
шлифование
–
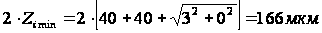 ;
чистовое
шлифование
–
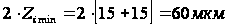 .
Заполнение 7 столбца начинается снизу вверх, при этом сначала записывают минимальный предельный размер детали по чертежу, все последующие по переходам получаются путем сложения с минимальным расчетным припуском.
Технологические допуски на переходы определяются по [7].
Для вала сначала заполняется 9 столбец, который получается путем округления расчетного размера в большую сторону до соответствующей точности технологического допуска. 10 столбец получаем путем прибавления соответствующих допусков к значениям 9 столбца.
Столбец 11 заполняется путем вычитания соответствующих минимальных предельных размеров. 12 столбец – путем вычитания соответствующих максимальных предельных размеров.
Расчетные
размеры:
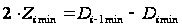 .
Размер заготовки:
 .
Общие минимальные и максимальные величины припусков:
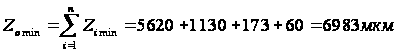 ;
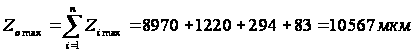 .
Проверка правильности выполнения расчетов:
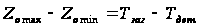 ;
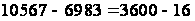 ;
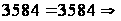 расчеты
верны.
Рассчитываемый
размер:
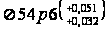 ,
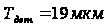 ,
 .
Число технологических переходов, необходимых для достижения заданных параметров качества:
Черновое точение.
Чистовое точение.
Черновое шлифование.
Чистовое шлифование.
Минимальный расчетный припуск:
,
где
– величина
микронеровностей;
– величина
дефектного
слоя;
– суммарное
пространственное
отклонение
обрабатываемой
поверхности;
– погрешность
установки.
Составляющие минимального расчетного припуска:
заготовка
–
(табл. 11, стр. 185 в
[7]);
черновое
точение –
,
(табл. 24, стр. 187 в
[7]);
чистовое
точение –
,
(табл. 24, стр. 187 в
[7]);
черновое
шлифование
–
,
(табл. 24, стр. 187 в
[7]);
погрешность
заготовки
;
– смещение
штампа (табл.
18, стр. 187 в [7]);
– кривизна
прутка, где
– удельная
кривизна (табл.
16, стр. 186 в [7]);
;
остаточные погрешности:
черновое
точение –
,
где
– коэффициент
уточнения
(табл. 29, стр. 190 в
[7]);
чистовое
точение –
;
погрешностью
установки
можно пренебречь.
Определение минимального расчетного припуска:
черновое
точение –
;
чистовое
точение –
;
черновое
шлифование
–
;
чистовое
шлифование
–
.
Заполнение 7 столбца начинается снизу вверх, при этом сначала записывают минимальный предельный размер детали по чертежу, все последующие по переходам получаются путем сложения с минимальным расчетным припуском.
Технологические допуски на переходы определяются по табл. 29, стр. 190 в [7].
Для вала сначала заполняется 9 столбец, который получается путем округления расчетного размера в большую сторону до соответствующей точности технологического допуска. 10 столбец получаем путем прибавления соответствующих допусков к значениям 9 столбца.
Столбец 11 заполняется путем вычитания соответствующих минимальных предельных размеров. 12 столбец – путем вычитания соответствующих максимальных предельных размеров.
Расчетные
размеры:
.
Размер заготовки:
 .
Общие минимальные и максимальные величины припусков:
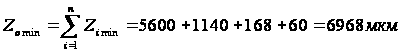 ;
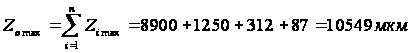 .
Проверка правильности выполнения расчетов:
;
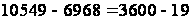 ;
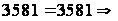 расчеты
верны.
Незначительное несоответствие значений табличного и расчетно-аналитического методов связано с тем, что второй метод учитывает больше погрешностей.
Объем заготовки:
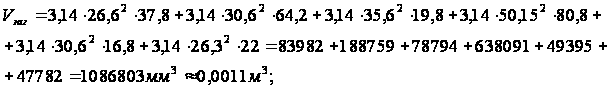 Масса
заготовки:
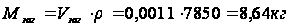 .
Коэффициент использования материала:
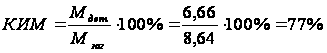 .
7. Разработка маршрутной технологии механической обработки детали
Разрабатываемый технологический процесс должен быть прогрессивным, обеспечивать повышение производительности труда и качества деталей, сокращение трудовых и материальных затрат на его реализацию, уменьшение вредных воздействий на окружающую среду.
Базовой исходной информацией для проектирования технологического процесса служат: рабочие чертежи деталей, технические требования, регламентирующие точность, параметр шероховатости поверхности и другие требования качества; объем годового выпуска изделий, определяющий возможность организации поточного производства.
Для разработки технологического процесса обработки детали требуется предварительно изучить ее конструкцию и функции, выполняемые в узле, механизме, машине, проанализировать технологичность конструкции и проконтролировать чертеж.
Маршрутную технологию разрабатывают, выбирая технологические базы и схемы базирования для всего технологического процесса. Выбирают две системы баз: основные и черные базы, используемые для базирования при обработке основных баз.
Операция
005 – Заготовительная.
Заготовку
получаем горячей
объемной штамповкой
на молотах. На
молотах поковки
изготавливаются
с самым низким
классом точности:
Т5. Допускаемые
отклонения
от номинальных
размеров поковки
соответствуют
припускам,
поэтому также
являются
увеличенными.
Кузнечные
напуски имеют
максимальные
значения. Ввиду
ударного характера
работы молота
в конструкции
штампа нельзя
использовать
выталкиватели,
поэтому для
извлечения
поковки из
ручья штампа
на вертикальных
поверхностях
поковок оформляются
значительные
штамповочные
уклоны: наружные
– до
 ,
внутренние
– до
 .
Радиусы закругления
назначаются
для облегчения
течения металла,
повышения
стойкости
штампа, обеспечения
расположения
волокон.
Операция 010 – Термическая. Нормализация – вид термической обработки, который заключается в нагреве стали до температур на 30 – 50єC выше линии GSE, выдержке при этой температуре и последующем охлаждении на спокойном воздухе. Нормализация применяется как промежуточная операция для смягчения стали перед обработкой резанием, для устранения пороков строения и общего улучшения структуры перед закалкой.
Операция 015 – Фрезерно-центровальная. Данная операция выполняется на фрезерно-центровальном станке МР-71. На данной операции за два перехода обрабатываются торцы и сверлятся центровые отверстия. Деталь закрепляется в призмах с упором в торец.
Для первого перехода (фрезерование торцов) используются торцевые фрезы. Марка материала режущей кромки – твердый сплав Т15К6, т.к. данная марка материала наиболее подходит для фрезерования. Фрезерование двух торцов идет одновременно.
Для второго перехода (сверление отверстий) используются комбинированные центровочные сверла. Марка режущей кромки – твердый сплав Т5К10. Комбинированные сверла являются весьма производительным инструментом, т.к. они одновременно сверлят отверстие с обработкой фаски. Обработка двух отверстий осуществляется одновременно. Центровые отверстия позволяют обеспечить принцип постоянства баз для следующих операций.
Операция 020 – Токарная многорезцовая. На станке 1720 имеется два суппорта – продольный (передний) и поперечный (задний). Продольный суппорт имеет продольное (и поперечное) перемещение и служит для продольного обтачивания заготовок. Поперечный суппорт имеет только поперечное перемещение и служит для подрезания торцов, прорезания канавок и фасонного обтачивания. Движение суппортов автоматизировано, закончив работу, суппорты возвращаются в исходное положение автоматически. Установка детали осуществляется в центрах с применением поводкового патрона. Рекомендуется использовать плавающий передний центр. Для обработки цилиндрических поверхностей используются токарные проходные прямые резцы; для подрезания торцов используются подрезные резцы. Марка материала режущей кромки – твердый сплав Т5К10, т.к. данная марка материала часто используется при черновом точении. При этой операции обработка осуществляется сразу несколькими инструментами, что в значительной мере способствует сокращению основного технологического времени.
Операция 025 – Токарная многорезцовая. В данной операции схема установки детали, станок и режущий инструмент аналогичны предыдущей операции, но при этой операции происходит обработка других поверхностей.
Операция 030 – Токарная гидрокопировальная. На данной операции используется гидрокопировальный станок 1712. Особенностью данного станка является то, что обработка осуществляется по копиру – точной модели обрабатываемой заготовки. У данного станка есть продольный и поперечный суппорт. С помощью продольного суппорта обрабатываются цилиндрические поверхности и подрезаются торцы, а с помощью поперечного обрабатываются фаски и канавки. Установка детали осуществляется на рифленые центра. Для обработки цилиндрических поверхностей используются токарные проходные прямые резцы; для подрезания торцов используются подрезные резцы; для обработки канавок используются канавочные резцы; для подрезания фасок используются проходные отогнутые резцы. Марка материала режущей кромки – твердый сплав Т5К10. При этой операции обработка также осуществляется сразу несколькими инструментами, что способствует сокращению основного технологического времени.
Операция 035 – Шпоночно-фрезерная. На данной операции происходит обработка закрытого шпоночного паза. Станок – шпоночно-фрезерный 696М. Деталь закрепляется в