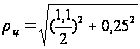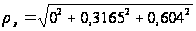Xreferat.com » Рефераты по промышленности и производству » Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П

процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П" width="38" height="25" align="BOTTOM" border="0" />= 1100 мкм.

Допуск детали Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П= 0,016 мм = 16 мкм.

Необходимую величину уточнения определим по формуле [15]
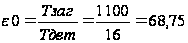

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П (11)


С другой стороны, уточнение определяется как произведение уточнений, полученных при обработке поверхности на всех операциях(переходах) принятого техпроцесса:
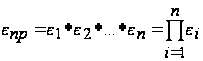
Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П, (12)


где Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П- величина уточнения, полученного на i-ой операции (переходе);

n – количество принятых в техпроцессе операций (переходов).

Для обработки данной поверхности в маршрутном технологическом процессе предусмотрены следующие операции:

1.Черновое точение

2.Чистовое точение

3. Предварительное шлифование

4. Окончательное шлифование.

Промежуточные значения рассчитываются по формулам [15]


Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П (13)


где Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П- допуски размеров, полученные при обработке детали на первой, второй и т.д. операциях.

1) Черновое точение

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П340мкм;

2) Чистовое точение

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П50мкм;

3) Предварительное шлифование

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П50мкм;

4) Чистовое шлифование

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П16мкм.

Тогда

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П3,24; Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П 6,8; Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П1; Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П3,125

Определяем общее уточнение для принятого маршрута обработки:

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П3,24*6,8*1*3,125=68,85

Полученное значение Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П показывает, что при принятом маршруте точность обработки поверхности ф40js6 обеспечивается, т.к.Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П, т.е.

68,75 < 68,85.


Расчёт припусков на обработку


Расчёт припусков на обработку поверхности Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П Ф40js6


Заготовка вала из проката. Маршрут обработки включает следующие операции (переходы):

1.Черновое точение

2.Чистовое точение

3. Предварительное шлифование

4. Окончательное шлифование

На всех операциях обработка рассчитываемой поверхности ведется в центрах, из чего следует, что погрешность установки детали в радиальном направлении равна нулю, т.е. e=0.

Погрешность заготовки определяем по формуле [3].
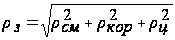

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П, (14)


где Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П– погрешность заготовки по смещению, мм;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П– погрешность заготовки по короблению, мм;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П- погрешность зацентровки, мм.

Согласно ГОСТ 7505-89

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П= 0 мм.

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П,

где Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П– удельная кривизна заготовки, мкм/мм;

l – расстояние от торца до середины заготовки, мм.

Согласно таблице 4.8 [3]

DК = 2 мкм/мм.

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П= 2*158,25 = 316,5мм

Погрешность зацентровки определяем по формуле [3]
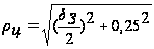

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П, (15)


где Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20ПТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П- допуск на размер поковки, Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П2,5 мм.

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П= 0,604мм

Тогда Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П= 0,682 мм

Величина остаточных пространственных отклонений [3]

после чернового точения

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=0,06*682=41 мкм

2) после чистового точения

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=0,04*682 =27 мкм;

3) после предварительного шлифования

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=0,02*682=14 мкм.

Выписываем параметры шероховатости Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П и глубины дефектного слоя Т для всех операций:

1) заготовка

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=150 мкм; Т=250 мкм;

2) точение черновое

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=50 мкм; Т=50 мкм;

3) точение чистовое

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=30 мкм; Т=30 мкм;

4) шлифование предварительное

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=10 мкм; Т=20 мкм;

5) шлифование окончательное

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=5 мкм; Т=15 мкм.

Расчёт минимальных значений припусков производим по формуле [3], предварительно заполнив расчётную таблицу 5.1.
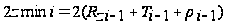

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П , (16)


где Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П- высота неровностей, полученных на предыдущей операции;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П- глубина дефектного слоя, полученного на предыдущей операции;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П- пространственное отклонение, полученное на предыдущей операции.

Минимальные припуски

1) под черновое точение

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=2*(150+250+682)=2*1082 мкм;

2) под чистовое точение

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=2*(50+50+41)=2*141 мкм;

3) под предварительное шлифование

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=2*(30+30+27)=2*87 мкм;

4) под чистовое шлифование

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=2*(10+20+14)=2*44 мкм.

Определяем расчетный размер Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П путем последовательного прибавления расчетного минимального припуска каждого технологического перехода, начиная с минимального размера:

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=39,992мм;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=39,992+0,088=40,08 мм;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П= 40,08+0,174= 40,254 мм;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=40,254+0,282=40,536 мм;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=40,536+2,164=42,7мм.

В графу Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20Пзаписываем расчётные размеры. Графу «допуск» заполняем в соответствии с достигнутой точностью при обработке деталей на

данной операции.

Наибольшие предельные размеры Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20Попределяем прибавлением допуска к наименьшему предельному размеру:

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=39,992+0,016=40,008 мм;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=40,08+0,05=40,13 мм;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=40,25+0,05=40,30 мм;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=40,54+0,34=40,88 мм;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=42,7+1,1=43,8 мм.

Предельные значения припусков Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20Попределяем как разность наибольших предельных размеров и Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П- как разность наименьших предельных размеров предыдущего и выполняемого переходов:

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=40,13-40,008=0,122 мм;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=40,3-40,13=0,17 мм;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=40,88-40,3=0,58 мм;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=43,8-40,88=2,92 мм;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=40,08-39,992=0,088 мм;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=40,25-40,08=0,17 мм;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=40,54-40,25=0,29 мм;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=42,7-40,54=2,16 мм;

Общие припуски Z0max и Z0min рассчитываем, суммируя их промежу-

точные значения и записывая их внизу соответствующих граф:

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=88+170+290+2160=2708 мкм;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=122+170+580+2920=3792 мкм.

Таблица 5.1-Расчёт припусков на обработку поверхности Ф40js6

Технологические переходы обработки поверхности Ф40js6 Элементы припуска Расчетный припуск

Расчётный размер Lp, мм


Допуск d, мкм


Предельный размер, мм Предельные значения припусков, мк

Rz T

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П


D min D max

2ZТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П

2ZТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П

Заготовка 150 250 682 __ 42,7 1100 42,7 43,8 __ __
Обтачивание черновое 50 50 41 2*1082 40,536 340 40,54 40,88 2160

2920


Обтачивание чистовое 30 30 27 2*141 40,254 50 40,25 40,3 290 580
Шлифование предварительное 10 20 14 2*87 40,08 50 40,08 40,13 170 170
Шлифование окончательное 5 15 __ 2*44 39,992 16 39,992 40,008 88 122
Итого


2708 3792

Производим проверку правильности расчётов по формуле [3]
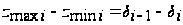

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П , (17)


122-88=50-16 34=34

170-170=50-50 0=0

580-290=340-50 290=290

2920-2160=1100-340 760=760

Проверка показывает, что расчёты припусков выполнены правильно.

Строим схему графического расположения припусков и допусков поверхности Ф40js6 (рисунок 5.1).


Расчёт припусков на обработку поверхности Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П7f8


Заготовка вала получена из проката. Маршрут обработки включает следующие операции (переходы):

1. Фрезерование

2. Предварительное шлифование

3. Окончательное шлифование

На всех операциях обработка рассчитываемой поверхности ведется в центрах, из чего следует, что погрешность установки детали в радиальном направлении равна нулю, т.е. e=0.

Погрешность заготовки определяем по формуле [3].


Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П, (18)


где Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П– погрешность заготовки по смещению, мм;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П– погрешность заготовки по короблению, мм;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П- погрешность зацентровки, мм.

Согласно ГОСТ 7505-89

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П= 0 мм,


Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П

Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.), обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Подробнее

Поможем написать работу на аналогичную тему

Получить выполненную работу или консультацию специалиста по вашему учебному проекту
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus. Помогаем в публикации. Правки вносим бесплатно.

Похожие рефераты: