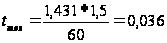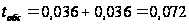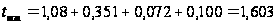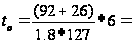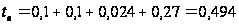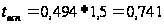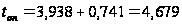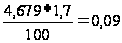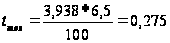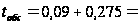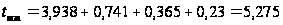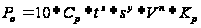Xreferat.com » Рефераты по промышленности и производству » Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П
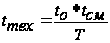
Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П

на техническое обслуживание составляет


Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П, (41)

где Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П время на смену режущего инструмента, Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П мин;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П стойкость инструмента, Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П60 мин.

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П мин.

Тогда

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П мин.

Время на отдых составляет 7% от оперативного времени:
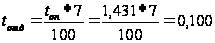
Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П мин.

Штучное время составляет

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П мин.


Расчёт нормы времени на операцию 030 – шлицефрезерную

Тип производства изготовления вала соответствует крупносерийному производству, в котором в качестве нормы времени рассчитывается штучное

время [15]
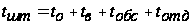

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П, (42)


где Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П– основное время;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П вспомогательное время;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П время на обслуживание рабочего места;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П- время на отдых.

Основное время рассчитываем по формуле [15]
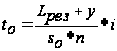

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П, (43)


где Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П длина резания, Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=92 мм;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20Пвеличина врезания и перебега, Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П26 мм [11]

Z- количество шлицев, z=6;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П подача на оборот, Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П1,8мм/об;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П число оборотов, Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П127 минТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П.

Основное время на операцию


Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П3,938 мин


Вспомогательное время рассчитываем по формуле [15]
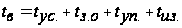

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П, (44)


где Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П время на установку и снятие детали, Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П0,1 мин;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20Пвремя на закрепление и открепление детали, Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П0,024мин;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П время на приемы управления станком;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П время на измерение детали,Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20Пмин.

Время на приемы управления детали состоит из:

времени включения станка кнопкой – 0,01мин;

времени подвода или отвода инструмента к детали при обработке – 0,03мин;

время перемещения фрезерной головки в продольном направления – 0,06 мин.
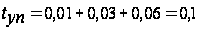
Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П мин

Вспомогательное время

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20Пмин

Для крупносерийного производства вспомогательное время рассчитываем по формуле

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П, (45)


где Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П коэффициент, зависящий от типа производства, Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П1,5.

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20Пмин

Оперативное время рассчитывается по формуле[15]
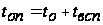

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П (46)


Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20Пмин

Время на обслуживание рассчитывается по формуле[15]
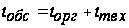

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П, (47)


где Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П время на организационное обслуживание, мин;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П время на техническое обслуживание, мин.

Время на организационное обслуживание составляет 1,7% от оперативного времени:


Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П= Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20Пмин (48)


Время на техническое обслуживание составляет


Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П, (49)


Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П мин.

Тогда

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П0,365 мин.

Время на отдых составляет 6% от оперативного времени:
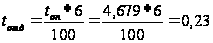

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П мин.


Штучное время составляет

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П мин.


Аналогично рассчитываем нормы времени на остальные операции, и результаты сводим в таблицу


Таблица 7.1- Сводная таблица норм времен

Номер операции Наименование операции Основное время Вспомогательное время Оперативное время Время обслуживания

Время на отдых tТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П

Штучное время tТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П

Величина партии n


tТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П

tТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П

tТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П


tТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П

tТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П


1 2 3 4 5 6 7 8 9 10 11 12
1 2 3 4 5 6 7 8 9 10 11 12
065 Торцекруглошлифо-вальная 0,12 0,08 0,035 0,09 0,428 0,0024 0,0073 0,034 0,47 10000
070 Шлицешлифовальная 2,54 0,08 0,115 0,2 3,13 0,165 0,056 0,282 3,633 10000
075 Шлицешлифовальная 2,54 0,08 0,115 0,23 3,18 0,165 0,057 0,286 3,688 10000
080 Шлицешлифовальная 1,104 0,08 0,115 0,17 1,652 0,072 0,029 0,148 1,901 10000
085 Шлицешлифовальная 1,104 0,08 0,115 0,2 1,697 0,072 0,03 0,152 1,951 10000
090 Кругл шлифовальная 0,12 0,08 0,015 0,09 0,45 0,004 0,007 0,029 0,498 10000
095 Кругл шлифоваьная 0,12 0,08 0,05 0,11 0,48 0,002 0,008 0,032

1

2

3

4

5

6

7

8

9

10

11

12

065

Торцекруглошлифо-вальная

0,12

0,08

0,035

0,09

0,428

0,0024

0,0073

0,034

0,47

10000

070

Шлицешлифовальная

2,54

0,08

0,115

0,2

3,13

0,165

0,056

0,282

3,633

10000

075

Шлицешлифовальная

2,54

0,08

0,115

0,23

3,18

0,165

0,057

0,286

3,688

10000

080

Шлицешлифовальная

1,104

0,08

0,115

0,17

1,652

0,072

0,029

0,148

1,901

10000

085

Шлицешлифовальная

1,104

0,08

0,115

0,2

1,697

0,072

0,03

0,152

1,951

10000

090

Кругл шлифовальная

0,12

0,08

0,015

0,09

0,45

0,004

0,007

0,029

0,498

10000

095

Кругл шлифоваьная

0,12

0,08

0,05

0,11

0,48

0,002

0,008

0,032

0,522

10000

Расчёт требуемого количества станков


Тип производства в соответствии с ГОСТ 3.1108-74 характеризуется коэффициентом закрепления операций, который показывает число различных операций, закрепленных в среднем по цеху (участку) за каждым рабочим местом в течении месяца.

Для расчета коэффициента закрепления операций составляется таблица.

Определяется расчетное количество станков mТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П для каждой операции.


mТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П = Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П , (50)


где tШТ.К – штучное время, выполнения операций на данном станке, мин;

N – программа выпуска, шт;

Fд – действительный годовой фонд времени работы автоматической линии, ч.

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П -нормативный коэффициент загрузки оборудования

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П =0,8

Принятое число рабочих мест P устанавливают округлением значений mТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П до ближайшего большего целого числа.

Далее для каждой операции вычисляют значение фактического коэффициента загрузки:


Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П =Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П (51)


Количество операций, выполняемых на рабочем месте, определяется по формуле


O=Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П (52)


Коэффициент закрепления операций рассчитывается по формуле:


КТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П (53)


Таблица 8.1 – Расчёт коэффициента закрепления операций


Номер операции Наименование операции

TТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П,мин

mТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П

P

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П

O
1 2 3 4 5 6 7
005 Фрезерно-центровальная 0,872 0,045 1 0,045 17,77
010 Токарно-револьверная 1,675 0,087 1 0,087 9,19
015 Токарная многорезцовая 1,448 0,075 1 0,075 10,6
020 Токарная многорезцовая 0,825 0,043 1 0,043 18,6
025 Токарно-гидрокопировальная 1,618 0,084 1 0,084 9,52
030 Шлицефрезерная 5,275 0,27 1 0,27 2,9
035 Шлицефрезерная 3,673 0,19 1 0,19 4,21
050 Торцекруглошлифо-вальная 0,49 0,025 1 0,025 32
055 Торцекруглошлифо-вальная 0,523 0,027 1 0,027 29
060 Торцекруглошлифо-вальная 0,468 0,024 1 0,024 33,3
065 Торцекруглошлифо-вальная 0,47 0,024 1 0,024 33,3
070 Шлицешлифовальная 3,633 0,19 1 0,19 4,21
075 Шлицешлифовальная 3,688 0,19 1 0,19 4,21
080 Шлицешлифовальная 1,901 0,098 1 0,098 8,1
085 Шлицешлифовальная 1,951 0.094 1 0.094 7,2
090 Кругл шлифовальная 0,498 0,026 1 0,026 30,7
095 Кругл шлифовальная 0,522 0,027 1 0,027 29,6

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=17 Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=285,11


КТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=16,77Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П17


По ГОСТ 3.1121-84 коэффициент закрепления операций КТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=17 соответствует среднесерийному производству следовательно необходимо применять универсальное станочное оборудование.


Расчет и проектирование станочного приспособления


Назначение и устройство станочного приспособления

Пружинно-пневматический цанговый патрон предназначен для передачи вращательного движения заготовке. Данный патрон применяется на токарной операции 020.

Зажим осуществляется сильной пружиной, а раскрепление - сжатым воздухом. Внутри цилиндра 2, прикрепленного винтами 15 к передней бабке станка, помещен поршень 3, соединенный с пустотелым штоком 6. На рабочий конец шпинделя станка навинчена гильза 1, в которой перемещается втулка 8, сжимающая сменную цангу. Ввинченная в гильзу круглая гайка 7 предохраняет цангу от выпадения, а стопорный винт 19 фиксирует ее в отрегулированном положении. Управление патроном при раскреплении осуществляется с помощью золотника 12. При нажиме на кнопку 11 золотник 12 перемещается, и сжатый воздух через штуцер 14 поступает в полость цилиндра. При перемещении поршня 3 влево шток 6 нажимает на кольцо 5 и, преодолевая силу упругости пружины 16 перемещает втулку 8 при помощи поводковых пальцев 4 в результате чего цанга под действием сил упругости ее стенок разжимается, и пруток освобождается. Для очередного закрепления прутка кнопку 11 оттягивают, золотник возвращается в исходное положение, при котором сжатый воздух из полости цилиндра свободно выходит в атмосферу, а поршень 3, шток 6, кольцо 5 с поводковыми пальцами 4 и втулка 8, под действием пружины 16 перемещаясь вправо, сжимает цангу, которая, упираясь в гайку 7, производит зажим обрабатываемого материала. Под действием четырех пружин 9 поршень со штоком получает дополнительное перемещение вправо, в результате которого образуется зазор между торцом кольца 5 и штоком 6, предохраняющий от возникновения между ними трения. Крышка 15, в которой предусмотрено уплотнение 21, присоединена винтами 18 к цилиндру 2.

Преимущества патрона: 1) постоянство силы зажима и безопасность в эксплуатации, так как во время обработки сжатый воздух в полости отсутствует и возможное падение давления в сети не влияет на зажим; 2) сравнительная простота схемы пневмопривода (не нужны обратный клапан и реле давления); 3) полость шпинделя свободна от тяги или толкателя, необходимых в обычных конструкциях пневмопривода.

Силовой расчет приспособления

Исходными данными для расчета приспособления является момент резания, который стремится провернуть заготовку зажатой цангой.

Необходимо подобрать такую пружину, осевое усилие зажима которой обеспечит возникновение момента трения, сопротивляющийся моменту резания.

Расчет выполняем для операции 020

Осевую составляющую силы резания РТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П рассчитываем по формуле :


Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П, (54)


где Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П– постоянный коэффициент;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П

Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.), обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Подробнее

Поможем написать работу на аналогичную тему

Получить выполненную работу или консультацию специалиста по вашему учебному проекту
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus. Помогаем в публикации. Правки вносим бесплатно.

Похожие рефераты: