Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А
Кафедра “Металлорежущие станки и инструменты”
КУРСОВОЙ ПРОЕКТ
По дисциплине “Технология станкостроения”
На тему: Разработка технологического процесса механической обработки колеса зубчатого 6Р12.31.58А
План
Введение
Назначение и конструкция детали
Анализ технологичности конструкции детали
Предварительный выбор типа производства
Выбор заготовки
Принятый маршрутный технологический процесс
Расчёт припусков на обработку
Расчёт режимов резания
Расчет норм времени
Определение типа производства
Конструкторская часть
Список используемых источников
Введение
Уровень развития машиностроения является определяющим фактором развития всего хозяйственного комплекса страны. Важнейшими условиями ускорения развития хозяйственного комплекса являются рост производительности труда, повышение эффективности производства и улучшение качества продукции.
Использование более совершенных методов изготовления машин имеет при этом первостепенное значение. Качество машины, надежность, долговечность и экономичность в эксплуатации зависят не только от совершенства ее конструкции, но и от технологии ее изготовления.
Инженер-технолог стоит последним в цепи создания новой машины и от объема его знаний и опыта во многом зависит ее качество.
Эти основные предпосылки определяют следующие важнейшие направления развития технологии механической обработки в машиностроении.
1. Совершенствование существующих и изыскание новых высокопроизводительных методов и средств выполнения резко возросших по объему отделочных операций с целью повышения точности обработки и сокращения их трудоемкости.
2. Совершенствование существующих и изыскание новых высокопроизводительных процессов выполнения получистовых и чистовых операций металлическим и абразивным режущим инструментом.
3. Комплексная механизация и автоматизация технологических процессов на основе применения автоматических линий, автоматизированных и полуавтоматизированных станков, средств активного контроля, быстродействующей технологической оснастки, групповых методов обработки технологически подобных деталей.
4. Развитие процессов формообразования пластическим деформированием и применение методов тонкого пластического деформирования для отделочных операций.
5. Развитие электрофизических и электрохимических методов обработки.
1 Назначение и конструкция детали
Зубчатое колесо 6Р12.31.58А предназначено для работы в составе механизма подач вертикально-фрезерного консольного станка 6Р12.
Принцип работы механизма подач заключается в следующем: при вращении штурвала на себя проворачивается кулачковая полумуфта, которая через ступицу вращает вал-шестерню.
Происходит ручной подвод шпинделя. Когда инструмент подойдет к детали, на валу-шестерне возрастает крутящий момент, который не может быть передан зубцами кулачковой муфты и ступица перемещается влево вдоль вала до тех пор, пока торцы кулачков, деталей станут друг против друга.
В этот момент кулачковая полумуфта проворачивается свободно относительно вала на угол двадцать градусов. На ступице сидит двухсторонний храповый диск, связанный со ступицей собачками. При смещении ступицы зубцы диска входят в зацепление с зубцами второго диска, прикрепленного к зубчатому колесу, сидящему на одном валу с шестерней, входящей в зацепление с зубчатой рейкой. Таким образом, вращение от колеса передается на реечную шестерню и происходит механическая подача.
Поверхность Ш70Н7 предназначена установки колеса на вал и является базой для торцовых поверхностей, шпоночного паза и зубьев колеса.
Шпоночный паз предназначен для передачи крутящего момента от колеса на вал и выполнен таким образам, чтобы призматическая шпонка, выполненная в размер 12Н9, обеспечивала соединение с натягом.
По торцовым поверхностям колеса происходит контакт с сопрягаемыми деталями, поэтому их биение и шероховатость ограничены величинами 0,02мм и Ra 3,2 соответственно.
Поверхность Ш222h11 предназначена для вхождение в зацепление с шестерней. Поэтому биение поверхности не должно превышать 0,125мм
Для обеспечения необходимых рабочих параметров в качестве материала для вала выбрана Сталь 40Х ГОСТ 4543-71.
Таблица 1.1- Механические свойства стали 40Х
| Предел текучести, МПа | Предел выносливости, МПа | Относительное сужение, S,% | Относительное удлинение,u,% |
| 785 | 880 | 45 | 10 |
Химический состав стали 40Х приведем в таблице 2.
Таблица 1.2- Химический состав стали 40Х
| С | Si | Мn | Cr |
Ni, не более |
S, не более |
Р, не более |
| 0,34-0,36 | 0,17-0,37 | 0,5-0,8 | 0,8-1,1 | 0,3 | 0,035 | 0,035 |
2 Анализ технологичности конструкции детали
Анализ технологичности является одним из важных этапов в разработке технологического процесса, от которого зависят его основные технико-экономические показатели: металлоемкость, трудоемкость, себестоимость.
Деталь – колесо – изготовлено из легированной стали 40Х и проходит термическую обработку , что имеет значение в отношении короблений , возможных при нагревании и охлаждении детали. В этом смысле перемычка, связывающая тело зубчатого венца и ступицу, расположена неудачно, так как при термической обработке возникнут односторонние искажения. Зубчатый венец уменьшится в размерах и вызовет сжатие ступицы с левого торца. Таким образом , отверстие приобретет коническую форму ,что скажется на характере искажения зубчатого венца. Поэтому перемычку между венцом и ступицей следует в осевом сечении расположить наклонно. Такое конструктивное изменение приведет к меньшим искажениям при термической обработке.
С точки зрения механической обработки зубчатые колеса вообще не технологичны, так как операция нарезания зубьев со снятием стружки производится в основном малопроизводительными методами.
При конструировании деталей должны учитываться вопросы повышения производительности зубообработки. Так, например, отсутствие выступа относительно зубчатого венца на левом торце при обработке двух деталей фрезерованием не приведет к увеличению длины резания и снижению производительности, что произошло бы при наличии такого выступа ,так как потребовалась бы установка между деталями прокладки в виде кольца. Это привело бы также к тому, что на нижнем торце верхней детали при зубофрезеровании образовывались заусенцы, которые нужно было бы снимать.
В целом деталь можно считать технологичной.
В соответствии с ГОСТ 14.202-73 рассчитываем показатели технологичности конструкции детали.
Средний квалитет точности обработки детали [3]
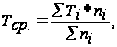 (1)
где
 –
номер квалитета
точности i
- ой поверхности;
 -
количество
размеров деталей,
обрабатываемых
по
-
му квалитету.
Для расчета
 составляем
исходную таблицу
точности 3.1
Таблица 2.1- Точность поверхностей вала
| Квалитет точности, JT | 7 | 10 | 11 | 14 |
| Количество размеров, h | 1 | 1 | 2 | 9 |
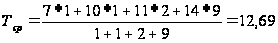
Коэффициент точности обработки [3]
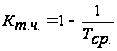 ,
(2)
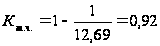
Средняя шероховатость поверхностей [3]
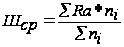 , (3)
где
 -
значение
шероховатости
i-ой поверхности;
-количество
поверхностей,
имеющих шероховатость
.
Для расчета
 составляем
исходную таблицу
3.2 шероховатости
детали.
Таблица 2.2-Шероховатость поверхностей детали
| Шероховатость Rа, мкм | 1,6 | 3,2 | 6,3 | 12,5 |
| Количество поверхностей n | 1 | 5 | 1 | 6 |
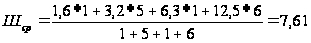
Коэффициент шероховатости детали
 (4)
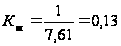
В целом конструкция вала является достаточно технологичной и позволяет сравнительно легко и гарантированно обеспечивать заданные требования известными технологическими способами. При этом на всех операциях обеспечивается соблюдение принципа единства и постоянства баз.
3 Предварительный выбор типа производства
По годовому выпуску и массе детали по табл. 3 [15] тип производства – серийный.
Для серийного производства определяем размер партии:
 , (5)
где N- годовой объем производства;
a – количество дней запаса на деталей на складе (для средних деталей a=3…5.
n = 1500*4/250=24
Предварительно тип производства – мелкосерийное.
4 Выбор заготовки
Деталь представляет собой деталь типа диска, у которой толщина уменьшается от центра к краям. Поэтому заготовка вала может быть получена штамповкой на кривошипном горячештамповочном прессе (КГШП) с формированием отдельных поверхностей.
При отсутствии сведений о методе получения заготовки по базовому варианту стоимость заготовки рассматривается по двум возможным методам ее получения (прокат или штамповка на КГШП) и делается их сравнение.
Определяем индекс заготовки по проектному варианту по ГОСТ 7505-89
Расчётная масса поковки
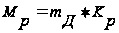 ,
(6)
где
 -
масса детали;
 -расчётный
коэффициент,
=1,7.
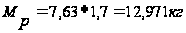
Размеры описывающей поковку фигуры (цилиндра) : D=233мм; L=68мм.
Расчётная масса описывающей фигуры
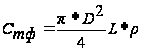 (7)
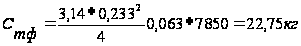
Отношение массы поковки к массе описывающей фигуры
 =7,63:22,75=0,34
Класс точности- T4.
Степень сложности – С2
Группа стали – М2.
Индекс заготовки-14 по ГОСТ 7505-89.
Стоимость заготовки из проката рассчитывается по формуле [3]
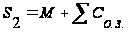 ,
(8)
где
 -
затраты на
материалы
заготовки,
руб.;
 -
технологическая
себестоимость
правки, калибрования,
разрезки, р.
Затраты на материалы
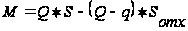 ,
(9)
где
 -
масса заготовки,
 ;
 -
цена 1 кг материала
заготовки,
 руб.;
 - масса детали,
 7,63
кг;
 -
цена 1 кг отходов,
 100руб.
 22,83*927,1-(22,83+10/57*326,15)*100=13924руб.
Технологическая себестоимость
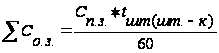 ,
(10)
где
 -
приведенные
затраты на
рабочем месте,
 4356руб/ч;
 - штучное или
штучно-калькуляционное
время выполнения
заготовительной
операции.
Штучное или штучно-калькуляционное время рассчитывается по формуле
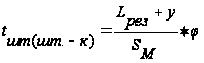 ,
(11)
где
 -
длина резания
при резании
проката на
штучные заготовки,
 230мм;
 -
величина врезания
и перебега,
 7мм;
 -
минутная подача
при разрезании,
 65мм/мин;
 -
коэффициент,
показывающий
долю вспомогательного
времени в штучном,
 1,84
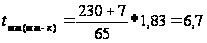 мин
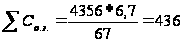 руб.
 13924+436=14360руб.
Расчет стоимости заготовок полученных штамповкой выполняется по формуле [3]
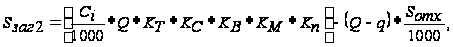 (12)

где
 - базовая стоимость
одной тонны
заготовок,
 =1202507
руб.;
-
масса заготовки,
=12,216
кг;
-
масса детали,
=7,63
кг;
 -
стоимость одной
тонны отходов,
=100000
руб.;
 -
коэффициент,
зависящий от
класса точности
,
=1;
 -
коэффициент,
зависящий от
степени сложности
,
=1,13;
 -
коэффициент,
зависящий от
массы заготовки
,
=0,87;
 -
коэффициент,
зависящий от
марки материала,
=0,8;
 -
коэффициент,
зависящий от
объема выпуска,
=0,8.