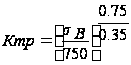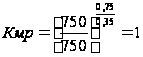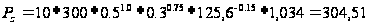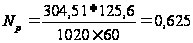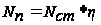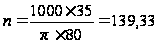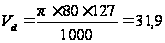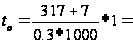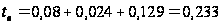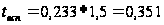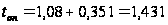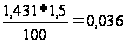Xreferat.com » Рефераты по промышленности и производству » Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П

loading="lazy" src="http://xreferat.ru/image/76/1307124306_184.gif" alt="Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П" width="14" height="15" align="BOTTOM" border="0" />– показатели степеней.


Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П =300; Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=1,0; Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=0,75;Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П =-0,15


Поправочный коэффициент рассчитываем по формуле[12]
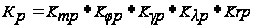

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П (27)

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П (28)

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=0,94; Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=1,1; Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=1,0; Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=1,0.

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=0,94*1,1*1,0*1,0*1,0=1,034

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20ПН


Мощность резания рассчитываем по формуле [12]
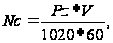

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П (29)


где Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П– сила резания, Н;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П– скорость резания, м/мин.


Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20ПкВт.

Мощность двигателя главного привода станка Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=17 кВт, К.П.Д. привода станка Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=0,85. Тогда


Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П, (30)


Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=17*0,85=14,45 кВт.

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П, т.е. 0,625<14,45

Таким образом, привод станка обеспечивает обработку при заданных режимах.

Расчёт режимов резания по нормативам

Операция 030–шлицефрезерная. Фрезерование шлицев Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П ГОСТ 1139-80. Станок модели 5350А. Инструмент фреза червячная специальная из быстрорежущей стали Р6М5.
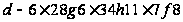
Длину рабочего хода рассчитываем по формуле[11]
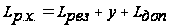

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П, (31)


где Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П длина резания, мм;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П длина подвода, врезания и перебега, мм;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П дополнительная длина, вызванная наладкой и конфигурацией колеса.

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=92 мм; Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П26 мм; Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20Пмм.

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П92+26+40=158 мм

Подачу на оборот детали назначаем по таблице с.149[11]

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=2,2мм/об

Для фрезы с ”усиками” подачу уменьшают на 20%
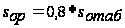
Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П (32)

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=0,8*2,2=1,76мм/об

По паспорту станка уточняем подачу

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П1,8мм/об

Скорость резания назначаем по таблице с.141[11]

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П35м/мин

Частоту вращения инструмента рассчитываем по формуле[11]


Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П, (33)

где - Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П скорость резания, м/мин;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П диаметр фрезы, Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П80мм.

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20ПминТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П

По паспорту станка принимаем частоту вращения

n=127 мин-1

Действительная скорость резания
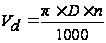

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П; (34)

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20Пм/мин


Аналогично рассчитываем режимы резания на остальные операции, и результаты сводим в таблицу 6.1.

Таблицу 6.1- Сводная таблица режимов резания.

Номер операции Наименование операции, перехода Глубина резания t,мм

Длина резания lТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П, мм

Подача SТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П мм/об

Скорость V, м/мин

Частота вращения, минТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П

Минутная подача SТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П, мм/мин

Основное время tТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П, минТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П


расчетная принятая расчетная принятая расчетная принятая

1 2 3 4 5 6 7 8 9 10 11 12
005

Фрезерноцентровальная

1 Фрезеровка торцов в размер

317Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П.

2 Сверление центровочных отверстий Ш4.


1,5


2


45


7


1,2


0,06


1,2


0,06


44


26


67,8


15,75


159,2


2070


270


1125


324


67,5


0,37


0,06

010

Токарно-револьверная

1 Сверлить отверстие

2 Рассверлить отверстие

3 Зенковать фаску

4 Нарезать резьбу


4,4


0,6

1,4


3


28


12

26


3,5


0,2


0,3

0,6


0,4


0,2


0,3

0,6


0,4


44


48

9


30


41,4


47,1

8,6


26,6


1592


1528

286


597


1500


1500

274


530


216


450


164,4

212


0,14


0,03

0,102


0,025

015

Токарная многорезцовая

1 Черновое точение поверхностей

ф40, ф35, ф34, ф34, ф20, ф15.


2,5


246


0,25


0,25


120


125,6


1000


1000


250


1,012

020

Токарная многорезцовая

1 Черновое точение поверхностейф34, ф35.


2,5


71


0,25


0,25


180


125,6


1000


1000


250


0,321

025

Токарная гидрокопировальная

1 Чистовое точение поверхностей

Ж15, Ж20, Ж34, Ж35, Ж40


0,141


317


0,7


0,3


180


125,6


1433


1000


300


1,08

030

Шлице фрезерная

1 Фрезеровать шлицы

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П

ГОСТ 1139-80


4


92


2,2


1,8


35


31,9


139,3


127


223,5


4,245

035

Шлице фрезерная

1 Фрезеровать шлицы

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П

ГОСТ 1139-80


4


40


2,2


1,8


35


31,9


139,3


127


223,5


2,84

050

Торцекруглошлифо-вальная

1 Шлифовать поверхность

Ш15 и торец


0,087


11


0,002


0,002


31,2


30


156


130


0,26


0,49

055

Торцекруглошлифо-вальная

1 Шлифовать поверхность

Ш15 и торец


0,044


11


0,002


0,002


31,2


30


156


130


0,26


0,523

060

Торцекруглошлифо-вальная

1 Шлифовать поверхность

Ш35 и торец


0,087


34,5


0,002


0,002


29,7


30


156


130


0,26


0,468

065

Торцекруглошлифо-вальная

1 Шлифовать поверхность

Ш35 и торец


0,044


34,5


0,002


0,002


29,7


30


156


130


0,26


0,47

070

Шлице шлифовальная

1 Шлифовать поверхность


0,141


92


0,0048


0,005


32


30


2800


2880


14


3,633

075

Шлице шлифовальная

1 Шлифовать поверхность


0,044


92


0,0048


0,005


32


30


2800


2880


14


3,688

080

Шлице шлифовальная

1 Шлифовать поверхность


0,141


40


0,0048


0,005


32


30


2800


2880


14


1,901

085

Шлице шлифовальная

1 Шлифовать поверхность


0,044


40


0,0048


0,005


32


30


2800


2880


14


1,951

090

Кругл шлифовальная

1 Шлифовать поверхность ф40


0,087


104


0,009


0,01


35


34


278


270


0,4


0,498

095

Кругло шлифовальная

1 Шлифовать поверхность ф40


0,044


104


0,009


0,01


35


34


278


270


0,4


0,522


Расчет норм времени


Расчёт нормы времени на операцию 025 – токарную гидрокопировальную

Тип производства изготовления вала соответствует крупносерийному производству, в котором в качестве нормы времени рассчитывается штучное

время [15]
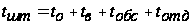

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П, (35)


где Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П– основное время;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П вспомогательное время;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П время на обслуживание рабочего места;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П- время на отдых.

Основное время рассчитываем по формуле [15]
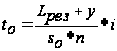

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П, (36)

где Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П длина резания, Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П=317 мм;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20Пвеличина врезания и перебега, Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П7мм [11]

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П количество рабочих ходов, Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П подача на оборот, Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П0,3мм/об;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П число оборотов, Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П1000 минТехнологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П.

Основное время на операцию

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П1,08 мин

Вспомогательное время рассчитываем по формуле [15]
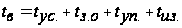

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П, (37)


где Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П время на установку и снятие детали, Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П0,08мин;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20Пвремя на закрепление и открепление детали, Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П0,024мин;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П время на приемы управления станком;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П время на измерение детали.

Время на приемы управления детали состоит из:

времени включения станка кнопкой – 0,1мин;

времени подвода или отвода инструмента к детали при обработке – 0,025мин;

время перемещения каретки суппорта в продольном направления – 0,04 мин.
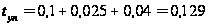
Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П мин

Время на измерение детали состоит из времени измерения скобой односторонней диаметров: Ж15, Ж25, Ж34, Ж27, Ж35, Ж42, Ж50,8.
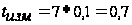
Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20Пмин

Вспомогательное время

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20Пмин

Для крупносерийного производства вспомогательное время рассчитываем по формуле


Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П, (38)


где Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П коэффициент, зависящий от типа производства, Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П1,5.

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20Пмин

Оперативное время рассчитывается по формуле[15]
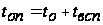

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П (39)


Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20Пмин

Время на обслуживание рассчитывается по формуле[15]
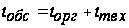

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П, (40)


где Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П время на организационное обслуживание, мин;

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П время на техническое обслуживание, мин.

Время на организационное обслуживание составляет 1,5% от оперативного времени:
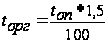

Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20П= Технологический процесс изготовление вала в составе коробки скоростей токарно-револьверного станка модели 16К20Пмин


Время

Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.), обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.

Поможем написать работу на аналогичную тему

Получить выполненную работу или консультацию специалиста по вашему учебному проекту
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus. Помогаем в публикации. Правки вносим бесплатно.

Похожие рефераты: