Расчет технологической детали "Втулка"
РАСЧЕТНО-ПОЯСНИТЕЛЬНАЯ ЗАПИСКА
к курсовому проекту по технологии машиностроения
на тему: Расчет технологической детали ”Втулка”
Содержание
Задание
Введение
1. Служебное назначение и конструкция детали
2. Анализ технологичности конструкции детали
3. Определение типа производства
4. Выбор метода получения исходной заготовки
5. Экономическое обоснование выбора метода получения исходной заготовки
6. Расчет припусков на заготовку
7. Выбор и обоснование варианта маршрутного технологического процесса
8. Выбор металлорежущего оборудования и его технические характеристики
9. Аналитический анализ режимов резания
10. Описание операций и расчёт режимов резания
11. Нормирование технологического процесса
12. Определение фактического типа и организационной формы производства
13. Расчёт количества металлорежущих станков на программу
14. Расчёт производственных и вспомогательных рабочих
15. Описание и принцип работы контрольного приспособления
16. Технико-экономические показатели
17. Список используемой литературы
Приложение:
Комплект технологической документации
Введение
Развитию и формированию учебной дисциплины «технология машиностроения» как прикладной науки предшествовал непрерывный прогресс машиностроения на протяжении последних двух столетий. Степень прогресса определяла интенсивность изучения производственных процессов, а, следовательно, и научное их обобщение с установлением закономерностей в технологии механической обработки и сборки.
Машиностроительная промышленность является ведущей отраслью, так как это главный потребитель сырья и рабочей силы. От нее зависит материально техническая база и обороноспособность страны. Именно в машиностроении материализуются научно-технические идеи, создаются новые системы машин, определяющие прогресс в других отраслях.
Современный уровень технического прогресса, создание совершенных высокопроизводительных, автоматизированных и высокоточных машин, основанных на использовании новейших достижений науки, требует подготовки высокообразованных инженеров, обладающих глубокими знаниями и хорошо владеющих новой техникой и технологией производства.
Эффективность производства, его технический прогресс, качество выпускаемой продукции во многом зависят от опережающего развития нового оборудования, машин, станков и аппаратов, от внедрения методов технико-экономического анализа, обеспечивающего решение технических вопросов, экономическую эффективность технологических и конструкторских разработок.
Целью данного курсового проектирования является:
Расширение, систематизация и закрепление теоретических и практических знаний, полученных студентами во время лекционных, лабораторных, практических занятий, а также в период прохождения инженерной производственной подготовки на базовых предприятиях;
Практическое применение этих знаний для решения конкретных технических, организационных и экономических задач;
Развитие и закрепление навыков ведения самостоятельной работы;
Проведение поиска научно – технической информации и работа со справочной и методической литературой, стандартами и нормами;
Обучение студента краткому изложению сущности проделанной работы, аргументировано объяснять принятые решения при ответах на вопросы.
Курсовой проект является одним из основных этапов подготовки студентов к дипломному проектированию. Основной задачей курсового проекта является разработка технологического процесса механической обработки заготовки на стадии технического проекта для различных видов и типов производства с выполнением ряда технических расчетных работ и технико-экономическим обоснованием принятых решений.
1. Служебное назначение и конструкция детали
Деталь втулка представляет собой полое тело вращения типа «втулка с буртом». Служит как промежуточный элемент для базирования в корпусных деталях подшипниковых опор. Втулка входит в корпусную деталь и дополнительно крепится 4-мя болтами или штифтами через отверстия Ш14мм. Применение втулок в подшипниках скольжения сокращает расход дорогостоящего и обычно дефицитного антифрикционного материала (оловянистые бронзы и баббиты), а также упрощает ремонт, сводя его к замене изношенной втулки новой.
Масса детали
составляет
4,65 кг. Габаритные
размеры детали
140Ч128 мм.
Из конструктивных
особенностей
можно отметить
наличие: сквозного
центрального
отверстия Ш40мм
по которому
перемещается
шток; 4-х сквозных
отверстий Ш14мм
параллельных
оси детали;
резьбового
отверстия
М16Ч2-7Н
под
 ,
в которое
устанавливается
манометр для
измерения
давления; выточки
Ш50мм в
которую вставляется
уплотнительное
кольцо; 3-х лысок
на фланце; канавки
для выхода
шлифовального
круга.
Допуск на радиальное
биение наружной
цилиндрической
поверхности
Ш70d10
относительно
базовой поверхности
A составляет
0,1 мм. Так как
больше специальных
требований
на чертеже нет,
то точность
геометрической
формы поверхностей
и точность
взаимного
расположения
поверхностей
детали в пределах
допусков на
размеры. Наиболее
точными поверхностями
детали являются:
внутреннее
цилиндрические
поверхности
Ш40H8(+0,039)
с шероховатостью
Ra=0,4 мкм, Ш50H11(+0,16)
с шероховатостью
Ra=3,2 мкм, наружные
цилиндрические
поверхности
Ж70d10 с шероховатостью
Ra=3,2 мкм, Ж128h12
 с шероховатостью
Ra=6,3 мкм. Остальные
поверхности
выполнены по
14-му квалитету
с шероховатостью
Ra=6,3 мкм.
Соответственно служебному назначению исполнительными поверхностями втулки являются основное отверстие Ш40H8 и соосная ему наружная цилиндрическая поверхность Ж70d10. Основной конструкторской базой втулки является ось основного отверстия. Основной технологической базой при обработке является основное отверстие, относительно которого обрабатывается точность расположения остальных поверхностей.
В качестве материала для изготовления детали втулка используется конструкционная легированная сталь 40Х ГОСТ 4543-88. Хромистая сталь имеет очень широкое применение. Хром оказывает положительное влияние и является недорогой примесью. Сталь 40Х применяют для изготовления осей, валов, вал-шестерен, плунжеров, штоков, коленчатых и кулачковых валов, колец, шпинделей, оправок, реек, зубчатых венцов, болтов, полуосей, втулок и других улучшаемых деталей повышенной прочности.
Вид поставки: сортовой прокат, в том числе фасонный: ГОСТ 4543-71, ГОСТ 2590-71, ГОСТ 2591-71, ГОСТ 2879-69, ГОСТ 10702-78. Калиброванный пруток ГОСТ 7414-75, ГОСТ 8559-75, ГОСТ 8560-78, ГОСТ 1051-73. Шлифованный пруток и серебрянка ГОСТ 14955-77. Лист толстый ГОСТ 1577-81, ГОСТ 19903-74. Полоса ГОСТ 82-70, ГОСТ 103-76, ГОСТ 1577-81. Поковки и кованые заготовки ГОСТ 8479-70. Трубы ГОСТ 8731-87, ГОСТ 8733-87, ГОСТ 13663-68.
Заменитель: стали 45Х, 38ХА, 40ХН, 40ХС, 40ХФ, 40ХР.
Таблица №1 Химический состав стали 40Х
| Химический элемент | % |
| Кремний (Si) | 0.17-0.37 |
| Медь (Cu), не более | 0.30 |
| Марганец (Mn) | 0.50-0.80 |
| Никель (Ni), не более | 0.30 |
| Фосфор (P), не более | 0.035 |
| Хром (Cr) | 0.80-1.10 |
| Сера (S), не более | 0.035 |
Таблица №2 Механические свойства стали 40Х
| Термообработка, состояние поставки | Сечение, мм | 0,2, МПа | B, МПа | 5, % | , % | KCU, Дж/м2 | HB |
| Пруток. Закалка 860 °С, масло. Отпуск 500 °С, вода или масло | 25 | 780 | 980 | 10 | 45 | 59 | - |
| Поковки. Нормализация. КП 245 | 500-800 | 245 | 470 | 15 | 30 | 34 | 143-179 |
| Поковки. Нормализация. КП 275 | 300-500 | 275 | 530 | 15 | 32 | 29 | 156-197 |
| Поковки. Закалка, отпуск. КП 275 | 500-800 | 275 | 530 | 13 | 30 | 29 | 156-197 |
| Поковки. Нормализация. КП 315 | <100 | 315 | 570 | 17 | 38 | 39 | 167-207 |
| Поковки. Нормализация. КП 315 | 100-300 | 315 | 570 | 14 | 35 | 34 | 167-207 |
| Поковки. Закалка, отпуск. КП 315 | 300-500 | 315 | 570 | 12 | 30 | 29 | 167-207 |
| Поковки. Закалка, отпуск. КП 315 | 500-800 | 315 | 570 | 11 | 30 | 29 | 167-207 |
| Поковки. Нормализация. КП 345 | <100 | 345 | 590 | 18 | 45 | 59 | 174-217 |
| Поковки. Нормализация. КП 345 | 100-300 | 345 | 590 | 17 | 40 | 54 | 174-217 |
| Поковки. Закалка, отпуск. КП 345 | 300-500 | 345 | 590 | 14 | 38 | 49 | 174-217 |
| Поковки. Закалка, отпуск. КП 395 | <100 | 395 | 615 | 17 | 45 | 59 | 187-229 |
| Поковки. Закалка, отпуск. КП 395 | 100-300 | 395 | 615 | 15 | 40 | 54 | 187-229 |
| Поковки. Закалка, отпуск. КП 395 | 300-500 | 395 | 615 | 13 | 35 | 49 | 187-229 |
| Поковки. Закалка, отпуск. КП 440 | <100 | 440 | 635 | 16 | 45 | 59 | 197-235 |
| Поковки. Закалка, отпуск. КП 440 | 100-300 | 440 | 635 | 14 | 40 | 54 | 197-235 |
| Поковки. Закалка, отпуск. КП 490 | <100 | 490 | 655 | 16 | 45 | 59 | 212-248 |
| Поковки. Закалка, отпуск. КП 490 | 100-300 | 490 | 655 | 13 | 40 | 54 | 212-248 |
Таблица №3
Механические свойства стали 40Х при повышенных температурах
| t испытания, °C | 0,2, МПа | B, МПа | 5, % | , % | KCU, Дж/м2 |
| Закалка 830 °С, масло. Отпуск 550 °С | |||||
| 200 | 700 | 880 | 15 | 42 | 118 |
| 300 | 680 | 870 | 17 | 58 | |
| 400 | 610 | 690 | 18 | 68 | 98 |
| 500 | 430 | 490 | 21 | 80 | 78 |
| Образец диаметром 10 мм, длиной 50 мм кованый и отожженный. Скорость деформирования 5 мм/мин, скорость деформации 0,002 1/с. | |||||
| 700 | 140 | 175 | 33 | 78 | |
| 800 | 54 | 98 | 59 | 98 | |
| 900 | 41 | 69 | 65 | 100 | |
| 1000 | 24 | 43 | 68 | 100 | |
| 1100 | 11 | 26 | 68 | 100 | |
| 1200 | 11 | 24 | 70 | 100 | |
Таблица №4
Механические свойства в зависимости от температуры отпуска
| t отпуска, °С | 0,2, МПа | B, МПа | 5, % | , % | KCU, Дж/м2 | HB |
| Закалка 850 °С, вода | ||||||
| 200 | 1560 | 1760 | 8 | 35 | 29 | 552 |
| 300 | 1390 | 1610 | 8 | 35 | 20 | 498 |
| 400 | 1180 | 1320 | 9 | 40 | 49 | 417 |
| 500 | 910 | 1150 | 11 | 49 | 69 | 326 |
| 600 | 720 | 860 | 14 | 60 | 147 | 265 |
Таблица №5 Механические свойства в зависимости от сечения
| Сечение, мм | 0,2, МПа | B, МПа | 5, % | , % | KCU, Дж/м2 | HB |
| Закалка 840-860 °С, вода, масло. Отпуск 580-650 °С, вода, воздух. | ||||||
| 101-200 | 490 | 655 | 15 | 45 | 59 | 212-248 |
| 201-300 | 440 | 635 | 14 | 40 | 54 | 197-235 |
| 301-500 | 345 | 590 | 14 | 38 | 49 | 174-217 |
Таблица №6 Температура критических точек
| Критическая точка | °С |
| Ac1 | 743 |
| Ac3 | 815 |
| Ar3 | 730 |
| Ar1 | 693 |
| Mn | 325 |
Таблица №7 Ударная вязкость, KCU, Дж/см2
| Состояние поставки, термообработка | +20 | -25 | -40 | -70 |
| Закалка 850 С, масло. Отпуск 650 С. | 160 | 148 | 107 | 85 |
| Закалка 850 С, масло. Отпуск 580 С. | 91 | 82 | - | 54 |
Таблица №8 Предел выносливости
| -1, МПа | -1, МПа | n | B, МПа | 0,2, МПа | Термообработка, состояние стали |
| 363 | - | 1Е+6 | 690 | - | - |
| 470 | - | 1Е+6 | 940 | - | - |
| 509 | - | 960 | 870 | - | |
| 333 | 240 | 5Е+6 | 690 | - | - |
| 372 | - | - | - | - | Закалка 860 С, масло, отпуск 550 С. |
Таблица №9 Физические свойства
| Температура испытания, °С | 20 | 100 | 200 | 300 | 400 | 500 | 600 | 700 | 800 | 900 |
| Модуль нормальной упругости, Е, ГПа | 214 | 211 | 206 | 203 | 185 | 176 | 164 | 143 | 132 | - |
| Модуль упругости при сдвиге кручением G, ГПа | 85 | 83 | 81 | 78 | 71 | 68 | 63 | 55 | 50 | - |
| Плотность, pn, кг/см3 | 7850 | 7800 | - | - | 7650 | - | - | - | - | |
|
Коэффициент теплопроводности Вт/(м ·°С) |
41 | 40 | 38 | 36 | 34 | 33 | 31 | 30 | 27 | - |
| Уд. Электросопротив-ление (p, НОм · м) | 278 | 324 | 405 | 555 | 717 | 880 | 1100 | 1330 | - | - |
| Температура испытания, °С | 20- 100 | 20- 200 | 20- 300 | 20- 400 | 20- 500 | 20- 600 | 20- 700 | 20- 800 | 20- 900 | 20- 1000 |
|
Коэффициент линейного расширения (a, 10-6 1/°С) |
11.8 | 12.2 | 13.2 | 13.7 | 14.1 | 14.6 | 14.8 | 12.0 | - | - |
| Удельная теплоемкость (С, Дж/(кг · °С)) | 466 | 508 | 529 | 563 | 592 | 622 | 634 | 664 | - | - |
Технологические свойства:
— Температура ковки: начала 1250 °С, конца 800 °С. Сечения до 350 мм охлаждаются на воздухе.
— Свариваемость: трудносвариваемая. Способы сварки: РДС, ЭШС. Необходимы подогрев и последующая термообработка. КТС - необходима последующая термообработка.
— Обрабатываемость резанием: в горячекатаном состоянии при НВ 163-168, B = 610 МПа K тв.спл. = 0.20, K б.ст. = 0.95.
— Склонна к отпускной способности.
— Флокеночувствительна.
2. Анализ технологичности конструкции детали
Под технологичностью конструкции изделия понимается совокупность свойств конструкции изделия, проявляемых в возможности оптимальных затрат труда, средств, материалов и времени при технической подготовке производства, изготовлении, эксплуатации и ремонте по сравнению с соответствующими показателями однотипных конструкций изделий того же назначения при обеспечении установленных значений показателей качества и принятых условий изготовления, эксплуатации и ремонта.
Обработка конструкции на технологичность представляет собой комплекс мероприятий по обеспечению необходимого уровня технологичности конструкции по установленным показателям, направлена на повышение производительности труда, снижение затрат и сокращение времени на изготовление изделия при обеспечении необходимого его качества. Виды и показатели технологичности приведены в ГОСТ 18831-73, а правила отработки конструкции изделия и перечень обязательных показателей технологичности в ГОСТ 14.201-73. Оценка технологичности конструкции может быть двух видов: качественной и количественной. Качественная оценка характеризует технологичность конструкции обобщенно на основании опыта исполнителя и допускается на всех стадиях проектирования как предварительная. Количественная оценка технологичности конструкции изделия выражается числовым показателем и рациональна в том случае, если эти показатели существенно влияют на технологичность рассматриваемой конструкции.
Качественная оценка технологичности конструкции детали:
— технологический контроль чертежа детали «втулка» дает полное представление о ее конструкции. На чертеже проставлены размеры с допусками и шероховатостью необходимыми для изготовления детали;
— заготовкой для втулки служит штамповка, получаемая на горизонтально-ковачной машине из стали 40Х. Штамповка проста по конфигурации и не требует применения специальной оснастки;
— деталь имеет удобные и надежные технологические базы в процессе обработки;
— предусмотрена возможность непосредственного измерения большинства заданных на чертеже размеров;
— деталь по форме средней сложности (канавки, сквозные отверстия, резьбовое отверстие, ступени, лыски);
— жесткость детали:
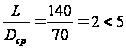 следовательно,
деталь жесткая;
— все поверхности можно обработать универсальными инструментами, включая канавку для выхода шлифовального круга;
— наружную цилиндрическую поверхность Ш128h12 можно обрабатывать проходным резцом.
— деталь имеет один относительно большой перепад диаметров ступеней, поэтому обработка на многорезцовом станке становится невозможной;
— большинство
поверхностей
детали можно
считать технологичными,
за исключением
внутренних
цилиндрических
поверхностей
Ш40H8 с шероховатостью
Ra=0,4 мкм, Ш50H11
 с шероховатостью
Ra=3,2 мкм, наружных
поверхностей
Ш70d10
 с шероховатостью
Ra=3,2 мкм и для
которой необходимо
выдержать
допуск на радиальное
биение 0,1мм
относительно
базовой поверхности
А, Ш128h12
 с шероховатостью
Ra=6,3 мкм, вследствие
необходимости
введения
дополнительных
операций для
их изготовления.
К остальным
размерам не
предъявляется
высоких требований
точности и
качества поверхности.
— для обработки трех лысок потребуется проектировать специальные приспособления;
— присутствуют размеры, требующие пересчёта размерной цепи, что также снижает технологичность детали.
Количественная оценка технологичности
1) Коэффициент
точности

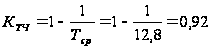
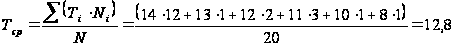 ,
где:
 - средняя точность
детали,
 - квалитет различных
поверхностей,
 - количество
поверхностей
с квалитетом
;
 - количество
поверхностей
всего.
2)
Коэффициент
шероховатости
 :
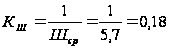
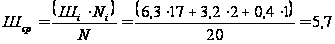 ,
где:
 - средняя шероховатость
детали,
 - сумма произведений
шероховатостей
на их количество.
3) Коэффициент
использования
материала

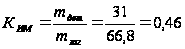
где:
 - масса детали
(кг),
 - масса заготовки
(кг).
4) Максимальное значение шероховатости — Ra 0,4 мкм
5) Максимальный квалитет точности — 8
6) Коэффициент
применяемости
стандартизованных
обрабатываемых
поверхностей

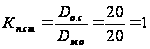
где:
 ,
 — соответственно
число поверхностей
детали, обрабатываемых
стандартным
инструментом,
и всех, подвергаемых
механической
обработки
поверхностей.
7) Коэффициент
унификации

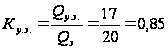
где:
 ,
 - соответственно
число унифицированных
конструктивных
элементов
детали и общее
число поверхностей.
Исходя из вышесказанного, данную деталь можно считать технологичной.
3. Определение типа производства
Тип производства на данном этапе проектирования определяется ориентировочно в зависимости от массы детали и годовой программы выпуска, используя таблицу 10.
Таблица №10
| Тип производства | Годовая программа выпуска, шт | ||
|
Легкие (до 20 кг) |
Средние (20-300 кг) |
Тяжелые (свыше 300 кг) |
|
|
Единичное Мелкосерийное Серийное Крупносерийное Массовое |
11-100 101-500 501-5000 5001-50000 Св. 50000 |
6-10 11-200 201-1000 1001-5000 Св. 5000 |
1-5 6-100 101-300 301-1000 Св. 1000 |
При массе детали 4,65 килограмм и годовой программе выпуска 16000 шт/год, тип производства является крупносерийным.
4. Выбор метода получения исходной заготовки
Метод выполнения заготовок деталей машин определяется назначением конструкции детали, материалом, техническими требованиями, масштабом и серийностью выпуска, а также экономичностью изготовления. Выбрать заготовку - значит установить способ ее получения, наметить припуски на обработку каждой поверхности, рассчитать размеры и указать допуски на неточность изготовления. От правильного выбора заготовки зависит трудоемкость и себестоимость обработки.
Для данной детали можно использовать следующие методы получения заготовок: горячая объемная штамповка на молотах и прессах, горячая объемная штамповка на горизонтально-ковочных машинах, а также получение заготовки из проката.
Наиболее рациональными методами получения заготовки из вышеперечисленных для данной детали, с учетом материала, массы, конфигурации, габаритов детали и годовой программы выпуска, являются горячая объемная штамповка на горизонтально-ковочных машинах (ГКМ) - используется в серийном и массовом производствах для заготовок имеющих форму тел вращения и массой не более 100 кг и метод получения заготовок из проката, так как он не требует изготовления штампов, пресс-форм и т.п.
Поковки, изготовляемые на ГКМ, имеют форму тел вращения с прямой осью. Масса поковок может быть несколько десятков килограммов, но не превышать 100 кг. На ГКМ можно: производить высадку конусов длинных (до 3,5 м) прутков и труб; получать изделия типа стержня или трубы с головкой значительного объема; штамповать осадкой в торец изделия сложной формы; получать от прутка поковки с прошитыми отверстиями без отходов металла при просечке.
В качестве исходной заготовки используют пруток круглого или квадратного сечения, трубный прокат. Штампуют поковки: стержни с утолщениями и глухими отверстиями, кольца, трубчатые детали со сквозными и глухими отверстиями. Так как штамп состоит из трех частей, то напуски на поковки и штамповочные уклоны малы или отсутствуют. К недостаткам горизонтально-ковочных машин следует отнести их малую универсальность и высокую стоимость.
Горизонтально-ковочная машина представляет собой механический кривошипный штамповочный пресс, имеющий разъемную матрицу, одна часть которой является подвижной – зажимной. Кроме главного деформирующего ползуна, имеется ползун, движение которого перпендикулярно движению главного. Горизонтально-ковочные машины выбираются по номинальному усилию, которое составляет 1…31,5 МН.
Штамп состоит из трех частей: неподвижной матрицы, подвижной матрицы и пуансона, размыкающихся в двух взаимно перпендикулярных плоскостях. Пруток с нагретым участком на его конце закладывают в неподвижную матрицу. Положение конца прутка определяется упором. При включении машины подвижная матрица прижимает пруток к неподвижной матрице, упор автоматически отходит в сторону, и только после этого пуансон соприкасается с выступающей частью прутка и деформирует ее. Металл при этом заполняет формующую полость, расположенную впереди зажимной части. Формующая полость может находиться только в матрице, только в пуансоне, а также в матрице и пуансоне. После окончания деформирования пуансон движется в обратном направлении, выходя из полости матрицы. Матрицы разжимаются, деформированную заготовку вынимают или она выпадает из них.
Штамповка выполняется за несколько переходов в отдельных ручьях, оси которых расположены одна над другой. Каждый переход осуществляется за один рабочий ход ползуна. Осуществляются операции: высадка, прошивка, пробивка. За один переход можно высадить выступающий из зажимной части матрицы конец прутка только в том случае, если его длина не превышает трех диаметров. При большей длине возможен изгиб заготовки, поэтому предварительно необходимо произвести набор металла. Набор металла осуществляется в полости пуансона, которой придают коническую форму.
После штамповки в открытых штампах производят обрезание облоя и пробивку пленок в специальных штампах, устанавливаемых на кривошипных прессах. Правку штампованных поковок выполняют для устранения искривления осей и искажения поперечных сечений, возникающих при затрудненном извлечении поковок из штампа, после обрезания облоя, после термической обработки. Крупные поковки и поковки из высокоуглеродистых и высоколегированных сталей правят в горячем состоянии либо в чистовом ручье штампа сразу после обрезания облоя, либо на обрезном прессе (обрезной штамп совмещается с правочным штампом), либо на отдельной машине. Мелкие поковки правят на винтовых прессах в холодном состоянии после термической обработки. Термическую обработку применяют для получения требуемых механических свойств поковок и облегчения их обработки резанием. Отжиг снимает в поковках из высокоуглеродистых и легированных сталей остаточные напряжения, измельчает зерно, снижает твердость, повышает пластичность и вязкость. Нормализацию применяют для устранения крупнозернистой структуры в поковках из сталей с содержанием углерода до 0,4%. Очистку поковок от окалины производят для облегчения контроля поверхности поковок, уменьшения износа металлорежущего инструмента и правильной установки заготовки на металлорежущих станках. На дробеструйных установках окалину с поковок, перемещающихся по ленте конвейера, сбивают потоком быстро летящей дроби диаметром 1…2 мм. В галтовочных барабанах окалина удаляется благодаря ударам поковок друг о друга и о металлические звездочки, закладываемые во вращающийся барабан. Калибровка поковок повышает точность размеров всей поковки или отдельных ее участков. В результате этого последующая механическая обработка устраняется полностью или
ограничивается только шлифованием. Различают плоскостную и объемную калибровку. Плоскостная калибровка служит для получения точных вертикальных размеров на одном или нескольких участках поковки. Объемной калибровкой повышают точность размеров поковки в разных направлениях и улучшают качество ее поверхности. Калибруют в штампах с ручьями, соответствующими конфигурации поковки.
Припуски и допускаемые отклонения размеров поковок, штампуемых на ГКМ, определяют по ГОСТ 7505-89.
5. Экономическое обоснование выбора метода получения исходной заготовки
Как было указанно в пункте 4 наиболее рациональным методом получения заготовки для детали втулка является горячая объемная штамповка на горизонтально-ковочных машинах и метод получения заготовок из проката. Рассмотрим два этих варианта, которые показаны на рисунке 1.
Категория материала — М1. Степень сложности С поковок определяется в зависимости от объема Vп (массы Gп) поковки к объему Vф (массы Gф) фигуры в виде цилиндра, описанного вокруг поковки
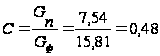
Отсюда следует,
что
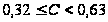 и степень сложности
С2.
Класс точности – Т4.
Исходный индекс – 12.
Конфигурация поверхности разъема штампа – П (плоская).
Масса заготовки полученной штамповкой mз =7,54 кг; масса заготовки из проката mз=16,34 кг.
Для определения
более рационального
варианта заготовки
произведем
технико-экономический
расчет таких
показателей,
как коэффициент
использования
материала
.
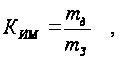 где
mд – масса детали, кг
mЗ – масса заготовки, кг
Прокат Штамповка на ГКМ
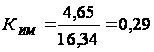
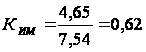
Себестоимость изготовления заготовок Sзаг определяем по формулам 6 и 7 стр. 31-48 [ 2 ].
Для заготовки из проката:
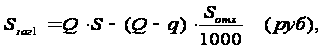
Q – масса заготовки, кг; Q =16,34 кг;
S – цена 1 кг материала заготовки, руб.; S = 0,134 руб.;
q – масса готовой детали, кг; q = 4,65 кг;
Sотх – цена 1 тонны отходов, руб.; Sотх = 29,8 руб.;
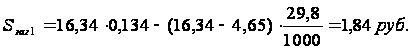
Для штамповки на ГКМ:
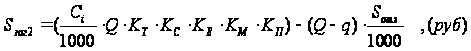
где:Ci – базовая стоимость 1 тонны заготовок, руб; Ci = 315 руб.
КТ, КС, КВ, КМ, КП – коэффициенты, зависящие от класса точности, группы сложности, массы, марки материала и объема производства заготовок.
КТ = 0,9; КС = 1,15; КВ = 0,89; КМ = 1,18; КП = 1,0;
Q = 7,54 кг; q = 4,65 кг; Sотх = 29,8 кг
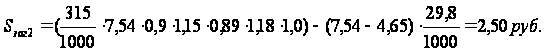
Рассчитаем затраты на дополнительную механическую обработку проката по отношению к отливке в кокиль.
Число ходов определим по формуле:
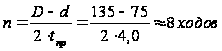 .
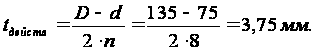
Определим основное время:
Черновое точение:
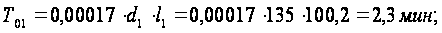
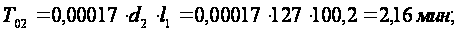
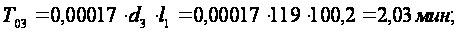
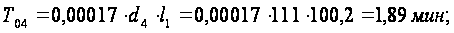
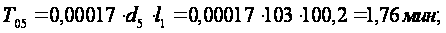
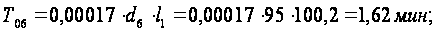
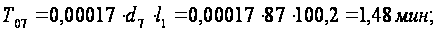
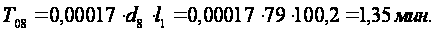
Сверление отверстия:
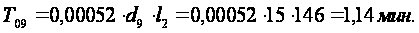
Рассверливание отверстия:
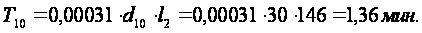
Отрезание:
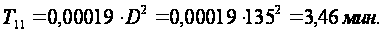
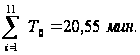
Будем считать, что точение выполняется на токарно-револьверном станке (1341), тогда j = 1,98.
Определим штучно-калькуляционное время:
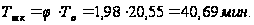
Определяем технологическую себестоимость операций:
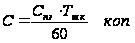
где: Спз – приведенные затраты на рабочем месте, коп/час;
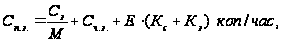
где:
 – основная и
дополнительная
заработная
плата, а также
начисления
на соцстрах
оператору и
наладчику за
физический
час работы
обслуживаемых
машин, коп/час;
 – коэффициент
многостаночности,
принимаемый
по фактическому
состоянию на
рассматриваемом
участке;
 – часовые затраты
по эксплуатации
рабочего места,
коп/час;
 – нормативный
коэффициент
экономической
эффективности
капитальных
вложений: для
машиностроения
