Расчет технологической детали "Втулка"
Глубина резания t=2,5 мм.
Подача на оборот: S=0,2 мм/об.
Корректируем подачу по паспортным данным станка Sд=0,18 мм/об.
Скорость резания:
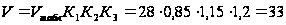 м/мин.
n =
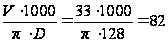 об/мин.
Принимаем по паспорту станка n = 68 об/мин.
Vф =
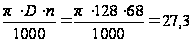 м/мин.
Сила резания:
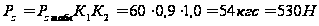 .
Мощность резания:
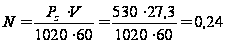 кВт.
Мощность станка
 кВт,
следовательно,
условие выполняется.
Переход 4: Точить поверхность 3 (Ш70,34-0,3)
Инструмент: Токарный проходной упорный отогнутый резец Т15К6 ГОСТ 18879-73.
Измерительный инструмент: Штангенциркуль ШЦ-׀-150-0,1 ГОСТ 166-89.
Глубина резания t=3,59 мм.
Подача на оборот: S=0,5 мм/об.
Корректируем подачу по паспортным данным станка Sд=0,5 мм/об.
Скорость резания:
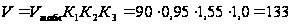 м/мин.
n =
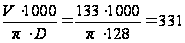 об/мин.
Принимаем по паспорту станка n = 272 об/мин.
Vф =
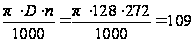 м/мин.
Сила резания:
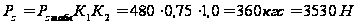 .
Мощность резания:
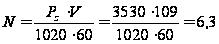 кВт.
Мощность станка
кВт,
следовательно,
условие выполняется.
Операция 015 Радиально-сверлильная
Обработка детали ведется на радиально-сверлильном станке 2Е52.
Заготовка устанавливается в приспособление, и базируется по торцу и отверстию.
Операция осуществляется за 1 переходов.
СОТС: 5%-ная эмульсия из эмульсола СДМУ-2 МРТУ 38.1.258.-67.
Переход 1: Сверлить 4 отверстия 1 последовательно по кондуктору (Ш14+0,43)
Инструмент: Сверло спиральное Ш14 Р6М5 ГОСТ 4010-77.
Измерительный инструмент: Калибр-пробка Ш14Н14 ГОСТ 14811-69, шаблон СТП.
Глубина резания t=7,0 мм.
Подача на оборот: S=0,32 мм/об.
Корректируем подачу по паспортным данным станка Sд=0,2 мм/об.
Скорость резания:
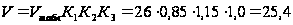 м/мин.
n =
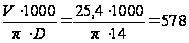 об/мин.
Принимаем по паспорту станка n = 565 об/мин.
Vф =
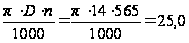 м/мин.
Сила резания:
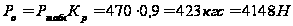 .
Крутящий момент:
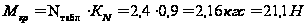 .
Мощность резания:
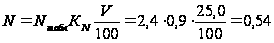 кВт.
Мощность станка
 кВт,
следовательно,
условие выполняется.
Операция 020 Фрезерная
Обработка детали ведется на вертикально-фрезерном станке 6М13П.
Заготовка устанавливается в специальное приспособление на оправку, и базируется по внутренней цилиндрической поверхности, с упором в торец.
Операция осуществляется за 1 переход.
СОТС: 5-10%-ная эмульсия из эмульсола НГЛ-205 ТУ 38-1-242-69.
Переход 1: Фрезеровать поверхность 1
Инструмент: Фреза торцовая насадная Ш80 Р6М5 ГОСТ 9304-69
Измерительный инструмент: Шаблон СТП.
Глубина резания t=20,0 мм.
D=80мм – диаметр фрезы.
z=16 – число зубьев.
Подача на зуб Sz=0,04 мм/зуб.
Стойкость
фрезы:
 мин.
Скорость резания:
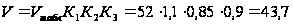 м/мин.
n =
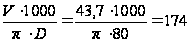 об/мин.
Принимаем по паспорту станка n = 160 об/мин.
Vф =
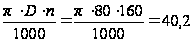 м/мин.
Минутная подача:
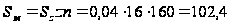 мм/мин.
Мощность резания:
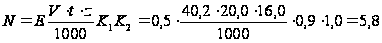 кВт,
где:
 – величина,
определяемая
по таблице [ 11
].
Мощность станка
 кВт,
следовательно,
условие выполняется.
Операция 025 Фрезерная
Обработка детали ведется на вертикально-фрезерном станке 6М13П.
Заготовка устанавливается в специальное приспособление на оправку, и базируется по внутренней цилиндрической поверхности, с упором в торец.
Операция осуществляется за 1 переход.
СОТС: 5-10%-ная эмульсия из эмульсола НГЛ-205 ТУ 38-1-242-69.
Переход 1: Фрезеровать поверхность 1
Инструмент: Фреза торцовая насадная Ш80 Р6М5 ГОСТ 9304-69.
Измерительный инструмент: Шаблон СТП.
Глубина резания t=14,0 мм.
D=80мм – диаметр фрезы.
z=16 – число зубьев.
Подача на зуб Sz=0,04 мм/зуб.
Стойкость
фрезы:
мин.
Скорость резания:
м/мин.
n =
об/мин.
Принимаем по паспорту станка n = 160 об/мин.
Vф =
м/мин.
Минутная подача:
мм/мин.
Мощность резания:
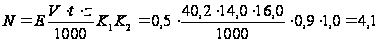 кВт,
где:
– величина,
определяемая
по таблице [ 11
].
Мощность станка
кВт,
следовательно,
условие выполняется.
Операция 035 Слесарная
Операция 040 Вертикально-сверлильная
Обработка детали ведется на вертикально-сверлильном станке 2Н118.
Заготовка устанавливается в специальное приспособление на оправку, и базируется по внутренней цилиндрической поверхности, с упором в торец.
Операция осуществляется за перехода.
СОТС: 5%-ная эмульсия из эмульсола СДМУ-2 МРТУ 38.1.258.-67
Переход 1: Центровать отверстие 1
Инструмент: Сверло центровочное Ш2,5 Р6М5 ГОСТ 14952-75
Глубина резания t=1,25 мм.
Подача на оборот: S=0,09 мм/об.
Корректируем подачу по паспортным данным станка Sд=0,1 мм/об.
Скорость резания:
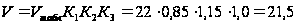 м/мин.
n =
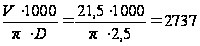 об/мин.
Принимаем по паспорту станка n = 2000 об/мин.
Vф =
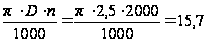 м/мин.
Сила резания:
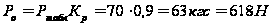 .
Крутящий момент:
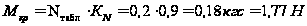 .
Мощность резания:
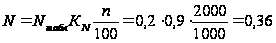 кВт.
Мощность станка
 кВт,
следовательно,
условие выполняется.
Переход 2: Сверлить отверстие 1 (Ш14+0,43)
Инструмент: Сверло спиральное Ш14 Р6М5 ГОСТ 4010-77.
Измерительный инструмент: Штангенциркуль ШЦ-׀-125-0,1 ГОСТ 166-89.
Глубина резания t=7,0 мм.
Подача на оборот: S=0,3 мм/об.
Корректируем подачу по паспортным данным станка Sд=0,28 мм/об.
Скорость резания:
м/мин.
n =
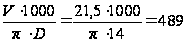 об/мин.
Принимаем по паспорту станка n = 355 об/мин.
Vф =
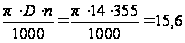 м/мин.
Сила резания:
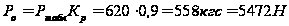 .
Крутящий момент:
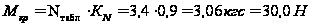 .
Мощность резания:
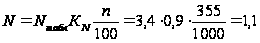 кВт.
Мощность станка
кВт,
следовательно,
условие выполняется.
Переход 3: Зенковать фаску 3 (2Ч45є)
Инструмент: Зенковка коническая Р6М5 ГОСТ 14953-80
Глубина резания t=2,0 мм.
Подача на оборот: S=0,2 мм/об.
Корректируем подачу по паспортным данным станка Sд=0,2 мм/об.
Скорость резания:
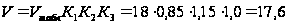 м/мин.
n =
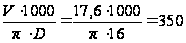 об/мин.
Принимаем по паспорту станка n = 250 об/мин.
Vф =
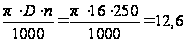 м/мин.
Сила резания:
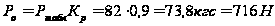 .
Крутящий момент:
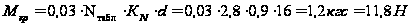 .
Мощность резания:
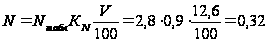 кВт.
Мощность станка
кВт,
следовательно,
условие выполняется.
Переход 4: Нарезать резьбу 2 (М16Ч2-7Н)
Инструмент: Метчик М16 Р6М5 ГОСТ 3266-81.
Измерительный инструмент: Калибр-пробка резьбовая М16Ч2-7Н СТП.
Глубина резания t=1,0 мм.
Подача на оборот: S=2,0 мм/об.
Скорость резания:
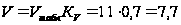 м/мин.
n =
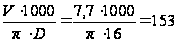 об/мин.
Принимаем по паспорту станка n = 180 об/мин.
Vф =
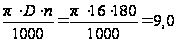 м/мин.
Операция 045 Круглошлифовальная
Назначение режимов резания ведем по [ 7 ]
Обработка детали ведется на круглошлифовальном станке 3Б12.
Заготовка устанавливается на специальную оправку с гофрированными втулками, и базируется по внутренней цилиндрической поверхности, с упором в торец.
Операция осуществляется за 1 переход.
СОТС: Аквол-15 ТУ 38.101931-83.
Переход 1: Шлифовать поверхность 1.
Инструмент: Шлифовальный круг 1 300Ч40Ч127 14А 40 СТ1 6 К 35м/с 1кл А ГОСТ 2424-83.
Измерительный инструмент: Калибр-скоба Ш70d10 ГОСТ 16775-93, образцы шероховатости эталонные, контрольно-измерительное приспособление.
Окружная скорость 35 м/с.
Частота вращения заготовки:
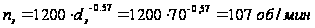 .
Величина радиальной подачи Sp выбирается из диапазона 0,003...0,010мм/ход
Принимаем Sp′ = 0,006 мм/ход.
Скорость осевого движения подачи:
Vsос = 32 · (T / dз)0,5 · (2П)0,4 · KS4 · KS7 / Spґ, мм/мин,
где: 2П=0,26мм – снимаемый припуск; Т=40мм – высота круга;
KS4=1,0 – коэффициент в зависимости от жесткости заготовки и формы обрабатываемой поверхности; Коэффициент KS7 зависит от требуемой шероховатости обработанной поверхности.
Принимаем KS7 = 1,3; dз – диаметр обрабатываемой поверхности.
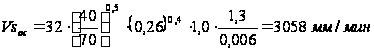 .
Принятое ранее значение радиальной подачи Spґ корректируется по формуле:
Sp = Sp′ · KS1· KS2 ·KS3 · KS4 · KS5 · KS6, мм/ход, где
KS1=1,56 – коэффициент зависящий от группы обрабатываемого материала, требуемой точности и шероховатости обрабатываемой поверхности;
KS2=0,67 – коэффициент зависящий от диаметра шлифовального круга и скорости шлифования;
KS3=0,8 – коэффициент зависящий от способа осуществления радиального движения подачи и способа измерения диаметра обрабатываемой поверхности;
KS4=0,9 – коэффициент зависящий от жесткости заготовки и формы обрабатываемой поверхности;
KS5=0,7 – коэффициент зависящий от точности и жесткости используемого оборудования, что определяется моделью и сроком эксплуатации станка;
KS6=1,1 – коэффициент зависящий от твердости выбранного шлифовального круга;
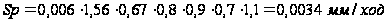 .
Мощность резания:
N = 0,008 · (dз · Sp ·Vsос)0,68 · T0,25 · KN1 · KN2 , кВт,
где: KN1=1,4 – поправочный коэффициент зависящий от твердости круга и скорости шлифования; KN2 =1,0 – поправочный коэффициент зависящий от группы обрабатываемого материала.
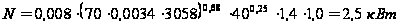
Мощность привода главного движения станка Nст=3,0 кВт, следовательно, условие выполняется.
Проверка на отсутствие прижогов
Предельное значение мощности, затрачиваемое на шлифование, при котором прижоги отсутствуют, вычисляют по формуле
[N*пр]
= 0,039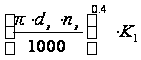 = 0,0039 (dз
· nз)0,4
· К1,
кВт/мм,
где К1 =0,82– поправочный коэффициент в зависимости от степени твёрдости шлифовального круга.
[N*пр] =0,0039 (70 · 107)0,4 · 0,82=0,12 кВт/мм.
Сравниваем предельное значение мощности резания для бесприжоговой обработки с мощностью резания, приходящейся на 1 мм ширины шлифования.
Отсутствие прижога соответствует выполнению условия
[N*пр]
 N / B
, где B=Т=40мм
N / B = 2,5/40 = 0,06. Условие выполняется.
Правка шлифовального круга
В практике машиностроительного производства используют многие способы правки шлифовальных кругов. Наиболее распространенным из них является правка точением. Простота и надежность правки точением предопределяет ее широкое распространение. В первую очередь это касается шлифования для обеспечения точности 6…7-ого квалитетов и выше, шероховатости обрабатываемой поверхности Rа ≤ 0,32 мкм.
Правка выполняется на рабочей скорости шлифовального круга алмазно-металлическими карандашами; алмазными зернами (с естественными гранями), закрепленными в оправах; алмазными инструментами, режущая часть которых подвергнута огранке (шлифованию) для образования определенной геометрической формы (резцы, иглы, гребенки).
Преимущества алмазных карандашей: простота конструкции; жесткость; возможность изменения размеров, количества и расположения алмазов; достаточно равномерное распределение рабочей нагрузки между отдельными алмазными зернами; небольшое время установки и снятия; высокая производительность правки; низкая стоимость.
При правке кругов точением возникают сравнительно малые силы резания не превышающие 50Н, что способствует меньшему разрушению абразивных зерен и связки круга и соответственно меньшему износу рабочей поверхности инструмента при шлифовании.
Для правки круга на операции 055 (круглошлифовальная) принимаем алмазный карандаш типа 02 (С) по ГОСТ 607-80 с расположением алмазов по слоям. Алмазные карандаши типа 02 устанавливаются под углом 2°...5° к радиусу круга в точке взаимодействия инструмента в сторону вращения круга.
Режимы правки точением алмазным карандашом:
скорость осевой подачи Vs пр=0,40 м/мин; при черновых ходах: радиальная подача SPпр=0,03 мм/дв. ход , число рабочих ходов – 2;
при чистовых ходах: радиальная подача SPпр=0,01мм/дв. ход, число рабочих ходов – 1; число выхаживающих ходов – 1.
10. Описание операций и расчет режимов резания
Расчет режимов резания ведем по [ 5 ]
Операция 005 Токарно-револьверная
Обработка детали ведется на токарно-револьверном станке 1П365.
Заготовка устанавливается в 3-х кулачковый патрон ГОСТ 2675-80, и базируется по наружной цилиндрической и торцовой поверхностям.
СОТС: 5%-ная эмульсия из эмульсола НГЛ-205 ТУ 38-1-242-69.
Переход 3: Расточить отверстие 1 предварительно (Ш39,7+0,16)
Инструмент: Токарный расточной резец Т15К6 ГОСТ 18883-73
Глубина резания t=2,25 мм.
Подача на оборот: S=0,18 мм/об (при размерах державки 20Ч20мм).
Определяем скорость главного движения резания, допускаемую режущими инструментами:
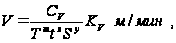 где
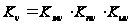 – общий поправочный
коэффициент
на скорость
резания, учитывающий
фактические
условия резания,
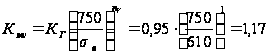 ,
где

– коэффициент,
характеризующий
группу стали
по обрабатываемости;
 – показатель
степени.
 ;
 .
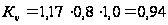 .
Сv=420; x=0,15; y=0,20; m=0,20;
Т = 60 мин – период стойкости инструмента.
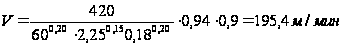 .
0,9 – поправочный коэффициент при внутренней обработке.
Определим частоту вращения соответствующую найденной скорости резания:
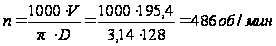 .
Корректируем частоту вращения по паспортным данным станка:
nд=380 об/мин, тогда действительная скорость:
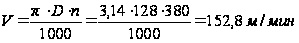 .
Сила резания.
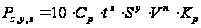 .
Для
 Ср=300; х=1,0; y=0,75;
n= –0,15.
Кр – коэффициент, учитывающий фактические условия резания.
Кр=Кмр∙Кjр∙Кyр∙Кlр∙Кrр=0,86∙0,89∙1,25∙1,0∙0,93=0,89 .
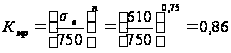 ;
Для
 Ср=243; х=0,9; y=0,6;
n= –0,3;
Кр=Кмр∙Кjр∙Кyр∙Кlр∙Кrр=0,86∙0,50∙2,0∙1,0∙0,82=0,71.
Для
 Ср=339; х=1,0; y=0,5;
n= –0,4;
Кр=Кмр∙Кjр∙Кyр∙Кlр∙Кrр=0,86∙1,17∙2,0∙1,0∙1,0=2,01.
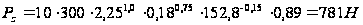 ;
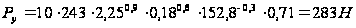 ;
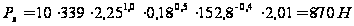 .
Определяем мощность затраченную на резание.
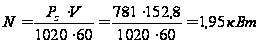 .
Мощность станка Nст = 14 кВт, следовательно, условие выполняется.
Переход 4: Расточить отверстие 1 начисто (Ш39,93+0,1)
Инструмент: Токарный расточной резец Т15К6 ГОСТ 18883-73
Глубина резания t=0,115 мм.
Подача на оборот: S=0,09 мм/об.
Определяем скорость главного движения резания, допускаемую режущими инструментами:
где
– общий поправочный
коэффициент
на скорость
резания, учитывающий
фактические
условия резания,
,
где
– коэффициент,
характеризующий
группу стали
по обрабатываемости;
– показатель
степени.
;
 .
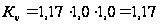 .
Сv=420; x=0,15; y=0,20; m=0,20;
Т = 60 мин – период стойкости инструмента.
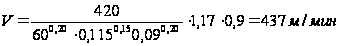 .
0,9 – поправочный коэффициент при внутренней обработке.
Определим частоту вращения соответствующую найденной скорости резания:
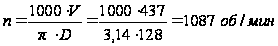 .
Корректируем частоту вращения по паспортным данным станка:
nд=765 об/мин, тогда действительная скорость:
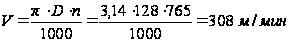 .
Сила резания:
.
Для
Ср=300; х=1,0; y=0,75;
n= –0,15.
Кр – коэффициент, учитывающий фактические условия резания.
Кр=Кмр∙Кjр∙Кyр∙Кlр∙Кrр=0,86∙0,89∙1,25∙1,0∙0,93=0,89 .
;
Для
Ср=243; х=0,9; y=0,6;
n= –0,3;
Кр=Кмр∙Кjр∙Кyр∙Кlр∙Кrр=0,86∙0,50∙2,0∙1,0∙0,82=0,71.
Для
Ср=339; х=1,0; y=0,5;
n= –0,4;
Кр=Кмр∙Кjр∙Кyр∙Кlр∙Кrр=0,86∙1,17∙2,0∙1,0∙1,0=2,01.
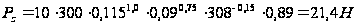 ;
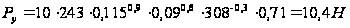 ;
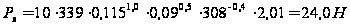 .
Определяем мощность затраченную на резание.
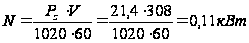 .
Мощность станка Nст = 14 кВт, следовательно, условие выполняется.
Переход 8: Тонко расточить отверстие 1 (Ш40+0,039)
Инструмент: Токарный расточной резец Т30К4 ГОСТ 18883-73.
Измерительный инструмент: Калибр-пробка Ш40Н8 ГОСТ 14811-69, образцы шероховатости эталонные.
Глубина резания t=0,035 мм.
Подача на оборот: S=0,045 мм/об.
Определяем скорость главного движения резания, допускаемую режущими инструментами:
где
– общий поправочный
коэффициент
на скорость
резания, учитывающий
фактические
условия резания,