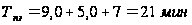Расчет технологической детали "Втулка"
 – коэффициент,
характеризующий
группу стали
по обрабатываемости;
 – показатель
степени.
 ;
 .
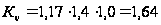 .
Сv=420; x=0,15; y=0,20; m=0,20;
Т = 60 мин – период стойкости инструмента.
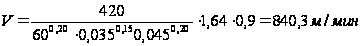 .
0,9 – поправочный коэффициент при внутренней обработке.
Определим частоту вращения соответствующую найденной скорости резания:
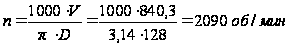 .
Корректируем частоту вращения по паспортным данным станка:
nд=1500 об/мин, тогда действительная скорость:
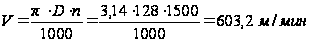 .
Сила резания:
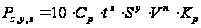 .
Для
 Ср=300; х=1,0; y=0,75;
n= –0,15.
Кр – коэффициент, учитывающий фактические условия резания.
Кр=Кмр∙Кjр∙Кyр∙Кlр∙Кrр=0,86∙0,89∙1,25∙1,0∙0,93=0,89 .
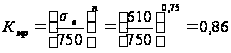 ;
Для
 Ср=243; х=0,9; y=0,6;
n= –0,3;
Кр=Кмр∙Кjр∙Кyр∙Кlр∙Кrр=0,86∙0,50∙2,0∙1,0∙0,82=0,71.
Для
 Ср=339; х=1,0; y=0,5;
n= –0,4;
Кр=Кмр∙Кjр∙Кyр∙Кlр∙Кrр=0,86∙1,17∙2,0∙1,0∙1,0=2,01.
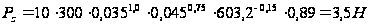 ;
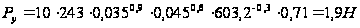 ;
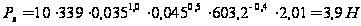 .
Определяем мощность затраченную на резание.
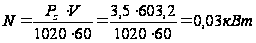 .
Мощность станка Nст = 14 кВт, следовательно, условие выполняется.
Операция 030 Фрезерная
Обработка детали ведется на вертикально-фрезерном станке 6М13П.
Заготовка устанавливается в специальное приспособление на оправку, и базируется по внутренней цилиндрической поверхности, с упором в торец.
Операция осуществляется за 1 переход.
СОТС: 5-10%-ная эмульсия из эмульсола НГЛ-205 ТУ 38-1-242-69.
Переход 1: Фрезеровать поверхность 1
Инструмент: Фреза торцовая насадная Ш100 Р6М5 ГОСТ 9304-69
Измерительный инструмент: Шаблон СТП.
Глубина резания t=14,0 мм.
D=100мм – диаметр фрезы.
z=18 – число зубьев.
Принимаем Sz=0,03 мм/зуб.
Скорость резания – окружная скорость фрезы, м/мин,
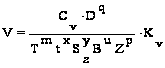 ,
где Сv=64,7; q=0,25; x=0,1; y=0,2; u=0,15; p=0; m=0,2;
T-период стойкости инструмента, Т=180 мин;
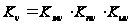 –
общий поправочный
коэффициент
на скорость
резания, учитывающий
фактические
условия резания,
 –
коэффициент
учитывающий
качество
обрабатываемого
материала;
 – коэффициент
учитывающий
состояние
поверхности
заготовки;
 – коэффициент
учитывающий
материал инструмента;
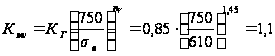 ,
где

– коэффициент,
характеризующий
группу стали
по обрабатываемости;
 – показатель
степени при
обработке
фрезами из
твердого сплава.
 ;
.
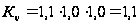 .
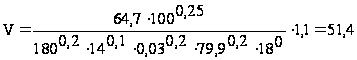 м/мин
Число оборотов шпинделя, об/мин
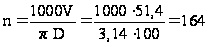 об/мин.
Принимаем по паспорту станка n=160 об/мин.
Уточнение режима:
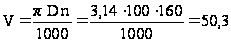 м/мин;
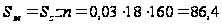 мм/мин.
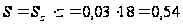 мм/об.
Сила резания:
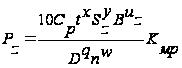 ,
где
Cp=82,5; x=0,95; y=0,8; u=1,1; q=1,1; w=0;
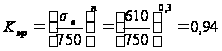 .
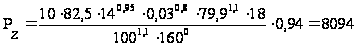 Н
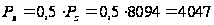 Н
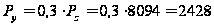 Н
Крутящий момент на шпинделе,
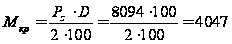 Нм.
Мощность резания:
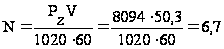 кВт.
Мощность станка Nст = 10 кВт, следовательно, условие выполняется.
11. Нормирование технологического процесса
В серийном производстве определяется норма штучно-калькуляционного времени:
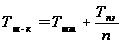 , где
 – подготовительно-заключительное
время на партию,
мин.
n – количество
деталей в партии,
 .
N – годовая программа, N=16000 шт.
nз=12 – число запусков в год,
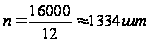 .
 – штучное время
на выполнение
операции,
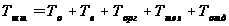 , где
 – основное
время;
 – вспомогательное
время;
 – время на
организационное
обслуживание
рабочего места;
 – время на
техническое
обслуживание
рабочего места;
 – время на отдых
и личные надобности
рабочего;
– подготовительно-заключительное
время.
Для большинства
видов механической
обработки
величина
определяется
по формуле:
 ,
Где
 – длина перемещения
инструмента;
 – число ходов;
 – минутная
подача.
Длина перемещения инструмента складывается из следующих составляющих:
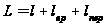 , где
 – длина обработки;
 – длина врезания;
 – длина перебега.
Вспомогательное
время
складывается
из следующих
элементов:
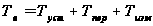 , где
 – время на установку
и снятие заготовки;
 – время, связанное
с выполнением
перехода;
 – время на
контрольные
измерения.
Время на организационное
обслуживание
,
техническое
обслуживание
и на отдых
принимают в
процентах от
оперативного
времени, которое
равно:
 .
Нормирование ведем по [ 3 ]
Операция 005 Токарно-револьверная
Переход 1: Подрезать торец 5 (142,6-1).
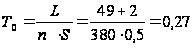 мин.
Переход 2: Точить поверхность 2 (Ш128-0,4).
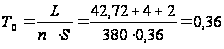 мин.
Переход 3: Расточить отверстие 1 предварительно (Ш39,7+0,16).
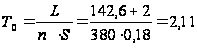 мин.
Переход 4: Расточить отверстие 1 начисто (Ш39,93+0,1).
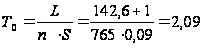 мин.
Переход 5: Расточить выточку 3 предварительно (Ш48+0,62).
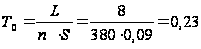 мин.
Переход 6: Расточить выточку 3 окончательно (Ш50+0,16).
мин.
Переход 7: Зенковать фаску 4 (2Ч45є).
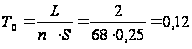 мин.
Переход 8: Тонко расточить отверстие 1 (Ш40+0,039).
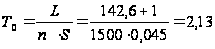 мин.
Основное время на операцию:
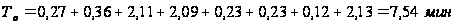 .
Вспомогательное время на операцию:
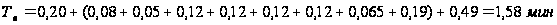 .
Оперативное время на операцию:
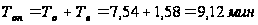 .
Время на обслуживание рабочего места, отдых и личные надобности:
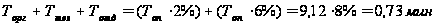 .
Штучное время на операцию:
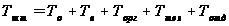 =7,54+1,58+0,73=9,85
мин.
Подготовительно-заключительное время на партию:
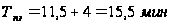 .
Штучно-калькуляционное время:
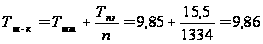 мин.
Операция 010 Токарно-револьверная
Переход 1: Подрезать торец 5 (140-1).
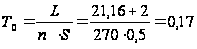 мин.
Переход 2: Зенковать фаску 4 (2Ч45є).
мин.
Переход 3: Подрезать торец 1 и точить канавку 2 (Ш68-0,5).
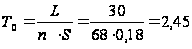 мин.
Переход 4: Точить поверхность 3 (Ш70,34-0,3).
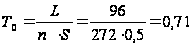 мин.
Основное время на операцию:
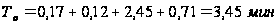 .
Вспомогательное время на операцию:
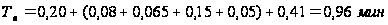 .
Оперативное время на операцию:
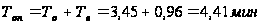 .
Время на обслуживание рабочего места, отдых и личные надобности:
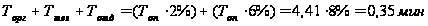 .
Штучное время на операцию:
=3,45+0,96+0,35=4,76
мин.
Подготовительно-заключительное время на партию:
.
Штучно-калькуляционное время:
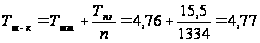 мин.
Операция 015 Радиально-сверлильная
Переход 1: Сверлить 4 отверстия 1 последовательно по кондуктору (Ш14+0,43).
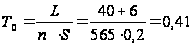 мин.
Основное время на операцию:
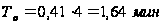 .
Вспомогательное время на операцию:
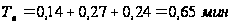 .
Оперативное время на операцию:
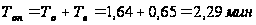 .
Время на обслуживание рабочего места, отдых и личные надобности:
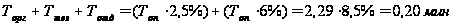 .
Штучное время на операцию:
=1,64+0,65+0,20=2,49
мин.
Подготовительно-заключительное время на партию:
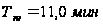 .
Штучно-калькуляционное время:
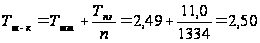 мин.
Операция 020 Фрезерная
Переход 1: Фрезеровать поверхность 1 .
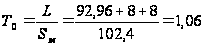 мин.
Вспомогательное время на операцию:
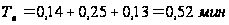 .
Оперативное время на операцию:
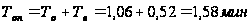 .
Время на обслуживание рабочего места, отдых и личные надобности:
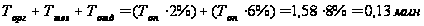 .
Штучное время на операцию:
=1,06+0,52+0,13=1,71
мин.
Подготовительно-заключительное
время на партию:
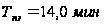 .
Штучно-калькуляционное время:
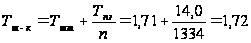 мин.
Операция 025 Фрезерная
Переход 1: Фрезеровать поверхность 1 .
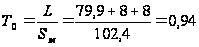 мин.
Вспомогательное время на операцию:
.
Оперативное время на операцию:
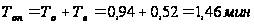 .
Время на обслуживание рабочего места, отдых и личные надобности:
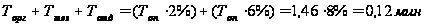 .
Штучное время на операцию:
=0,94+0,52+0,12=1,58
мин.
Подготовительно-заключительное
время на партию:
.
Штучно-калькуляционное время:
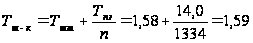 мин.
Операция 030 Фрезерная
Переход 1: Фрезеровать поверхность 1 .
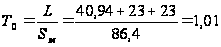 мин.
Вспомогательное время на операцию:
.
Оперативное время на операцию:
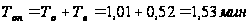 .
Время на обслуживание рабочего места, отдых и личные надобности:
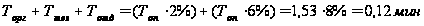 .
Штучное время на операцию:
=1,01+0,52+0,12=1,65
мин.
Подготовительно-заключительное время на партию:
.
Штучно-калькуляционное время:
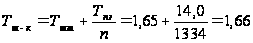 мин.
Операция 040 Вертикально-сверлильная
Переход 1: Центровать отверстие 1.
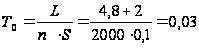 мин.
Переход 2: Сверлить отверстие 1 (Ш14+0,43).
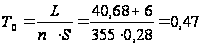 мин.
Переход 3: Зенковать фаску 3 (2Ч45є).
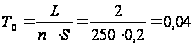 мин.
Переход 4: Нарезать резьбу 2 (М16Ч2-7Н).
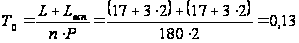 мин.
Основное время на операцию:
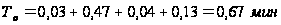 .
Вспомогательное время на операцию:
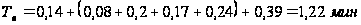 .
Оперативное время на операцию:
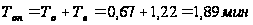 .
Время на обслуживание рабочего места, отдых и личные надобности:
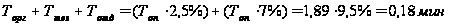 .
Штучное время на операцию:
=0,67+1,22+0,18=2,07
мин.
Подготовительно-заключительное время на партию:
.
Штучно-калькуляционное время:
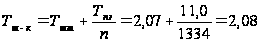 мин.
Операция 045 Круглошлифовальная
Переход 1: Шлифовать поверхность 1.
То = 2П ·L ∙ Кв / (2 Sp· Vsос), мин,
Г
де L –длина рабочего хода стола с заготовкой в осевом направлении;
Кв =1,2 – коэффициент выхаживания.
L = l – (1 – 2K) · Т , мм,
где К – перебег шлифовального круга за пределы длины шлифуемой поверхности заготовки (К = 0,3);
l=96,0 мм – длина обрабатываемой поверхности.
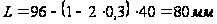 .
Основное время на операцию:
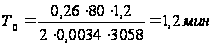 .
Вспомогательное время на операцию:
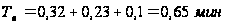 .
Оперативное время на операцию:
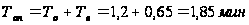 .
Время на обслуживание рабочего места, отдых и личные надобности:
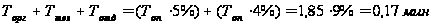 .
Штучное время на операцию:
=1,2+0,65+0,17=2,02
мин.
Подготовительно-заключительное время на партию: