Расчет технологической детали "Втулка"
 – удельные
часовые капитальные
вложения в
станок, коп/час;
 – удельные
часовые капитальные
вложения в
здание, коп/час.
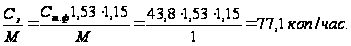
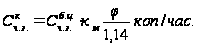
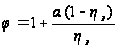
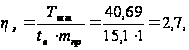
где:
 – принятое
число станков
на операции.
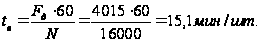
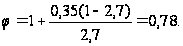
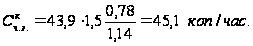
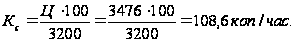
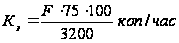
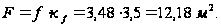
где:
 – производственная
площадь, занимаемая
станком, с учетом
проходов, м2;
 – производственная
площадь, занимаемая
станком, м2;
 – коэффициент,
учитывающий
дополнительную
производственную
площадь (на
проходы, проезды
и др.).
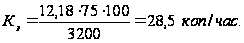
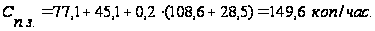
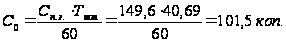
Определение полной себестоимости заготовки из проката:
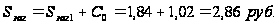
Экономический эффект изготовления заготовки:
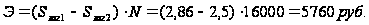
Таблица 11 Сравнительная таблица для выбора заготовки
| Вид заготовки |
Масса заготовки Q, кг |
КИМ | Себестоимость изготовления, руб | Экономический эффект (по отношению к прокату), руб |
| Прокат | 16,34 | 0,29 | 2,86 | |
| Штамповка на ГКМ | 7,54 | 0,62 | 2,5 | 5760 |
Вывод: проанализировав два варианта метода получения заготовки, принимаем штамповку на ГКМ, так как этот метод более эффективен с экономической точки зрения.
Рис. 1
6. Расчет припусков на заготовку
Исходная заготовка
– штамповка
на ГКМ. Масса
исходной заготовки
7,54кг. Расчёт
припусков на
механическую
обработку будем
вести для поверхности
диаметром
Ш70d10 .
Технологический
маршрут обработки
поверхности
Ш70d10
состоит из
однократного
точения и
однократного
шлифования.
Таблица 12
| Технологический переход | Элементы припуска, мкм |
Расчетный припуск 2Zmin мкм |
Расчетный мини- мальный размер dmin, мм |
Допуск на изготовление Тd, мкм |
Принятые размеры по переходам, мм | Полученные предельные припуски, мм | |||||
| Rz | h | ΔΣ | e | dmax | dmin | 2Zmax | 2Zmin | ||||
| Исходная заготовка | 150 | 250 | 1203 | — | — | 73,52 | 4000 | 77,52 | 73,52 | — | — |
| Точение | 30 | 30 | 72,2 | 600 | 2·1744 | 70,04 | 300 | 70,34 | 70,04 | 7,18 | 3,48 |
| Шлифование | — | — | — | — | 2·132 | 69,78 | 120 | 69,90 | 69,78 | 0,44 | 0,26 |
|
|
7,62 | 3,74 | |||||||||

Суммарное значение пространственных отклонений, возникающих при штамповке, будут равны:
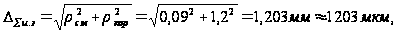
где:
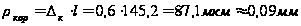 - величина коробления
заготовки
Δк=0,6 мкм/мм – удельная кривизна заготовок (коробление),
Погрешность
заготовки по
смещению .
Суммарные отклонения расположения (пространственные отклонения) после обработки являются следствием копирования исходных отклонений, они определяются для каждого перехода.
Определение промежуточных значений припусков на механическую обработку:
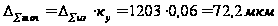 .
 –
коэффициент
уточнения
формы.
На основании записанных в таблице данных проводим расчёт минимальных значений межоперационных припусков, по формуле:
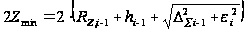 .
Минимальный припуск :
под точение
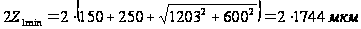 ;
под шлифование
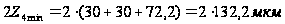 .
Определяем расчетные минимальные размеры шейки золотника после каждого перехода, начиная с конечного (чертежного) размера, который получают:
при шлифовании 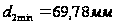
при точении 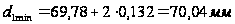
для заготовки
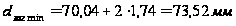
Значение допусков каждого перехода принимаются по таблицам в соответствии с классом точности обработки.
Шлифование
IT 10 ( )
Точение IT
12 ( )
Определяем наибольшие предельные размеры прибавлением допуска к наименьшим предельным размерам:
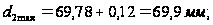
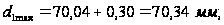
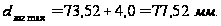 .
Предельные размеры припусков определяются как разность соответствующих наибольших или наименьших размеров:
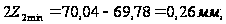
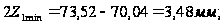
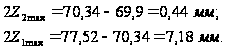
Общий припуск определяем, суммируя промежуточные припуски:
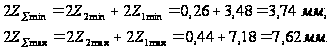
Проверка правильности выполненных расчётов:
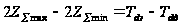
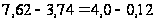
7. Выбор и обоснование варианта маршрутного, технологического процесса
Технологический маршрут обработки заготовки служит для установления последовательности выполнения технологических операций с соблюдением принципа единства и постоянства технологических баз.
Для крупносерийного производства технологический процесс должен быть дифференцирован по операциям.
Все операции выполняются методом получения заданной точности на настроенных станках с применением специальных приспособлений, сокращающих время на установку и снятие заготовок, а также специального и стандартного режущего инструмента.
Технологический маршрут обработки втулки состоит из следующих основных операций:
005 Токарно-револьверная;
010 Токарно-револьверная;
015 Радиально-сверлильная;
020 Фрезерная;
025 Фрезерная;
030 Фрезерная;
035 Слесарная;
040 Вертикально-сверлильная;
045 Круглошлифовальная.
Обоснование варианта маршрутного технологического процесса
Различие двух
вариантов
обработки
детали заключается
в 045 операции.
В первом случае
окончательная
обработка
наружной
цилиндрической
поверхности
Ш70d10
выполняется
шлифованием
с осевым движением
подачи на
круглошлифовальном
станке 3Б12. Во
втором случае
обработка
ведется точением
на токарно-винторезном
станке 1А616.
Произведем сравнение двух вариантов рассчитав штучно-калькуляционное время на рассматриваемую операцию.
В первом случае (см. п. 11):
 .
 мин.
Во втором случае:
Инструмент: Токарный проходной упорный отогнутый резец Т14К8 ГОСТ 18879-73.
Глубина резания t=0,34 мм.
Подача на оборот: S=0,2 мм/об.
Корректируем подачу по паспортным данным станка Sд=0,18 мм/об.
Скорость резания:
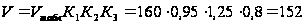 м/мин.
n =
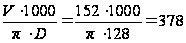 об/мин.
Принимаем по паспорту станка n = 360 об/мин.
Vф =
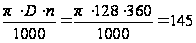 м/мин.
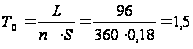 мин.
Вспомогательное время на операцию:
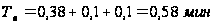 .
Оперативное время на операцию:
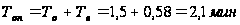 .
Время на обслуживание рабочего места, отдых и личные надобности:
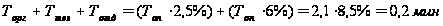 .
Штучное время на операцию:
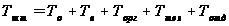 =1,5+0,58+0,2=2,28
мин.
Подготовительно-заключительное время на партию:
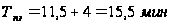 .
Штучно-калькуляционное время:
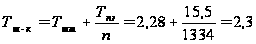 мин.
С учетом годовой программы экономия составит:
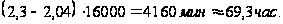
Вывод: выбираем
первый вариант
обработки
наружной
цилиндрической
поверхности
Ш70d10.
Обработка
данным методом
(шлифованием)
будет экономичнее,
поскольку время
на обработку
сократится
(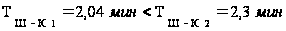 ),
по сравнению
с точением в
один проход.
8. Выбор металлорежущего оборудования и его технические характеристики
Выбор металлорежущего станка для операции определяется методом обработки, габаритными размерами заготовок с учетом их конфигурации, мощностью, необходимой на резание, техническими требованиями, определяющими точность и шероховатость обработанных поверхностей; производительностью и себестоимостью в соответствии с типом производства. При выборе конкретной модели станка необходимо обязательно учитывать его технические характеристики, основные из которых размерные, скоростные и силовые.
Режущий инструмент необходимо выбирать в зависимости от методов обработки, свойств обрабатываемого материала, предусматриваемой точности обработки и качества поверхности. Следует отдавать предпочтение быстродействующим, автоматизированным многоместным приспособлениям, допускающим совмещение переходов, перекрытие основного и вспомогательного времени.
Основные характеристики металлорежущих станков:
Токарно-револьверный станок 1П365:
Наибольший диаметр обрабатываемого прутка, мм 80
Наибольший диаметр заготовки над станиной, мм 500
Наибольший диаметр заготовки над суппортом, мм 320
Наименьшее и наибольшее расстояние от торца
шпинделя до грани револьверной головки, мм 275–1000
Пределы чисел оборотов в минуту 34–1500
Количество ступеней чисел оборотов 12
Наибольший продольный ход револьверной
головки и поперечного суппорта, мм 725
Число продольных и поперечных подач 11
Пределы продольных подач револьверной головки и
поперечного суппорта, мм/об 0,045 – 1,35
Пределы поперечных подач поперечного суппорта, мм/об 0,09 – 2,7
Мощность главного электродвигателя, кВт 14
Габариты станка, мм 3320Ч1565Ч1755
Вес станка, кг 3400
Категория ремонтной сложности 32
Радиально-сверлильный станок 2Е52:
Наибольший диаметр сверления по стали, мм 25
Наибольшее усилие подачи, кг 400
Расстояние от оси шпинделя до колонны, мм 313-813
Расстояние от торца шпинделя до плиты, мм 900
Конус Морзе шпинделя №3
Наибольшее вертикальное перемещение шпинделя, мм 130
Число ступеней скоростей 8
Пределы чисел оборотов в минуту 56-1400
Число ступеней подачи 3
Пределы подач шпинделя, мм/об 0,1; 0,15; 0,2
Мощность электродвигателя, кВт 2,2
Габариты станка, мм 1770Ч815
Категория ремонтной сложности 9
Вертикально-фрезерный станок 6М13П:
Расстояние от оси или торца шпинделя до стола, мм 30-520
Расстояние от вертикальных направляющих до
середины стола, мм 260-580
Расстояние от оси шпинделя до станины (вылет шпинделя), мм 450
Размеры рабочей поверхности стола, мм 800Ч200
Наибольшее перемещение, мм
продольное 900
поперечное 300
вертикальное 300
Число ступеней подач 18
Подача стола, мм/мин:
продольная 25-1250
поперечная 25-1250
вертикальная 8,3-416,6
Диаметр отверстия шпинделя, мм 29
Конус Морзе шпинделя №3
Размер оправок для инструмента, мм 32; 50
Количество скоростей шпинделя 18
Пределы чисел оборотов шпинделя в минуту 31,5-1600
Мощность электродвигателя, кВт
главного движения 10
подачи стола 3
Габариты станка, мм 1720Ч1750
Категория ремонтной сложности 23
Вертикально-сверлильный станок 2Н118:
Наибольший диаметр сверления, мм 18
Конус Морзе шпинделя №2
Наибольшее осевое перемещение шпинделя, мм 150
Вылет шпинделя, мм 200
Расстояние от конца шпинделя до стола, мм
наибольшее 650
наименьшее 0
Перемещение шпинделя на 1 оборот маховичка рукоятки, мм 110
Цена деления лимба, мм 1
Перемещение шпиндельной головки на один оборот маховичка, мм 4,4
Наибольшее перемещение шпиндельной головки, мм 300
Наибольшее вертикальное перемещение стола, мм 350
Перемещение стола на 1 оборот рукоятки, мм 2,4
Ширина рабочей поверхности стола, мм 320
Длина рабочей поверхности стола, мм 320
Число скоростей шпинделя 9
Величины чисел оборотов шпинделя 180, 250, 355, 500, 710, 1000, 1420, 2000, 2800
Число подач 6
Величины подач, об/мин 0,1; 0,14; 0,20;
0,28; 0,40; 0,56
Наибольшее усилие подачи на шпинделе, кг 560
Наибольший крутящий момент на шпинделе, кг.см 880
Мощность, кВт 1,5
Габариты станка, мм 910Ч550
Категория ремонтной сложности 11
Кругло-шлифовальный станок 3Б12:
Наибольший диаметр заготовки над станиной, мм 200
Наибольшая длина обрабатываемой заготовки, мм 500
Конус Морзе передней бабки №3
Диаметр шлифовального круга, мм 300
Число оборотов шпинделя шлифовальной бабки в минуту 2500
Скорость перемещения стола, мм/мин 0,1-6
Угол поворота стола, град ±6
Наибольшее поперечное перемещение шлифовальной бабки, мм 215
Поперечная подача шлифовальной бабки на один ход стола, мм
0,002-0,038
Пределы чисел оборотов поводкового патрона в минуту 78-780
Мощность электродвигателя станка, кВт 3
Габариты станка, мм 2600Ч1750
Категория ремонтной сложности 30
9. Аналитический анализ режимов резания
Назначение режимов резания ведем по [ 11 ]
Операция 005 Токарно-револьверная
Обработка детали ведется на токарно-револьверном станке 1П365.
Заготовка устанавливается в 3-х кулачковый патрон ГОСТ 2675-80, и базируется по наружной цилиндрической и торцовой поверхностям.
Операция осуществляется за 8 переходов.
СОТС: 5%-ная эмульсия из эмульсола НГЛ-205 ТУ 38-1-242-69.
Переход 1: Подрезать торец 5 (142,6-1).
Инструмент: Токарный подрезной прямой резец Т15К6 ГОСТ 18893-73.
Измерительный инструмент: Штангенциркуль ШЦ-׀-150-0,1 ГОСТ 166-89.
Глубина резания t=2,6 мм.
Подача на оборот: S=0,6 мм/об.
Корректируем подачу по паспортным данным станка Sд=0,5 мм/об.
Скорость резания:
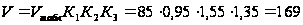 м/мин.
n =
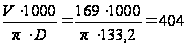 об/мин.
Принимаем по паспорту станка n = 380 об/мин.
Vф =
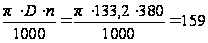 м/мин.
Сила резания:
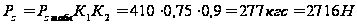 .
Мощность резания:
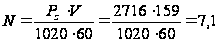 кВт.
Мощность станка
 кВт,
следовательно,
условие выполняется.
Переход 2: Точить поверхность 2 (Ш128-0,4).
Инструмент: Токарный проходной прямой резец Т15К6 ГОСТ 18878-73.
Измерительный инструмент: Штангенциркуль ШЦ-׀-150-0,1 ГОСТ 166-89.
Глубина резания t=2,6 мм.
Подача на оборот: S=0,33 мм/об.
Корректируем подачу по паспортным данным станка Sд=0,36 мм/об.
Скорость резания:
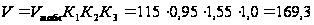 м/мин.
n =
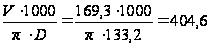 об/мин.
Принимаем по паспорту станка n = 380 об/мин.
Vф =
м/мин.
Сила резания:
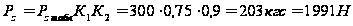 .
Мощность резания:
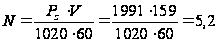 кВт.
Мощность станка
кВт,
следовательно,
условие выполняется.
Расчет режимов резания на переходы 3, 4, 8 (растачивание отверстия 1) приведены в пункте 10.
Переход 5: Расточить выточку 3 предварительно (Ш48+0,62)
Инструмент: Токарный расточной резец Т15К6 ГОСТ 18883-73
Глубина резания t=2,0175мм.
 – число ходов.
Подача на оборот: S=0,1 мм/об.
Корректируем подачу по паспортным данным станка Sд=0,09 мм/об.
Скорость резания:
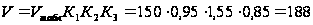 м/мин.
n =
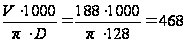 об/мин.
Принимаем по паспорту станка n = 380 об/мин.
Vф =
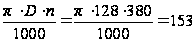 м/мин.
Сила резания:
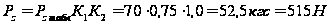 .
Мощность резания:
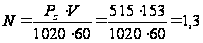 кВт.
Мощность станка
кВт,
следовательно,
условие выполняется.
Переход 6: Расточить выточку 3 окончательно (Ш50+0,16)
Инструмент: Токарный расточной резец Т15К6 ГОСТ 18883-73
Измерительный инструмент: Штангенциркуль ШЦ-׀-125-0,02 ГОСТ 166-89.
Глубина резания t=1,0 мм.
Подача на оборот: S=0,08 мм/об.
Корректируем подачу по паспортным данным станка Sд=0,09 мм/об.
Скорость резания:
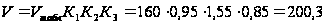 м/мин.
n =
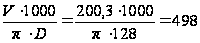 об/мин.
Принимаем по паспорту станка n = 380 об/мин.
Vф =
м/мин.
Сила резания:
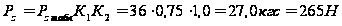 .
Мощность резания:
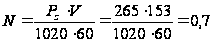 кВт.
Мощность станка
кВт,
следовательно,
условие выполняется.
Переход 7: Зенковать фаску 4 (2Ч45є)
Инструмент: Зенковка коническая 2353-0148 Р6М5 ГОСТ 14953-80.
Измерительный инструмент: шаблон СТП.
Глубина резания t=2,0 мм.
Подача на оборот: S=0,3 мм/об.
Корректируем подачу по паспортным данным станка Sд=0,25 мм/об.
Скорость резания:
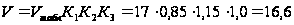 м/мин.
n =
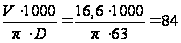 об/мин.
Принимаем по паспорту станка n = 68 об/мин.
Vф =
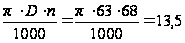 м/мин.
Сила резания:
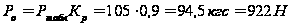 .
Крутящий момент:
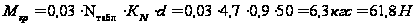 .
Мощность резания:
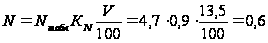 кВт.
Мощность станка
кВт,
следовательно,
условие выполняется.
Операция 010 Токарно-револьверная
Обработка детали ведется на токарно-револьверном станке 1П365.
Заготовка устанавливается в 3-х кулачковый патрон ГОСТ 2675-80, и базируется по наружной цилиндрической и торцовой поверхностям.
Операция осуществляется за 4 перехода.
СОТС: 5%-ная эмульсия из эмульсола НГЛ-205 ТУ 38-1-242-69.
Переход 1: Подрезать торец 5 (140-1)
Инструмент: Токарный подрезной прямой резец Т15К6 ГОСТ 18893-73.
Измерительный инструмент: Штангенциркуль ШЦ-׀-150-0,1 ГОСТ 166-89. Глубина резания t=2,6 мм.
Подача на оборот: S=0,6 мм/об.
Корректируем подачу по паспортным данным станка Sд=0,5 мм/об.
Скорость резания:
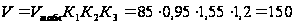 м/мин.
n =
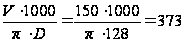 об/мин.
Принимаем по паспорту станка n = 270 об/мин.
Vф =
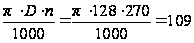 м/мин.
Сила резания:
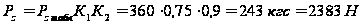 .
Мощность резания:
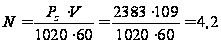 кВт.
Мощность станка
кВт,
следовательно,
условие выполняется.
Переход 2: Зенковать фаску 4 (2Ч45є)
Инструмент: Зенковка коническая Р6М5 ГОСТ 14953-80
Измерительный инструмент: Шаблон СТП.
Глубина резания t=2,0 мм.
Подача на оборот: S=0,25 мм/об.
Корректируем подачу по паспортным данным станка Sд=0,25 мм/об.
Скорость резания:
м/мин.
n =
об/мин.
Принимаем по паспорту станка n = 68 об/мин.
Vф =
м/мин.
Сила резания:
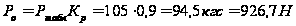 .
Крутящий момент:
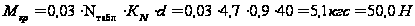 .
Мощность резания:
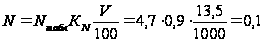 кВт.
Мощность станка
кВт,
следовательно,
условие выполняется.
Переход 3: Подрезать торец 1 и точить канавку 2 (Ш68-0,5)
Инструмент: Токарный отрезной резец Р6М5 ГОСТ 18874-73
Измерительный инструмент: Штангенциркуль ШЦ-׀-150-0,1 ГОСТ 166-89