Расчет технологической детали "Втулка"
Штучно-калькуляционное время:
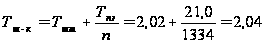 мин.
Таблица № 13 Нормы времени по операциям
| Номер и наименование операции |
мин |
мин |
мин |
Тоб=Торг+Ттех , % |
% |
мин |
мин |
мин |
| 005 Токарно-револьверная | 7,54 | 1,58 | 9,12 | 2 | 6 | 15,5 | 9,85 | 9,86 |
| 010 Токарно-револьверная | 3,45 | 0,96 | 4,41 | 2 | 6 | 15,5 | 4,76 | 4,77 |
| 015 Радиально-сверлильная | 1,64 | 0,65 | 2,29 | 2,5 | 6 | 11,0 | 2,49 | 2,50 |
| 020 Фрезерная | 1,06 | 0,52 | 1,58 | 2 | 6 | 14,0 | 1,71 | 1,72 |
| 025 Фрезерная | 0,94 | 0,52 | 1,46 | 2 | 6 | 14,0 | 1,58 | 1,59 |
| 030 Фрезерная | 1,01 | 0,52 | 1,53 | 2 | 6 | 14,0 | 1,65 | 1,66 |
| 040 Вертикально-сверлильная | 0,67 | 1,22 | 1,89 | 2,5 | 7 | 11,0 | 2,07 | 2,08 |
| 045 Круглошлифовальная | 1,2 | 0,65 | 1,85 | 5 | 4 | 21 | 2,02 | 2,04 |
| Итого | 26,13 | 26,22 |
 ,
 ,
 ,
 ,
 ,
 ,
 ,
12. Определение фактического типа и организационной формы производства
На основании нормирования технологического процесса определяем среднее штучно-калькуляционное время:
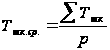 ,
где
р=8 – количество операций.
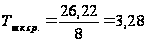 мин.
Определяем такт выпуска деталей:
 ,
где
 час. – действительный
годовой фонд
работы оборудования
при односменной
работе в часах.
 шт. – годовая
программа.
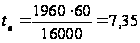 мин.
Определяем коэффициент серийности:
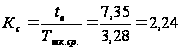 ,
что соответствует крупносерийному производству.
Формы организации производства зависят от:
Порядка выполнения операций техпроцесса;
Расположение оборудования;
Количества изделий и направления их движения в процессе изготовления
Целесообразность применения поточной формы организации производства устанавливается на основе сопоставления среднего штучного времени с расчетным тактом выпуска, т.е. по числу работающих мест Rм , приходящихся на одну операцию.
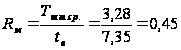 .
При
 принимается
групповая форма
организации
производства.
13. Расчет количества металлорежущих станков на программу
Правильный выбор оборудования определяет его рациональное использование во времени. При выборе станков этот фактор должен учитываться таким образом, чтобы исключить их простои, т.е. нужно выбирать станки по производительности.
Определение расчетного числа станков на операции:
 ,
где
 – штучно-калькуляционное
время на операцию;
 – такт выпуска
деталей.
Коэффициент загрузки оборудования:
 , %
где
 – принятое
число станков
на операцию.
Таблица № 14
| № операции | Модель станка |
|
|
|
|
| мин | – | – | % | ||
| 005 | 1П365 | 9,86 | 1,34 | 2 | 99 |
| 010 | 1П365 | 4,77 | 0,65 | ||
| 015 | 2Е52 | 2,50 | 0,34 | 1 | 34 |
| 020 | 6М13П | 1,72 | 0,23 | 1 | 68 |
| 025 | 6М13П | 1,59 | 0,22 | ||
| 030 | 6М13П | 1,66 | 0,23 | ||
| 040 | 2Н118 | 2,08 | 0,28 | 1 | 28 |
| 045 | 3Б12 | 2,04 | 0,28 | 1 | 28 |
| Итого | 6 | 257 | |||


Средний коэффициент
загрузки станков:
 .
Рис. 4. График загрузки оборудования
14. Расчет производственных и вспомогательных рабочих
Определение числа рабочих станочников:
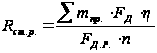 , где
 – число станков
на участке;
час.
– действительный
годовой фонд
времени работы
оборудования
при односменной
работе;
 – коэффициент
ремонта оборудования;
 час.
– действительный
годовой фонд
времени работы
рабочего;
 – количество
смен.
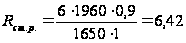 чел.
Принимаем
 человек.
Определение числа вспомогательных рабочих:
Число вспомогательных рабочих принимается в пределах 15-20% от числа производственных рабочих.
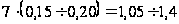
Принимаем 2 человека.
Определение числа младшего обслуживающего персонала (МОП):
Число МОП составляет 2-3% от общего числа рабочих.
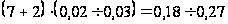
Принимаем 1 человека.
Определение числа инженерно-технических работников (ИТР):
Число ИТР составляет 10-12% от общего числа рабочих и МОП.
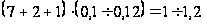
Принимаем 2 человека.
Общее число работающих на участке:
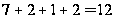 человек.
15. Описание и принцип работы контрольного приспособления
Контроль, которому подвергается каждый узел и каждая изготовленная деталь, имеет целью проверить соответствие точности формы относительного положения и перемещения их исполнительных поверхностей установленным нормам. Чтобы получить при контроле наиболее полное представление о значении контролируемого параметра, необходимо исключить, насколько это возможно влияние погрешности параметров связанных с ними.
Радиальное биение - разность наибольшего и наименьшего расстояний от точек реального профиля поверхности вращения до базовой оси (оси базовой поверхности или общей оси) в сечении плоскостью, перпендикулярной базовой оси.
Расчёт погрешности контрольно-измерительного приспособления.
Условие годности КИП по точности:
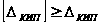
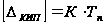
где:
 –
допустимая
погрешность
измерения КИП;
Тп – допуск контролируемого параметра;
к – нормирующий коэффициент (0,2 – 0,35), принимаем к=0,35;
=
0,35∙0,1 =0,035мм=35 мкм
Погрешность измерения для данного случая контроля будет иметь вид:
 =
∆б+ ∆пр+∆гол
+ ∆мет
где: ∆б.=0 мкм – погрешность базирования;
∆пр= 4 мкм – погрешность оправки;
∆гол.=3 мкм – погрешность индикаторной головки;
В качестве индикатора принимаем – головку пружинную (микрокатор), 5 ИГП (ГОСТ 6933-72), с ценной деления 0,005 мм.
∆мет. = 2 мкм – погрешность метода измерения;
=
0+4+3+2 =9 мкм <
=
35 мкм – условие
выполняется.
Описание контрольно-измерительного приспособления
Приспособление состоит из плиты 1, на которой размещены оправка 2 и индикаторная стойка 3. Индикатор 6 крепится на стойке при помощи кронштейна 4 , напротив участка измерения.
Предварительно индикатор отводят в противоположное от места измерения положение. Контролируемую деталь устанавливают на оправку 2. Подводится индикатор. Деталь вращают рукой относительно своей оси минимум на один оборот, производят измерения предельных отклонений стрелки индикатора. По разности показаний определяют радиальное биение.
Рис. 5 Схема контрольно-измерительного приспособления
16. Технико-экономические показатели
Таблица № 15
| № | Наименование показателей | Ед. изм. | Количество |
| 1 | Наименование детали | – | Втулка |
| 2 | Годовая программа выпуска | шт. | 16000 |
| 3 | Число смен работы | – | 1 |
| 4 | Действительный годовой фонд времени работы оборудования | час | 1960 |
| 5 | Действительный годовой фонд времени рабочего | час | 1650 |
| 6 | Масса готовой детали | кг | 4,65 |
| 7 | Масса заготовки | кг | 7,54 |
| 8 | Коэффициент использования материала заготовки | – | 0,62 |
| 9 | Сумма основного времени по операциям | мин. | 17,51 |
| 10 | Сумма штучного времени по операциям | мин. | 26,13 |
| 11 | Средний коэффициент загрузки оборудования | – | 0,43 |
| 12 | Количество станков | шт. | 6 |
| 13 | Количество станочников | чел. | 7 |
| 14 | Общее количество работающих на участке | чел. | 12 |
17. Список используемой литературы
Курсовое проектирование: Метод. Указания для спец-тей 1201 –Спб: ПИМаш 2005.
Горбацевич А.Ф., Шкред В.А. Курсовое проектирование по технологии машиностроения: учебное пособие для машиностроит. Спец-тей вузов. – Минск. 1983.
Общемашиностроительные нормативы времени вспомогательного, на обслуживание рабочего места и подготовительно-заключительного на работы, выполняемые на металлорежущих станках. – М.: Изд-во НИИ труда, 1984.
Справочник технолога-машиностроителя. В 2-х т. Т. 1/ Под ред. А.Г. Косиловой и Р.К. Мещерякова. – 4-е изд., перераб. И доп. – М.: Машиностроение, 1985.
Справочник технолога-машиностроителя. В 2-х т. Т. 2/ Под ред. А.Г. Косиловой и Р.К. Мещерякова. – 4-е изд., перераб. И доп. – М.: Машиностроение, 1985.
Экономическая эффективность новой техники и технологии в машиностроении/ К.М. Великанов, В.А. Березин, Э.Г. Васильева и др.: Под ред. К.М. Великанова. – Л.: Машиностроение, 1981.
Методические указания. Выбор шлифовальных кругов, режимов шлифования и нормирование. / В.Г. Юрьев - Спб: ПИМаш, 2006.
Расчет точности станочных приспособлений. / В.Г. Юрьев, Ю.М. Зубарев, А.Г. Схиртладзе, А.В. Приемышев, В.В. Звоновских, Л.А. Куцанов - Спб: ПИМаш, 2002.
Обработка металлов резанием: Справочник технолога / А.А. Панов, В.В Вникин, Н.Г. Бойм и др.: Под общ. ред. А.А. Панов. – М.: Машиностроение, 1988.
Маталин А.А. Технология машиностроения: Учебник для машиностроительных вузов. – Л.: Машиностроение, 1985.
Режимы резания металлов. / Под ред. Ю.В. Барановского – М.: машиностроение, 1972.