Технологический процесс изготовления корпуса приспособления для крепления оправок с хвостовиком HSK-63
Данные по выбору оборудования заносим в таблицу 5.
5.2 Выбор приспособлений
При выборе приспособлений будем руководствоваться следующими правилами [1]:
1)Приспособление должно обеспечивать материализацию теоретической схемы базирования на каждой операции с помощью опорных и установочных элементов.
2)Приспособление должно обеспечивать надежные закрепление заготовки при обработке.
3)Приспособление должно быть быстродействующим и удобным в эксплуатации.
4)Зажим заготовки должен осуществляться, как правило, автоматически.
5)Следует отдавать предпочтение стандартным, нормализованным, универсально-сборным приспособлениям, и только при их отсутствии проектировать специальные приспособления.
Исходя из типа и модели станка и метода обработки, выбираем тип приспособления.
Выбор приспособления будем производить в следующем порядке:
1) Исходя из теоретической схемы базирования и формы базовых поверхностей, выбираем вид и форму опорных, зажимных и установочных элементов.
2) Исходя из расположения базовых поверхностей и их состояния (точность, шероховатость), формы заготовки и расположения обрабатываемых поверхностей выбираем конструкцию приспособлений.
3) Исходя из габаритов заготовки и размеров базовых поверхностей, выбираем типоразмер приспособления.
Данные по выбору приспособлений заносим в таблицу 5.
5.3 Выбор режущего инструмента
При выборе РИ будем руководствоваться следующими правилами:
Выбор инструментального материала определяется требованиями, с одной стороны, максимальной стойкости, а с другой минимальной стоимости.
Следует отдавать предпочтение стандартным и нормализованным инструментам. Специальный инструмент следует проектировать в крупносерийном и массовом производстве, выполнив предварительно сравнительный экономический анализ.
При проектировании специального режущего инструмента следует руководствоваться рекомендациями по совершенствованию РИ.
Выбор режущего инструмента (РИ) будем производить в следующем порядке:
Исходя из типа и модели станка, расположения обрабатываемых поверхностей и метода обработки, определяем вид РИ.
Исходя из марки обрабатываемого материала, его состояния и состояния поверхности, выбираем марку инструментального материала.
Исходя из формы обрабатываемой поверхности, назначаем геометрические параметры режущей части (форма передней поверхности, углы заточки: g, a, j, j1, l; радиус при вершине).
Исходя из размеров обрабатываемой поверхности, выбираем конструкцию инструмента, его типоразмер и назначаем период стойкости Т.
Данные по выбору РИ заносим в таблицу 5.
5.4 Выбор средств контроля
При выборе средств контроля будем руководствоваться следующими правилами [1]:
Точность измерительных инструментов и приспособлений должна быть существенно выше точности измеряемого размера, однако неоправданное повышение точности ведет к резкому удорожанию.
В единичном и мелкосерийном производстве следует применять инструменты общего назначения: штангенциркули, микрометры, длинномеры и т.д.
В крупносерийном производстве – специальные инструменты.
Следует отдавать предпочтение стандартным и нормализованным средствам контроля.
Данные по выбору средств контроля заносим в таблицу 5.
Результаты выбора средств технологического оснащения заносим в таблицу 5.
Таблица 5. (Выбор средств технологического оснащения)
|
№ и название операции. |
Марка и название оборудования | Приспособление | Режущий инструмент | Средства контроля |
| 00 Заготовительная | - | - | - | Твердомер |
| 05 Токарная (черновая) | 16К20 токарно-винторезный |
3-х кулачковый самоцентрирующий патрон Ш 260 ГОСТ2675-80 |
Резец прохо- дной 16*16 Т15К6 φ=45˚ ГОСТ18868-73 Резец расточной Т15К6 φ=60˚ ГОСТ6743-61 |
Шц1(0-320мм) ГОСТ166-63 |
| 10 Токарная (черновая) | 16К20 токарно-винторезный | Разжимной цанговый патрон ГОСТ 2831-63 |
Резец прохо- дной 16*16 Т15К6 φ=45˚ ГОСТ18868-73 Резец расточной Т15К6 φ=60˚ ГОСТ6743-61 |
Шц1(0-320мм) ГОСТ166-63 |
| 15 Токарная (чистовая) | 16К20Ф3 токарно-винторезный с ЧПУ | Разжимной цанговый патрон ГОСТ 2831-63 |
Резец вставка 16*16 Т15К6 φ=45˚ ГОСТ10043-62 Резец расточной Т15К6 φ=60˚ ГОСТ18868-73 |
Шц1(0-320мм) ГОСТ166-80 |
| 20 Токарная (чистовая) | 16К20Ф3 токарно-винторезный с ЧПУ | Разжимной цанговый патрон ГОСТ 2831-63 |
Резец вставка 16*16 Т15К6 φ=45˚ ГОСТ10043-62 Резец расточной Т15К6 φ=60˚ ГОСТ618898-73 |
Шц1(0-320мм) ГОСТ166-80 |
| 25 Сверлильная | 2Н118 вертикально-сверлильный | Приспособление специальное |
Сверло-зенкер ВК8 ГОСТ12122-66 Сверло-развёртка ВК8 ГОСТ10903-77 |
Шц1(0-125мм) ГОСТ166-80 |
| 30 Сверлильная | 2Н118 вертикально-сверлильный | Приспособление специальное, кондукторная втулкаГОСТ4922-61 | Спиральное сверло Т15К6 ГОСТ10902-64 | Шц1(0-125мм) ГОСТ166-80 |
| 35 Фрезерная | 6Р80Г вертикально-фрезерный | Приспособление специальное | Концевая фреза Т15К6 ГОСТ8237-57 |
Шц1(0-125мм) ГОСТ166-80 Шг1(0-64мм) ГОСТ162-64 |
| 40 Внутришлифова- льная | 3К227В внутришлифовальный | Разжимной цанговый патрон ГОСТ 2831-63 |
Круг шлифовальный КЧЭ25СМ2К ГОСТ9206-70 |
Микро- метр нутромер ГОСТ10-58 |
| 45 Торце-круглошлифо-вальная | 3Б153Т Торце-круглошлифовальный | Разжимной цанговый патрон ГОСТ 2831-63 |
Круг шлифовальный КЧЭ25СМ2К ГОСТ16167-70 |
Микро- метр (0-300мм) ГОСТ6507-60 |
| 50 Моечная |
Однокамерная моечная машина |
- | - | - |
| 55 Контрольная | Контрольный стол | - | - | Все необходимые средства контроля. |
6 Расчёт припусков на обработку
Задача раздела - определить припуски на обработку одной самой точной поверхности детали и сравнить её размер с ранее выбранными припусками на обработку.
Расчёт припусков состоит в определении толщины слоя материала, удаляемого в процессе обработки заготовки. Припуск должен быть минимальным, чтобы уменьшить количество снимаемого материала и расходы на обработку, и в то же время достаточным, чтобы исключить появление на обработанной поверхности дефектов ( шероховатость, чернота, отбеленный слой и т. п.) черновых операций.
Припуск на самую точную поверхность 11 Ж60К6 рассчитаем аналитическим методом по переходам [4]. Результаты расчета будем заносить в таблицу 6.
1) В графы 1 и 2 заносим номера и содержание переходов по порядку, начиная с получения заготовки и кончая окончательной обработкой; заготовительной операции присваиваем № 0.
2) В графу 3 записываем квалитет точности, получаемый на каждом переходе. По табл. 1.2. [2] определяем величину Td допуска для каждого квалитета и записываем в графу 4.
3) Для каждого перехода определяем составляющие припуска.
По таблице 6.1 и 6.2 [2] определяем суммарную величину, а = hд + Rz, где Rz - высота неровностей профиля мм, hд - глубина дефектного слоя мм. Значение а заносим в графу 5 таблицы 6.
По формуле D = 0,25Td [2] определяем суммарное отклонение формы и расположения поверхностей после обработки на каждом переходе. Значение D заносим в графу 6 таблицы 6.
Погрешность установки e заготовки в приспособлении на каждом переходе равна 0, так как совпадают измерительная и технологическая базы [2]. Значение e заносим в графу 7 таблицы 6. Для переходов 0 и в графе 7 делаем прочерк.
4) Определяем предельные значения припусков на обработку для каждого перехода, кроме 0.
Минимальное значение припуска определяем по формуле [2]:
Zi min =
ai-1 +
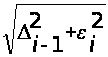
Здесь и далее индекс i относится к данному переходу, i-1 - к предыдущему переходу, i+1 - к последующему переходу.
Z1
min = а0
+
 =
0,3 +
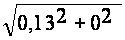 =
0,43 мм.
Z2
min = а1
+
 =
0,05 +
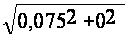 =
0,125 мм.
Z3
min = а2
+
 =
0,05 +
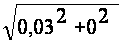 = 0,08 мм.
Z4
min = а3
+
 =
0,05 +
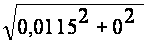 =
0,0615 мм.
Z5
min = а4
+
 =
0,05 +
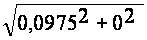 = 0,05475 мм.
Определим расчётный максимальный размер Dр для каждого перехода по формуле [2]:
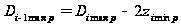
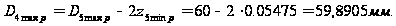
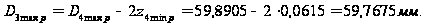
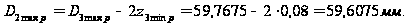
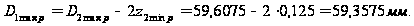
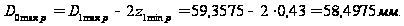
Значения Dmaxp заносят в графу 8 таблицы 6.
Округлим значение Dp для каждого перехода до того же знака десятичной дроби, с каким задан допуск на размер для этого перехода, в сторону уменьшения.
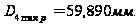
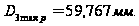
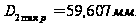
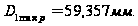
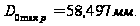
Округлённые значения Dр заносят в графу 9 таблицы 6.
Определим минимальный размер для каждого перехода по формуле [2]:
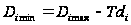
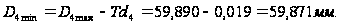
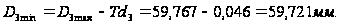
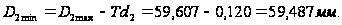
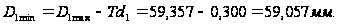
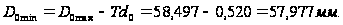
Минимальное значение размера заносим в графу 10 таблицы 6.
Максимальное значение припуска определяем по формуле [2]:
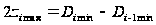
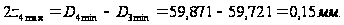
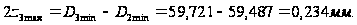
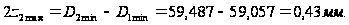
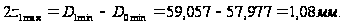
Минимальное значение припуска на диаметр:
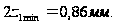
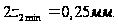
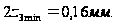
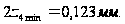
Значение 2Zmin и 2Zmax заносим в графы 11 и 12 таблицы 6. В строке, соответствующей переходу 0, делаем прочерк.
Определяем общий припуск на обработку Z0, суммируя промежуточные припуски:
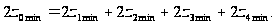
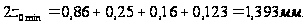
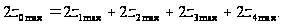
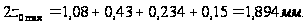
Значение Z0max и Z0min заносим в строку 7 таблицы 6.
Проверим правильность расчётов по формулам:
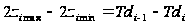
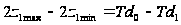
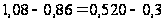
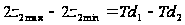
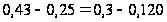
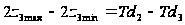
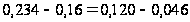
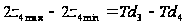
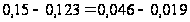
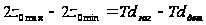
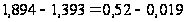
где Tdзаг – допуск на размер заготовки; Tdдет – допуск на размер готовой детали.
Проверка сходится, следовательно припуски рассчитаны верно.
Таблица 6. (Расчёт припусков на обработку)
| № | Содерж. | JT | Td | α | ε | Δ | Dр | Dmin |
2 Zmin |
2 Zmax |
| 00 | Заг. | 14 | 0,520 | 0,30 | 0 | 0,130 | 58,497 | 57,977 | - | - |
| 01 |
Ток. (черн.) |
12 | 0,300 | 0,05 | 0 | 0,075 | 59,357 | 59,057 | 0,86 | 1,08 |
| 02 |
Ток. (чис.) |
10 | 0,120 | 0,05 | 0 | 0,030 | 59,607 | 59,487 | 0,25 | 0,43 |
| 03 | Шлифовальная | 8 | 0,046 | 0,05 | 0 | 0,0115 | 59,767 | 59,721 | 0,16 | 0,234 |
| 04 |
Шлифовальная (чис.) |
6 | 0,019 | 0,05 | 0 | 0,0047 | 59,890 | 59,871 | 0,12 | 0,15 |
| 2Z0min | 1,393 | 2Z0max | 1,894 | |||||||
7 Разработка технологических операций
Задача раздела - определить содержание операций ТП, рассчитать режимы резания, и нормы времени на две операции.
7.1 Определение режимов резания
Режим резания - это сочетание глубины резания, подачи и скорости резания.
Наша задача состоит в том, чтобы найти возможное единственное сочетание элементов режима резания, которое обеспечивает экстремальное значение критериев оптимальности (например, минимальная себестоимость).
1) Рассчитаем режимы резания на операцию 25 сверлильную.
Для выбранной операции - сверлильная - применим таблично - аналитический метод определения режимов резания [4].
Данную операцию выполним за два перехода - сверление отверстий 4 сверлом – зенкером, сверление отверстия 8 сверлом-развёрткой.
Разработку режима резания при сверлении начинают с установления характеристики инструмента. Для сверления отверстий 4 и 8 выберем материал сверл ВК 8 ГОСТ 6647-64 [4].
Основные параметры резания при сверлении:
Переход 1
- глубина резания t = 0,5D = 0,5*12 = 6мм где D диаметр просверливаемого отверстия.
- подача S = 0,42мм/об выбираем по таблице [4]
- скорость резания
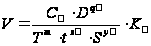
где Сυ – постоянная величина для определённых условий обработки (выбирают по таблице [4]); Т – период стойкости инструмента; t – глубина резания; S – подача; xυ, yυ, qυ, m – показатели степени (выбирают по таблице [4]); Kυ – поправочный коэффициент на скорость резания равный:
Kυ = Км υ*Кu υ*Кl υ = 0,83*0,83*1 = 0,689
где
Км υ
=
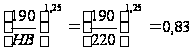 - коэффициент
на качество
обрабатываемого
материала; Кuυ
=083 - коэффициент
на инструментальный
материал; Кl
υ
= 1 коэффициент
учитывающий
глубину просверливаемого
отверстия.
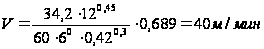
- крутящий момент и осевая сила
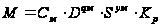
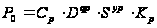
где См и Ср - – постоянная величина для определённых условий обработки (выбирают по таблице [4]); yм, qм, yр, qр np – показатели степени (выбирают по таблице [4]); Кр - коэффициент учитывающий механические свойства обрабатываемого материала:
Кр
=
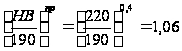
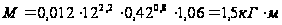
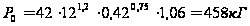
- мощность резания
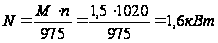
- частота вращения инструмента
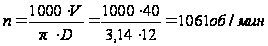
по паспорту станка принимаем S = 0,40 мм/об и n = 1020 об/мин. Станок по мощности проходит.
Переход 2
- глубина резания t = 0,5D = 0,5*5 = 2,5мм где D диаметр просверливаемого отверстия.
- подача S = 0,22 мм/об выбираем по таблице [4]
- скорость резания
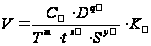
где Сυ – постоянная величина для определённых условий обработки (выбирают по таблице [4]); Т – период стойкости инструмента; t – глубина резания; S – подача; xυ, yυ, qυ, m – показатели степени (выбирают по таблице [4]); Kυ – поправочный коэффициент на скорость резания равный:
Kυ = Км υ*Кu υ*Кl υ = 0,83*0,83*1 = 0,689
где
Км υ
=
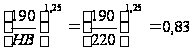 - коэффициент
на качество
обрабатываемого
материала; Кuυ
=083 - коэффициент
на инструментальный
материал; Кl
υ
= 1 коэффициент
учитывающий
глубину просверливаемого
отверстия.
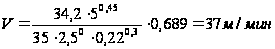
- крутящий момент и осевая сила
где См и Ср - – постоянная величина для определённых условий обработки (выбирают по таблице [4]); yм, qм, yр, qр np – показатели степени (выбирают по таблице [4]); Кр - коэффициент учитывающий механические свойства обрабатываемого материала:
Кр
=
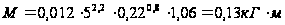
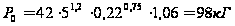
- мощность резания
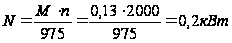
- частота вращения инструмента
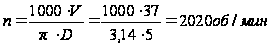
по паспорту станка принимаем S = 0,20 мм/об и n = 2000 об/мин. Станок по мощности проходит.
2) Рассчитаем режимы резания на операцию 20 токарную (чистовую).
Для выбранной операции - токарная - применим таблично - аналитический метод определения режимов резания [4].
Данную операцию выполним за два перехода - подрезка торца 7 – расточным резцом, растачивание отверстия 19, 20 расточным резцом и растачивание канавки 21 фасонным расточным резцом.