для крепления оправок с хвостовиком HSK-63" width="25" height="22" align="BOTTOM" border="0" />
1,08 |
1,08 |
Данные
кафедры ЭиУП
(Прил.
11)
|
| 6 |
Коэффициент
доплат за
профмастерство
(начиная с 3-го
разряда) |

|
1,2 |
1,2 |
Данные
кафедры ЭиУП
(Прил.
11)
|
| 7 |
Коэффициент
доплат за условия
труда |

|
1,08 |
1,08 |
Данные
кафедры ЭиУП
(Прил.
11)
|
| 8 |
Коэффициент
доплат за вечерние
и ночные часы |

|
1,2 |
1,2 |
Данные
кафедры ЭиУП
(Прил.
11)
|
| 9 |
Коэффициент
премирования |

|
1,2 |
1,2 |
Данные
кафедры ЭиУП
(Прил.
11)
|
| 10 |
Коэффициент
выполнения
норм |

|
1,1 |
1,1 |
Данные
кафедры ЭиУП
(Прил.
11)
|
| 11 |
Коэффициент
отчисления
на социальные
нужды |

|
0,26 |
0,26 |
Данные
кафедры ЭиУП
(Прил.
11)
|
| 12 |
Трудоемкость
проектирования
техники, технологии |

|
85 |
85 |
Прил.
8 |
| 13 |
Цена
единицы оборудования |

|
270000 |
250000 |
Прил.
4 или п. 5-7 списка
литературы |
|
|

|
160000 |
160000 |
|
| 14 |
Коэффициент
расходов на
доставку и
монтаж оборудования
(0,1…0,25) |

|
0,2 |
0,2 |
- |
| 15 |
Выручка
от реализации
изношенного
оборудования
(5% от цены) |

|
13500 |
12500 |
Расчет |
|
|

|
8000 |
8000 |
|
| 16 |
Эффективный
годовой фонд
времени работы
оборудования
(при односменной
работе – 2030 часов,
при 2-х сменной
– 4015 часов, при
3-х сменной –
5960 часов) |

|
4015 |
4015 |
Или
расчет из раздела
дипломной
работы – "Планировка
участка". |
| 17 |
Коэффициент
на текущий
ремонт оборудования |

|
0,3 |
0,3 |
-
|
| 18 |
Установленная
мощность
электродвигателя
станка |

|
13,0 |
12,0 |
Паспорт
станка |
|
|

|
3,76 |
3,76 |
|
| 19 |
Коэффициент
одновременности
работы электродвигателей
(0,8…1,0) |

|
0,9 |
0,9 |
- |
| 20 |
Коэффициент
загрузки
электродвигателей
по мощности
(0,7…0,8) |

|
0,75 |
0,75 |
- |
| 21 |
Коэффициент
загрузки
электродвигателя
станка по времени
(0,5…0,85) |

|
0,68 |
0,68 |
- |
| 22 |
Коэффициент
потерь электроэнергии
в сети завода
(1,04…1,08) |

|
1,06 |
1,06 |
-
|
| 23 |
Тариф
платы за электроэнергию |

|
1,35 |
1,35 |
Данные
кафедры ЭиУП
(Прил.
11)
|
| 24 |
Коэффициент
полезного
действия станка
(0,7…0,95) |

|
0,80 |
0,80 |
Паспорт
станка |
|
|

|
0,80 |
0,80 |
|
| 25 |
Цена
(себестоимость
изготовления)
единицы инструмента |

|
150,0 |
160,0 |
Прил.
2, п. 5-7 списка
литературы. |
|
|

|
46,46 |
23,46 |
|
| 26 |
Коэффициент
транспортно-заготовительных
расходов на
доставку
инструмента |

|
1,02 |
1,02 |
-
|
| 27 |
Выручка
от реализации
изношенного
инструмента
по цене металлолома
(20% от цены) |

|
30,0 |
32,0 |
Расчет |
|
|

|
9,29 |
4,69 |
|
| 28 |
Количество
переточек
инструмента
до полного
износа |

|
28 |
15 |
Прил.
1 |
|
|

|
16 |
16 |
|
| 29 |
Стоимость
одной переточки |

|
16,0 |
98,2 |
Прил.
1 |
|
|

|
144 |
144 |
|
| 30 |
Коэффициент
случайной
убыли инструмента |

|
1,1 |
1,1 |
Прил.
1 |
| 31 |
Стойкость
инструмента
между переточками |

|
1,0 |
1,0 |
Прил.
1 |
|
|

|
2,0 |
3,0 |
|
| 32 |
Цена
единицы приспособления |

|
5220,0 |
3556,8 |
Прил.
2, п. 5-7 списка
литературы. |
|
|

|
8283,2 |
10283,2 |
|
| 33 |
Коэффициент,
учитывающий
затраты на
ремонт приспособления
(1,5…1,6) |

|
1,5 |
1,5 |
-
|
| 34 |
Выручка
от реализации
изношенного
приспособления
(20% от цены) |

|
1044,00 |
711,36 |
Расчет |
|
|

|
1656,64 |
2056,64 |
|
| 35 |
Количество
приспособлений,
необходимое
для производства
годовой программы
деталей |

|
1 |
1 |
Расчет |
| 36 |
Физический
срок службы
приспособления
(3…5 лет) |

|
4 |
4 |
-
|
| 37 |
Расход
на смазочно-охлаждающие
жидкости (200…300
руб. на один
станок в год) |

|
250,0 |
250,0 |
-
|
| 38 |
Удельный
расход воды
для охлаждения
на один час
работы станка |

|
0,6 |
0,6 |
Данные
кафедры ЭиУП |
| 39 |
Тариф
платы за 1м3
воды |

|
1,2 |
1,2 |
Данные
кафедры ЭиУП
(Прил.
11)
|
| 40 |
Удельный
расход воздуха
за 1 час работы
установки,
приспособления
(0,1…0,15 м3/час) |

|
0,10 |
0,10 |
-
|
| 41 |
Тариф
платы за м3
сжатого воздуха |

|
0,15 |
0,15 |
Данные
кафедры ЭиУП
(Прил.
11)
|
| 42 |
Площадь,
занимаемая
одним станком |

|
5,08 |
5,12 |
Паспорт
станка |
|
|

|
3,95 |
3,95 |
|
| 43 |
Коэффициент,
учитывающий
дополнительную
площадь |

|
4,0 |
4,0 |
Прил.
10 |
|
|

|
4,5 |
4,5 |
|
| 44 |
Стоимость
эксплуатации
1м2
площади здания
в год |

|
4500 |
4500 |
Данные
кафедры ЭиУП
(Прил.
11)
|
| 45 |
Норма
обслуживания
станков одним
наладчиком
(10…20 станков на
одного рабочего) |

|
10 |
10 |
- |
| 46 |
Специализация:
оборудование
(универсальное,
специальное);
приспособления
(универсальное,
специальное);
инструмент
(универсальный,
специальный)
|
05 |
- универ-сальное;
-
универ-сальное;
-
универ-сальный
|
- универ-сальное;
-
универ-сальное;
-
универ-сальный
|
Выбор
СТО |
|
|
45 |
- универ-сальное;
-
универ-сальное;
-
универ-сальный
|
- универ-сальное;
-
специ-альное;
-
универ-сальный
|
Выбор
СТО |
| 47 |
Материал
заготовки и
метод получения |
-
|
19ХГН
прокат
|
19ХГН
прокат
|
Задание |
| 48 |
Масса
заготовки |

|
3,10 |
3,10 |
Расчет |
| 49 |
Вес
отходов в стружку |

|
1,50 |
1,50 |
Расчет |
| 50 |
Цена
1кг материала
заготовки |

|
20,74 |
20,74 |
Прил.
5 |
| 51 |
Цена
1кг отходов |

|
1,40 |
1,40 |
Прил.
5 |
| 52 |
Коэффициент
транспортно-заготовительных
расходов
(1,05…1,06 – для черных
металлов;
1,01…1,02 – для цветных
металлов) |

|
1,05 |
1,05 |
-
|
| Дополнительные
исходные данные
для станков
с ЧПУ |
| 55 |
Затраты
на разработку
одной программы |

|
7000 |
5000 |
Прил.6 |
|
|

|
- |
- |
|
| 56 |
Коэффициент,
учитывающий
потребности
с восстановлением
перфоленты |

|
0,06 |
0,06 |
- |
| 57 |
Период
выпуска деталей
данного наименования |

|
3 |
3 |
- |
| 58 |
Величина
запуска деталей
(размер партии
запуска) |

|
63 |
63 |
Прил.
7 |
|
|

|
- |
- |
|
| 59 |
Межоперационное
время на передачу
партии деталей |

|
0,5 |
0,5 |
- |
13.3 Расчет
необходимого
количества
оборудования
и коэффициентов
загрузки
Таблица
13.3
Расчет
необходимого
количества
оборудования
и коэффициентов
загрузки
| № |
Наименование
показателей |
Расчетные
формулы и расчет |
Значения
показателей |
|
|
|
Базовый |
Проект |
| 1 |
Расчетное
количество
основного
технологического
оборудования
по изменяющимся
операциям
технологического
процесса детали,
шт.
|
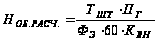
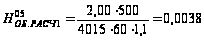
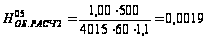
|
0,0038 |
0,0019 |
|
|
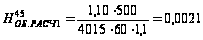
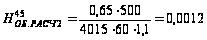
|
0,0021 |
0,0012 |
| 2 |
Принятое
количество
оборудования,
шт.
|
Расчетное
количество
оборудования
округляется
до ближайшего
большего, целого
числа

|
1 |
1 |
|
|
|
1 |
1 |
| 3 |
Коэффициент
загрузки
оборудования |
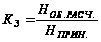
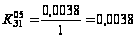
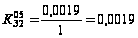
|
0,0038 |
0,0019 |
|
|
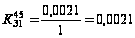
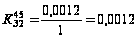
|
0,0021 |
0,0012 |
| Дополнительные
исходные данные
для станков
с ЧПУ |
| 4 |
Количество
наименований
однотипных
деталей, обрабатываемых
на
станке с ЧПУ,
шт.
|
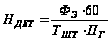
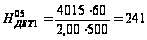
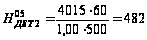
|
241 |
482 |
| 5 |
Среднесуточный
запуск деталей,
шт.
|
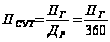

|
2 |
2 |
| 6 |
Длительность
производственного
цикла,
дней
|
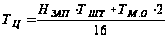
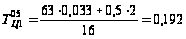
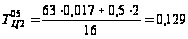
 в формулу
подставлять
в часах
|
0,192 |
0,129 |
13.4 Расчет
капитальных
вложений (инвестиций)
по сравниваемым
вариантам
Таблица
13.4
Расчет
капитальных
вложений (инвестиций)
по сравниваемым
вариантам
| № |
Наименование,
единица измерения |
Расчетные
формулы и расчет |
Значения
показателей |
|
|
|
Баз. |
Пр. |
| 1 |
Прямые
капитальные
вложения в
основное
технологическое
оборудование,
руб.
|
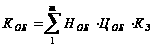
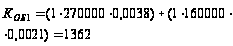
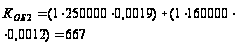
|
1362 |
667 |
| 2 |
Сопутствующие
капитальные
вложения: |
| 2.1 |
Затраты
на проектирование,
руб.
|
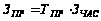
 – часовая
заработная
плата конструктора,
технолога:
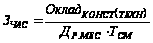
 – продолжительность
рабочей смены;
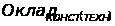 – месячный
оклад конструктора,
технолога
(Приложение
11)
 – количество
рабочих дней
в месяце.
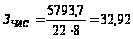
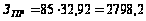
|
2798,2 |
2798,2 |
| 2.2 |
Затраты
на доставку
и монтаж
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Поможем написать работу на аналогичную тему
Получить выполненную работу или консультацию специалиста по вашему учебному
проекту
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Страницы: 1 2 3 4 5 6 7 8
Похожие рефераты:
-
Разработка оптимального технологического процесса производства детали "Вал-шестерня"
Служебное назначение и условия работы детали "Вал-шестерня". Выбор оптимальной стратегии разработки технологического процесса, метода получения заготовки, оборудования и инструментов. Расчет припусков на ее обработку, режимов резания и норм времени.
-
Разработка технологического процесса механической обработки детали типа "Вал"
Методика и основные этапы разработки технологического процесса механической обработки детали - вала первичного КПП трактора ДТ-75. Характеристика и назначение данной детали, расчет необходимых параметров и материалов. Выбор и обоснование режимов резания.
-
Основы технологического производства и ремонта машин
Технологический процесс изготовления ступенчатого вала жесткой конструкции с минимальными затратами труда и издержками производства. Технико-экономическое обоснование выбора заготовки. Разработка маршрута технологического процесса механической обработки.
-
Разработка технологического процесса изготовления зубчатого колеса
Анализ исходных данных, выбор типа производства, форм организации технологического процесса изготовления колеса зубчатого. Метод получения заготовки и ее проектирование, технологический маршрут изготовления. Средства оснащения, технологические операции.
-
Проектирование технологического процесса изготовления детали "втулка"
Конструктивные особенности детали "втулка", выбор материала заготовки. Анализ типа производства, особенности маршрутной технологии. Расчет промежуточных припусков и размеров заготовки, определение режимов резания, норм времени на технологические операции.
-
Процедура изготовления конического зубчатого колеса
Выбор и обоснование способа получения заготовки. Определение припусков и допусков на механическую обработку, последовательности технологических операции. Станочные приспособления и станки, металлорежущий инструмент для операций, расчет режимов резания.
-
Обтачивание цилиндрического валика. Методы обработки изделий из стали
Использование токарного многошпиндельного горизонтального пруткового автомата для обтачивания цилиндрического валика. Эффективность обработки при различных процессах резания: рассверливание, зенкерование. Расчет минимального и максимального припуска.
-
Деталь "корпус поршня"
Конструкция и служебное назначение детали "корпус поршня". Технологический контроль чертежа детали анализ детали на технологичность. Характеристика заданного типа производства. Выбор метода и вида получения заготовки. Обоснование технологических баз.
-
Технологический процесс изготовления круглой протяжки
Анализ служебного назначения технологичности круглой протяжки. Выбор заготовки, последовательность методов обработки ее поверхностей. Проектирование операций, выбор баз и оборудования. Технологический маршрут обработки детали. Расчет режимов резания.
-
Технология обработки вала
Разработка технологического процесса обработки вала. Анализ технологичности конструкции детали. Определение типа производства. Выбор и экономическое обоснование способов получения заготовки. Выбор технологических баз и разработка маршрутной технологии.
-
Технологический процесс изготовления калибра-пробки непроходной
Физико-механические характеристики материала. Классификация поверхностей детали и анализ ее технологичности. Выбор метода получения заготовки и её проектирование. Исходные данные для экономического обоснования и краткая характеристика вариантов.
-
Токарные операциии, назначение режимов резания
Эксплуатация станков и инструментов; назначение режимов резания и развертывания с учетом материала заготовки, режущих свойств инструмента, кинематических и динамических данных станка. Расчет глубины резания, подачи, скорости резания и основного времени.
-
Расчет режимов резания
Расчет рационального режима резания при обтачивании валика на станке. Выбор геометрических параметров режущей части резца, инструментального материала. Выбор углов в плане, угла наклона главной режущей кромки. Расчетное число оборотов шпинделя станка.
-
Разработка технологического процесса изготовления зубчатого колеса
Анализ служебного назначения детали, физико-механических характеристик материала. Выбор типа производства, формы организации технологического процесса изготовления детали. Разработка технологического маршрута обработки поверхности и изготовления детали.
-
Разработка оптимального технологического процесса производства детали "Вал"
Назначение и принцип работы детали "Вал". Выбор оптимальной стратегии разработки технологического процесса, метода получения заготовки, определение припусков на ее обработку, режимов резания и норм времени. Типы и модели металлорежущих станков.
-
Разработка технологического процесса изготовления типовой детали - вал шлицевой (ТМ-30), сталь 45
Разработка технологического маршрута серийного изготовления детали "Вал шлицевой". Определение структуры технологического процесса по переходам и установам. Описание оборудования и инструмента. Расчет режимов резания. Расчёт технической нормы времени.
-
Визначення параметрів пристроїв для очищення газу від пилу
Методи розрахунку циклона з дотичним підводом газу. Визначення діаметру вихлопної труби, шляху та часу руху частки пилу. Розрахунок середньої колової швидкості газу в циклоні. Висота циліндричної частини циклона. Розрахунок пилоосаджувальної камери.
-
Разработка технологического процесса изготовления фрезы червячной
Анализ материала и классификация поверхности детали. Назначение технологических баз, схем базирования и установки заготовки. Разработка маршрутной технологии. Методы обработки отдельных поверхностей, оборудования и средств технологического оснащения.
-
Разработка маршрутной технологии изготовления детали
Выбор заготовки в виде шестигранника для изготовления гайки. Обоснование маршрута изготовления детали. Выбор оборудования, инструментов, приспособлений, режимов резания. Определение трудоемкости механической обработки. Коэффициент использования металла.
-
Технологический процесс изготовления шкива
Понятие и назначение детали "шкив", способы ее формообразования. Химический состав, механические и технологические свойства стали 45Л. Методика расчета и анализ режимов резания. Общая характеристика проведения токарных, сверлильных и протяжных операций.
|