Технологический процесс изготовления корпуса приспособления для крепления оправок с хвостовиком HSK-63
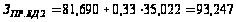
 – единый
нормативный
коэффициент
эффективности
капитальных
вложений
Годовые приведенные затраты,
руб.
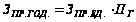
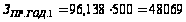
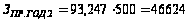
Из рассчитанных вариантов, проектируемым считается тот, в котором приведенные затраты на единицу изделия составляют наименьшую величину. В нашем случае в проектном варианте приведенные затраты на единицу изделия, наименьшие.
13.8 Расчет показателей экономической эффективности проектируемого варианта техники (технологии)
13.8.1 Ожидаемая прибыль (условно-годовая экономия) от снижения себестоимости обработки детали
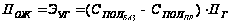 ,
(13.1)
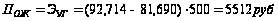 ,
где
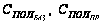 – полная себестоимость
изготовления
единицы детали,
соответственно
по базовому
и проектному
вариантам.
13.8.2 Налог на прибыль
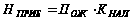 ,(13.2)
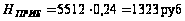 ,
где
 – коэффициент
налогообложения
прибыли (Приложение
11) [58].
13.8.3 Чистая ожидаемая прибыль
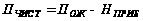 ,
(13.3)
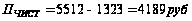 .
13.8.4 Срок окупаемости капитальных вложений
После определения чистой прибыли определяется расчетный срок окупаемости капитальных вложений (инвестиций), необходимых для осуществления проектируемого варианта:
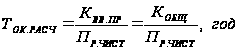 ,
(13.4)
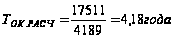
где
 – капитальные
вложения
(инвестиции),
необходимые
для приобретения
вновь вводимого
оборудования,
дорогостоящей
оснастки,
инструмента,
а также затраты
на эксплуатацию
дополнительной
площади.
 – общие
капитальные
вложения, необходимые
для приобретения
оборудования,
оснастки и
инструмента
(таблица 14.4 пункт
3 данной работы).
Расчетный срок окупаемости инвестиций (капитальных вложений) принимается за горизонт расчета (максимально ожидаемое время окупаемости инвестиций), Т. Если расчетный срок окупаемости получился более 4-х лет, то в дальнейшем, горизонт расчета принимается равным 5 лет.
Далее думаем с точки зрения инвестора-предприятия, которое должно осуществить его проект. Используя методы дисконтирования, решаем вопрос о том, стоит ли вкладывать средства в разработанный проект, который в течение принятого горизонта расчета принесет дополнительную прибыль, или лучше при существующей процентной ставке на капитал положить деньги в банк.
Для этого в пределах принятого горизонта расчета (Т) рассчитываем текущую стоимость будущих денежных доходов (денежных потоков), приведенных к текущему времени (времени начала осуществления проекта) через коэффициенты дисконтирования.
Общая текущая стоимость доходов (чистой дисконтированной прибыли) в
течение принятого горизонта расчета определяется по формуле:
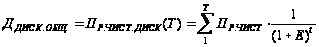 ,
(13.5)
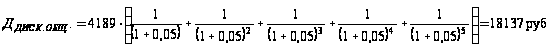 ,
где
 – горизонт
расчета, лет
(месяцев);
 – процентная
ставка на капитал
(например, при
5%
 10%
 ;при
20%
 и т.д.);
 – 1-ый,
2-ой, 3-й год получения
прибыли в пределах
принятого
горизонта
расчета.
Таблица дисконтных коэффициентов приведена в приложении 9 [58].
13.8.5 Интегральный экономический эффект
Интегральный экономический эффект (чистый дисконтированный доход) составит в этом случае:
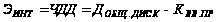 ,
(12.6)
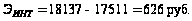
Общая
стоимость
доходов (ЧДД)
больше текущей
стоимости
затрат (),
т.е.
 – проект эффективен,
поэтому определяем
индекс доходности
по формуле:
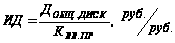 ,
(12.6)
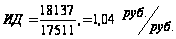
13.9 Технико-экономические показатели эффективности проекта
Таблица 13.8
Технико-экономические показатели эффективности проекта
| № | Наименование показателей | Условное обозначение, единица измерения | Значение показателей | |
| Базовый | Проект. | |||
| Технические параметры | ||||
| 1 | Количество оборудования |
|
2 | 2 |
| 2 | Средний коэффициент загрузки оборудования |
|
0,0029 | 0,0016 |
| 3 | Общее количество рабочих |
|
2 | 2 |
| 4 | Длительность производственного цикла |
|
0,192 | 0,129 |
| Экономические показатели | ||||
| 1 | Годовая программа выпуска |
|
500 | 500 |
| 2 | Себестоимость единицы изделия |
|
92,714 | 81,690 |
| 3 | Капитальные вложения |
|
5188 | 17511 |
| 4 | Приведенные затраты на единицу изделия |
|
96,138 | 93,214 |
| 5 | Чистая ожидаемая прибыли |
|
4189 | |
| 6 | Налог на прибыль |
|
1323 | |
| 7 | Срок окупаемости инвестиций |
|
4 | |
| 8 | Интегральный экономический эффект (чистый дисконтируемый доход) |
|
626 | |
| 9 | Доход на капитал, при вложении денег в банк |
|
- | |
| 10 | Индекс доходности |
|
1,04 | |


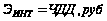


Вывод
Так как ЧДД > 0, значит проект эффективен, и поэтому определяем индекс доходности, т.е. прибыль на каждый вложенный рубль. Он составляет 1,04. Окупаемость проекта составляет 5 лет, а интегральный экономический эффект 626 рублей. Следовательно, инвестору смело можно вкладывать деньги в данный проект.
Заключение
В целом курсовой проект удался. Было достигнуто обеспечение заданного объёма выпуска детали «Крышки правой», заданного качества с наименьшими затратами путем разработки оптимального технологического маршрута её механической обработки. Наряду с этим было разработано приспособление на токарный станок 16К20 для использования его на черновой операции. В целом курсовой проект удался.
Список литературы
1. «Марочник сталей и сплавов» / Под общей редакцией В. Г. Сорокина. – М.: «Машиностроение», 1989г. – 640с.
2. «Техпроцесс обработки детали» Методическое пособие к курсовому проекту по Технологии машиностроения для студентов 3 курса специальности 1201 / А. В. Гордеев – Тольятти ТолПИ 1991г.
3. «Курсовое проектирование по технологии машиностроения» / Под общей редакцией А. Ф. Горбацевич, В.А. Шкред - издательство «Высшая школа», 1983г. – 255с.
4. «Проектирование заготовок» Методическое пособие к курсовой работе по Проектированию заготовок для студентов 3 курса специальности 1201 / В. М. Боровков – Тольятти ТолПИ 1996г.
5. «Производство заготовок в машиностроении» / Под общей редакцией М. Г. Адоньшен, М. В. Магницкая – Л.: «Машиностроение», 1987г. – 325с.
6. ГОСТ 26645-85 «Отливки в машиностроении».
7. ГОСТ 2590-71 «Сортовой прокат».
8. «Термическая обработка в машиностроении»: Справочник / Под общей редакцией Ю. М. Лахтина, А. Г. Рахштадта. – М.: «Машиностроение», 1980г. – 783с.
9. «Термическая обработка» / Под редакцией В. Б. Райцеи – М.: Машино-строение, 1980г. – 192с.
10. Справочник технолога – машиностроителя. В 2-х т. – Т 2. / Под ред. А.Г. Косиловой - 4-е изд. перераб. и доп. – М.: Машиностроение, 1985, 496с., ил.
11. Обработка металлов резанием: Справочник технолога /А.А.Папанов и др.; машиностроение, 1988, 736с., ил./
12. Горошкин А.К. Приспособления для металлорежущих станков: Справочник – 7-е изд., перераб. и доп. – М.: Машиностроение, 1979. 303с., ил.
13. Станочные приспособления: Справочник. В 2-х т.- TI./ Под ред. Б.Н. Вардашкина, 1984, 592с., ил.
14. Николаев С.В. Приспособления для токарных и шлифовальных станков (альбом конструкций), Тольятти, 1987, 43с., ил.
15. Методическое указание к курсовому проектированию приспособлений для студентов специальностей 120100 и 120200. Составили к.т.н. доцент Николаев С. В. д.т.н. профессор Драчёв О. И. Тольятти ТолПИ 1998 г.
16. Справочник технолога – машиностроителя. В 2-х т. – Т 1. / Под ред. А.Г. Косиловой - 4-е изд. перераб. и доп. – М.: Машиностроение, 1985, 496с., ил.
1. Балакшин Б. С. Теория и практика технологии машиностроения: В 2-х книгах – М. : Машиностроение, 1982.
17. Допуски и посадки. Справочник: В 2-х ч. / В. Д. Мягков, М. А. Палей, А. Б. Романов, В. А. Брагинский. – Л. : Машиностроение, 1983. – 448 с.
18. Кован В. М. Основы технологии машиностроения. – М. : Машино-строение, 1959. – 352 с.
19. Колесов И. М. Основы технологии машиностроения: Учеб. Для машиностр. спец. вузов. – М. : Высш. школа, 1999. – 591 с.
20. Маталин А. А. Технология машиностроения. – Л. : Машиностроение, Ленингр. отд – ние, 1985. – 496 с.
21. Михайлов А. В., Драчёв О. И., Схиртладзе А. Г. Технологические основы обеспечения качества изготовления деталей в машиностроении. Учебное пособие. – Тольятти. : Тольят. гос. ун – т, 2004. – 164 с.
22. Солонин Н. С. Математическая статистика в технологии машино-строения. – М. : Машиностроение, 1972. – 216 с.