Технологический процесс изготовления корпуса приспособления для крепления оправок с хвостовиком HSK-63
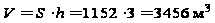 ,
(13.5)
где S – площадь помещения, м2;
h – высота помещения, м;
V – объём помещения, м3.
Для определения воздухообмена из условия удаления из помещения углекислоты СО2 используют формулу:
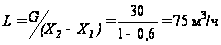 , (13.6)
где L – воздухообмен, м3/ч;
G – количество углекислоты, выделяющейся в помещении, при легкой физической работе G = 30 л/ч;
X1 = 0,6 л/м3 – концентрация СО2 в приточном воздухе для города;
X2 = 1 л/м3 – допустимая концентрация СО2 в воздухе помещения с постоянным пребыванием людей.
Тогда,
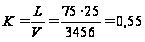 (13.7)
где 25 – кол-во рабочих, занятых в работе.
Количество приточного воздуха должно быть не менее 75 м3/ч на одного человека, при объеме помещения, приходящегося на него, менее 138 м3 . Если естественное проветривание невозможно, то в такие помещения нужно подавать не менее 60 м3/ч на одного человека.
Среди операций технологического процесса изготовления цанги присутствуют операции шлифования, на которых воздух загрязняется абразивной пылью, поэтому следует предусмотреть местную вытяжную вентиляцию рисунок 5 [56].
Для улавливания вредностей непосредственно в местах их образования применяется местная вытяжная вентиляция. Вытяжная вентиляция выполняется, как правило, в виде местных отсосов – вытяжных шкафов, камер, зонтов, панелей, щелей, бортовых отсосов.
Расчёт вытяжных шкафов. Объём воздуха, удаляемого вытяжными шкафами, определяется по формуле [56].
 ,
(13.8)
где F – площадь открытого проёма, м2;
V – средняя скорость движения всасываемого воздуха в открытом проёме, м/с, она колеблется в пределах 0,3…0,25 м/с в зависимости от токсичности удаляемых выделений.
Согласно формуле 13.8
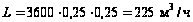 .
Таким образом, можно заключить, что вентиляция помещения соответствует санитарно – гигиеническим нормам.
11.3.3 Определение категории помещения по пожаро- и взрывоопасности
Проектирование и эксплуатация всех промышленных предприятий регламентируется «Строительными нормами и правилами» (СНиП II-90-81, СНиП II-2-80), «Правилами устройства электроустановок» (ПУЭ-76), а также «Типовыми правилами пожарной безопасности для промышленных предприятий (1975 г.)». В соответствии со СНиП II-2-80 все производства делят по пожарной, взрывной и взрывопожарной опасности на категории А, Б, В, Г и Д. Категория производства по пожарной опасности в значительной степени определяет требования к зданию, его конструкциям и планировке, организацию пожарной охраны и ее техническую оснащенность, требования к режиму и эксплуатации. Поэтому вопрос отнесения производства к той или иной категории является исключительно важным.
В данном случае проектируемое предприятие относится к категории Д – это производства, в которых обрабатываются негорючие вещества, а материалы в холодном состоянии.
11.4 Антропогенное воздействие объекта на окружающую среду и мероприятия по экологической безопасности
11.4.1 Возможность причинения ущерба окружающей среде выбросами в атмосферу
Предприятия машиностроения выбрасывают в атмосферу загрязненный воздух. В результате - постоянное присутствие вредных веществ в воздухе города, которое приводит к хроническим болезням людей (бронхит, астма и т.п.). Кроме того, загрязнённый воздух отрицательно воздействует на животных, птиц, насекомых и на растения. Для снижения уровня выбросов токсичных веществ в атмосферу необходимо детально проработать технологический процесс, для оценки и снижения этого уровня. На участке воздух загрязняется аэрозолями смазочно-охлаждающих технологических средств, металлической пылью (все операции резания), абразивной пылью (шлифовальные операции) и другими веществами, поэтому перед выбросом в атмосферу он должен очищаться. Вредные вещества из рабочей зоны выводятся с помощью приточно– вытяжной вентиляции: приточная вентиляция подает воздух в рабочую зону, а вытяжная удаляет — обе работают одновременно. Количество подаваемого и вытягиваемого воздуха выбирается с учетом требований, предъявляемых к системе вентиляции. Место для забора свежего воздуха выбирается с учетом направления ветра, с наветренной стороны по отношению к выбросным отверстиям, вдали от мест загрязнения. В вентиляционной шахте вытяжной вентиляции устанавливаются специальные фильтры-уловители аэрозолей смазочно-охлаждающих жидкостей, металлической пыли, абразивной пыли и других веществ, которые по истечении своего срока годности заменяют на новые.
11.4.2 Загрязнение сточными водами
Промышленные предприятия сбрасывают в водоемы отработанную воду, которая загрязняет сточные воды вредными веществами (песок, окалина, металлическая стружка, пыль, минеральные масла и т. п.).
При работе используется большое количество смазывающе-охлаждающих технологических средств (СОТС), масляных эмульсий. Образующиеся при этом маслоэмульсионные воды представляют собой водные растворы эмульсолов. Такую сточную воду требуется очищать от маслопримесей специальными адсорбентами. Необходимость в очистке воды также возникает на операциях промывки деталей раствором тринатрий-фосфата.
11.4.3 Возможность загрязнения окружающей среды твёрдыми промышленными отходами
Отходы машиностроительных предприятий в основном образуются от заготовительных производств резка проката, окалины при литье, облой при ковке и штамповке, а так же при механической обработке заготовки. В данной технологии твёрдые отходы образуются в виде амортизационного лома (модернизация оборудования, оснастки), отходов заготовительного производства, металлической стружки, осадков и пыли (отходы систем очистки воздуха).
Амортизационный лом, не подлежащие дальнейшей работе, оборудование и оснастка, демонтируются, а материал, из которого изготовлены узлы оборудования и оснастки разбирают по группам и отправляют на переплав. Не выработавшие свой ресурс узлы и агрегаты служат запасными частями к другому похожему оборудованию.
Отходы заготовительного производства, извлечённая при механической обработке металлическая стружка, а так же отходы систем отчистки воздуха перерабатываются методом переплава. Для чего их сначала подвергают дроблению на стружкодробилках различных типов (фрезерных, молотковых и валковых). В металлической стружке, предназначенной для переплава, суммарное содержание безвредных примесей, влаги и масла не должно превышать 3%. Наличие этих примесей сверх указанного предела приводит к ухудшению качества выплавляемого металла и к загрязнению окружающей среды. В то же время стружка содержит до 20% СОТС. Поэтому стружку подвергают обезжириванию, используя центрифуги, моечно-сушильные установки и нагревательные печи. Затем её приводят в компактное состояние, применяя холодное и горячее брикетирование на специальных брикет-прессах. Эти брикеты непосредственно используются в плавильных агрегатах.
Таким образом, технологический процесс оказывается практически безотходным и не влияющим на здоровье людей.
11.4.4 Возможность акустического загрязнения окружающей среды
Многообразие источников шума и вибрации в машиностроении обуславливает наличие всех их разновидностей. Источниками аэродинамических шумов, механических шумов и вибраций высоких уровней являются вентиляционные системы, насосы, компрессорные установки, зубчатые передачи и т. п. суммарный уровень шумов которых (в основном высокочастотных) достигает 135ё145 дБ. Тогда как допустимый уровень шума для территории жилой застройки 33ё67 дБ.
Совокупность возникающих под действием шума нежелательных изменений в организме человека можно рассматривать как шумовую болезнь. Комплекс симптомов, характерный для воздействия вибрации, получил название вибрационной болезни.
Для устранения акустического загрязнения окружающей среды – установления допустимого уровня шума за территорией предприятия, необходимо применять при строительстве зданий шумопоглащающие материалы (шумоизоляция).
Для гашения возникающих вибраций оборудование, по возможности, целесообразнее установить на резиновые амортизаторы или на фундамент, изготовленный из вибропоглащающих материалов, что снижает уровень вибрации в 2 раза и делает это оборудование неопасным для окружающей среды. Вибрации в вентиляционных установках снижаются путём применения рёбер жёсткости при конструировании вентиляционных шахт.
11.5 Безопасность в чрезвычайных и аварийных ситуациях
Крупные аварии на предприятии могут возникать в результате стихийных бедствий, нарушения технологии производства, нарушения правил эксплуатации оборудования и установленных мер безопасности.
Стихийные бедствия — явления природы, вызывающие экстремальные ситуации, такие как землетрясения, наводнения, пожары и т. п. Под аварией понимают внезапную остановку работы или нарушение процесса производства на промышленном предприятии, приводящее к повреждению или уничтожению материальных ценностей. Под катастрофой понимают внезапное бедствие, событие, влекущее за собой трагические последствия. Катастрофы сопровождаются разрушением зданий, различных сооружений, уничтожением материальных ценностей и гибелью людей. Наиболее опасным следствием крупных аварий являются пожары и взрывы.
Для ликвидации последствий, вызванных стихийными бедствиями или катастрофами, привлекаются формирования общего назначения и службы гражданской обороны. Основная задача формирований при ликвидации — спасение людей и материальных ценностей. Организация работ производится с учетом обстановки, степени разрушения и повреждения зданий. Работы должны производятся в кратчайшие сроки, так как необходимо спасти жизни людей и оказать раненым экстренную медицинскую помощь, а также предотвратить последствия катастрофы.
К мероприятиям по предотвращению крупных аварий и катастроф относятся: закладка в проекты вновь создаваемых объектов планировочных, технических и технологических решений, которые должны максимально уменьшить вероятность возникновения аварий или значительно снизить материальный ущерб, если авария всё же произойдет. Кроме того, должны быть предусмотрены мероприятия по эвакуации персонала при чрезвычайных ситуациях (ЧС). В случае появления непосредственной опасности возникновения чрезвычайной ситуации, в штабе гражданской обороны должен производится инструктаж людей по необходимым действиям.
Одним из последствий аварии на предприятиях может стать выброс токсичных отходов в окружающую среду. При возникновении очага поражения токсичными отходами туда высылается радиационная и химическая, а также медицинская разведка для уточнения места заражения и направления распространения зараженного воздуха. Подготавливаются формирования для проведения спасательных работ. В очаге поражения оказывается помощь пострадавшим, проводится их сортировка и эвакуация в медицинские учреждения. Очаг поражения оцепляется - проводится обеззараживание местности, а также санитарная обработка. В первую очередь надеваются противогазы на поражённых людей, им оказывается первая медицинская помощь, вводятся антидоты. Часто последствием аварии может стать разлив нефти или масла на поверхности водоёмов. Удаляют нефтяную плёнку с поверхности воды с помощью абсорбентов.
При проектировании рабочего участка для изготовления свёрл необходимо учесть возможные опасные, критические и аварийные ситуации, которые могут возникнуть в процессе работы, а также рассмотреть вопрос об их предотвращении. На производстве существует четыре вида потенциальных опасностей, обуславливающих применение соответствующих методов и средств защиты:
1. Динамическое воздействие на человека (толчки, удары) исполнительных устройств или других движущихся механизмов, в результате непредусмотренных процессом неожиданных форм освобождения энергии и воздействия ее на человека;
2. Механическое воздействие на человека (прижим, сдавливания) исполнительных устройств, возникающее из-за конструктивных особенностей, а также неправильных действий оператора;
3. Типичные факторы потенциальной опасности: электрический ток, электрический удар, электродуга и т.д.
4. Пожаро- и взрыво- опасность.
Для защиты человека от опасности действия динамического, механического и электрического воздействия применяют метод, обеспечивающий невозможность проникновения человека в опасную зону.
Метод состоит в разработке, выборе и применении ограждающих, блокирующих, предупреждающих, сигнализирующих систем, обеспечивающих недоступность человека к опасному объекту. В частности, компоновка всего оборудования произведена с учетом требований техники безопасности. Расстояние между основным технологическим оборудованием и между оборудованием и ограждением – не менее 600 мм.
Важным фактором является пожарная безопасность производства. Производственные цеха должны быть оборудованы специальными противопожарными средствам и средствами пожаротушения, к таким относятся набор экстренного тушения огня, в который входит кирка, лопата, лом, песок и огнетушитель. К организованным средствам пожаротушения относятся, заложенные в архитектуре здания средства противопожарной защиты. Так же противопожарная сигнализация функция, которой сигнализировать при пожаре.
Большую опасность на машиностроительных предприятиях представляют пожары и взрывы, поэтому для эвакуации необходимо наличие эвакуационных выходов.
Причиной возникновения на участке пожара может быть:
- образование искры, получившейся в результате короткого замыкания;
- образование искр при обработке абразивным инструментом;
- возгорание в результате контакта промасленной ветоши или спецодежды с горячими частями оборудования;
- неосторожное обращение с огнём;
- неосторожное обращение с легко воспламеняющимися горюче – смазочными материалами;
- загорание мусора из-за большого скопления и не соблюдения режима курения;
- самовозгорание в воздухе;
- загорание масла в поддоне станка из-за разрыва шлангов.
На участке используются следующие средства пожаротушения:
- огнетушители ОХП-10, ОВП-10, ОУ-2.5-8;
- пожарные краны;
- пожарные щиты;
- участок оборудован средствами связи и пожарными извещателями.
Мероприятия режимного характера:
- контроль за производством огневых и покрасочных работ;
- контроль за режимом курения.
В настоящее время по мимо вышеуказанных потенциальных опасностей присоединилась ещё одна не менее важная угроза – это угроза терроризма. Для защиты человека от этой опасности проводятся предупредительные мероприятия, взывая к бдительности граждан, сообщать о подозрительных лицах и предметах в правоохранительные органы. Так же проводится ряд лекционных мероприятий, на случай если вы окажетесь в заложниках и как вести себя в таких ситуациях.
Выводы
Рассмотрев опасные вредные производственные факторы (ОВПФ) производственного объекта, воздействие этого объекта на окружающую среду, возможные чрезвычайные и аварийные ситуации на его территории и предложив меры по их устранению можно сделать вывод о том, что проектируемый технологический процесс удовлетворяет строительным и санитарно-гигиеническим нормам и не наносит сильного вреда человеку и окружающей среде.
12 Проектирование участка
Исходные данные для расчетов
1) Производственная программа выпуска деталей – 500 шт.;
2) Число рабочих смен в день: две смены;
3) Чертеж детали «фреза».
Определение технологического маршрута обработки детали «Фреза» и штучно-калькуляционного времени
Технологический маршрут определяли в 3 разделе. Результаты заносим в таблицу 10.1.
Таблица 11.1
| № операции | Название и марка оборудования | Название операции | Время, мин |
Разряд рабочего |
||
| То, мин | Тшт-к, мин | |||||
| 00 |
Горизонтально-ковочная машина ГКМ |
Заготовительная | ||||
| 05 |
Токарный 16К20 |
Токарная (черновая) | 0,307 | 4,64 | 4 | |
| 10 |
Токарный 16К20 |
Токарная (черновая) |
0,223 | 4,39 | 4 | |
| 15 |
Токарный 16К20 |
Токарная (чистовая) |
0,25 | 4,5 | 4 | |
| 20 |
Токарный 16К20 |
Токарная (чистовая) |
0,065 | 4,54 | 4 | |
| 25 | Сверлильный 2Н118 | Сверлильная | 2 | 10,9 | 4 | |
| 30 | Сверлильный 2Н118 | Сверлильная | 0,22 | 4,04 | 5 | |
| 35 | Вертикально-фрезерный 6Р80Г | Фрезерная | 0,058 | 0,1 | 3 | |
| 40 | Внутришлифовальный 3К227В | Шлифовальная | 0,058 | 0,1 | 3 | |
|
45 |
Торце-круглошлифовальный 3Б153Т | Шлифовальная | 0,15 | 8,8 | 4 |
|
| 50 | Моечная машина Ocifel | Моечная | 0,055 | 0,1 | ||
| 55 | Контрольный стол | Контрольная | ||||
Расчет действительного фонда времени работы оборудования
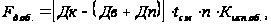 час.
где: Дк – количество календарных дней в году;
Дв – количество выходных дней в году;
Дп – количество праздничных дней в году;
tсм = 8 час. – продолжительность;
n – количество смен;
Кисп. об. = 0,95 – коэффициент использования оборудования;
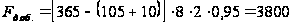 ,
час.
Рассчитываем количество оборудования по операциям
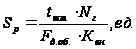
где: tшт – норма времени на единицу продукции;
Nг – годовой объем выпуска продукции;
Кв.н. = 1,2 – коэффициент выполнения нормы;
Таблица 11.2
| Sp05 = 4,64*2000/(3800*1,2*60)=0,034 | Sпр = 1 |
| Sp10 = 4,39*2000/(3800*1,2*60)=0,032 | Sпр = 1 |
| Sp15 = 4,5*2000/(3800*1,2*60)=0,033 | Sпр = 1 |
| Sp20 = 4,54*2000/(3800*1,2*60)=0,033 | Sпр = 1 |
| Sp25 = 10,9*2000/(3800*1,2*60)=0,08 | Sпр = 1 |
| Sp30 = 4,04*2000/(3800*1,2*60)=0,03 | Sпр = 1 |
| Sp35 = 8,8*2000/(3800*1,2*60)=0,064 | Sпр = 1 |
| Sp40 = 4,5*2000/(3800*1,2*60)=0,033 | Sпр = 1 |
| Sp45 = 4,08*2000/(3800*1,2*60)=0,03 | Sпр = 1 |
| Всего оборудования | 10 |
Расчет годовой нормы догрузки оборудования
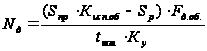
где Ку = 1.05 – коэффициент ужесточения норм
Nд05 = (1*0,95 – 0,034)*3800*60/4,64*1,05 =42867 шт;
Nд10 = (1*0,95 – 0,032)*3800*60/4,39*1,05 =45407 шт;
Nд15 = (1*0,95 – 0,033)*3800*60/4,5*1,05 =44249 шт;
Nд20 = (1*0,95 – 0,033)*3800*60/4,54*1,05 =43859 шт;
Nд25 = (1*0,95 – 0,08)*3800*60/10,9*1,05 =17332 шт;
Nд30 = (1*0,95 – 0,03)*3800*60/4,04*1,05 =49448 шт;
Nд35 = (1*0,95 – 0,064)*3800*60/8,8*1,05 =21862 шт;
Nд40 = (1*0,95 – 0,033)*3800*60/4,5*1,05 =44249 шт;
Nд45 = (1*0,95 – 0,03)*3800*60/4,08*1,05 =48964 шт;
Пересчет количества оборудования по догруженным операциям
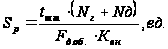
Таблица 11.3
| Sp05 = 4,64*(2000+42867)/(3800*1,2*60)=0,76 | Sпр = 1 |
| Sp10 = 4,39*(2000+45407)/(3800*1,2*60)=0,76 | Sпр = 1 |
| Sp15 = 4,5*(2000+44249)/(3800*1,2*60)=0,76 | Sпр = 1 |
| Sp20 = 4,54*(2000+43859)/(3800*1,2*60)=0,761 | Sпр = 1 |
| Sp25 = 10,9*(2000+17332)/(3800*1,2*60)=0,77 | Sпр = 1 |
| Sp30 = 4,04*(2000+49448)/(3800*1,2*60)=0,76 | Sпр = 1 |
| Sp35 = 8,8*(2000+21862)/(3800*1,2*60)=0,77 | Sпр = 1 |
| Sp40 = 4,5*(2000+44249)/(3800*1,2*60)=0,76 | Sпр = 1 |
| Sp45 = 4,08*(2000+48964)/(3800*1,2*60)=0,76 | Sпр = 1 |
| Всего оборудования | 10 |
Определение коэффициента загрузки оборудования
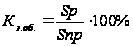
Кз.об.05 = 0,76*100 = 76 %
Кз.об.10 = 0,76*100 = 76 %
Кз.об.15 = 0,76*100 = 76 %
Кз.об.20 = 0,761*100 = 76,1 %
Кз.об.25 = 0,77*100 = 77 %
Кз.об.30 = 0,76*100 = 76 %
Кз.об.35 = 0,77*100 = 77 %
Кз.об.40 = 0,76*100 = 76 %
Кз.об.45 = 0,76*100 = 76 %
Определяем средний коэффициент загрузки оборудования
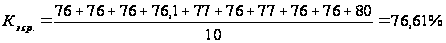
Полученные данные заносим в таблицу 11.4.
Таблица 11.4
| Номер операции | Наименование операции | Норма догрузки Nд | Количество оборудования | Кз.об. % | |
| Sp | Snp | ||||
| 05 | Токарная (черновая) | 42867 | 0,76 | 1 | 76 |
| 10 | Токарная (черновая) | 45407 | 0,76 | 1 | 76 |
| 15 | Токарная (чистовая) | 44249 | 0,76 | 1 | 76 |
| 20 | Токарная (чистовая) | 43859 | 0,761 | 1 | 76,1 |
| 25 | Сверлильная | 17332 | 0,77 | 1 | 77 |
| 30 | Сверлильная | 49448 | 0,76 | 1 | 76 |
| 35 | Фрезерная | 21862 | 0,77 | 1 | 77 |
| 40 | Шлифовальная | 44249 | 0,76 | 1 | 76 |
| 45 | Шлифовальная | 48964 | 0,76 | 1 | 76 |
Определение количества рабочих
Расчет действительного фонда времени одного рабочего
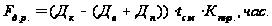
где: Кпнр. = 0,9 – коэффициент плановых невыходов на работу.
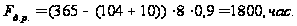
Расчет численности основных рабочих
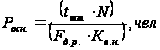
Таблица 11.5
| Росн.p05 = 4,64*(2000+42867)/(1800*1,2*60)=1,6 | Sпр = 2 |
| Росн.p10= 4,39*(2000+45407)/(1800*1,2*60)=1,61 | Sпр = 2 |
| Росн.p15 = 4,5*(2000+44249)/(1800*1,2*60)=1,61 | Sпр = 2 |
| Росн.p20 = 4,54*(2000+43859)/(1800*1,2*60)=1,61 | Sпр = 2 |
| Росн.p25 = 10,9*(2000+17332)/(1800*1,2*60)=1,63 | Sпр = 2 |
| Росн.p30 = 4,04*(2000+49448)/(1800*1,2*60)=1,6 | Sпр = 2 |
| Росн.p35= 8,8*(2000+21862)/(1800*1,2*60)=1,62 | Sпр = 2 |
| Росн.p40 = 4,5*(2000+44249)/(1800*1,2*60)=1,61 | Sпр = 2 |
| Росн.p45= 4,08*(2000+48964)/(1800*1,2*60)=1,6 | Sпр = 2 |
| Всего основных рабочих | 20 |
Определение количества вспомогательных рабочих
Рвсп = 0,15 * Росн. = 0,15 * 20 = 3.
Определение числа контролеров
Ркон = 0,25 * Росн. = 0,25 * 20 = 5.
Определение численности ИТР
ИТР = 0,13 * (Росн + Рвсп ) = 0,13 * (20+3) = 2,99 ≈ 3.
Определение численности младшего обслуживающего персонала
МОП = 0,025* (Росн + Ркон ) =0,025 * (20+5) = 0,625 ≈ 1.
Определение площади цеха
Определение метода удаления стружки с участка
Принимаем для данного участка «Систему М» удаления стружки, которая подразумевает механизированную уборку с использованием ручного труда, малой механизации и колесного транспорта, доставляющего стружку в контейнерах в отделение переработки. Оборудование расставлено по группам и в соответствии с нормами расположения станков в зданиях.
Стружка удаляется скребковым конвейером под полом. Для инструмента предусмотрены инструментальные ящики. Для улучшения условий труда на участке предусмотрено место для отдыха, место для питьевого аппарата. Для доставки контейнеров с заготовками и деталями по периметру участка расположена дорога для автопогрузчиков с односторонним движением. В соответствии с нормами, ширина проездов составляет 2500 мм. Подвод сжатого воздуха от общезаводской централизованной системы. В качестве средств пожарной безопасности предусмотрен пожарный щит, ящик с песком.
Определяем предварительную площадь участка из расчета μ = 25 м2 на один станок Fпр. = 10 * 25 = 250 м2.
Параметры станков на операциях
Таблица 11.6
| Название операции, станок | Габариты станка, мм | Площадь по габаритам станка, м2 | Удельная площадь, м2 |
| Токарный 16К20 | 3320 х 1565 | 5,2 | 25 |
| Токарный 16К20 | 3320 х 1565 | 5,2 | 25 |
| Токарный 16К20 | 3320 х 1565 | 5,2 | 25 |
| Токарный 16К20 | 3320 х 1565 | 5,2 | 25 |
| Сверлильный 2Н118 | 1600 х 1670 | 2,72 | 25 |
| Сверлильный 2Н118 | 2815 х 1775 | 5 | 25 |
| Вертикально-фрезерный 6Р80Г | 1600 х 1670 | 2,72 | 25 |
| Внутришлифовальный 3К227В | 1600 х 1670 | 2,72 | 25 |
| Торце-круглошлифовальный 3Б153Т | 1600 х 1670 | 2,72 | 25 |
| Итого | 41,68 | 250 |
Определение площади цехового склада материалов и заготовок
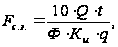
где: Q = 500 т – масса материала и заготовок;
t = 6 дней – принятая норма запаса заготовок;
q = 10 кН/м2 – средняя допускаемая нагрузка на 1 м2 полезной площади пола;
Ки = 0,3 – коэффициент использования площади складирования;
Ф = 250 – число рабочих дней в году;
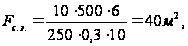
Определение площади заточного отделения
Sз = 0,03 * Sпр = 0,03 * 10 = 0,3 ≈ 1
Площадь заточного отделения
Fз = Sз * μ = 1 * 25 = 25 м2
Определяем площадь контрольного отделения
Площадь контрольных помещений составляет 3…5% от площади, занятой производственным оборудованием:
Fк.о. = 0,04 * Fпр = 0,04 * 250 = 10 м2
Определение площади цеховой ремонтной базы
Fм = 1,3 * μ * Sм = 1,3 * 25 * 2 = 65 м2,
где Sм = 2 – количество основных станков ремонтной базы по отношению к количеству обслуживаемого оборудования.
Отделение для переработки стружки
Площадь для переработки стружки составляет 2…4% от площади занятой производственным оборудованием цеха.
Fпстр = 0,02 * Fпр = 0,02 * 250 = 5 м2
Определение площади термического отделения
Fтер. = 0,2 * Q/g = 0,2 * 500/2,3 = 43,5 м2
где g =2,3 т/м2 – норма съема продукции с 1м2 термического отделения.
Определение площади занимаемой магистральными поездами
Fм = 0,06 * Fпр = 0,06 * 250 = 15 м2.
Площадь под проходы
Принимаем 30% от площади станков
Sпрох = 250 * 0,3 = 75 м2
Площадь для места мастера
Принимаем 9 м2
Площадь места отдыха
Принимаем 9 м2
Определение общей площади для размещения участка
Fобщ. = 250+40+25+10+65+5+43,5+15+75+9+9= 546,5 м2
Для данного участка используем сетку колон 18Ч12 м.
Оборудование расставлено по группам, в соответствии с нормативами расположения станков в зданиях.
Стружка удаляется механизировано с использованием ручного труда. Поэтому между оборудованием предусматривают проходы, достаточные для удаления стружки. Для перемещения контейнеров используются вильчатые погрузчики, поэтому ширину магистральных проездов принимаем 4 м.
13 Экономическая эффективность проекта
Задача раздела – рассчитать себестоимость по базовому и проектному вариантам, произвести выбор оптимального варианта и определить показатели его экономической эффективности.
Расчет будем вести по методике [58].
13.1 Краткая характеристика сравниваемых вариантов
Таблица 13.1
Краткая характеристика сравниваемых вариантов
| Базовый вариант | Проектируемый вариант |
|
Технологический процесс обработки цанги VERS-GRIP содержит следующие операции: 00 – заготовительная; 05 – Токарная (2 установа); 10 – Токарная черновая (2 установа); 15 – Токарная чистовая (2 установа); 20 – Фрезерная; 25 – Координатно-расточная; 30 – Фрезерная; 35 – Гравировальная; 40 – Термическая; 45 – Центропритирочная; 50 – Круглошлифовальная (предвари-тельная) 55 – Круглошлифовальная (чистовая) 60 – Внутришлифовальная (2 установа); 65 – Пазоразрезная; 70 – Моечная; 75 – Контрольная; 80 – Вулканизация. Тип производства – мелкосерийный. Условия труда – нормальные. Форма оплата труда – повременно-премиальная. |
В технологический процесс обра-ботки цанги VERS-GRIP вносятся следующие изменения: 1) 05 операция (токарная) засверловка отверстий пов. 49 и подрезка торцев пов. 1, 25, выполняемая в два установа, заменяется на фрезерно-центровальную (1 установ), что существенно сокращает операци-онное время; 2) на 45 операции центроприти-рочной заменяется импортный режущий инструмент на отечественный.Тип производства – мелкосерийный. Условия труда – нормальные. Форма оплата труда – повременно-премиальная. |
13.2 Исходные данные для экономического обоснования сравниваемых вариантов
Таблица 13.2
Исходные данные для экономического обоснования сравниваемых вариантов
| № | Показатели | Условное обозначе-ние, единица измерения | Значение показателей | Источник информа-ции | |
| Базовый | Проект | ||||
| 1 | Годовая программа выпуска |
|
500 | 500 | Задание |
| 2 | Норма штучного времени, в т.ч. машинное время |
|
2,00 | 1,00 | Расчет |
| 0,90 | 0,45 | ||||
|
|
1,10 | 0,65 | |||
| 0,20 | 0,20 | ||||
| 3 |
Часовая тарифная ставка Рабочего-оператора: Наладчика: |
|
29,86 32,06 |
29,86 32,06 |
Данные кафедры ЭиУП (Прил. 11) |
| 4 | Эффективный годовой фонд времени рабочего |
|
1731 | 1731 | Или расчет из раздела дипломной работы – "Планировка участка" |
| 5 | Коэффициент доплаты до часового, дневного и месячного фондов |
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | |||


