Расчет и проектирование автоматической системы технологического оборудования
Уточненный расчет полной производительности автоматической линии для второго варианта
Сведем данные по всем инструментам в таблицу 6.3.
Таблица 6.3 - Расчет времени потерь по инструменту
| № | инструмент |
|
|
|
|
| 1 | Резец подрезной | 0,54 | 60 | 1+0,18 | 0,01062 |
| 2 | Резец расточной | 1,54 | 60 | 1,5+0,2 | 0,04363 |
| 3 | Резец расточной | 1,83 | 60 | 3+0,18 | 0,09699 |
| 4 | Резец подрезной | 0,20 | 60 | 1+0,18 | 0,00393 |
| 5 | Резец расточной | 0,33 | 60 | 1,5+0,2 | 0,00935 |
| 6 | Резец проходной | 0,74 | 60 | 1+0,18 | 0,01455 |
| 7 | Резец подрезной | 0,38 | 60 | 1+0,18 | 0,00747 |
| 8 | Резец расточной | 0,15 | 60 | 3+0,18 | 0,00779 |
| 9 | Резец проходной | 1,81 | 60 | 1+0,2 | 0,0362 |
| 10 | Сверло Ш20 | 1,65 | 60 | 1+0,18 | 0,03245 |
| 11 | Комбинированое сверло Ш14.7/Ш20 | 1,65 | 60 | 1+0,18 | 0,03245 |
| 12 | Комбинированое сверло Ш14.7/Ш20 | 1,65 | 60 | 1+0,18 | 0,03245 |
| 13 | Цековка Ш20 | 0,17 | 60 | 1+0,18 | 0,00334 |
| 14 | Цековка Ш20 | 0,17 | 60 | 1+0,18 | 0,00334 |
| 15 | Метчик М16 | 0,45 | 60 | 1+0,27 | 0,00953 |
| 16 | Метчик М16 | 0,45 | 60 | 1+0,27 | 0,00953 |
| 17 | Резец проходной | 0,80 | 60 | 1+0,18 | 0,01573 |
| 18 | Резец проходной | 1,81 | 60 | 1+0,18 | 0,0356 |
| 19 | Резец проходной | 0,80 | 60 | 1+0,18 | 0,01573 |
| 20 | Резец проходной | 1,81 | 60 | 1+0,18 | 0,0356 |
| 21 | Сверло Ш14.7/Ш22 | 0,58 | 60 | 1+0,18 | 0,01141 |
| 22 | Метчик М16 | 0,45 | 60 | 1+0,27 | 0,00953 |
| 0,47722 |


Расчет в не цикловых потерь по оборудованию проводится по формуле:
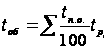
где
 - среднее время
простоев i-го
нормализованного
узла.
рассмотрим вариант компоновки данной линии с применением станков-дублеров. Данные по потерям времени по оборудования сводим в таблицу 6.4.
Таблица 6.4 - Расчет времени потерь по оборудованию для 2-го варианта схемы компоновки
| Наименование операции | Наименование механизма | Время простоя на 100 мин. Работы tno | Время работы j – го нормализованного узла tpi | Простои конкретных механизмов |
| 1 | 2 | 3 | 4 | 5 |
| 1 | шпиндельный блок | 0,18 | 2,11 | 0,003798 |
| Узел поперечного суппорта | 0,07 | 0,57 | 0,000399 | |
| Узел продольного суппорта | 0,06 | 1,54 | 0,000924 | |
| система охлождения | 0,08 | 2,11 | 0,001688 | |
| 2 | шпиндельный блок | 0,18 | 1,83 | 0,003294 |
| Узел поперечного суппорта | 0,07 | 0,03 | 0,000021 | |
| Узел продольного суппорта | 0,06 | 1,73 | 0,001038 | |
| система охлаждения | 0,08 | 1,83 | 0,001464 | |
| 3 | шпиндельный блок | 0,18 | 2,22 | 0,003996 |
| Узел поперечного суппорта | 0,07 | 0,58 | 0,000406 | |
| Узел продольного суппорта | 0,06 | 1,64 | 0,000984 | |
| система охлаждения | 0,08 | 2,22 | 0,001776 | |
| 4 | шпиндельный блок | 0,18 | 1,81 | 0,003258 |
| Узел поперечного суппорта | 0,07 | 0 | ||
| Узел продольного суппорта | 0,06 | 1,81 | 0,001086 | |
| система охлаждения | 0,08 | 1,81 | 0,001448 | |
| 5 | Механизм фиксации | 0,01 | 1,65 | 0,000165 |
| Сверлильная головка | 0,07 | 1,65 | 0,001155 | |
| Поворотный стол | 0,1 | 0,02 | 0,00002 | |
| система охлаждения | 0,08 | 1,65 | 0,00132 | |
| 6 | Механизм фиксации | 0,01 | 2,76 | 0,000276 |
| Сверлильная головка | 0,07 | 2,76 | 0,001932 | |
| Поворотный стол | 0,1 | 0,02 | 0,00002 | |
| система охлаждения | 0,08 | 2,76 | 0,002208 | |
| 8 | шпиндельный блок | 0,18 | 2,61 | 0,004698 |
| Узел поперечного суппорта | 0,07 | 0 | ||
| Узел продольного суппорта | 0,06 | 2,61 | 0,001566 | |
| система охлаждения | 0,08 | 2,61 | 0,002088 | |
| 8 | шпиндельный блок | 0,18 | 2,61 | 0,004698 |
| Узел поперечного суппорта | 0,07 | 0 | ||
| Узел продольного суппорта | 0,06 | 2,61 | 0,001566 | |
| система охлаждения | 0,08 | 2,61 | 0,002088 | |
| 9 | Механизм фиксации | 0,01 | 0,98 | 0,000098 |
| Сверлильная головка | 0,07 | 0,98 | 0,000686 | |
| система охлаждения | 0,08 | 0,98 | 0,000784 | |
| 10 | транспортер стружки | 0,24 | 17,81 | 0,042744 |
| електро оборудование | 0,55 | 17,81 | 0,097955 | |
| итого | 0,191647 |
Тогда производительность такой линии будет составлять:
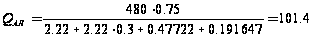 шт./смен
Уточненный расчет полной производительности автоматической линии для третьего варианта
Сведем данные по всем инструментам в таблицу 6.5.
Таблица 6.5 - Расчет времени потерь по инструменту
| № | инструмент |
|
|
|
|
| 1 | Резец подрезной | 0,54 | 60 | 1+0,18 | 0,01062 |
| 2 | Резец расточной | 1,54 | 60 | 1,5+0,2 | 0,04363 |
| 3 | Резец расточной | 1,83 | 60 | 3+0,18 | 0,09699 |
| 4 | Резец подрезной | 0,20 | 60 | 1+0,18 | 0,00393 |
| 5 | Резец расточной | 0,33 | 60 | 1,5+0,2 | 0,00935 |
| 6 | Резец проходной | 0,74 | 60 | 1+0,18 | 0,01455 |
| 7 | Резец подрезной | 0,38 | 60 | 1+0,18 | 0,00747 |
| 8 | Резец расточной | 0,15 | 60 | 3+0,18 | 0,00779 |
| 9 | Резец подрезной | 0,20 | 60 | 1+0,18 | 0,00393 |
| 10 | Резец расточной | 0,33 | 60 | 1,5+0,2 | 0,00935 |
| 11 | Резец проходной | 0,74 | 60 | 1+0,18 | 0,01455 |
| 12 | Резец подрезной | 0,38 | 60 | 1+0,18 | 0,00747 |
| 13 | Резец расточной | 0,15 | 60 | 3+0,18 | 0,00779 |
| 14 | Резец проходной | 1,81 | 60 | 1+0,2 | 0,0362 |
| 15 | Сверло Ш20 | 1,65 | 60 | 1+0,18 | 0,03245 |
| 16 | Комбинированое сверло Ш14.7/Ш20 | 1,65 | 60 | 1+0,18 | 0,03245 |
| 17 | Комбинированое сверло Ш14.7/Ш20 | 1,65 | 60 | 1+0,18 | 0,03245 |
| 18 | Цековка Ш20 | 0,17 | 60 | 1+0,18 | 0,00334 |
| 19 | Цековка Ш20 | 0,17 | 60 | 1+0,18 | 0,00334 |
| 20 | Метчик М16 | 0,45 | 60 | 1+0,27 | 0,00953 |
| 21 | Метчик М16 | 0,45 | 60 | 1+0,27 | 0,00953 |
| 22 | Резец проходной | 0,80 | 60 | 1+0,18 | 0,01573 |
| 23 | Резец проходной | 1,81 | 60 | 1+0,18 | 0,0356 |
| 24 | Резец проходной | 0,80 | 60 | 1+0,18 | 0,01573 |
| 25 | Резец проходной | 1,81 | 60 | 1+0,18 | 0,0356 |
| 26 | Сверло Ш14.7/Ш22 | 0,58 | 60 | 1+0,18 | 0,01141 |
| 27 | Метчик М16 | 0,45 | 60 | 1+0,27 | 0,00953 |
| 0,52032 |
Расчет внецикловых потерь по оборудованию проводится по формуле:
где
- среднее время
простоев i-го
нормализованного
узла.
рассмотрим вариант компоновки данной линии с применением станков-дублеров. Данные по потерям времени по оборудования сводим в таблицу 6.6.
Таблица 6.6 - Расчет времени потерь по оборудованию для 3-го варианта схемы компоновки
| Наименование операции | Наименование механизма | Время простоя на 100 мин. Работы tno | Время работы j – го нормализованного узла tpi | Простои конкретных механизмов |
| 1 | 2 | 3 | 4 | 5 |
| 1 | шпиндельный блок | 0,18 | 2,11 | 0,003798 |
| Узел поперечного суппорта | 0,07 | 0,57 | 0,000399 | |
| Узел продольного суппорта | 0,06 | 1,54 | 0,000924 | |
| система охлождения | 0,08 | 2,11 | 0,001688 | |
| 2 | шпиндельный блок | 0,18 | 1,83 | 0,003294 |
| Узел поперечного суппорта | 0,07 | 0,03 | 0,000021 | |
| Узел продольного суппорта | 0,06 | 1,73 | 0,001038 | |
| система охлаждения | 0,08 | 1,83 | 0,001464 | |
| 3 | шпиндельный блок | 0,18 | 2,22 | 0,003996 |
| Узел поперечного суппорта | 0,07 | 0,58 | 0,000406 | |
| Узел продольного суппорта | 0,06 | 1,64 | 0,000984 | |
| система охлаждения | 0,08 | 2,22 | 0,001776 | |
| 4 | шпиндельный блок | 0,18 | 2,22 | 0,003996 |
| Узел поперечного суппорта | 0,07 | 0,58 | 0,000406 | |
| Узел продольного суппорта | 0,06 | 1,64 | 0,000984 | |
| система охлаждения | 0,08 | 2,22 | 0,001776 | |
| 5 | шпиндельный блок | 0,18 | 1,81 | 0,003258 |
| Узел поперечного суппорта | 0,07 | 0 | ||
| Узел продольного суппорта | 0,06 | 1,81 | 0,001086 | |
| система охлаждения | 0,08 | 1,81 | 0,001448 | |
| 6 | Механизм фиксации | 0,01 | 1,65 | 0,000165 |
| Сверлильная головка | 0,07 | 1,65 | 0,001155 | |
| Поворотный стол | 0,1 | 0,02 | 0,00002 | |
| система охлаждения | 0,08 | 1,65 | 0,00132 | |
| 7 | Механизм фиксации | 0,01 | 2,76 | 0,000276 |
| Сверлильная головка | 0,07 | 2,76 | 0,001932 | |
| Поворотный стол | 0,1 | 0,02 | 0,00002 | |
| система охлаждения | 0,08 | 2,76 | 0,002208 | |
| 8 | шпиндельный блок | 0,18 | 2,61 | 0,004698 |
| Узел поперечного суппорта | 0,07 | 0 | ||
| Узел продольного суппорта | 0,06 | 2,61 | 0,001566 | |
| система охлаждения | 0,08 | 2,61 | 0,002088 | |
| 9 | шпиндельный блок | 0,18 | 2,61 | 0,004698 |
| Узел поперечного суппорта | 0,07 | 0 | ||
| Узел продольного суппорта | 0,06 | 2,61 | 0,001566 | |
| система охлаждения | 0,08 | 2,61 | 0,002088 | |
| 10 | Механизм фиксации | 0,01 | 0,98 | 0,000098 |
| Сверлильная головка | 0,07 | 0,98 | 0,000686 | |
| система охлаждения | 0,08 | 0,98 | 0,000784 | |
| 11 | транспортер стружки | 0,24 | 17,81 | 0,042744 |
| електро оборудование | 0,55 | 17,81 | 0,097955 | |
| итого | 0,198809 | |||
Тогда производительность такой линии будет составлять:
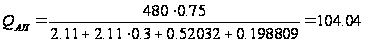 шт./смен
7. Выбор транспортно-загрузочной системы
Транспортные системы являются одним из основных элементов автоматизированного производства в любой отрасли промышленности. Кроме основных функций - перемещения изделий и материалов, транспортные системы могут изменять ориентацию, производить накопление и адресование изделий, осуществлять обработку изделий и материалов в процессе перемещения. Наиболее полно возможности транспортных систем реализованы в автоматических линиях, нашедших широкое применение в массовом производстве. В автоматических линиях полностью решены вопросы загрузки и выгрузки ТМ, передачи изделий с одного участка на другой. В этих линиях обычно применяются специальные или специализированные транспортеры, предназначенные для перемещения одного или нескольких видов изделий. Необходимость частой переналадки технологического оборудования на другой тип изделий, характерна для большинства современных быстросменных и многономенклатурных производств, сопряжена с большими материальными и временными затратами, исключающими применение традиционных автоматических линий
В качестве транспортно – загрузочной системы в данной линии можно применить манипуляторы, закрепленные на подвижных тележках. Для осуществления загрузки в данных условиях можно восплоьзоватса тактовыми столами и транспортером для перемещении детали от позиции к позиции. Для удаления стружки из зоны резания удобно воспользоваться общим конвейером проходящим вдоль всех станков линии.
8. Расчет экономических показателей
Для наглядности проведем сравнение экономических показателей автоматических линий, рассмотренных в пункте 5. приведенные затраты автоматической линии находятся по формуле:
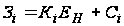 ;
где
 – стоимость
данного варианта
АЛ;
 – нормативный
коэффициент
капиталовложения
(принимаем
 );
 – себестоимость
годового выпуска
продукции при
данном варианте
АЛ.
При расчете данная формула принимает вид:
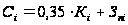 ,
где
 – производственная
заработная
плата.
Основное оборудование из которых состоят рассчитываемые варианты АЛ:
Таблица 8.1 - Стоимость оборудования 1-ог варианта автоматической лини
| Наименования оборудования | количество | Стоимость единицы оборудование | Суммарная стоимость гр |
| Токарный с ЧПУ | 5 | 50 000 | 250 000 |
| Кординатно-сверлильный | 1 | 25 000 | 25 000 |
| Радиально-сверлильный | 1 | 20 000 | 20 000 |
| Монипулятор | 4 | 10 000 | 40 000 |
| Робот | 4 | 15 000 | 60 000 |
| Вертикально сверлильный | 1 | 17 000 | 20 000 |
| Транспортер | 1 | 5 000 | 5 000 |
| Тактовый стол | 2 | 3 000 | 6 000 |
| 426 000 |
Таблица 8.2 - Стоимость оборудования 2-ог варианта автоматической лини
| Наименования оборудования | количество | Стоимость единицы оборудование |
Суммарная стоимость гр |
| Токарный с ЧПУ | 6 | 50 000 | 300 000 |
| Кординатно-сверлильный | 1 | 25 000 | 25 000 |
| Радиально-сверлильный | 1 | 20 000 | 20 000 |
| Монипулятор | 6 | 10 000 | 60 000 |
| Робот | 3 | 15 000 | 45 000 |
| Вертикально сверлильный | 1 | 17 000 | 20 000 |
| Транспортер | 2 | 5 000 | 10 000 |
| Тактовый стол | 1 | 3 000 | 3 000 |
| 483 000 |
Таблица 8.3 - Стоимость оборудование 3-ог варианта автоматической лини
| Наименования оборудования | количество | Стоимость единицы оборудование | Суммарная стоимость гр |
| Токарный с ЧПУ | 7 | 50 000 | 350 000 |
| Кординатно-сверлильный | 1 | 25 000 | 25 000 |
| Радиально-сверлильный | 1 | 20 000 | 20 000 |
| Монипулятор | 6 | 10 000 | 60 000 |
| Робот | 4 | 15 000 | 60 000 |
| Вертикально сверлильный | 1 | 17 000 | 20 000 |
| Транспортер | 3 | 5 000 | 15 000 |
| Тактовый стол | 2 | 3 000 | 6 000 |
| 556 000 |
Для обслуживания
АЛ состоящей
из 4 станков
необходимо
один операторов
(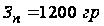 ),
один наладчика
(
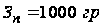 ),
механик и электрик
(
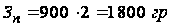 ).
Результаты расчета сведем в таблицу 8.4.
Таблица 8.4 – Расчет неполных наведенных затрат вариантов АЛ
| Вариант |
|
|
|
| 1 | 426 000 | 8 000 | 221000 |
| 2 | 483 000 | 240900 | |
| 3 | 556000 | 266500 |
 ,
грн
 ,
грн
Выбираем второй вариант автоматической линии, так как этот вариант обеспечивает нужную производительность и минимальные затраты на приобретения.
ПЕРЕЧЕНЬ ССЫЛОК
1. Горбацевич А.Ф., Шкред В.А. Курсовое проектирование по технологии машиностроения. - Мн: Выш. школа, 1983. - 256 с.
3. Справочник Технолога-машиностроителя. Т. 2 /Под ред. А.Г. Косиловой и Р.К. Мещерякова. - Г.: Машиностроение, 1985. - 656 с.
4. Балабанов А.Н. Краткий справочник технолога-машиностроителя. - Г.: Издательство стандартов, 1992. - 464 с.