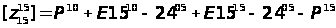Технологический процесс изготовления корпуса расточной оправки
На операции 25 фрезерная первый переход (предварительный), в качестве технологических баз используем искусственные технологические базы под вращающиеся центра (поверхности 4405 и 4505), поверхность центра 4505 и наружную цилиндрическую поверхность 1220. Такая схема базирования (двойная направляющая и две опорных точки) материализуется с помощью центров и зажимных тисков с делительной головкой.
На операции 25 фрезерная второй переход (чистовой), в качестве технологических баз используем искусственные технологические базы под вращающиеся центра (поверхности 4405 и 4505), поверхность центра 4505 и наружную цилиндрическую поверхность 1220. Такая схема базирования (двойная направляющая и две опорных точки) материализуется с помощью центров и зажимных тисков с делительной головкой.
На операции 30 координатно-расточной, в качестве технологических баз используем искусственные технологические базы под вращающиеся центра (поверхности 4405 и 4505), поверхность центра 4505 и наружную цилиндрическую поверхность 1220. Такая схема базирования (двойная направляющая и две опорных точки) материализуется с помощью центров и зажимных тисков с делительной головкой.
На операции 60 центрошлифовальной в качестве технологических баз используем наружные цилиндрические поверхности 660 и 2060, а так же торец 160. Такая схема базирования (двойная направляющая и две опорных точки) материализуется с помощью тисков с призматическими губками и упора.
На операции 80 шлифовальной первый переход (предварительный) в качестве технологических баз используем искусственные технологические базы под вращающиеся центра (поверхности 4470 и 4570), поверхность центра 4570 и наружную цилиндрическую поверхность 1260. Такая схема базирования (двойная направляющая и две опорных точки) материализуется с помощью вращающихся центров и поводкового патрона.
На операции 80 шлифовальной второй переход (предварительный) в качестве технологических баз используем искусственные технологические базы под вращающиеся центра (поверхности 4470 и 4570), поверхность центра 4570 и наружную цилиндрическую поверхность 1260. Такая схема базирования (двойная направляющая и две опорных точки) материализуется с помощью вращающихся центров и поводкового патрона.
Принятые схемы базирования обеспечивают нулевую или минимальную погрешность базирования при обработке.
Теоретические схемы базирования приведены в графе 3 таблицы «План обработки детали» 07.М15.--.03.0000
5. ВЫБОР СРЕДСТВ ТЕХНОЛОГИЧЕСКОГО ОСНАЩЕНИЯ
Задача раздела – выбрать для каждой операции ТП такие оборудование, приспособления, режущий инструмент (РИ) и средства контроля, которые бы обеспечили минимальные затраты на обработку при безусловном выполнении требований к качеству обработки, заданных чертежом детали.
При выборе оснастки следует руководствоваться и общепринятыми рекомендациями [3].
5.1 Выбор оборудования
При выборе типа и модели металлорежущих станков будем руководствоваться следующими рекомендациями [3]:
1) Производительность, точность, габариты, мощность станка должны быть минимальными достаточными для того, чтобы обеспечить выполнение требований предъявленных к операции;
2) Станок должен обеспечить максимальную концентрацию переходов на операции в целях уменьшения числа операций, количества оборудования, повышения производительности и точности за счет уменьшения числа перестановок заготовки;
3) В случае недостаточной загрузки станка его технические характеристики должны позволять обрабатывать другие детали, выпускаемые данным цехом, участком;
4) Оборудование не должно быть дефицитным, следует отдавать предпочтение отечественным станкам;
5) В серийном производстве следует применять преимущественно универсальные станки, револьверные станки, станки с ЧПУ, многошпиндельные полуавтоматы. На каждом станке в месяц должно выполняться не более 40 операций при смене деталей по определенной закономерности;
6) Оборудование должно отвечать требованиям безопасности, эргономики и экологии.
Если для какой-то операции этим требованиям удовлетворяет несколько моделей станков, то для окончательного выбора будем проводить сравнительный экономический анализ.
Выбор оборудования проводим в следующей последовательности:
1) Исходя из формы обрабатываемой поверхности и метода обработки, выбираем группу станков;
2) Исходя из положения обрабатываемой поверхности, выбираем тип станка;
3) Исходя из габаритных размеров заготовки, размеров обработанных поверхностей и точности обработки выбираем типоразмер (модель) станка.
Данные по выбору оборудования заносим в таблицу 5.1.
5.2 Выбор приспособлений
При выборе приспособлений будем руководствоваться следующими рекомендациями [3]:
1) Приспособление должно обеспечивать материализацию теоретической схемы базирования на каждой операции с помощью опорных и установочных элементов;
2) Приспособление должно обеспечивать надежное закрепление заготовки при обработке;
3) Приспособление должно быть быстродействующим и удобным в эксплуатации;
4) Зажим заготовки должен осуществляться, как правило, автоматически;
5) Следует отдавать предпочтение стандартным, нормализованным, универсально-сборным приспособлениям, и только при их отсутствии проектировать специальные приспособления.
Исходя из типа, модели станка и метода обработки, выбираем тип приспособления.
Выбор приспособления будем производить в следующем порядке:
1) Исходя из теоретической схемы базирования и формы базовых поверхностей, выбираем вид и форму опорных, зажимных и установочных элементов;
2) Исходя из расположения базовых поверхностей и их состояния (точность, шероховатость), формы заготовки и расположения обрабатываемых поверхностей выбираем конструкцию приспособлений;
3) Исходя из габаритов заготовки и размеров базовых поверхностей, выбираем типоразмер приспособления.
Данные по выбору приспособлений заносим в таблицу 5.1.
5.3 Выбор режущего инструмента
При выборе режущего инструмента будем руководствоваться следующими рекомендациями [3]:
1) Выбор инструментального материала определяется требованиями, с одной стороны, максимальной стойкости, а с другой минимальной стоимости;
2) Следует отдавать предпочтение стандартным и нормализованным инструментам. Специальный инструмент следует проектировать в крупносерийном и массовом производстве, выполнив предварительно сравнительный экономический анализ;
3) При проектировании специального режущего инструмента следует руководствоваться рекомендациями по его совершенствованию;
Выбор режущего инструмента будем производить в следующем порядке:
1) Исходя из типа и модели станка, расположения обрабатываемых поверхностей и метода обработки, определяем вид режущего инструмента;
2) Исходя из марки обрабатываемого материала, его состояния и состояния поверхности, выбираем марку инструментального материала;
3) Исходя из формы обрабатываемой поверхности, назначаем геометрические параметры режущей части (форма передней поверхности, углы заточки: g, a, j, j1, l; радиус при вершине);
4) Исходя из размеров обрабатываемой поверхности, выбираем конструкцию инструмента, его типоразмер и назначаем период стойкости Т.
Данные по выбору режущего инструмента заносим в таблицу 5.1.
5.4 Выбор средств контроля
При выборе средств контроля будем руководствоваться следующими рекомендациями [5]:
1) Точность измерительных инструментов и приспособлений должна быть существенно выше точности измеряемого размера, однако неоправданное повышение точности ведет к резкому их удорожанию;
2) В единичном и мелкосерийном производстве следует применять инструменты общего назначения: штангенциркули, микрометры, длинномеры и т.д., в серийном производстве предпочтение следует отдавать так же и калибрам, в крупносерийном производстве – специальные мерительные инструменты;
3) Следует отдавать предпочтение стандартным и нормализованным средствам контроля.
Данные по выбору средств контроля заносим в таблицу 5.1.
Результаты выбора средств технологического оснащения приведены в таблице 5.1.
Таблица 5.1
Выбор средств технологического оснащения
|
№ и название операции |
Марка и название оборудования | Приспособление | Режущий инструмент | Средства контроля |
|
00 Заготовитель-ная |
Горизонтально-ковочная машина ГКМ | Гидравлические зажимы | Пресс-форма |
Штангель-циркуль Шц-1 (0-320) ГОСТ 166-63. Твердомер |
|
05 Фрезерно-центровальная |
Фрезерно-центровальный МР-71М |
Тиски с призматичес-кими губками ГОСТ4045-57, откидной упор |
Дисковая фреза со вставными ножами ВК8 Ж100 мм ГОСТ 6469-69, сверло-зенкер Ж 3,15-7 мм |
Штангель-циркуль Шц-1 (0-320) ГОСТ 166-63, калибр пробка |
|
10 Токарная переход 1 (черновой) |
Токарно-винторезный с ЧПУ 16К20Ф3 |
Специальный клинорычажный комбинированый кулачково и штырьково поводковый патрон с автоматически убирающимися кулачками | Резец прямой проходной левый ВК8 φ = 45˚ ГОСТ 18869-73 |
Штангель-циркуль Шц-1 (0-320) ГОСТ 166-63, |
|
10 Токарная переход 2 (чистовой) |
Токарно-винторезный с ЧПУ 16К20Ф3 |
Специальный клинорычажный комбинированый кулачково и штырьково поводковый патрон с автоматически убирающимися кулачками | Резец прямой проходной левый ВК8 φ = 60˚ ГОСТ 18878-73, резец прямой подрезной левый ВК8 φ = 60˚ ГОСТ 18880-73, резец канавочный специальный. |
Калибры, шаблоны, штангель-циркуль Шц-1 (0-320) ГОСТ 166-63, синусная линейка ГОСТ 4046-61 |
|
15 Круглошлифо-вальная |
Круглошлифо-вальный ВНU 32 |
Патрон поводковый ГОСТ 14903-69, вращающийся центр ГОСТ 8742-62 |
Круг шлифоваль-ный ПП 40А 12НСТ26Б ГОСТ 2424-67 |
Микро- метр (0-300мм) ГОСТ 6507-60, синусная линейка ГОСТ 4046-61 |
|
20 Наладочная |
Фрезерный с ЧПУ МАНО 700 |
Тиски с призматичес-кими губками ГОСТ4045-57, центр ГОСТ 8757-62 | Концевые фрезы различного диаметра Т15К6 ГОСТ8237-57 |
Микро- метр (0-300мм) ГОСТ 6507-60 |
|
25 Фрезерная переход 1 (предвари-тельный) |
Фрезерный с ЧПУ МАНО 700 |
Тиски с призматичес-кими губками ГОСТ4045-57, центр ГОСТ 8757-62, д/г | Концевые фрезы различного диаметра Т15К6 ГОСТ8237-57 |
Микро- метр (0-300мм) ГОСТ 6507-60 |
|
25 Фрезерная переход 2 (чистовой) |
Фрезерный с ЧПУ МАНО 700 |
Тиски с призматичес-кими губками ГОСТ4045-57, центр ГОСТ 8757-62, д/г | Концевые фрезы различного диаметра Т15К6 ОСТ8237-57 |
Микро- метр (0-300мм) ГОСТ 6507-60 |
|
30 Слесарная |
Слесарный стол | Слесарные приспособления |
Пневмоинструмент, напильники ГОСТ72698-60 |
- |
|
35 Координатно-расточная |
Координатно-расточной 2А450 |
Тиски с призматичес-кими губками ГОСТ4045-57, центр ГОСТ 8757-62, д/г |
Спиральное сверло Т15К6 ГОСТ10902-64, сверло- зенкер ВК8 ГОСТ12122-66 |
Шц1(0-125мм) ГОСТ166-80, калибры. |
|
40 Меднение |
Слесарный стол | Тиски с призматичес-кими губками ГОСТ4045-57 | Кисти из нейло-волокна ГОСТ5021-87 | - |
|
45 Цементация |
Термопечь | ----------- | ---------- | Твёрдомер |
|
50 Закалка |
Термопечь | ----------- | ---------- | Твёрдомер |
|
55 Моечная |
Моечная машина Ocifel |
Специальная подставка (тара) | Водный раствор тринатрий- фосфата | ----------- |
|
60 Центрошлифо-вальная |
Центрошлифо-вальный ZSM5100 |
Тиски с призматичес-кими губками ГОСТ4045-57, упор |
Шлифоваль-ная головка с углом конуса 60° ГК Э50СМ1Б,К ГОСТ 2447-64 |
Калибр-пробка |
|
65 Слесарная |
Слесарный стол |
Слесарные приспособления, тиски с призматичес-кими губками ГОСТ4045-57 |
Комплект метчиков М6-Н6, М5-Н10 по ТУ 857-2680-1958 | Резьб-овые калибры |
|
70 Круглошлифо-вальная переход 1 (предвари-тельный) |
Круглошлифо-вальный ВНU 32 |
Патрон поводковый ГОСТ 14903-69, вращающийся центр ГОСТ 8742-62 |
Круг шлифоваль-ный ПП 40А 12НСТ26Б ГОСТ 2424-67 |
Микро- метр (0-300мм) ГОСТ 6507-60, синусная линейка ГОСТ 4046-61 |
|
70 Круглошлифо-вальная переход 2 (чистовой) |
Круглошлифо-вальный ВНU 32 |
Патрон поводковый ГОСТ 14903-69, вращающийся центр ГОСТ 8742-62 |
Круг шлифоваль-ный ПП 40А 12НСТ26Б ГОСТ 2424-67 |
Микро- метр (0-300мм) ГОСТ 6507-60, синусная линейка ГОСТ 4046-61 |
|
75 Слесарная |
Слесарный стол |
Слесарные приспособления, тиски с призматичес-кими губками ГОСТ4045-57 |
Комплект метчиков М6-Н6, М5-Н10 по ТУ 857-2680-1958 | Резьбовые калибры |
|
80 Слесарная |
Слесарный стол |
Слесарные приспособления, тиски с призматичес-кими губками ГОСТ4045-57 |
Маркёр | ---------- |
|
85 Моечная |
Моечная машина Ocifel |
Специальная подставка (тара) | Водный раствор тринатрий- фосфата | ----------- |
|
90 Контрольная |
Контрольный стол | --------- | --------- | Все необхо-димые средства контроля |
6. РАСЧЕТ ПРИПУСКОВ НА ОБРАБОТКУ
Задача раздела - определить припуски на обработку одной самой точной поверхности детали и сравнить её размер с ранее выбранными припусками на обработку.
Расчёт припусков состоит в определении толщины слоя материала, удаляемого в процессе обработки заготовки. Припуск должен быть минимальным, чтобы уменьшить количество снимаемого материала и расходы на обработку, и в то же время достаточным, чтобы исключить появление на обработанной поверхности дефектов (шероховатость, чернота, отбеленный слой и т. п.) черновых операций.
Припуск
на самую точную
поверхность
20 Ж45g5( )
рассчитаем
аналитическим
методом по
переходам [13],
[14]. Результаты
расчета будем
заносить в
таблицу 6.1.
1) В графы 1 и 2 заносим номера и содержание переходов по порядку, начиная с получения заготовки и кончая окончательной обработкой; заготовительной операции присваиваем № 00.
2) В графу 3 записываем квалитет точности, получаемый на каждом переходе. По таблице 1.2. [3] определяем величину Td допуска для каждого квалитета и записываем в графу 4.
3) Для каждого перехода определяем составляющие припуска. По таблице 6.1 и 6.2 [3] определяем суммарную величину, a = hд + Rz, где Rz - высота неровностей профиля мм, hд - глубина дефектного слоя мм. Значение a заносим в графу 5 таблицы 6.1.
По формуле D = 0,25Td [3] определяем суммарное отклонение формы и расположения поверхностей после обработки на каждом переходе. Значение D заносим в графу 6 таблицы 6.1.
Погрешность установки e заготовки в приспособлении на каждом переходе, где совпадают технологическая и измерительная база принимаем равной нулю. Для случаев несовпадения баз значения e имеются в литературе [14]. Значение e заносим в графу 7 таблицы 6.1. Для переходов 00 в графе 7 делаем прочерк.
4) Определяем предельные значения припусков на обработку для каждого перехода, кроме 00.
Минимальное значение припуска определяем по формуле [3]:
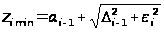 .
(6.1)
Здесь и далее индекс i относится к данному переходу, i-1 - к предыдущему переходу, i+1 - к последующему переходу.
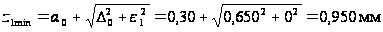 ;
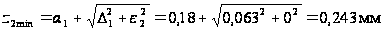 ;
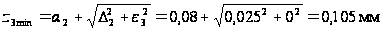 ;
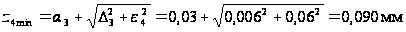 .
Определим расчётный минимальный размер Dр для каждого перехода по формуле [5]:
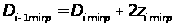 ; (6.2)
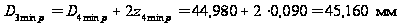 ;
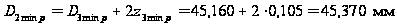 ;
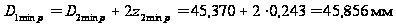 ;
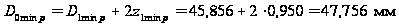 .
Округлим значение Dp для каждого перехода до того же знака десятичной дроби, с каким задан допуск на размер для этого перехода, в сторону увеличения.
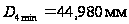 ;
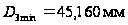 ;
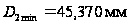 ;
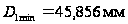 ;
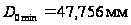 .
Округлённые значения Dр заносим в графу 8 таблицы 6.1.
Определим максимальный размер для каждого перехода по формуле [5]:
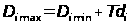 ; (6.3)
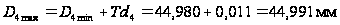 ;
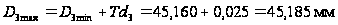 ;
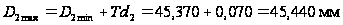 ;
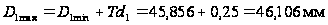 ;
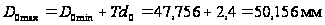 .
Максимальное значение размера заносим в графу 9 таблицы 6.1.
Максимальное значение припуска определяем по формуле [5]:
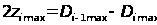 ; (6.4)
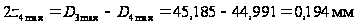 ;
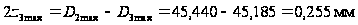 ;
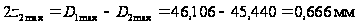 ;
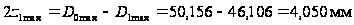 .
Минимальное значение припуска на диаметр:
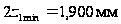 ;
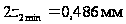 ;
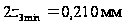 ;
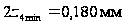 .
Значение 2zmin и 2zmax заносим в графы 10 и 11 таблицы 6.1. В строке, соответствующей переходу 00, делаем прочерк.
Определяем общий припуск на обработку z0, суммируя промежуточные припуски:
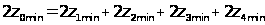 ;
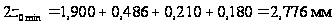 ;
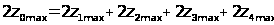 ;
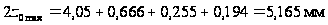
Значение z0max и z0min заносим в строку 7 таблицы 6.1.
Проверим правильность расчётов по формулам [5]:
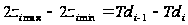 ;
(6.5)
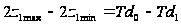 ;
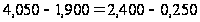 ;
 ;
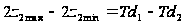 ;
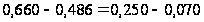 ;
 ;
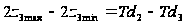 ;
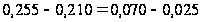 ;
 ;
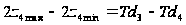 ;
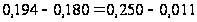 ;
 ;
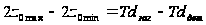 ;
(6.6)
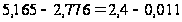 ;
 .
где Tdзаг – допуск на размер заготовки; Tdдет – допуск на размер готовой детали.
Проверка сходится, следовательно, припуски рассчитаны, верно.
Таблица 6.1
Расчёт припусков на обработку
|
№ оп |
Название операции | JT | Td | α | Δ | ε | Dmin | Dmax | 2zmin | 2zmax |
| 00 | Заготовитель-ная | 16 | 2,400 | 0,30 | 0,65 | - | 47,756 | 50,156 | - | - |
| 10 | Токарная (черновая) | 12 | 0,250 | 0,18 | 0,063 | 0 | 45,856 | 46,106 | 1,900 | 4,050 |
| 15 | Токарная (чистовая) | 10 | 0,070 | 0,08 | 0,025 | 0 | 45,370 | 45,440 | 0,486 | 0,666 |
| 80 |
Кругло- шлифовальная (предваритель-ная) |
7 | 0,025 | 0,03 | 0,006 | 0,06 | 45,160 | 45,185 | 0,210 | 0,255 |
| 85 |
Кругло- шлифовальная (чистовая) |
5 | 0,011 | 0,02 | 0,003 | 0,05 | 44,980 | 44,991 | 0,180 | 0,194 |
| 2z0min | 2,776 | 2z0max | 5,165 | |||||||
Схема расположения припусков, допусков и операционных размеров для поверхности 20 Ж45g5 представлена на рисунке 6.1. Припуски и допуски на остальные поверхности определяем табличным методом [7]. В качестве заготовки используем сортовой прокат. Все интересующие допуски и припуски на остальные размеры смотреть в разделе 3.1. данного дипломного проекта.
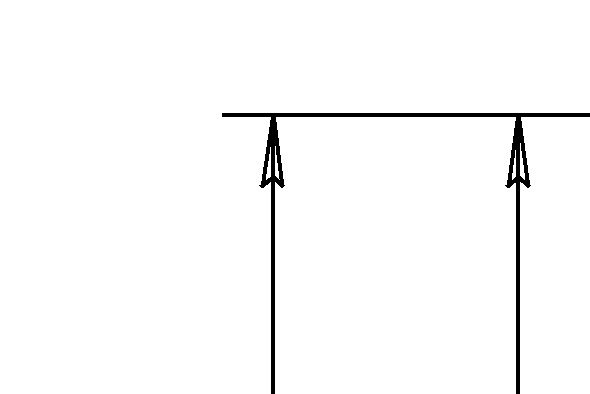
Рис.
6.1. Схема расположения
припусков,
допусков и
операционных
размеров для
поверхности
20 Ж45g5()
7. РАЗМЕРНЫЙ АНАЛИЗ В РАДИАЛЬНОМ НАПРАВЛЕНИИ
Задача раздела – необходимо выявить размерные контуры для каждого из замыкающих звеньев (припусков, размеров и отклонений от концентричности, получаемых косвенным путем), то есть проверить размерную корректность в радиальном направлении.
7.1 Основные термины, относящиеся к размерному анализу
Размерный анализ технологических процессов изготовления деталей машин включает специальные способы выявления и фиксации связей размерных параметров детали при ее изготовлении, а так же методы расчета этих параметров путем решения размерных цепей.
Операционная размерная цепь – совокупность размеров или иных размерных параметров, образующих замкнутый контур и определяющих связь между операционными размерами или другими параметрами на различных стадиях обработки заготовки.
Звено размерной цепи – размер или иной точностной параметр детали на различных стадиях ее изготовления: припуск, величина пространственной погрешности (отклонение от концентричности, параллельности, перпендикулярности, изогнутость оси), толщина покрытия или насыщения поверхности химическими элементами.
Составляющее звено – размер или иной размерный параметр, предписанный к обязательному выполнению в ходе технологического процесса в пределах заданного допуска.
Замыкающее звено операционной размерной цепи – размер или иной размерный параметр, который получается в результате выполнения составляющих звеньев. Замыкающими звеньями могут быть операционные припуски и чертежные размеры, или иные размерные параметры получаемые косвенно в результате выполнения операционных размеров.
Уравнение размерной цепи – математическое выражение, устанавливающее взаимосвязь между замыкающим и составляющими звеньями отдельной размерной цепи, входящей в размерную схему.
Проектная (прямая) задача позволяет определить при ее решении промежуточные операционные размеры исходной заготовки исходя из окончательных размеров детали и проектного варианта технологического процесса.
Проверочная (обратная) задача при ее решении позволяет провести размерный анализ действующего или спроектированного процесса и по известным характеристикам операционных размеров определить характеристики замыкающих звеньев.
7.2 Размерные цепи и их уравнения
В общем случае уравнение операционных размерных цепей (уравнение номиналов) выглядят следующим образом [17], [18]:
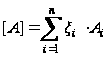 ,
(7.1)
где [A] – номинальное значение замыкающего звена;
Аi – номинальные значения составляющих звеньев;
i – порядковый номер звена;
n – число составляющих звеньев;
ξi – передаточные отношения, характеризующие расположение звеньев по величине и направлению (ξi = 1 для увеличивающих звеньев, ξi = -1 для уменьшающих звеньев).
Уравнения замыкающих звеньев:
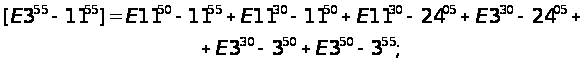
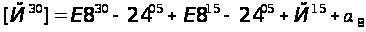 ;
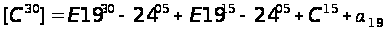 ;
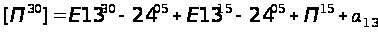 ;
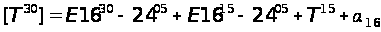 .
После этого проверяем точность изготовления детали. Проверка размерной корректности путем решения обратной задачи позволяет до начала расчетов размерных цепей убедиться в том, что намеченный вариант технологии изготовления обеспечит получение готовых деталей в соответствии с требованиями рабочего чертежа.
7.3 Проверка условий точности изготовления детали
Проверка проводится для чертежных размеров и технических требований на расположение поверхностей детали, которые выполнялись косвенно, и являются замыкающими звеньями в размерных цепях. Условие выполнения точности выглядит следующим образом [17], [18]:
ТАчерт ≥ ω[A] , (7.2)
где ТАчерт – допуск по чертежу размера или пространственного отклонения;
ω[A] – погрешность этого же параметра, возникающая в ходе выполнения техпроцесса.
Величины ω[A] определяются из уравнений погрешностей методом максимума – минимума для условий производства с отсутствием брака по проверяемому параметру Ачерт.
Погрешность (поле рассеяния) замыкающего звена при расчете по методу максимума – минимума можно найти из уравнения [17], [18]:
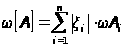 при
n-1
 4; (7.3)
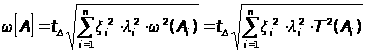 при
n-1 >
4; (7.4)
где ωА – погрешность i-го звена;
n – число составляющих звеньев;
xi – коэффициент влияния составного звена на замыкающее звено;
n – общее число звеньев в уравнении припуска;
- коэффициент соотношения между законом распределения величины Аi и законом нормального распределения. Определяется по таблице 4.4 [17], для эксцентриситетов = 0,127, для размеров = 1/9;
tD – коэффициент риска, (tD = 3,0).
При расчете принимаем ωАi = TАi, где ТАi – технологический допуск i-го звена.
После построения размерной схемы в радиальном направлении, получаем следующие уравнения размеров и эксцентриситетов, полученных косвенным путем, и проверяем, обеспечивается ли условие точности (7.2).
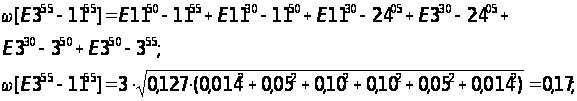
0,20 > 0,17 – условие выполняется;
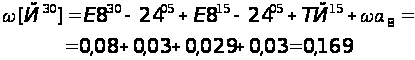
0,18 > 0,169 – условие выполняется;
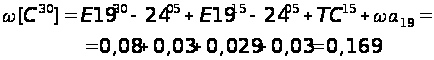
0,18 > 0,169 – условие выполняется;
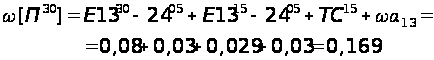
0,18 > 0,169 – условие выполняется;
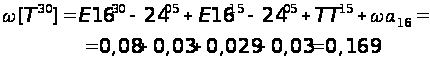
0,18 > 0,169 – условие выполняется.
Значение a является функцией от количества углерода в стали a = f (С), для стали Р6М5 это значение выбрано по справочной литературе [18]. Оно равно при С = 0,8%, a = 0,1, wa = 0,03.
Вывод: условие корректности размерных звеньев цепи выполняется.
Составим уравнения замыкающих операционных припусков:
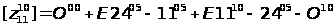 ;
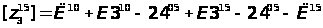 ;
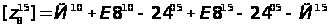 ;
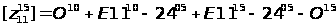 ;
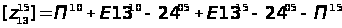 ;