Технологический процесс изготовления корпуса расточной оправки
Штучное время - время на выполнение операции, определяется суммированием основного, вспомогательного времени, время на обслуживание и время на отдых.
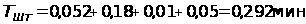
55 – Бесцентрово-шлифовальная (чистовая):
1 Переход
Основное время То - время непосредственно на обработку, определяется по [6].
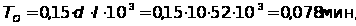
где d – диаметр обрабатываемой детали;
l – длина обрабатываемого участка.
Тв – вспомогательное время на установку, включение и выключение станка, измерение и организационное время, определяется по [6].
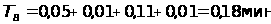 ;
Штучное время - время на выполнение операции, определяется суммированием основного, вспомогательного времени, время на обслуживание и время на отдых.
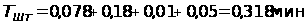
60 – Отрезная:
1 Переход
Основное время То - время непосредственно на обработку, определяется по [6].

где d – диаметр обрабатываемой детали.
Тв – вспомогательное время на установку, включение и выключение станка, измерение и организационное время, определяется по [6].
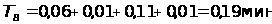 ;
Штучное время - время на выполнение операции, определяется суммированием основного, вспомогательного времени, время на обслуживание и время на отдых.
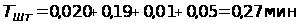
65 – Заточная:
1 Переход
Основное время То - время непосредственно на обработку, определяется по [6].
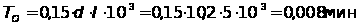
где d – диаметр обрабатываемой детали;
l – длина обрабатываемого участка.
Тв – вспомогательное время на установку, включение и выключение станка, измерение и организационное время, определяется по [6].
;
Штучное время - время на выполнение операции, определяется суммированием основного, вспомогательного времени, время на обслуживание и время на отдых.
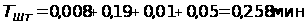
70 – Затыловочная:
1 Переход
Основное время То - время непосредственно на обработку, определяется по [6].
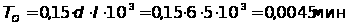
где d – диаметр обрабатываемой детали;
l – длина обрабатываемого участка.
Тв – вспомогательное время на установку, включение и выключение станка, измерение и организационное время, определяется по [6].
;
Штучное время - время на выполнение операции, определяется суммированием основного, вспомогательного времени, время на обслуживание и время на отдых.
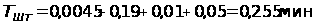
85 – Ионная
имплантация:

Найденные значения режима резания заносим в операционные карты, а так же в наладки.
Все найденные режимы резания и нормы времени сводим в таблицы 8.1 и 8.2.
Таблица 8.1
Значения режимов резания
|
№ опера-ции |
Пере-ход |
t, мм |
S, мм/зуб, (мм/об) |
V, м/мин (м/с) |
n, об/мин |
МКР, НЧм |
РО, Н |
PZ, НЧм |
N, кВт |
| 05 | I | 8,0 | 2,0 | 482,0 | 1500 | – | – | 2613 | 20,580 |
| 05 | II | 1,575 | 0,05 | 42,8 | 5000 | 0,400 | 443 | – | 0,205 |
| 10 | I | 5,0 | 0,8 | 95,8 | 2000 | – | – | 4762 | 7,456 |
| 15 | I | 2,0 | 0,5 | 139,1 | 3200 | – | – | 1394 | 3,168 |
| 20 | I | 8,5 | 0,25 | 315,0 | 2000 | – | – | 1053 | 5,420 |
| 35 | I | 0,01 | 1,0 | 25,0 | 4000 | – | – | – | 0,176 |
| 40 | I | 6,5 | 0,06 | 80,0 | 4000 | – | – | – | 6,180 |
| 45 | I | 0,01 | 0,06 | 80,0 | 4000 | – | – | – | 6,180 |
| 50 | I | 0,05 | 2,10 | 80,0 | 2000 | – | – | – | 4,0 |
| 55 | I | 0,01 | 1,5 | 80,0 | 2000 | – | – | – | 1,3 |
| 60 | I | 5,1 | 3,5 | 35,0 | 2500 | – | – | – | 2,33 |
| 65 | I | 0,03 | – | 20,0 | 4000 | – | – | – | – |
| 70 | I | 0,03 | – | 20 | 4000 | – | – | – | – |
Таблица 8.2
Значения норм времени
| № операции | ТО, мин | ТВ, мин | ТШТ, мин |
| 00 | 0,05 | 0,28 | 0,39 |
| 05 | 0,05 | 0,28 | 0,39 |
| 10 | 0,39 | 0,28 | 0,73 |
| 15 | 0,45 | 0,28 | 0,79 |
| 20 | 0,081 | 0,19 | 0,33 |
| 25 | 0,008 | 0,19 | 0,22 |
| 30 | – | – | 5,0 |
| 35 | 0,005 | 0,28 | 0,35 |
| 40 | 1,155 | 0,19 | 0,41 |
| 45 | 0,233 | 0,19 | 0,483 |
| 50 | 0,052 | 0,18 | 0,292 |
| 55 | 0,078 | 0,18 | 0,318 |
| 60 | 0,020 | 0,19 | 0,27 |
| 65 | 0,008 | 0,19 | 0,258 |
| 70 | 0,0045 | 0,19 | 0,255 |
| 85 | – | – | 5 |
9. РАСЧЕТ И ПРОЕКТИРОВАНИЕ СТАНОЧНОГО ПРИСПОСОБЛЕНИЯ
Задача раздела – спроектировать специальный клинорычажный комбинированный кулачково и штырьково поводковый патрон с автоматически убирающимися кулачками для базирования и закрепления корпуса на операции 10 и 15 при обработки ее на токарно-винторезном станке с ЧПУ 16К20Ф3.
9.1 Сбор исходных данных
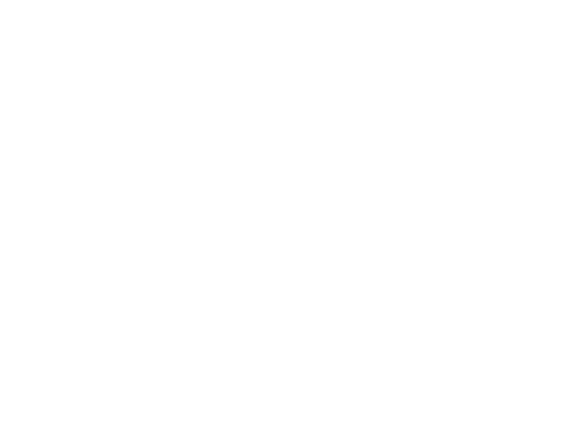
Рис. 9.1. Операционный эскиз
Вид и материал заготовки – поковка сталь 20Х НВ 180±10;
Вид обработки – чистовая (черновая);
Материал и геометрия режущей части резца – Резец прямой проходной левый сборный со сменной четырёхгранной неперетачиваемой пластиной из ВК 8,
γ = - 2°, λ = - 3°, a = 10°, φ = 60°;
Режимы резания: t = 3 мм, подача S = 0,5 мм/об, скорость резания V = 139 м/мин, частота вращения шпинделя n = 3200 об/мин;
Тип приспособления – одноместное универсальное наладочное (УНП) со сменными кулачками;
Металлорежущий станок 16К20Ф3 (наибольший диаметр патрона – 400 мм, внутренний конус шпинделя – Морзе 6 [6], основные размеры концов шпинделя по ГОСТ 12595-72 [6]).
9.2 Расчёт сил резания
Расчет сил резания выполним по методике изложенной в [3]. При продольном и поперечном точении составляющие Рz, Рy, Рx силы резания рассчитываются по формуле:
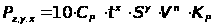 ,
(9.1)
где Cp, x, y, n – постоянная и показатели степени для конкретных условий обработки, выбираются по таблице. При обработке стали Р6М5 резцом, оснащённым пластиной из твёрдого сплава, они равны:
для расчёта Pz → Cp = 300; x = 1,0; y = 0,75; n = -0,15;
для расчёта Py → Cp = 243; x = 0,9; y = 0,60; n = -0,30;
для расчёта Px → Cp = 339; x = 1,0; y = 0,50; n = -0,40.
Поправочный коэффициент Кр представляет собой произведение ряда коэффициентов, учитывающих фактические условия резания:
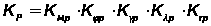 , (9.2)
где
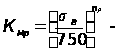 коэффициент,
учитывающий
влияние качества
обрабатываемого
материала на
силовые зависимости
(np =
1,35 - для расчёта
Py; np
= 0,75 - для расчёта
Pz; np
= 1,0 - для расчёта
Px)
[4];
 коэффициент,
учитывающий
влияние угла
в плане резца
на силы, равный
при φ
= 60°, для расчёта
Pz →
 ;
для расчёта
Py →
 ;
для расчёта
Px →
 [4];
 коэффициент,
учитывающий
влияние переднего
угла резца на
силы, равный
при γ
= -2°, для расчёта
Pz →
 ;
для расчёта
Py →
 ;
для расчёта
Px →
[4];
 коэффициент,
учитывающий
влияние угла
наклона режущей
кромки резца
на силы, равный
при λ
= -3°, для расчёта
Pz →
 ;
для расчёта
Py →
 ;
для расчёта
Px →
 [4].
 коэффициент,
учитывающий
влияние угла
наклона режущей
кромки резца
на силы, равный
при r = 2 мм,
для расчёта
Pz →
 ;
для расчёта
Py →
 ;
для расчёта
Px →
[4].
Подставим все данные в формулы:
для
расчёта Pz
→
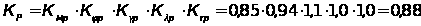 ;
для
расчёта Py
→
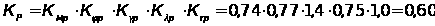 ;
для
расчёта Px
→
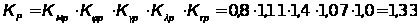 .
Подставим данные в формулу (8.1)
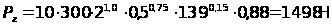 ;
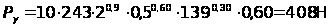 ;
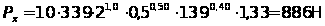 .
9.3 Расчёт усилия зажима
В процессе
обработки
заготовки на
неё воздействует
система сил.
С одной стороны
действуют
составляющие
силы резания,
которые стремятся
вырвать заготовку
из кулачков,
с другой – сила
зажима препятствующая
этому. Из условия
равновесия
моментов данных
сил и с учётом
коэффициента
запаса определяются
необходимые
зажимное и
исходное усилия.
В данной схеме
принимаем
консольное
закрепление
заготовки, так
как
 [22], [23]. Суммарный
крутящий момент
от касательной
составляющей
силы резания
стремится
провернуть
заготовку в
кулачках, и
равен для данного
примера:
 .
(9.3)
Повороту заготовки препятствует момент силы зажима, определяемый следующим образом [22], [24]:
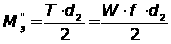 ,
(9.4)
где W – суммарное усилие зажима, приходящееся на три кулачка, Н;
f – коэффициент трения на рабочей поверхности постоянного кулачка;
d1 – диаметр обрабатываемой поверхности;
d2 – диаметр поверхности, за который крепится заготовка.
Из равенства моментов МР” и Мз” определим необходимое усилие зажима, препятствующее провороту заготовки в кулачках.
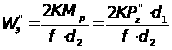 .
(9.5)
Значение коэффициента запаса К, в зависимости от конкретных условий выполнения технологической операции определяется по формуле [22].
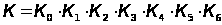 , (9.6)
где К0 = 1,5 – гарантированный коэффициент запаса;
К1 – коэффициент учитывающий увеличение сил резания из-за случайных неровностей на обрабатываемых поверхностях заготовки. При чистовой обработке К1 = 1,0;
К2 - коэффициент учитывающий увеличение сил резания вследствие затупления режущего инструмента (выбираем по таблице в зависимости от метода обработки и материала заготовки [22]: К2 = 1,0;
К3 - коэффициент, учитывающий увеличение сил резания при прерывистом резании: для непрерывного резания К3 = 1,0;
К4 - коэффициент характеризующий постоянство силы, развиваемой зажимным механизмом: для механизированных приводов К4 = 1,0;
К5 - коэффициент, характеризующий эргономику немеханизированного зажимного механизма (удобство расположения органов зажима и т. д.): для механизированных приводов К5 = 1.
К6 – вводится в расчёт только при наличии моментов, стремящихся повернуть заготовку, установленной плоской ТБ на опоры – штыри.
В данном случае коэффициент К равен:
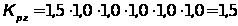 .
Коэффициент трения f между заготовкой и сменными кулачками зависит от состояния их рабочей поверхности (выбирается по таблице [22]): примем форму рабочей поверхности кулачка с кольцевыми канавками f = 0,5.
Подставим в формулу (9.5) все исходные данные:
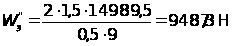 .
Сила Py стремится вывернуть заготовку из кулачков относительно оси, создавая момент:
Мр''= Py'· l' (9.7)
Необходимо при расчете момента от силы Py учесть тот факт, что заготовка установлена в центрах. Поэтому повороту заготовки относительно оси у будет препятствовать как момент от силы зажима, так и задний центр. В данном случае большим по значению будет момент от силы Pz, стремящийся провернуть заготовку в кулачках. В дальнейших расчетах будем учитывать максимальный момент создаваемый усилием. Следовательно, принимаем наихудший случай: W = 9487,3 Н.
9.4 Расчет зажимного механизма патрона
Приступая к расчету зажимного механизма необходимо определиться с его конструкцией. В данном патроне применим конструкцию клинорычажного зажимного механизма. Данный механизм выбран не случайно. Он позволяет, во-первых, создать необходимое усилие зажима заготовки при определенном усилие на штоке гидроцилиндра, а во-вторых, сама конструкция патрона предопределяет применение именно этого зажимного механизма.
Клинорычажный механизм представляет собой клин с определенным углом, который упирается в неравноплечие угловые рычаги, смонтированные в корпусе патрона на неподвижных осях. При расчете клинорычажного зажимного механизма определяется усилие Q, создаваемое силовым приводом, которое зажимным механизмом увеличивается и передается постоянному кулачку [22]:
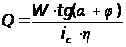 , (9.8)
где ic – передаточное отношение по силе зажимного механизма (выигрыш в силе), iс = А/Б;
А и Б – плечи рычага, А = 80 мм, Б = 40 мм.
W – усилие зажима на кулачках; W = 9487,3 Н;
h - КПД рычажного зажимного механизма, h = 0,9;
a - угол скоса клина, a = 20°;
j - угол трения, j = 5°.
Передаточное отношение для клинорычажного механизма равно:
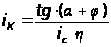 , (9.9)
Согласно формуле (9.8):
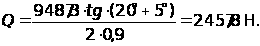
Клинорычажный зажимной механизм рекомендуется применять в патронах, наружный диаметр которых менее 200 мм, при больших диаметрах предпочтение отдается рычажному зажимному механизму.
На этапе расчета наружный диаметр патрона можно определить по формуле:
Дп @ d2+2Hк, (9.10)
где Нк – длина постоянного кулачка.
Дп @ 10+2*62 = 134 мм.
9.5 Расчет силового привода
Для создания исходного усилия Q используется силовой привод, устанавливаемый на задний конец шпинделя. В его конструкции можно выделить силовую часть, вращающуюся совместно со шпинделем и муфту для подвода рабочей среды. В качестве приводов наибольшее применение получили пневматический и гидравлический вращающиеся цилиндры.
В данной работе вначале следует попытаться применить пневматический привод, так как в любом производстве имеются трубопроводы для подачи сжатого воздуха. Диаметр поршня пневмоцилиндра определяется по формуле [22]:
 , (9.11)
где Р – избыточное давление воздуха, принимаемое в расчетах равным 0,4 МПа.
В конструкции станка 16К20Ф3 можно встроить силовой привод с диаметром поршня не более 120 мм, Если при расчете по вше указанной формуле диаметр поршня получится более 120мм, то следует применять гидравлический привод, где за счет регулирования давления масла можно получить большие исходные усилия. При заданном усилии Q подбираем давление масла (Рг = 1,0; 2,5; 5,0; 7,5 МПа), чтобы диаметр поршня не превышал 120мм.
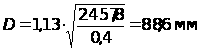 – для
пневмопривода.
Следовательно, в качестве привода, для данного патрона, принимаем пневмоцилиндр стандартного диаметра D = 100 мм.
Ход поршня цилиндра рассчитывается по формуле:
SQ = SW / iп, , (9.12)
SQ = 5 / 2=2,5.
где SW – свободный ход кулачков, который можно принять равным 5 мм;
iп = 1/iК – передаточное отношение зажимного механизма по перемещению. Значение SQ принимать с запасом 10…15 мм.
Принимаем пневматический цилиндр с D = 100 мм, а SQ = 20 мм.
9.6 Расчет погрешности установки заготовки в приспособлении
Данный раздел выполняется после разработки конструкции патрона и простановки размеров. Погрешность установки определяется по формуле:
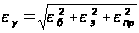 ,
где εб – погрешность базирования, равная при данной схеме нулю, так как измерительная база используется в качестве технологической.
εз
– погрешность
закрепления
– это смещение
измерительной
базы под действием
сил зажима ( ).
εпр – погрешность элементов приспособления, зависящая от точности их изготовления.
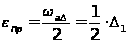 ,
где ωАΔ – колебания замыкающего размера АΔ.
Δ1 – погрешности из-за колебания зазоров в сопряжении центра вставленного в гнездо крышки (Δ1 = Sнб- Sнм).
Таким образом:
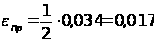 ;
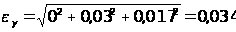 .
Погрешность установки не должна превышать величин:
для черновой обработки – εудоп = zminшл (zminшл – минимальный припуск на шлифование); εудоп = 0,05 мм.
εудоп = 0,05 мм > εу = 0,034 мм, следовательно, патрон разработан, верно, и может использоваться на 15-й токарной (чистовой) операции.
9.7 Описание работы трехкулачкового самоцентрирующего патрона
Патрон работает следующим образом: заготовка устанавливается левым торцевым отверстием на плавающий центр и поджимается жестким задним вращающимся центром до упора с торцевыми кулачками. Масло под действием давления создаваемого насосом подаётся через систему каналов в муфте в левую полость гидроцилиндра. Под действием гидравлического усилия поршень вместе со штоком в виде клина перемещается вправо и выдвигает постоянные кулачки в виде рычагов из корпуса патрона. При дальнейшем движении эти кулачки зажимают заготовку по наружной цилиндрической поверхности. Сочетание двух зажимов позволяет вести обработку на максимальных режимах резания. Как только заготовка зажата, шпиндель станка получает вращение от двигателя посредствам зубчатых передач, представляющих часть кинематической схемы станка. Шпиндель соединен с гидроцилиндром силового привода, а так же с корпусом патрона, в который вставлены постоянные кулачки. Патрон вместе с закреплённой в нём заготовкой получает вращение. После обработки большей части контура вала без остановки патрона включается силовой привод и перемещая центровик влево, осуществляется разжим заготовки радиальными кулачками и их перемещение в корпус патрона, появляется возможность обработки конца вала который был под кулачками. Обработка ведется на пониженных режимах резания. После окончания обработки, когда шпиндель отключен от главного движения, отжимается задний центр и заготовка снимается.
Сборочный чертёж поводкового патрона представлен в графической части лист 06.М15.660.50.00.СБ.
10. ПРОЕКТИРОВАНИЕ КОНТРОЛЬНОГО ПРИСПОСОБЛЕНИЯ
Задача раздела - спроектировать контрольное приспособление, позволяющее контролировать углы в любом месте на поверхности инструмента, а также нецентричность поперечной кромки всех деталей из данной группы сверл, способом светового сечения.
10.1 Оценка точности приспособления
На рисунке 10.1 изображены контролируемые величины.
Рис. 10.1. Контролируемая величина
Точность контролируемых величин зависит от точности применяемого микроскопа. В данном случае применяется микроскоп ММИ-2 по ГОСТ 5405-54 с ценой деления 0,005 мм для линейных размеров и 1 мин для угловых размеров, с оптическим увеличением в 10раз.
Предельная погрешность измерения рассчитывается по следующей формуле:
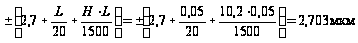 . (9.1)
В нашем случае допуск на угловые размеры составляем ±10’ следовательно, погрешность измерения не окажет существенного влияния на контролируемый размер. Поэтому применяем метод контроля световым сечением с применением микроскопа.
9.2 Описание контрольного приспособления
Приспособление предназначено для контроля углов в любом месте на поверхности инструмента, а также нецентричность поперечной кромки всех деталей из данной группы сверл, способом светового сечения.
Приспособление содержит плиту базовую 1, угольник 2, призму опорную 3, отражательную призму 4, излучатель световых волн 5, тубус микроскопа 6, специальную опору 7, зеркало 9 и стандартные изделия (винты, шпонки, гайки).
Приспособление работает следующим образом: деталь (сверло) устанавливается на две опорные призмы, которые крепятся к базовой плите 1, при этом лапка сверла входит в отверстие специальной опоры 7, крепящейся к угольнику 2 и поджимается винтом 13 . Отражательная призма 4 с зеркалом 9 пододвигается под режущую часть сверла и под тубус микроскопа 6. Для контроля угла наклона поперечной кромки включается левый излучатель световых волн 5, и исследуемый объект освещается плоским пучком света. Свет отражается от опоры в тубус микроскопа, при этом в нем видна неотраженная часть (сечение) сверла. Для контроля нецентричности поперечной кромки включается правый излучатель световых волн 5, и исследуемый объект освещается плоским пучком света. Свет отражается от опоры в тубус микроскопа, при этом в нем видна неотраженная часть (сечение) сверла. Для контроля главного угла в плане необходимо убрать из под сверла отражательную призму и не подавать пучков света, при этом в микроскоп виден контур сверла. Измерение окончено.
Сборочный чертёж контрольного приспособления представлен в графической части лист 06.М15.660.60.00СБ
11. ПРОЕКТИРОВАНИЕ РЕЖУЩЕГО ИНСТРУМЕНТА
Задача раздела - выбрать материал, спроектировать геометрию режущего инструмента и применить его на операции 40 – шлифование стружечных канавок.
11.1 Исходные данные:
Вид обработки – шлифование (предварительное);
Оборудование – специальный шлифовальный NU535CNC.
11.2 Выбор материала и проектирование геометрии режущего инструмента
Геометрия режущего инструмента зависит от формы стружечной канавки. Размеры круга определяются с учетом размеров детали из данной группы, и они приведены на листе 06.М15.660.70.14. Правка круга осуществляется алмазным карандашом при следующих режимах: VК = 1 - 3 м/с, SПР = 1 – 2 м/мин, SПОП = 0,02 – 0,04 мм/дв.ход.
Материал режущего инструмента выбираем исходя из вида и твердости обрабатываемого материала. Согласно рекомендациям [4] выбираем материал 24А12НСТ26Б.
Абразивный материал – 24А – белый электрокорунд;
Зернистость – 12 мкм;
Степень твердости – СТ2– средне твердый;
Вид связки – Б1 – бакелитовая (карбида бора 50%).
12. ИССЛЕДОВАНИЕ В ОБЛАСТИ ПОВЫШЕНИЯ ИЗНОСОСТОЙКОСТИ РЕЖУЩЕЙ ЧАСТИ СВЕРЛА ИЗ БЫСТРОРЕЖУЩЕЙ СТАЛИ МЕТОДОМ ИОННОЙ ИМПЛАНТАЦИИ
12.1 Описание ситуации
При обработке деталей резанием с применением лезвийного инструмента из инструментальной быстрорежущей стали, происходит его интенсивный износ в связи с различными факторами, такими как: высокие температуры в зоне резания, вызванные большим трением в контакте заготовка – инструмент; повышение вибрации в процессе обработки, вызванные динамикой станка; огромные давления на инструмент (усилия деформации); физико-механические свойства обрабатываемого и обрабатывающего материала; геометрические параметры режущего инструмента; элементы режимов резания; свойства применяемых смазывающе-охлаждающих технологических смесей (СОТС); электрические явления, возникающие в контакте режущий инструмент – заготовка; схема резания и др. Так же это ведет к увеличению вспомогательного времени, затрачиваемого на под наладку технологической системы и смену инструмента.
Административное противоречие – износостойкость лезвийных инструментов при обработке металлов резанием недостаточно высока и не соответствует постоянно ускоряющемуся темпу развития высокоскоростных станков, а так же совершенствованию конструкционных жаропрочных сталей.
Повысить износостойкость лезвийного инструмента на основе инструментальной быстрорежущей стали