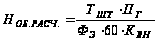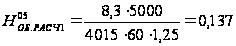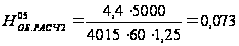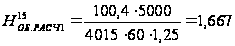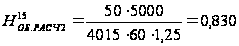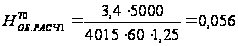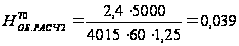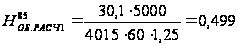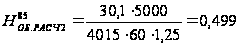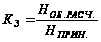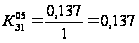Технологический процесс изготовления корпуса расточной оправки
- самовозгорание в воздухе;
- загорание масла в поддоне станка из-за разрыва шлангов.
На участке используются следующие средства пожаротушения:
- огнетушители ОХП-10, ОВП-10, ОУ-2.5-8;
- пожарные краны;
- пожарные щиты;
- участок оборудован средствами связи и пожарными извещателями.
Мероприятия режимного характера:
- контроль за производством огневых и покрасочных работ;
- контроль за режимом курения.
В настоящее время помимо вышеуказанных потенциальных опасностей присоединилась ещё одна не менее важная угроза – это угроза терроризма. Для защиты человека от этой опасности проводятся предупредительные мероприятия, взывая к бдительности граждан, сообщать о подозрительных лицах и предметах в правоохранительные органы. Так же проводится ряд лекционных мероприятий, на случай если вы окажетесь в заложниках и как вести себя в таких ситуациях.
Выводы
Рассмотрев опасные вредные производственные факторы (ОВПФ) производственного объекта, воздействие этого объекта на окружающую среду, возможные чрезвычайные и аварийные ситуации на его территории и предложив меры по их устранению можно сделать вывод о том, что проектируемый технологический процесс удовлетворяет строительным и санитарно-гигиеническим нормам и не наносит сильного вреда человеку и окружающей среде.
14. ЭКОНОМИЧЕСКАЯ ЭФФЕКТИВНОСТЬ ПРОЕКТА
Задача раздела – рассчитать себестоимость по базовому и проектному вариантам, произвести выбор оптимального варианта и определить показатели его экономической эффективности.
Расчет будем вести по методике [44].
14.1 Краткая характеристика сравниваемых вариантов
Таблица 14.1
Краткая характеристика сравниваемых вариантов
| Базовый вариант | Проектируемый вариант |
|
Технологический процесс обработки корпуса оправки расточной содержит следующие операции: 00 – заготовительная; 05 – Токарная черновая (2 установа); 10 – Токарная чистовая (2 установа); 15 – Круглошлифовальная; 20 – Наладочная; 25 – Фрезерная (предварительная); 30 – Фрезерная (чистовая); 35 – Слесарная; 40 – Координатно-расточная; 45 – Меднение; 50 – Цементация; 55 – Закалка; 60 – Моечная; 65 – Токарная; 70 – Круглошлифовальная (предв.); 75 – Круглошлифовальная (чист); 80 – Слесарная; 85 – Маркировочная; 90 – Моечная; |
В технологический процесс обра-ботки корпуса оправки расточной вносятся следующие изменения: 1) 05 операция (токарная) засверловка отверстий пов. 44, 45 и подрезка торцев пов. 1, 25, выполняемая в два установа, заменяется на фрезерно-центровальную (1 установ), что существенно сокращает операци-онное время; 2) На всех токарных операциях заменяем станок 1К62 на 16К20Ф3. 3) Операции 05 и 10 токарная черновая и токарная чистовая выполняем с одного установа вместо двух, при этом применив специальный патрон. 4) Вместо операции 65 Токарной, применяемой для правки центров, выполняемой на двух установах, вводим операцию центро-шлифовальную, выполняемую с |
|
95 – Контрольная. Тип производства – мелкосерийный. Условия труда – нормальные. Форма оплата труда – повременно-премиальная. |
одного установа – это существенно сокращает машинное время и повысит качество ТБ. Тип производства – мелкосерийный. Условия труда – нормальные. Форма оплата труда – повременно-премиальная. |
14.2 Исходные данные для экономического обоснования сравниваемых вариантов
Таблица 14.2
Исходные данные для экономического обоснования сравниваемых вариантов
| № | Показатели | Условное обозначе-ние, единица измерения | Значение показателей | Источник информа-ции | |
| Базовый | Проект | ||||
| 1 | Годовая программа выпуска |
|
5000 | 5000 | Задание |
| 2 | Норма штучного времени, в т.ч. машинное время |
|
8,3 | 4,4 | Расчет |
| 5,7 | 2,0 | ||||
|
|
100,4 | 50,0 | |||
| 72,2 | 35,5 | ||||
|
|
3,4 | 2,4 | |||
| 2,0 | 1,4 | ||||
|
|
30,1 | 30,1 | |||
| 10,2 | 10,2 | ||||
| 3 |
Часовая тарифная ставка Рабочего-оператора: Наладчика: |
|
34,97 37,55 |
34,97 37,55 |
Данные кафедры ЭиУП (Прил. 11) |
| 4 | Эффективный годовой фонд времени рабочего |
|
3779 | 3779 | Или расчет из раздела дипломной работы – "Планировка участка" |
| 5 | Коэффициент доплаты до часового, дневного и месячного фондов |
|
1,08 | 1,08 |
Данные кафедры ЭиУП (Прил. 11) |
| 6 | Коэффициент доплат за профмастерство (начиная с 3-го разряда) |
|
1,067 | 1,067 |
Данные кафедры ЭиУП (Прил. 11) |
| 7 | Коэффициент доплат за условия труда |
|
1,1 | 1,1 |
Данные кафедры ЭиУП (Прил. 11) |
| 8 | Коэффициент доплат за вечерние и ночные часы |
|
1,1 | 1,1 |
Данные кафедры ЭиУП (Прил. 11) |
| 9 | Коэффициент премирования |
|
1,25 | 1,25 |
Данные кафедры ЭиУП (Прил. 11) |
| 10 | Коэффициент выполнения норм |
|
1,25 | 1,25 |
Данные кафедры ЭиУП (Прил. 11) |
| 11 | Коэффициент отчисления на социальные нужды |
|
0,26 | 0,26 |
Данные кафедры ЭиУП (Прил. 11) |
| 12 | Трудоемкость проектирования техники, технологии |
|
85 | 85 | Прил. 8 |
| 13 | Цена единицы оборудования |
|
150000 | 230000 | Прил. 4 или п. 5-7 списка литературы |
|
|
150000 | 445000 | |||
|
|
150000 | 650000 | |||
|
|
520000 | 520000 | |||
| 14 | Коэффициент расходов на доставку и монтаж оборудования (0,1…0,25) |
|
0,2 | 0,2 | - |
| 15 | Выручка от реализации изношенного оборудования (5% от цены) |
|
7500 | 11500 | Расчет |
|
|
7500 | 22250 | |||
|
|
7500 | 32500 | |||
|
|
26000 | 26000 | |||
| 16 | Эффективный годовой фонд времени работы оборудования (при односменной работе – 2030 часов, при 2-х сменной – 4015 часов, при 3-х сменной – 5960 часов) |
|
4015 | 4015 | Или расчет из раздела дипломной работы – "Планировка участка". |
| 17 | Коэффициент на текущий ремонт оборудования |
|
0,3 | 0,3 | - |
| 18 | Установленная мощность электродвигателя станка |
|
10 | 13 | Паспорт станка |
|
|
10 | 10 | |||
|
|
10 | 4,5 | |||
|
|
17 | 17 | |||
| 19 | Коэффициент одновременности работы электродвигателей (0,8…1,0) |
|
0,9 | 0,9 | - |
| 20 | Коэффициент загрузки электродвигателей по мощности (0,7…0,8) |
|
0,75 | 0,75 | - |
| 21 | Коэффициент загрузки электродвигателя станка по времени (0,5…0,85) |
|
0,7 | 0,7 | - |
| 22 | Коэффициент потерь электроэнергии в сети завода (1,04…1,08) |
|
1,06 | 1,06 | - |
| 23 | Тариф платы за электроэнергию |
|
1,39 | 1,39 |
Данные кафедры ЭиУП (Прил. 11) |
| 24 | Коэффициент полезного действия станка (0,7…0,95) |
|
0,9 | 0,85 | Паспорт станка |
|
|
0,9 | 0,9 | |||
|
|
0,9 | 0,95 | |||
|
|
0,8 | 0,8 | |||
| 25 | Цена (себестоимость изготовления) единицы инструмента |
|
150 | 160 | Прил. 2, п. 5-7 списка литературы. |
|
|
200 | 210 | |||
|
|
200 | 44 | |||
|
|
400 | 400 | |||
| 26 | Коэффициент транспортно-заготовительных расходов на доставку инструмента |
|
1,02 | 1,02 | - |
| 27 | Выручка от реализации изношенного инструмента по цене металлолома (20% от цены) |
|
30 | 32 | Расчет |
|
|
40 | 42 | |||
|
|
40 | 8,8 | |||
|
|
80 | 80 | |||
| 28 | Количество переточек инструмента до полного износа |
|
15 | 15 | Прил. 1 |
|
|
15 | 15 | |||
|
|
15 | 16 | |||
|
|
16 | 16 | |||
| 29 | Стоимость одной переточки |
|
11,2 | 92,8 | Прил. 1 |
|
|
11,2 | 11,2 | |||
|
|
11,2 | 144 | |||
|
|
144 | 144 | |||
| 30 | Коэффициент случайной убыли инструмента |
|
1,1 | 1,1 | Прил. 1 |
| 31 | Стойкость инструмента между переточками |
|
1,0 | 1,0 | Прил. 1 |
|
|
1,0 | 1,0 | |||
|
|
1,0 | 2,0 | |||
|
|
2,0 | 2,0 | |||
| 32 | Цена единицы приспособления |
|
7623 | 1000 | Прил. 2, п. 5-7 списка литературы. |
|
|
7623 | 21000 | |||
|
|
7623 | 1000 | |||
|
|
31000 | 31000 | |||
| 33 | Коэффициент, учитывающий затраты на ремонт приспособления (1,5…1,6) |
|
1,5 | 1,5 | - |
| 34 | Выручка от реализации изношенного приспособления (20% от цены) |
|
1524,6 | 200 | Расчет |
|
|
1524,6 | 4200 | |||
|
|
1524,6 | 200 | |||
|
|
6200 | 6200 | |||
| 35 | Количество приспособлений, необходимое для производства годовой программы деталей |
|
1 | 1 | Расчет |
| 2 | 1 | ||||
| 1 | 1 | ||||
| 1 | 1 | ||||
| 36 | Физический срок службы приспособления (3…5 лет) |
|
4 | 4 | - |
| 37 | Расход на смазочно-охлаждающие жидкости (200…300 руб. на один станок в год) |
|
250 | 250 | - |
| 38 | Удельный расход воды для охлаждения на один час работы станка |
|
0,6 | 0,6 | Данные кафедры ЭиУП |
| 39 | Тариф платы за 1м3 воды |
|
1,6 | 1,6 |
Данные кафедры ЭиУП (Прил. 11) |
| 40 | Удельный расход воздуха за 1 час работы установки, приспособления (0,1…0,15 м3/час) |
|
0,1 | 0,1 | - |
| 41 | Тариф платы за м3 сжатого воздуха |
|
0,15 | 0,15 |
Данные кафедры ЭиУП (Прил. 11) |
| 42 | Площадь, занимаемая одним станком |
|
2,9 | 5,1 | Паспорт станка |
|
|
2,9 | 5,7 | |||
|
|
2,9 | 3,9 | |||
|
|
6,86 | 6,86 | |||
| 43 | Коэффициент, учитывающий дополнительную площадь |
|
4,5 | 4,0 | Прил. 10 |
|
|
4,5 | 4,0 | |||
|
|
4,5 | 4,5 | |||
|
|
4,0 | 4,0 | |||
| 44 | Стоимость эксплуатации 1м2 площади здания в год |
|
4500 | 4500 |
Данные кафедры ЭиУП (Прил. 11) |
| 45 | Норма обслуживания станков одним наладчиком (10…20 станков на одного рабочего) |
|
10 | 10 | - |
| 46 |
Специализация: оборудование (универсальное, специальное); приспособления (универсальное, специальное); инструмент (универсальный, специальный) |
05 |
- универ-сальное; - универ-сальное; - универ-сальный |
- универ-сальное; - универ-сальное; - универ-сальный |
Выбор СТО |
| 15 |
- универ-сальное; - универ-сальное; - универ-сальный |
- универ-сальное; - специ-альное; - универ-саль-ный, специ-альный |
|||
| 70 |
- универ-сальное; - универ-сальное; - универ-сальный |
- универ-сальное; - специ-альное; - универ-сальный |
Выбор СТО | ||
| 85 |
- универ-сальное; - универ-сальное; - универ-сальный |
- универ-сальное; - универ-сальное; - универ-сальный |
|||
| 47 | Материал заготовки и метод получения | - |
20Х штам-повка |
20Х штам-повка |
Задание |
| 48 | Масса заготовки |
|
5,4 | 5,4 | Расчет |
| 49 | Вес отходов в стружку |
|
1,4 | 1,4 | Расчет |
| 50 | Цена 1кг материала заготовки |
|
56,11 | 56,11 | Прил. 5 |
| 51 | Цена 1кг отходов |
|
1,82 | 1,82 | Прил. 5 |
| 52 | Коэффициент транспортно-заготовительных расходов (1,05…1,06 – для черных металлов; 1,01…1,02 – для цветных металлов) |
|
1,05 | 1,05 | - |
| Дополнительные исходные данные для станков с ЧПУ | |||||
| 55 | Затраты на разработку одной программы |
|
- | - | Прил.6 |
|
|
- | 7000 | |||
|
|
- | - | |||
|
|
- | - | |||
| 56 | Коэффициент, учитывающий потребности с восстановлением перфоленты |
|
0,06 | 0,06 | - |
| 57 | Период выпуска деталей данного наименования |
|
3 | 3 | - |
| 58 | Величина запуска деталей (размер партии запуска) |
|
- | - | Прил. 7 |
|
|
- | 40 | |||
|
|
- | - | |||
|
|
- | - | |||
| 59 | Межоперационное время на передачу партии деталей |
|
0,5 | 0,5 | - |




14.3 Расчет необходимого количества оборудования и коэффициентов загрузки
Таблица 14.3
Расчет необходимого количества оборудования и коэффициентов загрузки
| № | Наименование показателей | Расчетные формулы и расчет | Значения показателей | |
| Базовый | Проект | |||
| 1 |
Расчетное количество основного технологического оборудования по изменяющимся операциям технологического процесса детали, шт. |
|
0,137 | 0,073 |
|
|
1,667 | 0,830 | ||
|
|
0,056 | 0,039 | ||
|
|
0,499 | 0,499 | ||
| 2 |
Принятое количество оборудования, шт. |
Расчетное количество оборудования округляется до ближайшего большего, целого числа
|
1 | 1 |
| 2 | 1 | |||
| 1 | 1 | |||
| 1 | 1 | |||
| 3 | Коэффициент загрузки оборудования |
Если Вам нужна помощь с академической работой (курсовая, контрольная, диплом, реферат и т.д.),
обратитесь к нашим специалистам. Более 90000 специалистов готовы Вам помочь.
Бесплатные корректировки и доработки. Бесплатная оценка стоимости работы.
Нужна помощь в написании работы?
Мы - биржа профессиональных авторов (преподавателей и доцентов вузов). Пишем статьи РИНЦ, ВАК, Scopus.
Помогаем в публикации. Правки вносим бесплатно.
Похожие рефераты: | ||