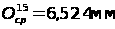Технологический процесс изготовления корпуса расточной оправки
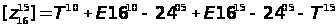 ;
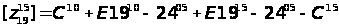 ;
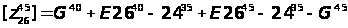 ;
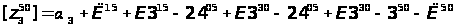 ;
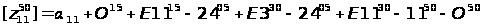 ;
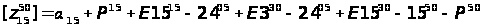 ;
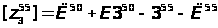 ;
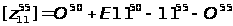 ;
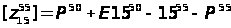 .
7.4 Расчет припусков
Определим минимальные значения операционных припусков по формуле [17], [18]:
- на черновой и чистовой токарной обработке (операции 10 и 15) и на операции шлифование (операции 40, 45, 50 и 55)
zimin=(Rz + h +Ь)i-1 (7.5)
где Rz i-1, h i-1 – высота неровностей и дефектный слой, образовавшиеся на обрабатываемой поверхности при предыдущей обработке (значения берутся из приложения 4 [17]);
Ь i-1 – величина радиального биения на предыдущей обработке.
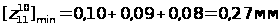 ;
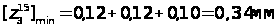 ;
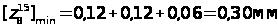 ;
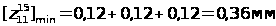 ;
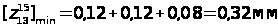 ;
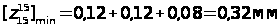 ;
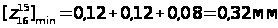 ;
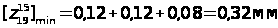 ;
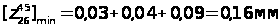 ;
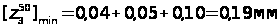 ;
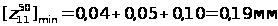 ;
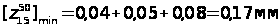 ;
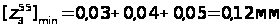 ;
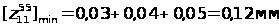 ;
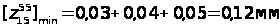 .
Рассчитаем величины колебаний операционных припусков, используя формулы [17], [18]:
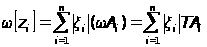 при n-1
 4; (7.6)
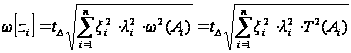 при
n-1 >
4; (7.7)
где ωА – погрешность i-го звена;
n – число составляющих звеньев;
xi – коэффициент влияния составного звена на замыкающее звено;
n – общее число звеньев в уравнении припуска;
- коэффициент соотношения между законом распределения величины Аi и законом нормального распределения. Определяется по таблице 4.4 [17], для эксцентриситетов = 0,127, для размеров = 1/9;
tD – коэффициент риска, (tD = 3,0).
При расчете принимаем ωАi = TАi, где ТАi – технологический допуск i-го звена.
При этом, если в размерную цепь входит диаметральный размер, то при подстановке в формулу его допуск необходимо поделить на 2.
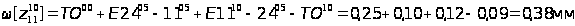 ;
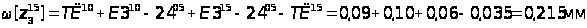 ;
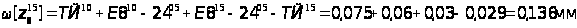 ;
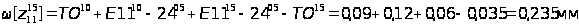 ;
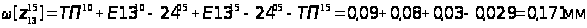 ;
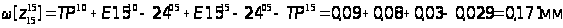 ;
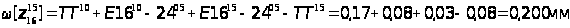 ;
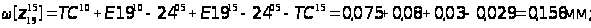
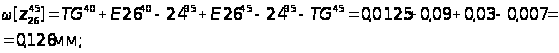
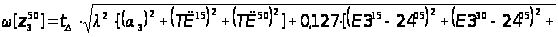
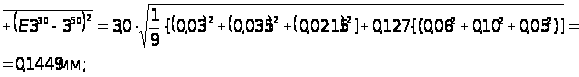
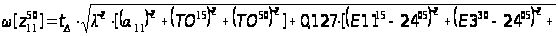
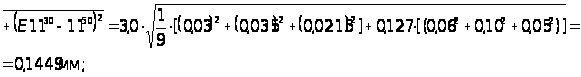
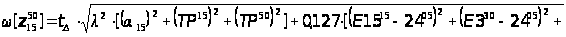
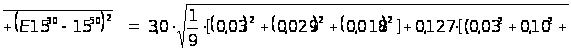
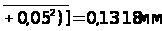 ;
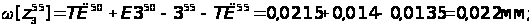
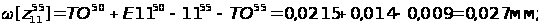
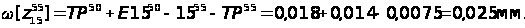
Определим максимальные значения операционных припусков по формуле [17], [18]:
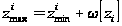 (7.8)
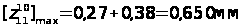 ;
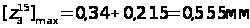 ;
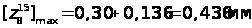 ;
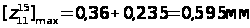 ;
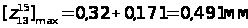 ;
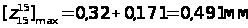 ;
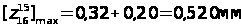 ;
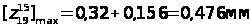 ;
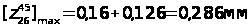 ;
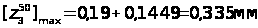 ;
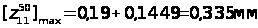 ;
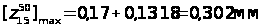 ;
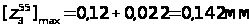 ;
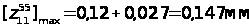 ;
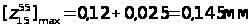 .
Определим средние значения операционных припусков по формуле [17], [18]:
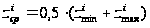 (7.9)
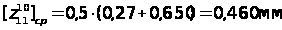 ;
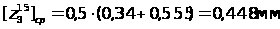 ;
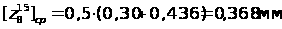 ;
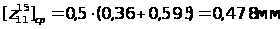 ;
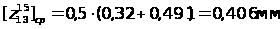 ;
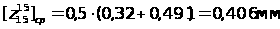 ;
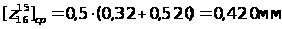 ;
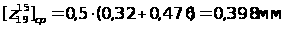 ;
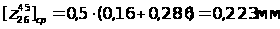 ;
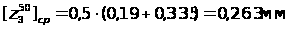 ;
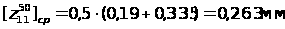 ;
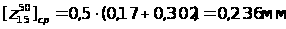 ;
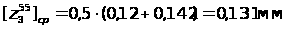 ;
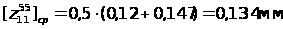 ;
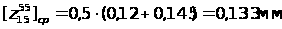 .
7.5 Расчёт операционных размеров
Цель расчётов – определить величины номинальных и предельных значений операционных размеров в радиальном направлении.
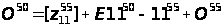
Произведем расчет значений операционных размеров по способу средних значений [17], [18]. Найдем средние значения размеров, известных заранее (значения с чертежа), затем поделим их пополам, чтобы найти средние значения радиусов, а не диаметров.
2W65 = 1,7-0,014 мм; 2Wmin = 1,7 - 0,014 = 1,686 мм; 2Wmax = 1,7 мм; 2Wср = = 1,693 мм; Wср = 0,847 мм;
2Ё55 = 10,2-0,027 мм; 2Ёmin = 10,2 - 0,027 = 10,173 мм; 2Ёmax = 10,2 мм; 2Ёср = = 10,187 мм; Ёср = 5,094 мм;
2О55 = 12,07-0,018 мм; 2Оmin = 12,07 - 0,018 = 12,052 мм; 2Оmax = 12,07 мм; 2Оср = = 12,061 мм; Оср = 6,031 мм;
2Р55 = 8,7-0,015 мм; 2Рmin = 8,7 - 0,015 = 8,685 мм; 2Рmax = 8,7 мм; 2Рср = = 8,693 мм; Рср = 4,346 мм;
2G45 = 3-0,014 мм; 2Gmin = 3 - 0,014 = 2,986 мм; 2Gmax = 3 мм; 2Gср = 2,993 мм; Gср = 1,497 мм;
[2Й30] = 9,5±0,075 мм; 2Йmin = 9,5 – 0,075 = 9,425 мм; 2Йmax = 9,5+0,075 = 9,575 мм; 2Йср = 9,5 мм; Йср = 4,750 мм;
[2С30] = 8,7-0,015 мм; 2Сmin = 8,7 - 0,015 = 8,685 мм; 2Сmax = 8,7 мм; 2Сср = = 8,693 мм; Сср = 4,346 мм;
[2П30] = 9,5±0,075 мм; 2Пmin = 9,5 – 0,075 = 9,425 мм; 2Пmax = 9,5+0,075 = 9,575 мм; 2Пср = 9,5 мм; Пср = 4,750 мм;
[2Т30] = 5,0±0,060 мм; 2Тmin = 5 – 0,060 = 4,940 мм; 2Тmax = 5+0,060 = 5,060 мм; 2Тср = 5,0 мм; Тср = 2,5 мм.
Найденные средние значения подставим в уравнения операционных размерных цепей, решая эти уравнения, мы получим средние значения операционных размеров.
;
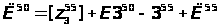 ;
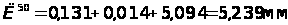 ;
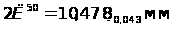 ;
;
 ;
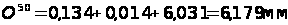 ;
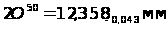 ;
;
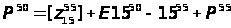 ;
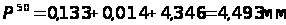 ;
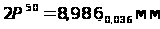 ;
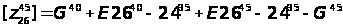 ;
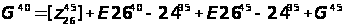 ;
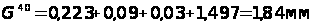 ;
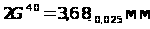 ;
;
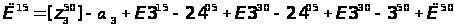 ;
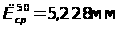 ;
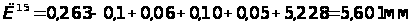 ;
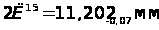 ;
;
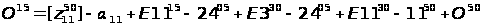 ;
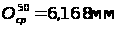
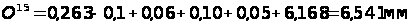 ;
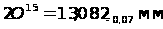 ;
;
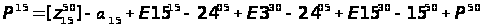 ;
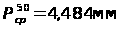 ;
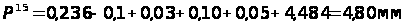 ;
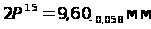 ;
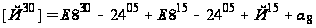 ;
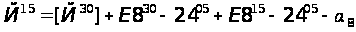 ;
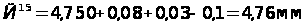 ;
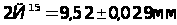 ;
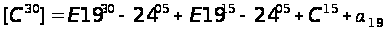 ;
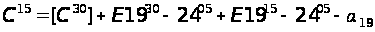 ;
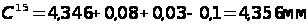 ;
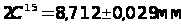 ;
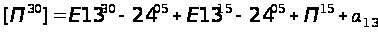 ;
 ;
 ;
 ;
 ;
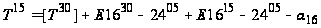 ;
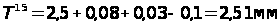 ;
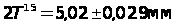 ;
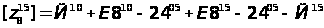 ;
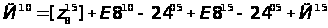 ;
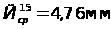 ;
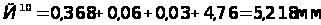 ;
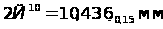 ;
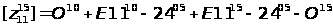 ;
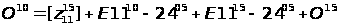 ;