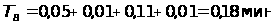Технологический процесс изготовления корпуса расточной оправки
 - коэффициент
на инструментальный
материал, выбираем
по таблице 6
[2];
 - коэффициент,
учитывающий
состояние
поверхности
заготовки,
выбираем по
таблице 5 [2];
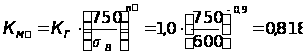 ,
где
 коэффициент,
характеризующий,
группу стали
по обрабатываемости,
выбираем по
таблице 2 [2];
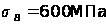 - коэффициент,
характеризующий
обрабатываемый
материал.
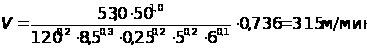 ;
Ё частота вращения инструмента:
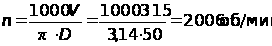 ;
По паспорту станка принимаем S = 0,25 мм/об и n = 2000 об/мин.
Ё сила резания:
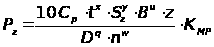 ,
где
 –
постоянная
величина для
определённых
условий обработки,
выбираем по
таблице 41 [2];
z – число зубьев фрезы;
n – частота вращения фрезы;
 поправочный
коэффициент
на качество
обрабатываемого
материала,
выбираем по
таблице 9 [2].
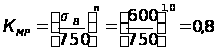 ;
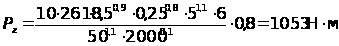 .
Ё мощность резания:
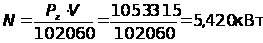 .
Станок по мощности проходит.
6) Рассчитаем режимы резания на операцию 35 центрошлифовальную. Для выбранной операции – центрошлифовальной - применим аналитический метод определения режимов резания [2], [4], [21].
Данную операцию выполним за один переход - центрошлифование поверхностей 21 и 22.
Разработку режима резания на центрошлифовальной операции начинают с установления характеристики режущего инструмента. Режущий инструмент – шлифовальная головка с углом конуса 60° ГК Э50СМ1Б,К ГОСТ 2447-64
Основные параметры резания при центрошлифовании:
Переход 1
Ё глубина резания: t = 0,01 мм;
Ё
подача:
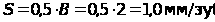 ;
Ё
скорость резания:
 ;
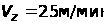 ;
Ё
частота вращения
инструмента:
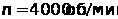 ;
Ё мощность резания:
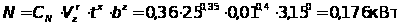 ,
где
 постоянная
величина для
определённых
условий обработки,
выбираем по
таблице 56 [2];
 ширина
шлифования,
равная длине
шлифуемого
участка заготовки
при шлифовании
торцом круга.
Станок по мощности проходит.
7) Рассчитаем режимы резания на операцию 40 шлифовальную (предварительную). Для выбранной операции – шлифовальной - применим аналитический метод определения режимов резания [2], [4], [21].
Данную операцию выполним за один переход - шлифование поверхностей 2, 4, 5, 26.
Разработку режима резания на шлифовальной операции начинают с установления характеристики режущего инструмента. Режущий инструмент – круг шлифовальный ПП 24А12НСТ26Б ГОСТ 2424-67.
Основные параметры резания при шлифовании:
Переход 1
Ё глубина резания: t = 6,5 мм;
Ё
подача:
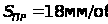 ;
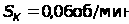
Ё
скорость резания:
 ;
Ё частота вращения инструмента:
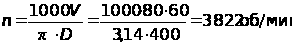 ;
где D – диаметр круга.
По паспорту станка принимаем n = 4000 об/мин.
Ё мощность резания:
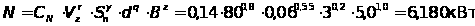 ,
где
постоянная
величина для
определённых
условий обработки,
выбираем по
таблице 56 [2];
ширина
шлифования,
равная длине
шлифуемого
участка заготовки
при врезном
шлифовании;
 диаметр
шлифования.
Станок по мощности проходит.
8) Рассчитаем режимы резания на операцию 45 шлифовальную (чистовую). Для выбранной операции – шлифовальной - применим аналитический метод определения режимов резания [2], [4], [21].
Данную операцию выполним за один переход - шлифование поверхностей 2, 5, 26.
Разработку режима резания на шлифовальной операции начинают с установления характеристики режущего инструмента. Режущий инструмент – круг шлифовальный ПП 40А12НСТ26Б ГОСТ 2424-67.
Основные параметры резания при шлифовании:
Переход 1
Ё глубина резания: t = 0,01 мм;
Ё
подача:
;
Ё
скорость резания:
;
Ё частота вращения инструмента:
;
где D – диаметр круга.
По паспорту станка принимаем n = 4000 об/мин.
Ё мощность резания:
,
где
постоянная
величина для
определённых
условий обработки,
выбираем по
таблице 56 [2];
ширина
шлифования,
равная длине
шлифуемого
участка заготовки
при врезном
шлифовании;
 диаметр
шлифования.
Станок по мощности проходит.
9) Рассчитаем режимы резания на операцию 50 бесцентрово-шлифовальную (предварительную). Для выбранной операции – бесцентрово-шлифовальной - применим аналитический метод определения режимов резания [2], [4], [21].
Данную операцию выполним за один переход - шлифование поверхностей 3, 11, 15.
Разработку режима резания на бесцентрово-шлифовальной операции начинают с установления характеристики режущего инструмента. Режущий инструмент – круг шлифовальный ПП ЭБ16-25С1Б,К ГОСТ 2424-67.
Основные параметры резания при бесцентровом шлифовании:
Переход 1
Ё глубина резания: t = 0,05 мм;
Ё
подача:
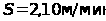 ;
Ё
скорость резания:
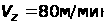 ;
 ;
Ё частота вращения инструмента:
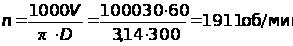 ;
где D – диаметр круга.
По паспорту станка принимаем n = 2000 об/мин.
Ё мощность резания:
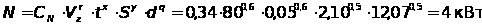 ,
где
постоянная
величина для
определённых
условий обработки,
выбираем по
таблице 56 [2];
диаметр
шлифования.
Станок по мощности проходит.
10) Рассчитаем режимы резания на операцию 55 бесцентрово-шлифовальную (чистовую). Для выбранной операции – бесцентрово-шлифовальной - применим аналитический метод определения режимов резания [2], [4], [21].
Данную операцию выполним за один переход - шлифование поверхностей 3, 11, 15.
Разработку режима резания на бесцентрово-шлифовальной операции начинают с установления характеристики режущего инструмента. Режущий инструмент – круг шлифовальный ПП Э40-50СМ2Б,К ГОСТ 2424-67.
Основные параметры резания при бесцентровом шлифовании:
Переход 1
Ё глубина резания: t = 0,01 мм;
Ё
подача:
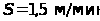 ;
Ё
скорость резания:
;;
Ё частота вращения инструмента:
;
где D – диаметр круга.
По паспорту станка принимаем n = 2000 об/мин.
Ё мощность резания:
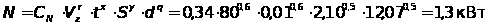 ,
где
постоянная
величина для
определённых
условий обработки,
выбираем по
таблице 56 [2];
диаметр
шлифования.
Станок по мощности проходит.
11) Рассчитаем режимы резания на операцию 60 отрезную. Для выбранной операции – отрезной - применим аналитический метод определения режимов резания [2], [4], [21].
Данную операцию выполним за один переход - отрезание поверхностей 22 и 23.
Разработку режима резания на отрезной операции начинают с установления характеристики режущего инструмента. Режущий инструмент – круг шлифовальный Д ЭБ16-25СМ2Б,К ГОСТ 2424-67.
Основные параметры резания при отрезании:
Переход 1
Ё глубина резания: t = 5,1 мм;
Ё
подача:
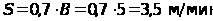 ;
Ё
скорость резания:
;
Ё частота вращения инструмента:
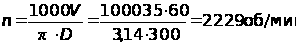 ;
где D – диаметр круга.
По паспорту станка принимаем n = 2500 об/мин.
Ё мощность резания:
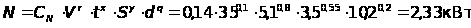 ,
где
постоянная
величина для
определённых
условий обработки,
выбираем по
таблице 56 [2];
диаметр
шлифования.
Станок по мощности проходит.
12) Рассчитаем режимы резания на операцию 65 заточную. Для выбранной операции – заточной - применим аналитический метод определения режимов резания [2], [4], [21].
Данную операцию выполним за один переход - заточим поверхности 1 и 27.
Разработку режима резания на заточной операции начинают с установления характеристики режущего инструмента. Режущий инструмент – круг шлифовальный АЗТ Э50СМ1Б,К ГОСТ 16177-70.
Основные параметры резания при заточке:
Переход 1
Ё глубина резания: t = 0,03 мм/дв.ход;
Ё
скорость резания:
 ;
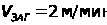 ;
Ё частота вращения инструмента:
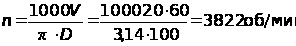 ;
где D – диаметр круга.
По паспорту станка принимаем n = 4000 об/мин.
13) Рассчитаем режимы резания на операцию 70 затыловочную. Для выбранной операции – затыловочной - применим аналитический метод определения режимов резания [2], [4], [21].
Данную операцию выполним за один переход - затыловать поверхность 2.
Разработку режима резания на затыловочной операции начинают с установления характеристики режущего инструмента. Режущий инструмент –круг шлифовальный АЧК Э50СМ1Б,К ГОСТ 16172-70.
Основные параметры резания при затыловании:
Переход 1
Ё глубина резания: t = 0,03 мм/дв.ход;
Ё
скорость резания:
 ;
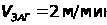 ;
Ё частота вращения инструмента:
;
где D – диаметр круга.
По паспорту станка принимаем n = 4000 об/мин.
8.2 Расчет норм времени
Нормирование ТП - это установление технически обоснованных норм времени на обработку детали. Норма времени - регламентированное время выполнения заданного объема работ в определенных условиях исполнителем заданной квалификации.
В нашем случае следует рассчитать нормы времени на все операции.
00 – Заготовительная:
1 Переход
Основное время То - время непосредственно на обработку, определяется по [6].
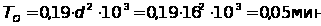 ;
где d – диаметр обрабатываемой детали.
Тв – вспомогательное время на установку, включение и выключение станка, измерение и организационное время, определяется по [6].
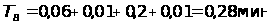 ;
Штучное время - время на выполнение операции, определяется суммированием основного, вспомогательного времени, время на обслуживание и время на отдых.
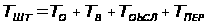 ,
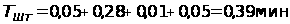
05 – Фрезерно-центровальная:
1 Переход при фрезеровании:
Основное время То - время непосредственно на обработку, определяется по [6].
;
где d – диаметр обрабатываемой детали.
Тв – вспомогательное время на установку, включение и выключение станка, измерение и организационное время, определяется по [6].
;
Штучное время - время на выполнение операции, определяется суммированием основного, вспомогательного времени, время на обслуживание и время на отдых.
2 Переход при сверлении:
Основное время То - время непосредственно на обработку, определяется по [6].
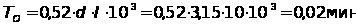 ;
где d – диаметр обрабатываемой детали;
l – длина обрабатываемого участка.
Тв – вспомогательное время на установку, включение и выключение станка, измерение и организационное время, определяется по [6].
;
Штучное время - время на выполнение операции, определяется суммированием основного, вспомогательного времени, время на обслуживание и время на отдых.
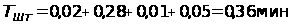
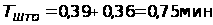
10 – Токарная (черновая):
1 Переход
Основное время То - время непосредственно на обработку, определяется по [6].
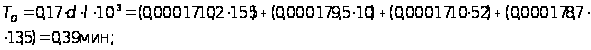
где d – диаметр обрабатываемой детали;
l – длина обрабатываемого участка.
Тв – вспомогательное время на установку, включение и выключение станка, измерение и организационное время, определяется по [6].
;
Штучное время - время на выполнение операции, определяется суммированием основного, вспомогательного времени, время на обслуживание и время на отдых.
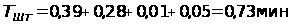
15 – Токарная (чистовая):
1 Переход
Основное время То - время непосредственно на обработку, определяется по [6].
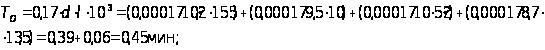
где 0,06 – переустановка детали;
d – диаметр обрабатываемой детали;
l – длина обрабатываемого участка.
Тв – вспомогательное время на установку, включение и выключение станка, измерение и организационное время, определяется по [6].
;
Штучное время - время на выполнение операции, определяется суммированием основного, вспомогательного времени, время на обслуживание и время на отдых.
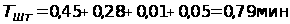
20 – Фрезерная:
1 Переход
Основное время То - время непосредственно на обработку, определяется по [6].
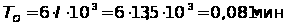
где d – диаметр обрабатываемой детали;
l – длина обрабатываемого участка.
Тв – вспомогательное время на установку, включение и выключение станка, измерение и организационное время, определяется по [6].
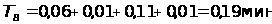 ;
Штучное время - время на выполнение операции, определяется суммированием основного, вспомогательного времени, время на обслуживание и время на отдых.
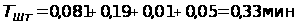
25 – Маркировочная:
1 Переход
Основное время То - время непосредственно на обработку, определяется по [6].
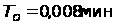
Тв – вспомогательное время на установку, включение и выключение станка, измерение и организационное время, определяется по [6].
;
Штучное время - время на выполнение операции, определяется суммированием основного, вспомогательного времени, время на обслуживание и время на отдых.
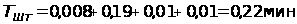
30 –
Термическая:

35 – Центрошлифовальная:
1 Переход
Основное время То - время непосредственно на обработку, определяется по [6].
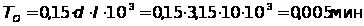
где d – диаметр обрабатываемой детали;
l – длина обрабатываемого участка.
Тв – вспомогательное время на установку, включение и выключение станка, измерение и организационное время, определяется по [6].
;
Штучное время - время на выполнение операции, определяется суммированием основного, вспомогательного времени, время на обслуживание и время на отдых.
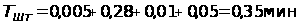
40 – Шлифовальная (предварительная):
1 Переход
Основное время То - время непосредственно на обработку, определяется по [6].
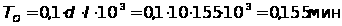
где d – диаметр обрабатываемой детали;
l – длина обрабатываемого участка.
Тв – вспомогательное время на установку, включение и выключение станка, измерение и организационное время, определяется по [6].
;
Штучное время - время на выполнение операции, определяется суммированием основного, вспомогательного времени, время на обслуживание и время на отдых.
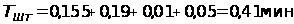
45 – Шлифовальная (чистовая):
1 Переход
Основное время То - время непосредственно на обработку, определяется по [6].
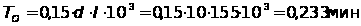
где d – диаметр обрабатываемой детали;
l – длина обрабатываемого участка.
Тв – вспомогательное время на установку, включение и выключение станка, измерение и организационное время, определяется по [6].
;
Штучное время - время на выполнение операции, определяется суммированием основного, вспомогательного времени, время на обслуживание и время на отдых.
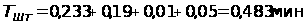
50 – Бесцентрово-шлифовальная (предварительная):
1 Переход
Основное время То - время непосредственно на обработку, определяется по [6].
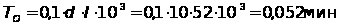
где d – диаметр обрабатываемой детали;
l – длина обрабатываемого участка.
Тв – вспомогательное время на установку, включение и выключение станка, измерение и организационное время, определяется по [6].