Технологический процесс изготовления корпуса расточной оправки
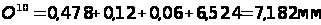 ;
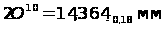 ;
 ;
 ;
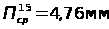 ;
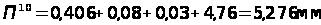 ;
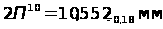 ;
 ;
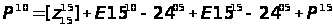 ;
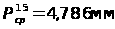 ;
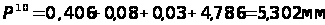 ;
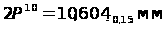 ;
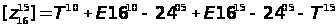 ;
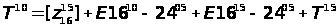 ;
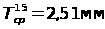 ;
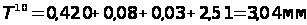 ;
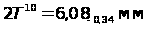 ;
 ;
 ;
 ;
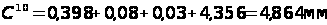 ;
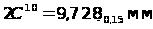 ;
 ;
 ;
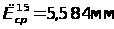 ;
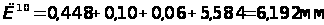 ;
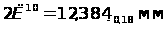 ;
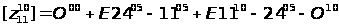 ;
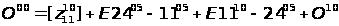 ;
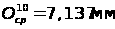 ;
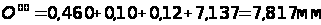 ;
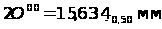 .
Составим таблицу, в которой укажем значения операционных размеров в радиальном направлении.
Таблица 7.1
Значения операционных размеров в радиальном направлении
| Симво-льное обозна-чение |
Минимальный размер, мм 2Amin =Aср -TA/2 |
Максимальный размер, мм 2Amax =Aср +TA/2 |
Средний размер, мм |
Окончательная запись в требуемой форме, мм |
| 2О00 | 15,500 | 16,000 | 15,750 | 16-0,50 |
| 2Ё10 | 12,204 | 12,384 | 12,294 | 12,384-0,18 |
| 2С10 | 9,578 | 9,728 | 9,653 | 9,728-0,15 |
| 2Т10 | 5,740 | 6,080 | 5,910 | 6,08-0,34 |
| 2Р10 | 10,454 | 10,604 | 10,529 | 10,604-0,15 |
| 2П10 | 10,372 | 10,552 | 10,462 | 10,552-0,18 |
| 2О10 | 14,184 | 14,364 | 14,274 | 14,364-0,18 |
| 2Й10 | 10,286 | 10,436 | 10,361 | 10,436-0,15 |
| 2Т15 | 4,991 | 5,049 | 5,020 | 5,02±0,029 |
| 2П15 | 9,491 | 9,549 | 9,520 | 9,52±0,029 |
| 2С15 | 8,683 | 8,741 | 8,712 | 8,712±0,029 |
| 2Й15 | 9,491 | 9,549 | 9,520 | 9,52±0,029 |
| 2Р15 | 9,542 | 9,60 | 9,571 | 9,60-0,058 |
| 2О15 | 13,012 | 13,082 | 13,047 | 13,082-0,07 |
| 2Ё15 | 11,132 | 11,202 | 11,167 | 11,202-0,07 |
| 2G40 | 3,655 | 3,68 | 3,668 | 3,68-0,025 |
| 2G45 | 2,986 | 3,000 | 2,993 | 3-0,014 |
| 2Р50 | 8,950 | 8,986 | 8,968 | 8,986-0,036 |
| 2О50 | 12,315 | 12,358 | 12,337 | 12,358-0,043 |
| 2Ё50 | 10,435 | 10,478 | 10,457 | 10,478-0,043 |
| 2Р55 | 8,685 | 8,700 | 8,693 | 8,7-0,015 |
| 2О55 | 12,052 | 12,070 | 12,061 | 12,07-0,018 |
| 2Ё55 | 10,173 | 10,200 | 10,187 | 10,2-0,027 |
| 2W65 | 1,686 | 1,700 | 1,693 | 1,7-0,014 |
| [2Й30] | 9,425 | 9,575 | 9,500 | 9,5±0,075 |
| [2С30] | 8,685 | 8,700 | 8,693 | 8,7-0,015 |
| [2П30] | 9,425 | 9,575 | 9,500 | 9,5±0,075 |
| [2Т30] | 4,940 | 5,060 | 5,000 | 5,0±0,060 |
Значения всех рассчитанных припусков и операционных размеров (в окончательном виде) заносим в схему размерного анализа в радиальном направлении 06.М15.660.08.09.
Расчёт диаметральных размеров расчётно-аналитическим методом представлен в разделе 6 данного дипломного проекта.
8. НОРМИРОВАНИЕ ТЕХНОЛОГИЧЕСКОГО ПРОЦЕССА
Задача раздела - определить содержание операций технологического процесса, рассчитать режимы резания, и нормы времени на все операции.
8.1 Определение режимов резания
Режим резания - это сочетание глубины резания, подачи и скорости резания. Наша задача состоит в том, чтобы найти возможное единственное сочетание элементов режима резания, которое обеспечивает экстремальное значение критериев оптимальности (например, минимальная себестоимость).
1) Рассчитаем режимы резания на операцию 00 заготовительную. Для выбранной операции - заготовительная - применим аналитический метод определения режимов резания [2], [4], [21].
Данную операцию выполним за один переход - отрезка пилой.
Разработку режима резания при отрезке начинают с установления характеристики режущего инструмента. Режущий инструмент – пила 25ґ0,95ґ3505ґ4р.
Скорость
движения пилы
 – выбрана по
таблице [2].
2) Рассчитаем режимы резания на операцию 05 фрезерно-центровальную. Для выбранной операции – фрезерно-центровальная - применим аналитический метод определения режимов резания [2], [4], [21].
Данную операцию выполним за два перехода - фрезерование торцев 20 и 23, сверление центровых отверстий 21 и 22.
Разработку режима резания на фрезерно-центровальной операции начинают с установления характеристики режущего инструмента. Режущий инструмент – дисковая фреза со вставными ножами ВК8 Ж100 мм ГОСТ 6469-69, сверло-зенкер Ж 3,15-7 мм.
Основные параметры резания при фрезеровании:
Переход 1
Ё глубина резания: t = 8 мм;
Ё подача: S z = 0,25 мм/зуб выбираем по таблице 33 [2];
Ё
скорость резания:
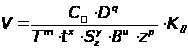 ,
где Сυ – постоянная величина для определённых условий обработки, выбираем по таблице 39 [2];
D – диаметр фрезы;
z – число зубьев фрезы;
Т – период стойкости инструмента;
t – глубина резания;
Sz – подача;
В – параметр срезаемого слоя;
x, y, q, m, u, p – показатели степени, выбираем по таблице 39 [2];
Kυ – поправочный коэффициент на скорость резания равен:
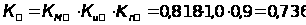 ,
где
 коэффициент,
учитывающий
качество
обрабатываемого
материала;
 - коэффициент
на инструментальный
материал, выбираем
по таблице 6
[2];
 - коэффициент,
учитывающий
состояние
поверхности
заготовки,
выбираем по
таблице 5 [2];
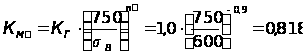 ,
где
 коэффициент,
характеризующий,
группу стали
по обрабатываемости,
выбираем по
таблице 2 [2];
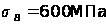 - коэффициент,
характеризующий
обрабатываемый
материал.
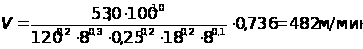 ;
Ё частота вращения инструмента:
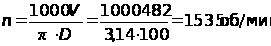 ;
По паспорту станка принимаем S = 2,0 мм/об и n = 1500 об/мин.
Ё сила резания:
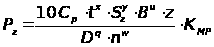 ,
где
 –
постоянная
величина для
определённых
условий обработки,
выбираем по
таблице 41 [2];
z – число зубьев фрезы;
n – частота вращения фрезы;
 поправочный
коэффициент
на качество
обрабатываемого
материала,
выбираем по
таблице 9 [2].
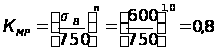 ;
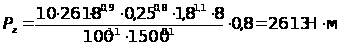 .
Ё мощность резания:
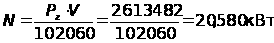 .
Станок по мощности проходит.
Основные параметры резания при сверлении:
Переход 2
Ё
глубина резания:
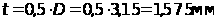 ;
где D – диаметр сверла;
Ё подача: S = 0,06 мм/об, выбираем по таблице 25 [2];
Ё
скорость резания:
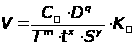 ,
где Сυ – постоянная величина для определённых условий обработки, выбираем по таблице 28 [2];
Т – период стойкости инструмента;
t – глубина резания;
S – подача;
x, y, q, m – показатели степени, выбираем по таблице 28 [2];
Kυ – поправочный коэффициент на скорость резания равен:
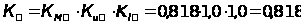 ,
где
коэффициент,
учитывающий
качество
обрабатываемого
материала;
- коэффициент
на инструментальный
материал, выбираем
по таблице 6
[2];
 - коэффициент,
учитывающий
глубину сверления,
выбираем по
таблице 31 [2];
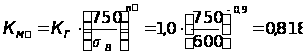 ;
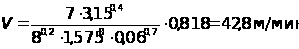 ;
Ё частота вращения инструмента:
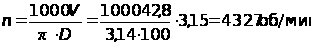 ;
По паспорту станка принимаем S = 0,05 мм/об и n = 5000 об/мин.
Ё крутящий момент и осевая сила:
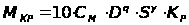 ,
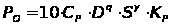 ,
где
 –
постоянная
величина для
определённых
условий обработки,
выбираем по
таблице 32 [2];
 коэффициент,
учитывающий
фактические
условия обработки;
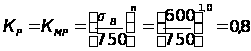 ;
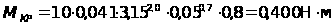 ;
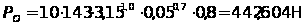 .
Ё мощность резания:
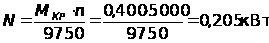 .
Станок по мощности проходит.
3) Рассчитаем режимы резания на операцию 10 токарную (черновую). Для выбранной операции – токарной (черновой) - применим аналитический метод определения режимов резания [2], [4], [21].
Данную операцию выполним за один переход - точение поверхностей 3, 6, 8, 10, 11, 12, 13, 14, 15, 16 и 19.
Разработку режима резания на токарной (черновой) операции начинают с установления характеристики режущего инструмента. Режущий инструмент – резец прямой проходной левый ВК8 φ = 45˚ ГОСТ 18869-73.
Основные параметры резания при точении:
Переход 1
Ё глубина резания: t = 5 мм;
Ё подача: S = 0,8 мм/об выбираем по таблице 11 [2];
Ё
скорость резания:
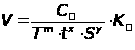 ,
где Сυ – постоянная величина для определённых условий обработки, выбираем по таблице 39 [2];
Т – период стойкости инструмента;
t – глубина резания;
S – подача;
x, y, m – показатели степени, выбираем по таблице 17 [2];
Kυ – поправочный коэффициент на скорость резания равен:
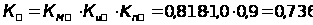 ,
где
 коэффициент,
учитывающий
качество
обрабатываемого
материала;
 - коэффициент
на инструментальный
материал, выбираем
по таблице 6
[2];
 - коэффициент,
учитывающий
состояние
поверхности
заготовки,
выбираем по
таблице 5 [2];
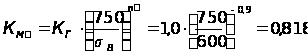 ,
где
коэффициент,
характеризующий,
группу стали
по обрабатываемости,
выбираем по
таблице 2 [2];
- коэффициент,
характеризующий
обрабатываемый
материал.
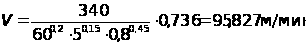 ;
Ё частота вращения инструмента:
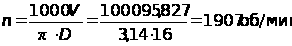 ;
По паспорту станка принимаем S = 0,8 мм/об и n = 2000 об/мин.
Ё сила резания:
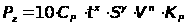 ,
где
–
постоянная
величина для
определённых
условий обработки,
выбираем по
таблице 22 [2];
 поправочный
коэффициент
на качество
обрабатываемого
материала:
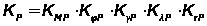 ,
где
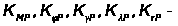 коэффициенты,
учитывающие
фактические
условия резания,
выбираем по
таблицам 9, 10 и
23 [2];
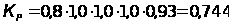 ;
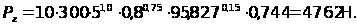
Ё мощность резания:
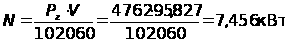 .
Станок по мощности проходит.
4) Рассчитаем режимы резания на операцию 15 токарную (чистовую). Для выбранной операции – токарной (чистовой) - применим аналитический метод определения режимов резания [2], [4], [21].
Данную операцию выполним за один переход - точение поверхностей 3, 6, 7, 8, 9, 10, 11, 12, 13, 14, 15, 16 и 19.
Разработку режима резания на токарной (чистовой) операции начинают с установления характеристики режущего инструмента. Режущий инструмент – резец прямой проходной левый ВК8 φ = 60˚ ГОСТ 18878-73, резец прямой подрезной левый ВК8 φ = 60˚ ГОСТ 18880-73, копир на конус Морзе 1.
Основные параметры резания при точении:
Переход 1
Ё глубина резания: t = 2 мм;
Ё подача: S = 0,6 мм/об выбираем по таблице 14 [2];
Ё
скорость резания:
,
где Сυ – постоянная величина для определённых условий обработки, выбираем по таблице 17 [2];
Т – период стойкости инструмента;
t – глубина резания;
S – подача;
x, y, m – показатели степени, выбираем по таблице 17 [2];
Kυ – поправочный коэффициент на скорость резания равен:
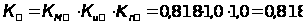 ,
где
коэффициент,
учитывающий
качество
обрабатываемого
материала;
- коэффициент
на инструментальный
материал, выбираем
по таблице 6
[2];
 - коэффициент,
учитывающий
состояние
поверхности
заготовки,
выбираем по
таблице 5 [2];
,
где
коэффициент,
характеризующий,
группу стали
по обрабатываемости,
выбираем по
таблице 2 [2];
- коэффициент,
характеризующий
обрабатываемый
материал.
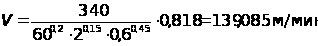 ;
Ё частота вращения инструмента:
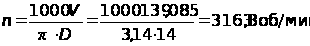 ;
По паспорту станка принимаем S = 0,5 мм/об и n = 3200 об/мин.
Ё сила резания:
,
где
–
постоянная
величина для
определённых
условий обработки,
выбираем по
таблице 22 [2];
поправочный
коэффициент
на качество
обрабатываемого
материала:
,
где
коэффициенты,
учитывающие
фактические
условия резания,
выбираем по
таблицам 9, 10 и
23 [2];
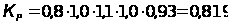 ;
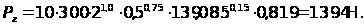
Ё мощность резания:
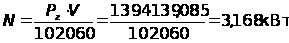 .
Станок по мощности проходит.
5) Рассчитаем режимы резания на операцию 20 фрезерную. Для выбранной операции – фрезерной - применим аналитический метод определения режимов резания [2], [4], [21].
Данную операцию выполним за один переход - фрезерование поверхностей 16, 17, 18.
Разработку режима резания на фрезерной операции начинают с установления характеристики режущего инструмента. Режущий инструмент – дисковая фреза со вставными ножами ВК8 Ж100 мм
Основные параметры резания при фрезеровании:
Переход 1
Ё глубина резания: t = 8,5 мм;
Ё подача: S z = 0,25 мм/зуб выбираем по таблице 33 [2];
Ё
скорость резания:
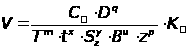 ,
где Сυ – постоянная величина для определённых условий обработки, выбираем по таблице 39 [2];
D – диаметр фрезы;
z – число зубьев фрезы;
Т – период стойкости инструмента;
t – глубина резания;
Sz – подача;
В – параметр срезаемого слоя;
x, y, q, m, u, p – показатели степени, выбираем по таблице 39 [2];
Kυ – поправочный коэффициент на скорость резания равен:
,
где